製品カタログ · 高強度アルミ合金ボルト
高強度アルミ合金ボルト製品カタログ
軽量で異種金属接触腐食のない自動車パワートレイン専用アルミボルト。ZT68材料体系、冷間圧造・熱処理・ねじ転造の全工程と、室温〜150℃の機械的性質試験データを掲載します。
ZT68材料体系
150℃熱暴露特性
3工程主要工程
一式試験データ
製品概要
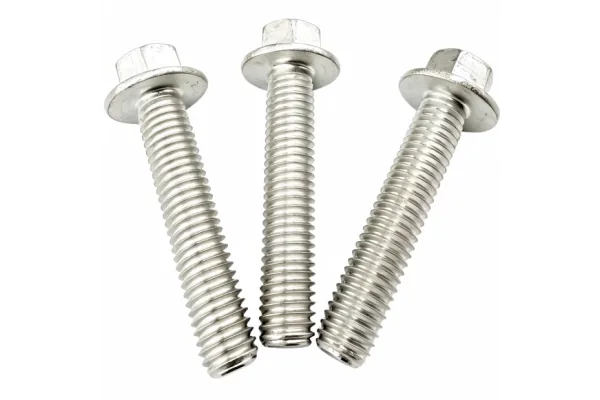
核心定義:アルミ製締結部品はアルミ合金材料で加工・製造したボルト類の接合部品で、業界では通常「アルミボルト」と略称されます。
本質的な特性:アルミ合金を基材とし、金属加工プロセスで成形。ボルトの基本的な接合機能を備えつつ、アルミ合金材料の特性も併せ持ちます。
製品の4大核心特長
1. 短いかみ合い長さ
アルミボルトをマグネシウム/アルミ部品に使用する場合、かみ合い長さは1.3〜1.5d(dはねじの呼び径)です。鋼製ボルトのかみ合い長さが2〜3d超であるのに対し、短いかみ合い長さという優位性があります。
2. 異種金属接触腐食がない優位性
アルミボルトとマグネシウム部品は電気化学的電位が近く、両者間の異種金属接触腐食はほぼ回避できます。アルミボルトとアルミ部品は電位が同一のため、異種金属接触腐食は発生しません。
3. 優れた締付け特性
鋼製ボルトの締付けは引張りの弾性変形から降伏まで、応力がひずみに応じて明瞭に変化します。アルミボルトも同様に弾性変形から降伏までの過程がありますが、降伏域ではひずみが増大しても応力変化が小さく、曲線は安定しています。
4. 軽量化
アルミ合金の密度は鋼ボルトのわずか1/3で、同一サイズでも接合部品全体の重量を大幅に低減し、自動車パワートレインの軽量化目標に貢献します。
アルミボルトの全工程フロー
冷間圧造
洗浄
熱処理(溶体化+時効)
ねじ転造
選別
包装
配套設備:冷間圧造機、ねじ転造機。自動車エンジン用アルミボルトは主に冷間圧造成形工法を採用します。
アルミボルトの主要工程
4.1 成形工程 — 冷間圧造
冷間圧造工法はアルミボルトを効率的に製造でき、自動車エンジン用アルミボルトでよく採用されます。
4.2 熱処理工程(溶体化処理+析出硬化)
① 溶体化処理:ボルトを480〜530℃に加熱し、Mg、Si、Cuなどの合金元素を十分に固溶させ、過飽和固溶体を形成して強化の基礎とします。
② 時効硬化:溶体化後、150〜200℃で数時間保温し、Mg₂Si、Al₂Cuなどの微細析出強化相を析出させ、材料強度を大幅に高めます。
熱処理による性能向上:溶体化+時効の相乗処理後、アルミボルトは引張強さ630MPa、耐力500MPa前後に達し、自動車パワートレインの接合強度要求を満たします。
4.3 ねじ転造工程(熱処理後の転造)
熱処理後のねじ転造による4つの効果:
1. 機械的性質の向上
2. 粒界腐食感受性の低減
3. ねじ谷部に圧縮残留応力を生じ、疲労強度を向上させ切欠き効果を軽減
4. ねじ山の損傷リスクの低減
1. 機械的性質の向上
2. 粒界腐食感受性の低減
3. ねじ谷部に圧縮残留応力を生じ、疲労強度を向上させ切欠き効果を軽減
4. ねじ山の損傷リスクの低減
工程管理の要点:転造の摩擦係数と圧力を厳しく管理し、アルミ合金の塑性が高いことによるねじ変形や表面損傷を避け、1.3〜1.5dのかみ合い長さで接合安全性を確保します。転造ダイスで押出成形することで、ねじ精度と表面品質を確保します。
アルミボルトの化学成分と性能要求
適用規格:フォルクスワーゲングループ規格 VW60469(2017-9)、主力グレードAW6056(AL9)、さらに高級グレードZT68があります
AW6056の元素含有量範囲:
Si:0.7〜1.2%、Fe≤0.25%、Cu:0.65〜0.85%、Mn:0.55〜0.65%、Mg:0.6〜1.0%、Zn:0.15〜0.25%、Zr:0.1〜0.17%、Cr・Ti≤0.05%、残部Al。
Si:0.7〜1.2%、Fe≤0.25%、Cu:0.65〜0.85%、Mn:0.55〜0.65%、Mg:0.6〜1.0%、Zn:0.15〜0.25%、Zr:0.1〜0.17%、Cr・Ti≤0.05%、残部Al。
グレード選定の3大要素:強度(引張/耐力)、伸び、高温クリープ特性
| 合金グレード | 適用ねじサイズ | 引張強さ | 耐力 | 破断伸び |
|---|---|---|---|---|
| AW6056 | M6-M12 | 約420MPa | 350-400MPa | ≥7% |
| ZT68 | M6-M12 | 約630MPa | 約500MPa | ≥6% |
性能指標の意味:引張強さは負荷能力を、耐力は接合の安定性を、伸びは材料の塑性を示し、この3つが相まってパワートレインの信頼性を確保します。
ZT68材料の性能試験データ一式
6.1 室温引張特性
| 試験片番号 | Rm 引張強さ(MPa) | Rp0.2 耐力(MPa) | A 伸び(%) | 降伏比 |
|---|---|---|---|---|
| 1 | 632 | 536 | 6 | 0.85 |
| 2 | 634 | 540 | 6 | - |
| 3 | 632 | 545 | 6 | 0.86 |
| 平均 | 633 | 540 | 6 | 0.85 |
6.2 150℃熱暴露後の室温引張強さ
| グループ | Rm(MPa) | Rp0.2(MPa) | A(%) | 降伏比 | 熱暴露条件 | 強度保持率 |
|---|---|---|---|---|---|---|
| 1 | 615 | 525 | 8.9 | 0.85 | 150℃×6h | 97.16% |
| 2 | 613 | 514 | 8.9 | 0.84 | ||
| 3 | 617 | 510 | 8.9 | 0.83 | ||
| 平均 | 615 | 516 | 8.9 | 0.84 | 150℃×6h | 97.16% |
| 1 | 610 | 506 | 8.9 | 0.83 | 150℃×8h | 96.37% |
| 2 | 609 | 512 | 9.4 | 0.84 | ||
| 3 | 611 | 507 | 9.5 | 0.83 | ||
| 平均 | 610 | 508 | 9.3 | 0.83 | 150℃×8h | 96.37% |
| 1 | 606 | 506 | 10.3 | 0.84 | 150℃×12h | 95.58% |
| 2 | 605 | 509 | 10.2 | 0.84 | ||
| 3 | 603 | 505 | 9.5 | 0.84 | ||
| 平均 | 605 | 507 | 10 | 0.84 | 150℃×12h | 95.58% |
6.3 熱暴露後のピッカース硬さ
硬さ範囲は全体として187〜204HVで安定し、平均190〜198HVです。熱暴露工法別の硬さ平均は次のとおりです:
| 番号 | 測定点1の硬さ(HV) | 測定点2の硬さ(HV) | 本グループ平均(HV) | 熱暴露工法 |
|---|---|---|---|---|
| 1 | 193 | 193 | 191.3 | 150℃×8h |
| 2 | 187 | 185 | ||
| 3 | 198 | 192 | ||
| 4 | 198 | 196 | 198.5 | 150℃×12h |
| 5 | 204 | 200 | ||
| 6 | 200 | 193 | ||
| 7 | 198 | 190 | 193.8 | 150℃×16h |
| 8 | 193 | 188 | ||
| 9 | 198 | 196 |
6.4 高温引張特性(110/130/150℃×20min保温)
| 番号 | Rm(MPa) | Rp0.2(MPa) | A(%) | 降伏比 | 試験条件 | 強度保持率% |
|---|---|---|---|---|---|---|
| 1 | 610 | 435 | 6.8 | 0.71 | 110℃×20min | 97.9 |
| 2 | 627 | 461 | 7.1 | 0.74 | ||
| 3 | 622 | 442 | 7.1 | 0.71 | ||
| 平均 | 620 | 446 | 7 | 0.72 | ||
| 1 | 614 | 436 | 8.6 | 0.71 | 130℃×20min | 97 |
| 2 | 610 | 439 | 8.2 | 0.72 | ||
| 3 | 619 | 426 | 7.1 | 0.69 | ||
| 平均 | 614 | 433 | 8 | 0.71 | ||
| 1 | 601 | 424 | 7.8 | 0.70 | 150℃×20min | 95.4 |
| 2 | 606 | 436 | 7.5 | 0.72 | ||
| 3 | 606 | 437 | 7.8 | 0.73 | ||
| 平均 | 604 | 432 | 7.7 | 0.75 |
室温の試験力−変形曲線の主要な結論:
1. ZT68の引張強さは約630MPaで安定し、耐力は約500MPaです。
2. 硬さは187〜204HVの範囲で安定し、平均190〜198HVです。
3. 熱暴露後の高温引張強度保持率は95.58%〜97.16%で、耐高温クリープ特性に優れます。
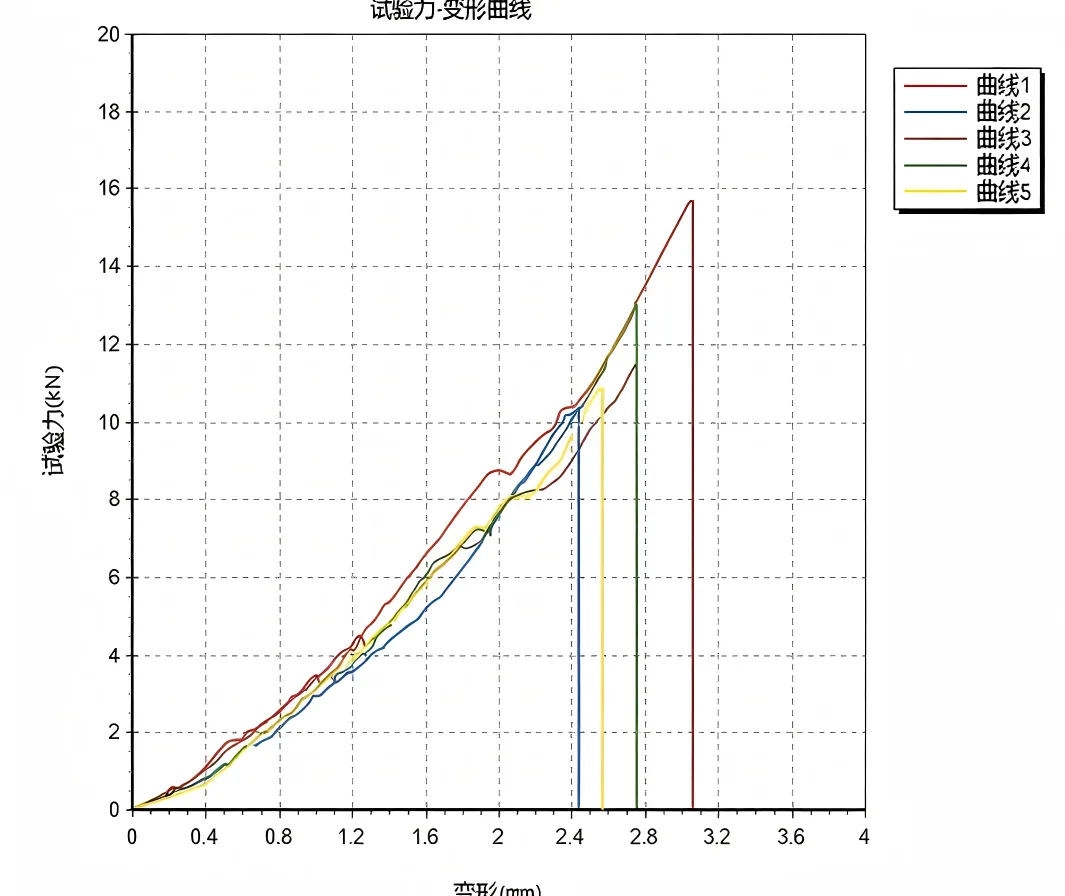
ZT68の室温における試験力−変形曲線図
異種金属接触腐食の比較試験
比較試験:黄色ZT68アルミボルト/シルバー炭素鋼亜鉛ニッケル合金めっきボルトを、Mg-AZ91マグネシウム合金基材に組み合わせ
1. ZT68アルミ合金ボルト+Mg-AZ91マグネシウム合金:穴周辺に顕著な腐食は見られません。
2. 炭素鋼ボルト+Mg-AZ91マグネシウム合金:穴周辺に多数の腐食孔が発生し、マグネシウム合金の稜角が著しく剥落して暗黄色の腐食生成物が生じます。
3. 腐食原理:マグネシウムとアルミの電位差はマグネシウムと鉄の電位差よりはるかに小さく、炭素鋼とマグネシウム合金の組合せは異種金属接触腐食を生じやすい。
1. ZT68アルミ合金ボルト+Mg-AZ91マグネシウム合金:穴周辺に顕著な腐食は見られません。
2. 炭素鋼ボルト+Mg-AZ91マグネシウム合金:穴周辺に多数の腐食孔が発生し、マグネシウム合金の稜角が著しく剥落して暗黄色の腐食生成物が生じます。
3. 腐食原理:マグネシウムとアルミの電位差はマグネシウムと鉄の電位差よりはるかに小さく、炭素鋼とマグネシウム合金の組合せは異種金属接触腐食を生じやすい。
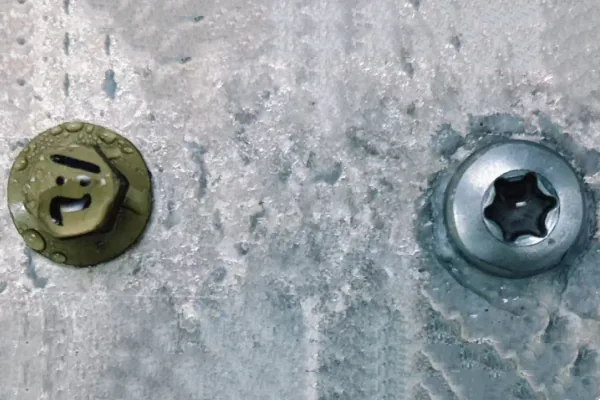
シルバー炭素鋼ニッケルめっきボルト(深刻な異種金属接触腐食)
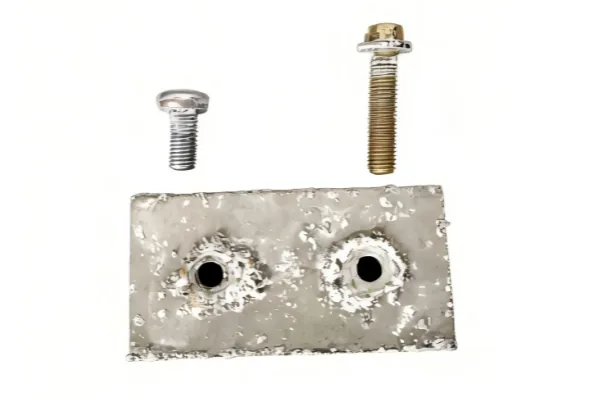
黄色ZT68アルミボルト(異種金属接触腐食なし)
業界の課題 — プロジェクト期間コスト影響度モデル & 15-85の法則
開発サイクルの核心的課題:企業の研究開発は初期の意思決定期間が極めて短い一方で、製品コストの大部分がそこで確定します。後期は是正投資が大きく手直しコストも非常に高いため、リスクとリターンが大きく乖離します。早期の的確な選定でリスクを回避する必要があります。
15-85の法則:企業は一般に顕在化した調達コスト(総コストの15%のみ)を過度に重視し、85%を占める潜在コストを軽視しています。設計、サプライチェーン、アフターサービスを統括できていないため、初期の選定ミスが高い製造コスト、量産手直し、品質・アフターサービス問題を引き起こし、製品のライフサイクル総コストを大幅に押し上げます。
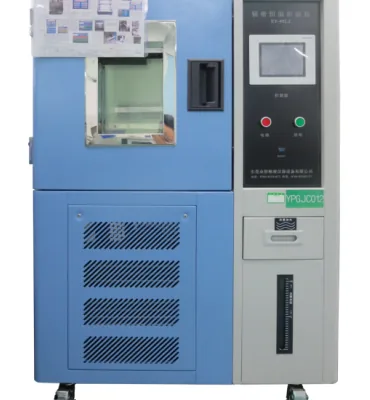
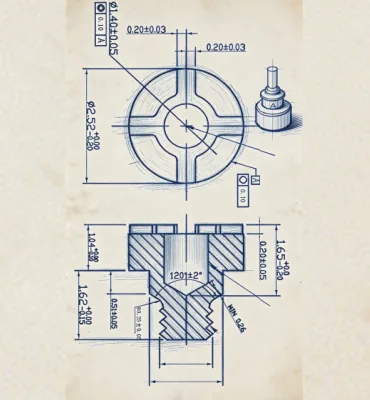
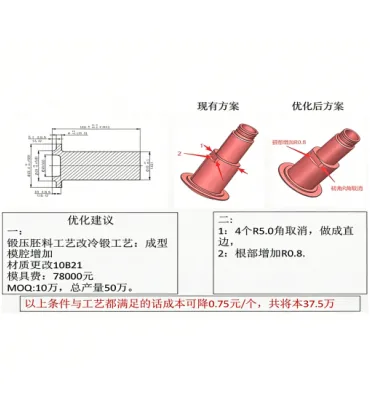
盈鋒志誠嘉の6大全工程配套サービス:試作設計からアフターサービスまでの総コスト最適化パートナー
製品用途のまとめ
盈鋒志誠嘉の高強度アルミ合金ボルト(ZT68/AW6056)は、冷間圧造+溶体化時効熱処理により引張強さ630MPa、耐力500MPaを実現。鋼製ボルトに比べ、軽量化、短いかみ合い長さ、異種金属接触腐食なし、安定した締付け曲線という4大核心特長を備え、新エネルギー車のパワートレインやマグネシウム・アルミ合金の軽量構造部品の締結接合に最適です。6大全工程技術サービスを併せて提供し、業界の15-85潜在コストの課題を解決します。
企業情報 & 生産力
ブランドポジション:盈鋒志誠嘉 | 締結部品分野の革新的リーダー
企業の基礎力:2005年設立。月産約6.5億個、深圳坪山本社と湖北谷城の2大生産拠点、有効特許26件、従業員360名、取引先100社超。新エネルギー車、低空経済、具身智能、産業エレクトロニクス、民生用電子機器の各分野をカバーします。
盈鋒志誠嘉精密五金(深圳)有限公司 - 本社
住所:深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | 電話:0755-84061349
住所:深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | 電話:0755-84061349
志誠嘉金属科技(襄阳)有限公司 - 自動車専用工場
住所:湖北省襄阳市谷城县城关镇三岔路经济开发区 | 電話:0710-7269998
住所:湖北省襄阳市谷城县城关镇三岔路经济开发区 | 電話:0710-7269998
会社公式サイト:www.zcjtech.com