炭素繊維部品の締結ソリューション|穴あけ不要の接着電食絶縁応力分散
炭素繊維部品の強度は繊維に由来しますが、繊維は穴あけで切断されると連続性を失います。穴周りの層間はく離、応力集中、疲労寿命の急低下といった損傷は、組立現場ではほとんど見えないことが多いのです。したがって炭素繊維継手の第一原則は「あけずに済むならあけない」です。本ページの仕様は接着部品を中心にまとめ、機械締結が避けられない場合の絶縁と分散の方法を併記しています。

炭素繊維継手における五つの現実的な制約
炭素繊維は「より軽い金属」ではなく、破壊の論理がまったく異なります。以下の各項目は、いずれも製品ページまたは材料の常識に根拠があります。
一つの穴で、繊維のまとまり全体が切れます
金属の穴あけは材料をわずかに除去するだけで、荷重は穴を迂回して伝わります。炭素繊維の穴あけは連続繊維を切断し、穴周りに応力集中を生じさせ、樹脂が伝える層間せん断は最も弱い部分であるため、層間はく離や割れが発生します。こうした損傷は組立時にはまったく見えず、運転を続けるうちにき裂へと進展します。
穴あけできない母材は接着で代替します
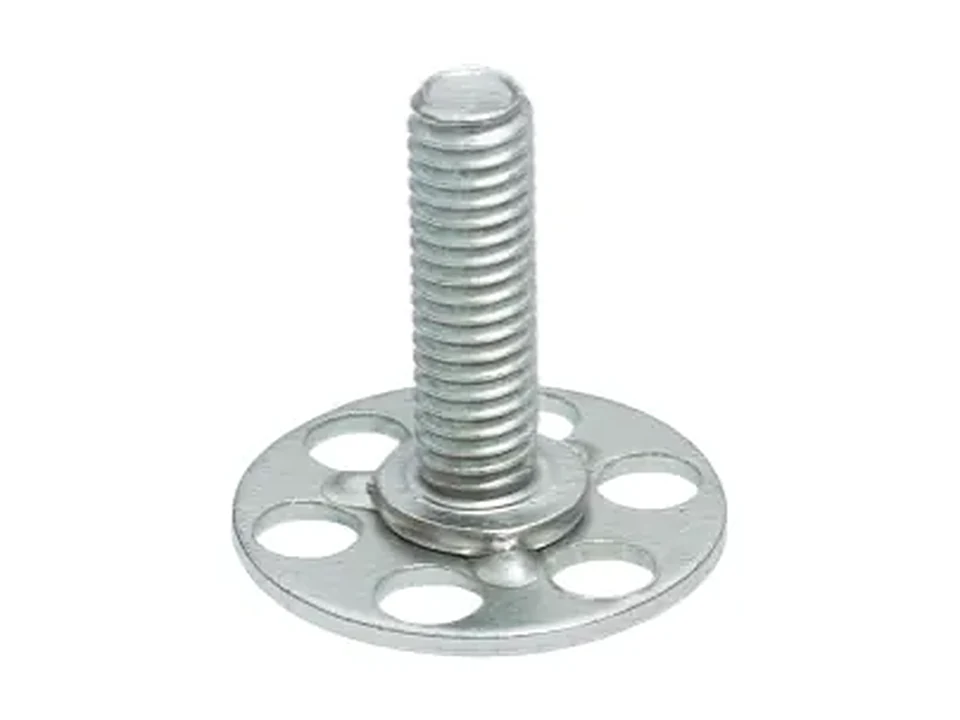
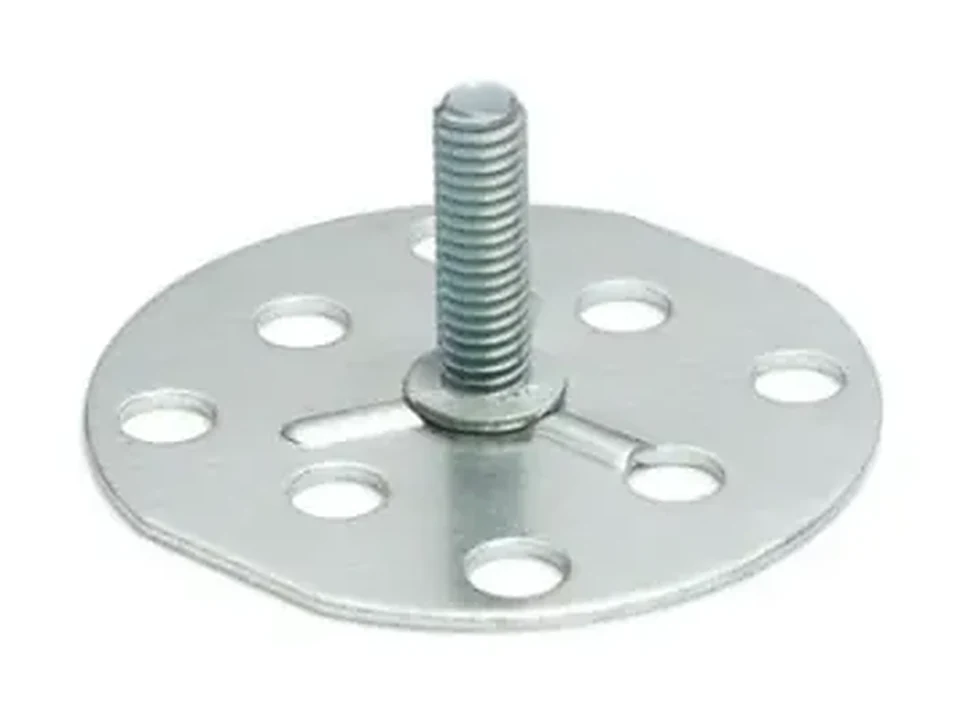
接着部品の考え方は、ねじ部を接着層と機械的な噛み合いによって母材表面に固定することです。多歯ベースは接着面積を広げて物理的な噛み合いを形成し、同時に回転防止の働きも持ちます。超大型座金ベースは面積をさらに広げ、荷重を分散させます。どちらも母材に穴をあける必要がないため、繊維の連続性を損ないません。
炭素繊維は導体であり、強い陰極でもあります
炭素(黒鉛)は電位列の中で電位が非常に高く、アルミ、鋼、マグネシウムと接触すると金属側が陽極となって腐食が加速します。炭素繊維は「金属に見えない」ため、この点は見落とされがちです。炭素繊維の車体、ドローンのアーム、ロボットのリンクにアルミボルトを一本締め付けると、水分がある状況では接触面が一対の電池になります。
締付力は層間を押し潰すのであり、ボルトを曲げるのではありません
炭素繊維積層板の面圧強度(面外方向)は面内強度よりはるかに低いため、ボルトを締め付けると座金下の圧縮応力が層間せん断強度を超えやすく、圧痕や層間はく離、さらにはへこみが生じます。したがって機械締結では、大径座金やブッシュで面圧を下げる必要があり、トルクの上限は積層板の面圧許容値で決まります。
熱膨張の不一致により、予張力は温度で変動します
炭素繊維は繊維方向の熱膨張率が非常に低く、負の値を示すこともあります。一方、鋼やアルミの熱膨張率は明らかに高い値です。温度変化に対して両者の伸び量が異なるため、予張力が変動します。昇温時には過荷重、降温時には緩みが生じる可能性があります。この種の継手は、温度サイクル条件下で残留予張力を再測定する必要があり、常温での組立検証だけでは不十分です。
全仕様:まず「あけない」を考え、次に「どうあけるか」を考えます
接着部品は「穴あけができない」場面の大半を解決します。機械締結が本当に必要な場合はアルミ合金ボルトで軽量化できますが、絶縁と応力分散を重ねる必要があります。各カードは製品ページへ直接リンクしています。
穴あけ不要:接着でねじ点と位置決め点を設けます
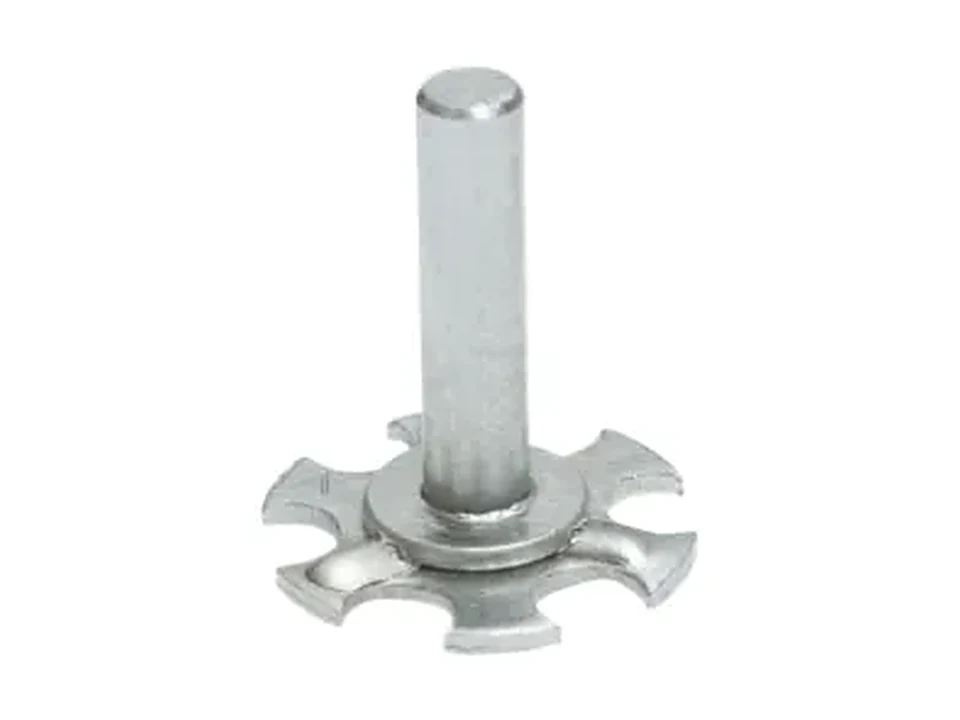
4 SKU接着層とベース形状によって、ねじ部やピン軸を母材表面に固定し、繊維の連続性を損ないません。多歯ベースは面積を広げて物理的な噛み合いを形成し、回転にも強くなります。超大型座金ベースは荷重をさらに分散し、薄肉や高価な母材に適しています。接着ピンは位置決め、ストッパ、支持に用い、穴あけが必要な位置決めピンを置き換えます。
機械締結:軽量化できるが絶縁が必須です
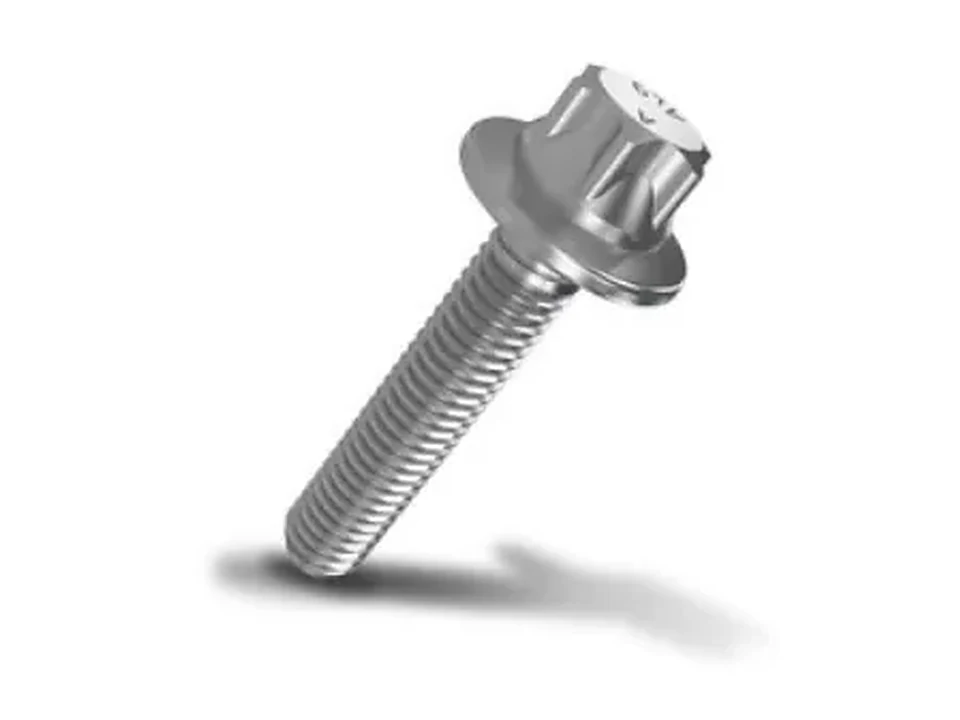
1 SKUボルト締結が本当に必要な場合は、ZT68 アルミ合金ボルトで軽量化できます(引張強さ約 630MPa、密度は鋼の約 1/3)。ただし炭素繊維は強い陰極であるため、絶縁ワッシャーやコーティングによる絶縁を重ね、大径座金で面圧を分散させる必要があります。トルクの上限は積層板の面圧許容値で決まり、ボルトの強度では決まりません。
炭素繊維継手の代表的な四箇所
ドローンのアーム、ロボットのリンク、自動車の外板、スポーツ用品。この四箇所では、重量、外観、疲労寿命に対する要求がそれぞれ異なります。
ドローンのアームと機体フレーム
カーボンパイプやカーボンプレートは主要な構造部材であり、穴あけは疲労寿命を直接低下させます。一般的には、接着スタッドを機器の取付点に、接着ピンを位置決めに用います。貫通接続が避けられない場合は、ブッシュと大径座金で面圧を分散し、金属部品と炭素部品の間に絶縁層を挟みます。
ロボットのリンクと関節
高周波の往復荷重下では、穴周りの層間はく離が速く進展します。このような部位では、接着を組み合わせた複合締結を優先して穴あけの数を減らしてください。関節部の金属インサートは炭素部品と電食絶縁を施す必要があり、そうでなければ湿潤環境で金属部品が先に腐食します。
自動車の外板と内外装
外観要求が高く母材も高価であるため、穴あけを誤ると部品全体が廃棄になります。ここでは接着スタッドが固定点を担いながら表面の完全性を保ちます。超大型座金タイプは薄肉部に適し、荷重を分散して圧痕を避けます。
スポーツ用品とコンシューマー製品
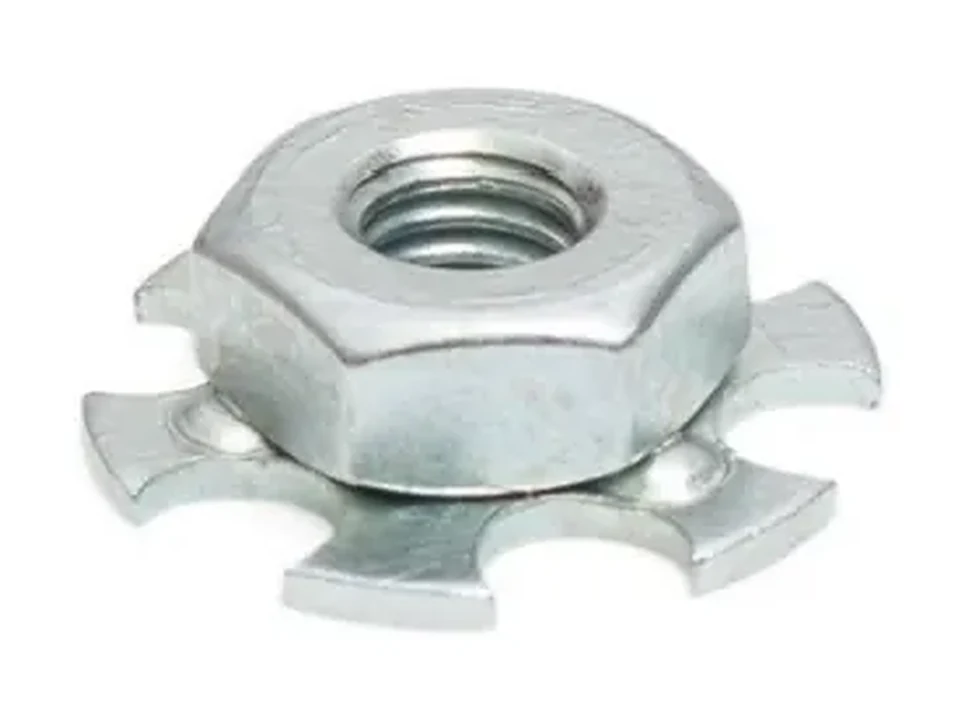
自転車フレーム、ラケット、ケースの骨組みといった製品は生産数が少ない一方で外観の要求が厳しく、接着ピンと接着ナットは穴をあけずに位置決め点とねじ点を提供できます。接着剤の種類と表面処理は母材の樹脂系に合わせて選ぶ必要があり、汎用の組み合わせはありません。
炭素繊維継手の選定ロジック
まず穴あけを避けられるかを判断し、次に接着力が足りるかを判断し、最後に機械締結の絶縁方法を検討します。
炭素繊維継手の判断順序は金属部品とは逆になります。金属部品では「穴あけ+ボルト」が既定であるのに対し、炭素繊維部品では「穴をあけない」が既定であり、接着強度が不足する場合や分解が必須の場合にのみ機械締結へ移行します。しかも機械締結では、電食と層間の面圧という二つの課題を追加で処理する必要があります。以下の六節は、当サイトの接着スタッド、接着スタッド超大型座金、接着ナット、接着ピン、および ZT68 アルミ合金ボルトの製品記載と、複合材積層板の基本力学および電位列の常識に基づいています。
第一段階:まず「この箇所にあける必要があるか」を問います
炭素繊維積層板の強度は連続繊維に由来しますが、穴は繊維を切断し、穴周りを応力集中源に変えます。また層間強度は樹脂で決まり、繊維方向の強度よりはるかに低いため、穴あけ時の軸方向力で層間が容易に引き裂かれます(層間はく離)。層間はく離は表面からは分からないことが多いものの、疲労寿命を大きく低下させます。
したがって最初の判断は「この結合点を接着で置き換えられるか」です。機器の取付点、ワイヤハーネスの固定点、パネルの固定点は、その多くを接着スタッドや接着ナットで解決できます。大きな集中荷重を受ける部位、または分解が必須の部位に限り、穴あけの代償を払う価値があります。
- パネル・機器の取付点 → 接着スタッド / 接着ナット
- 薄肉または高価な母材 → 接着スタッド超大型座金(荷重分散)
- 位置決め、ストッパ、支持 → 接着ピン
- 大きな集中荷重、分解必須 → 機械締結 + 絶縁 + ブッシュ
第二段階:接着は三つの要素で決まります。面積、噛み合い、平面度
接着継手の耐荷重は、第一に接着面積、第二に界面が機械的な噛み合いを形成できるかどうか、第三に接着層の厚さが均一かどうかで決まります。接着スタッドの多歯ベースは、このうち第一と第二を同時に解決します。歯形が面積を広げ、接着剤の硬化後に物理的な噛み合いを形成し、さらに回転防止の働きも持つため、組立時にねじと一緒に回ることはありません。
第三の要素を決めるのは平面度です。ベースが平らでないと、接着層は片側が厚く片側が薄くなり、薄い側から先に破壊します。全体の耐荷重は最も薄い箇所で決まります。製品ページが「ベースの平面度が高く、接着層の厚さが均一で接着状態が安定している」と強調しているのは、まさにこの点です。
第三段階:炭素繊維は陰極、金属は陽極です
電位列において、炭素・黒鉛は電位が非常に高く強い陰極に分類されます。アルミ、マグネシウム、鋼はいずれも陽極です。両者が接触し水膜があると金属の腐食が加速する一方、炭素繊維自体はほとんど消耗しません。そのため腐食はいつも「より丈夫に見える金属部品」の側で発生します。
これはマグネシウム部品の電食と同じ論理で、役割が入れ替わったものにすぎません。マグネシウム部品では「マグネシウムが鋼に腐食され」、炭素部品では「アルミや鋼が炭素に腐食され」ます。対処法も同じで、一つは電位の近い材料に替えること、もう一つは物理的な絶縁(絶縁ワッシャー、コーティング、接着層そのもの)を行うことです。
第四段階:機械締結が必須のときは、まず分散し、次に絶縁します
分散については、炭素繊維は面外方向の面圧許容値が低いため、ボルトの締付力で座金下が押し潰されます。座金の直径を大きくする(またはブッシュを入れて荷重をより広い面積へ伝える)とともに、トルクの上限はボルト強度ではなく積層板の面圧強度から算出してください。
絶縁としては、金属ボルトと炭素部品の間に絶縁ワッシャーや絶縁スリーブを挟むか、ボルト表面にコーティングを施します。同時にシーリング材で隙間を塞ぎ、接触面に水分がとどまらないようにします。この三つを終えて初めて機械締結は使用可能となり、一つでも欠けると腐食や圧壊がいずれ現れます。
第五段階:温度サイクルで予張力が抜けていきます
炭素繊維は繊維方向の熱膨張率が非常に低く、金属は明らかに高い値です。温度が上がると金属ボルトの伸びが大きくなり予張力は上昇し、温度が下がると逆になって緩む可能性があります。さらに樹脂マトリックスのクリープが加わるため、長期の予張力は組立時よりかなり低くなります。
そのため、この種の継手は常温での組立検証だけで済ませることはできません。少なくとも一度の温度サイクル後に残留予張力を再測定し、必要に応じて皿ばね座金で熱膨張差を補償するか、低弾性率の補償構造に変更してください。
ステップ6、受入検査に何を書くか
接着部品では、引き抜き力とせん断力(接着面積に応じた下限値を提示)、耐トルク、ベースと母材の密着度を確認します。量産品では破壊抜取検査を行い、破壊形態を記録することをお勧めします(界面破壊か母材破壊か。後者は接着強度がすでに母材を上回っていることを示します)。
機械締結部品では、締付力と圧痕深さ、トルク−回転角曲線、塩水噴霧(ISO 9227)および温度サイクル後の残留予張力を確認します。複合材本体については、打音検査や超音波検査で穴周りと座金下の層間はく離の有無を調べることをお勧めします。判定値は積層板の実測性能から導くべきであり、金属部品の経験をそのまま適用することはできません。
試作設計からアフターサービスまでの総コスト最適化パートナー
六つの専門サービスが選定、サンプル、検証、量産立ち上げをカバーし、「このねじで大丈夫か」を検証可能な技術的結論に変えます。
迅速なエンジニアリングサンプル
専門研修
専門試験サービス
専門設計コンサルティング
継続的な工程最適化
専門分解分析
締結プランから引き抜き検証まで
炭素繊維継手の検証では「母材が破壊されていないか」が要点であり、破壊形態は数値よりも多くを語ります。
締結プランの判断
その箇所が穴あけ不要にできるかを確認し、機械締結が必須の位置と荷重方向、脱着の要求を図示します。
接着部品の選定
接着面積と荷重に応じて、接着スタッド、超大型座金タイプ、接着ナット、接着ピンから選び、ベースの歯形と平面度を確認します。
接着剤の種類と表面処理
母材の樹脂系に合わせて接着剤を選び、表面の清浄化と粗面化の工程、硬化条件を確認し、小ロットで実機合わせを行います。
引き抜きと破壊形態
引き抜き、せん断、耐トルクの試験を行い、破壊位置を記録します。界面破壊であれば接着不足、母材破壊であれば上限に達していることを示します。
環境と温度サイクル
湿熱、塩水噴霧、温度サイクル後に再測定し、機械締結では穴周りと座金下の層間はく離の有無を併せて確認します。
炭素繊維締結に関するよくある質問
炭素繊維部品に直接穴あけとタップ加工はできますか。
接着スタッドはどの程度の荷重に耐えられますか。
炭素繊維部品にアルミボルトを締めると腐食しますか。
機械締結で座金を大きくするのはなぜですか。
温度サイクル後に炭素繊維継手が緩むのはなぜですか。
接着スタッドと接着スタッド超大型座金はどう選びますか。
このまま読み進める
母材の積層構成と荷重方向をお送りください。まず穴あけを避けられるかを判断します
カーボンプレートやカーボンパイプの板厚と積層構成、結合点の荷重、分解の要否、使用環境をお送りください。接着と機械締結のどちらが適するかを判断し、実機に組み付け可能なサンプルと引き抜き検証のプランをご提案します。