新エネルギー自動車締結ソリューション|バッテリーパック / 電駆動 / シャーシ|6種類の接合プロセスをワンストップで
バッテリーパックは密封、電駆動部は緩み止め、アルミ・マグネシウム鋳物はねじ山のなめを防止、シャーシ押出材はコスト削減——この4つの要求は、それぞれ完全に異なる4つの接合プロセスに対応します。本ページは『業界ハンドブック-新エネルギー自動車』の観点に沿って、ねじインサート、ガルバニック腐食対策、クリンチ、ブラインドリベット、緩み止め・密封ボルト、アルミ合金スリーブの6種類のプロセスを同一の図面言語のもとに整理し、各仕様は製品ページから開いてパラメータを確認できます。

つまずきやすい4つのポイントを、プロセス別に分解して解説します
新エネルギー自動車の締結問題の多くは「どのネジを選ぶか」ではなく「2つの材料をどうつなぐか」にあります。以下の各項目には、確認可能な出典を付けています。
6種類のプロセスは同源、インターフェースの責任は分離しません
バッテリーパックの1つの接合点に、クリンチで位置決め、ブラインドリベットで密封、インサートでねじ補強と、3つのプロセスが同時に使われることがよくあります。3社のサプライヤーに分けて発注すると、問題が起きやすいのは単価ではなく、公差チェーンとめっき体系の不整合です。6種類のプロセスを同一の図面体系で図面化すれば、どの部分を誰が担うのかが明確になります。
アルミ・マグネシウム部品のなめ——インサートでねじを母材から移す
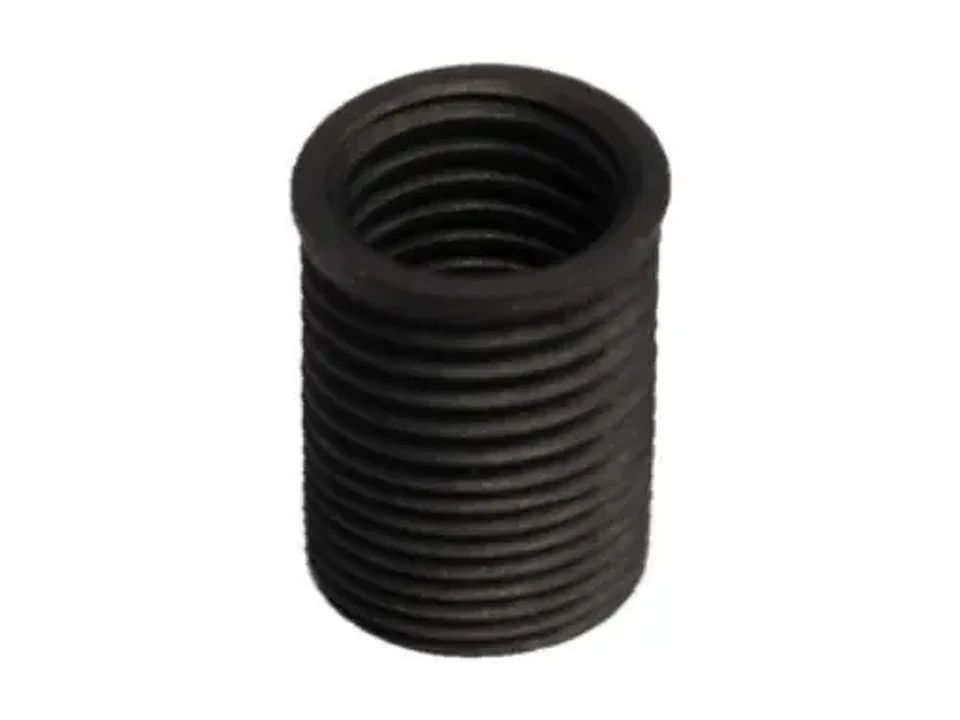
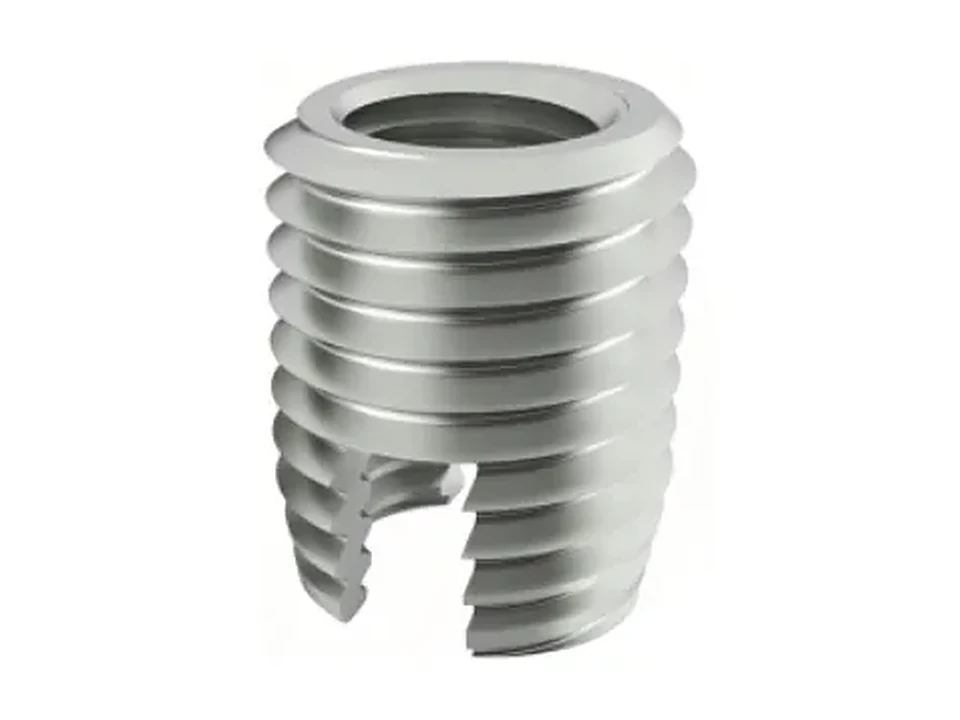
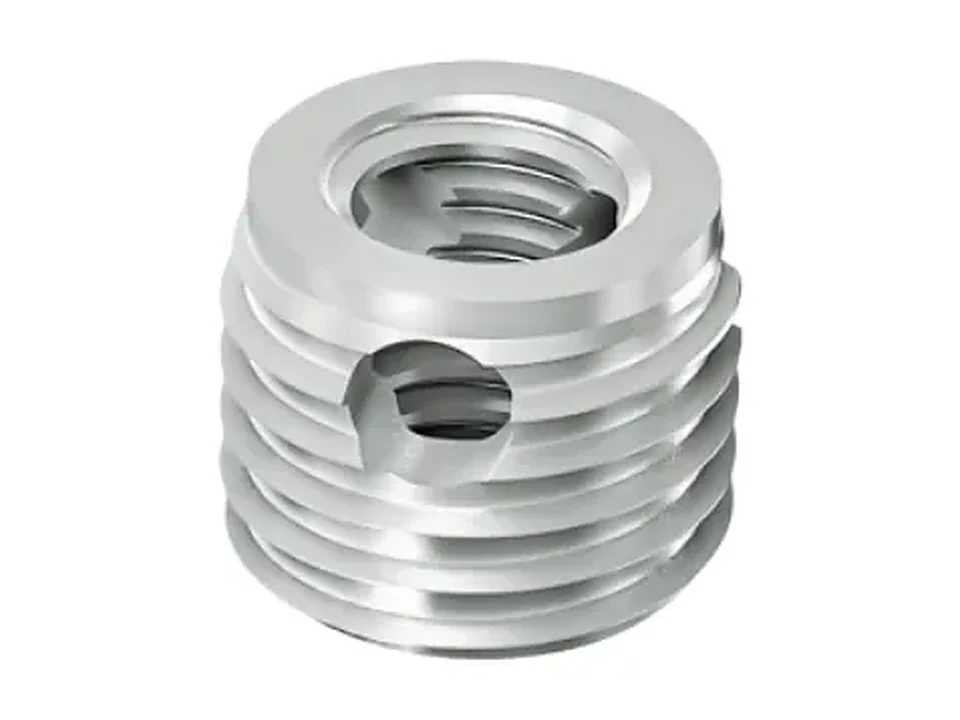
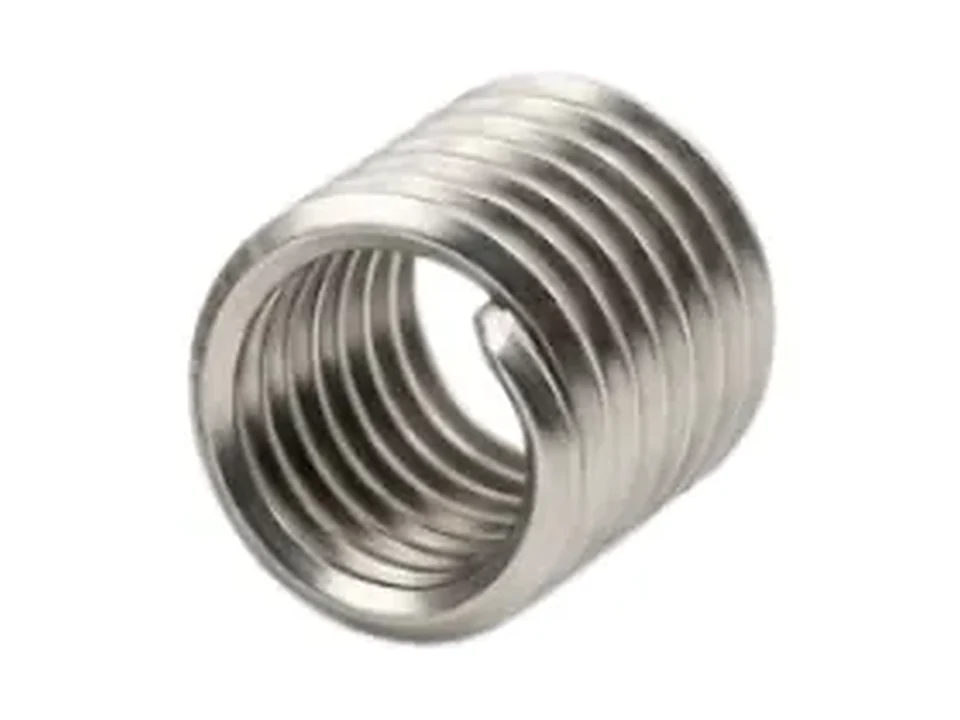
アルミ・マグネシウム鋳物に直接タップを立てると、2~3回の脱着でねじ山がなめます。これは締付けトルクの問題ではなく、母材強度の問題です。4つの経路は、肉厚、脱着頻度、タップ加工の可否で選びます。キー付きインサートは回転防止、ワイヤインサートは径方向スペースの節約、タッピンインサートはタップ不要、薄肉内外ねじインサートは肉厚制約の解決に適します。
ガルバニック腐食は「電位差を下げる+物理隔離」の二本立てで
マグネシウムの標準電極電位は非常に低く、鋼部品と接合した場合、被膜が破れると「小陽極・大陰極」の状態になり、腐食の進行は均一腐食よりはるかに速くなります。材料選定をせず被膜だけでは、寿命を被膜の完全性に委ねるのと同じです。対策は、高強度アルミ合金ボルトでマグネシウムとの電位差を下げ、さらにボルト頭部に接着剤を塗布して物理的に隔離することです。
密封でIP68を達成する、3つの具体的なやり方
密封は「防水」という一言では実現しません。分解しない部位には頭部予塗接着剤付きのブラインドリベットナット・リベット、分解する部位には頭部下面の密封リングまたはねじ部予塗接着剤、配線を通す必要がある筐体には密封クリンチスタンドオフを使います。3つの経路のどれを選ぶかは、「後で分解するかどうか」で決まります。
車載体系と特許は確認可能
自動車部品は試作が合格すれば量産できるというものではなく、工程能力とトレーサビリティ体系こそが関門です。当社は26件の特許を保有し、IATF 16949、ISO 14001、ISO 45001、QC 080000の体系を整備しています。自動車専用工場は湖北省襄陽にあります。
全仕様を接合プロセス別に6グループで整理
各カードから製品ページに直接アクセスでき、材質、仕様、めっき、包装は製品ページの記載が優先されます。選定に迷う場合は、まずM5の選定知識をご覧いただくか、組立図をお送りいただければ使用条件の判断をいたします。
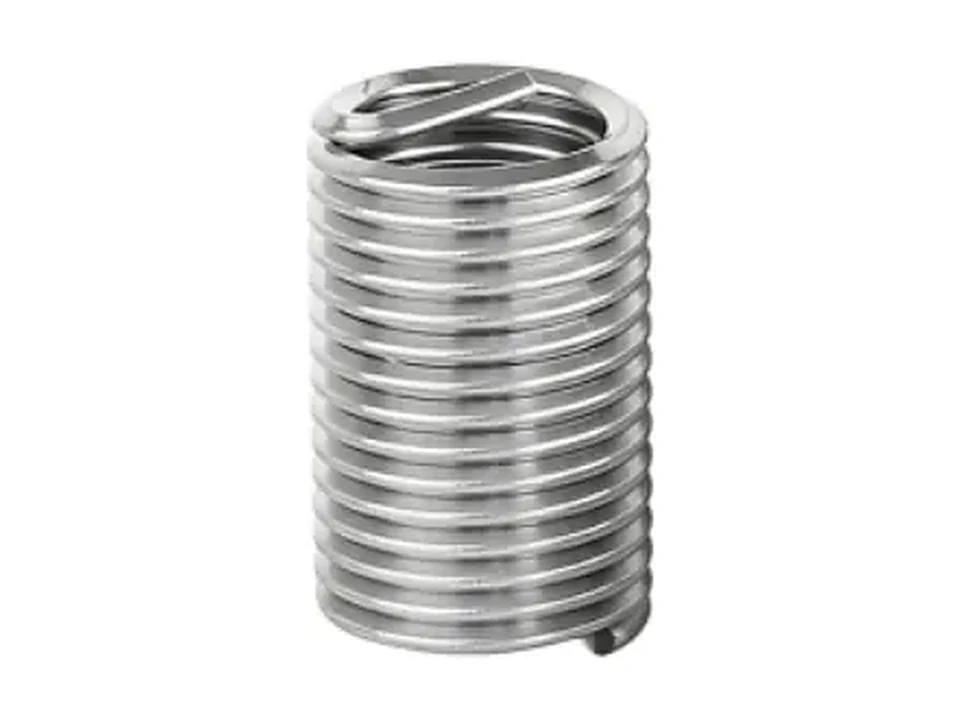
ねじインサート
6 SKUアルミ・マグネシウム軽合金鋳物および押出材のねじ穴の補強に使用します。補強後はクラス8以上、最大クラス12以上。肉厚、脱着頻度、タップ加工の可否で選定します。
シール対応
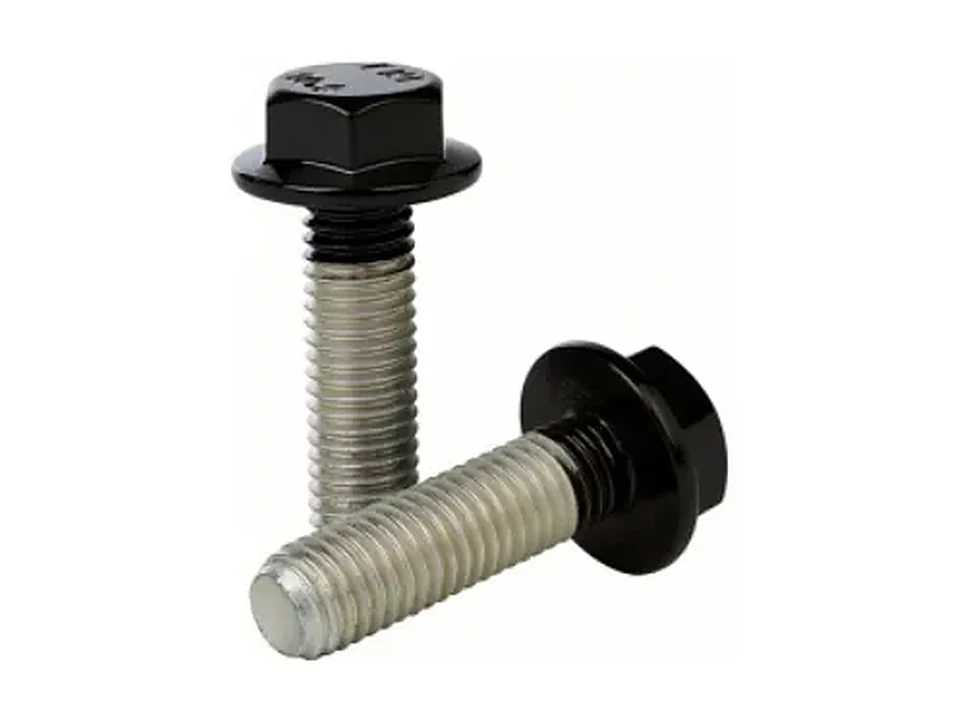
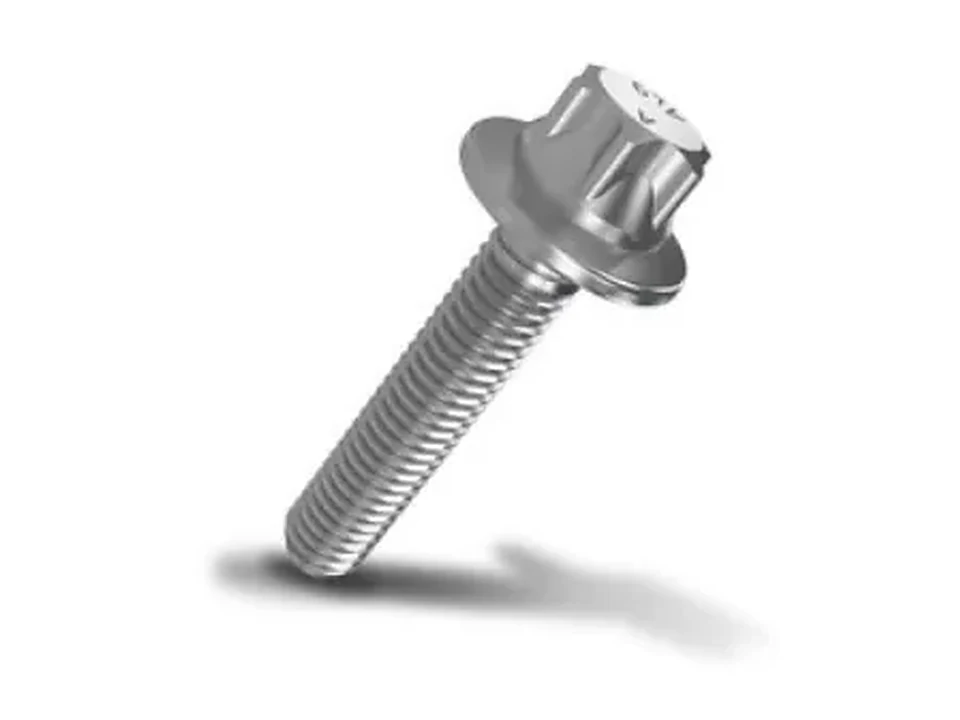
2 SKUマグネシウム合金ダイカストと接合する際は、電位差の小さい高強度アルミ合金ボルトと、頭部塗布による物理隔離を組み合わせ、ガルバニック腐食を抑えます。
圧入
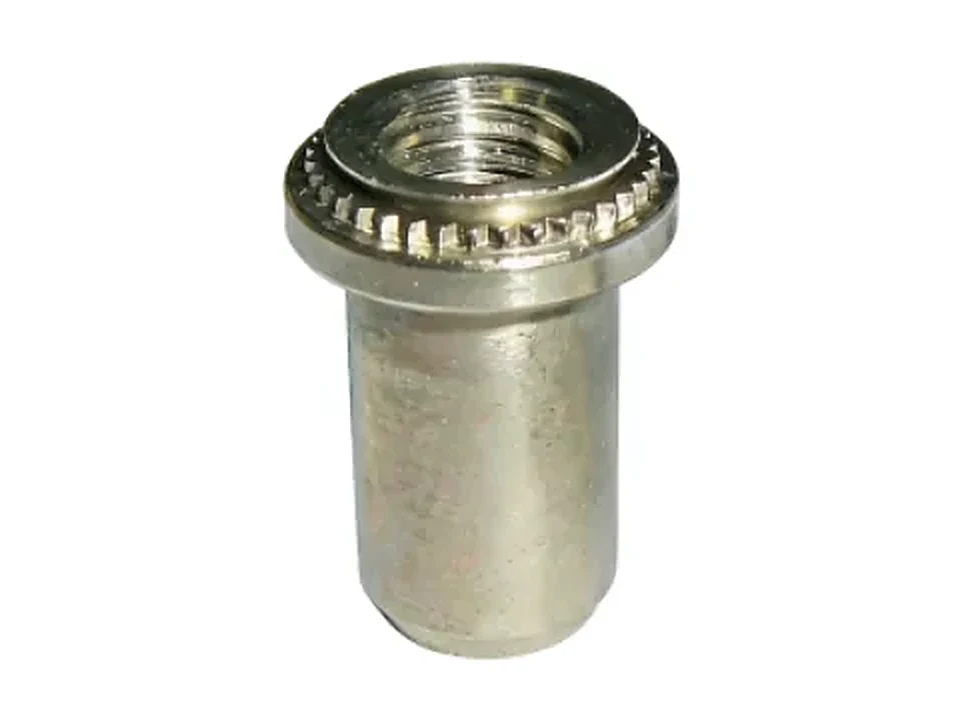
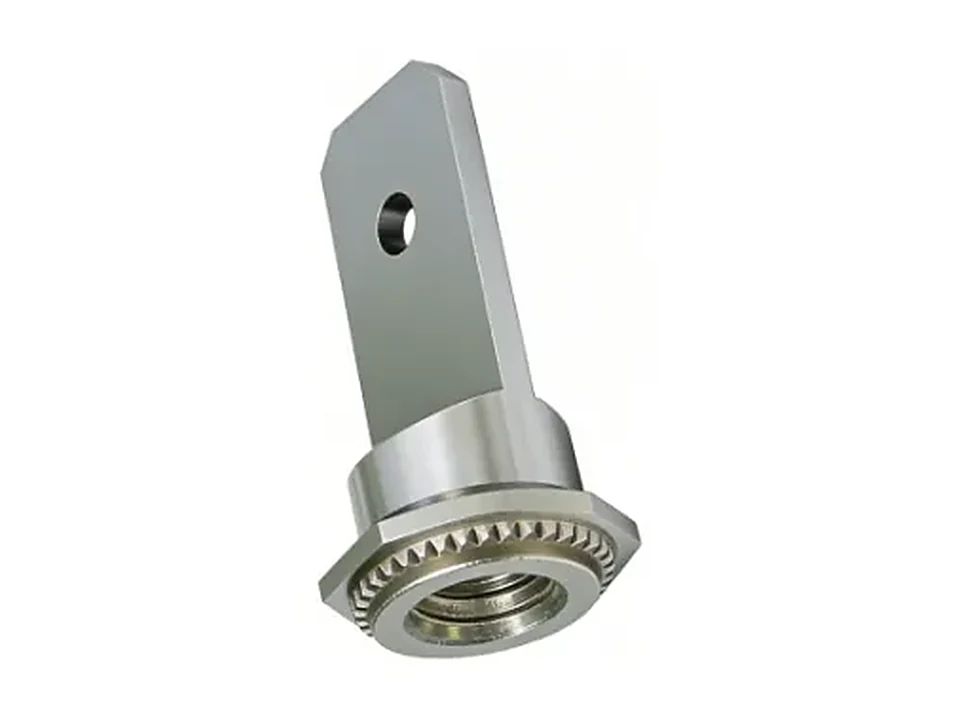
3 SKUボディ、シャーシ、三電システムの板金・薄肉ダイカスト部品の締結とアース接続。圧入にはクリンチ設備が必要で、密封やアース専用の構造も可能です。
リベット締結
4 SKUシャーシとバッテリーパック板金の機械的接続。頭部予塗接着剤タイプは防水密封も兼ね、密封等級はIP68に達します。
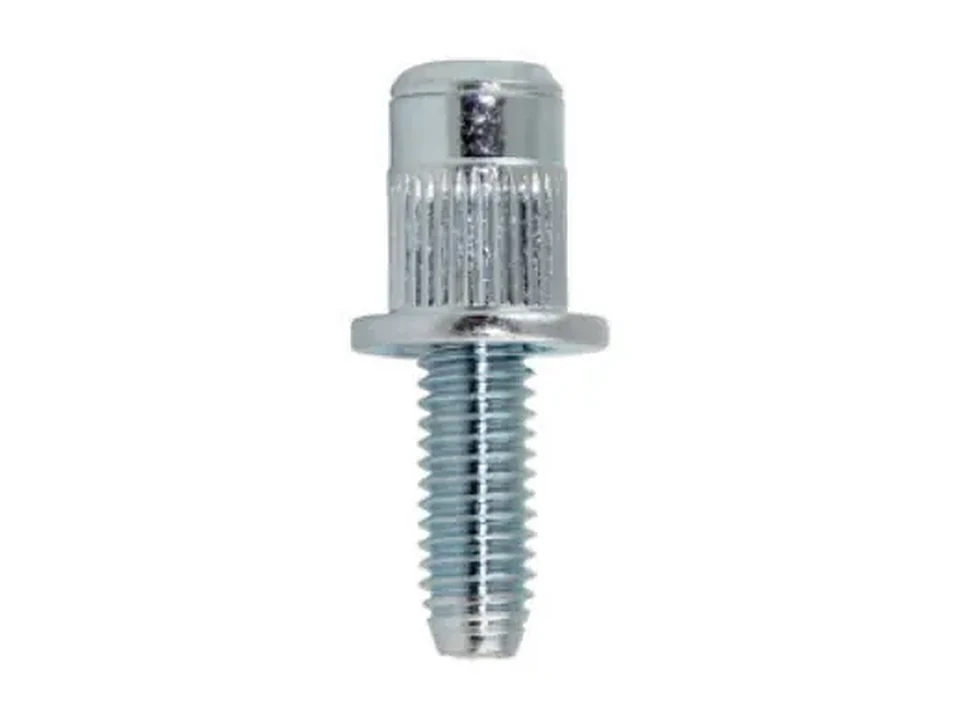
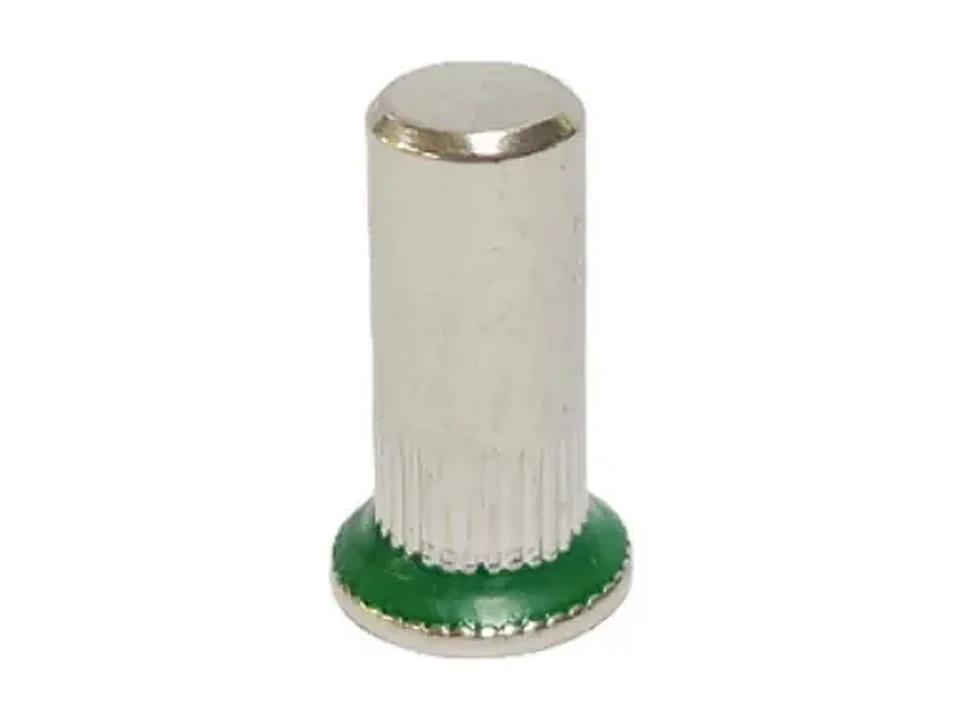
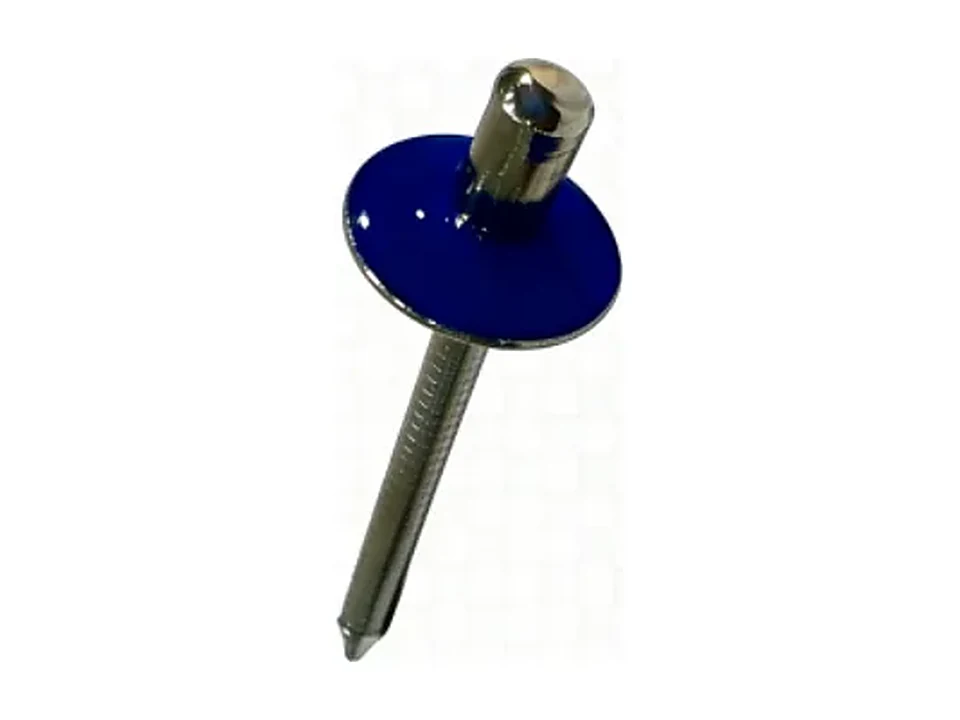
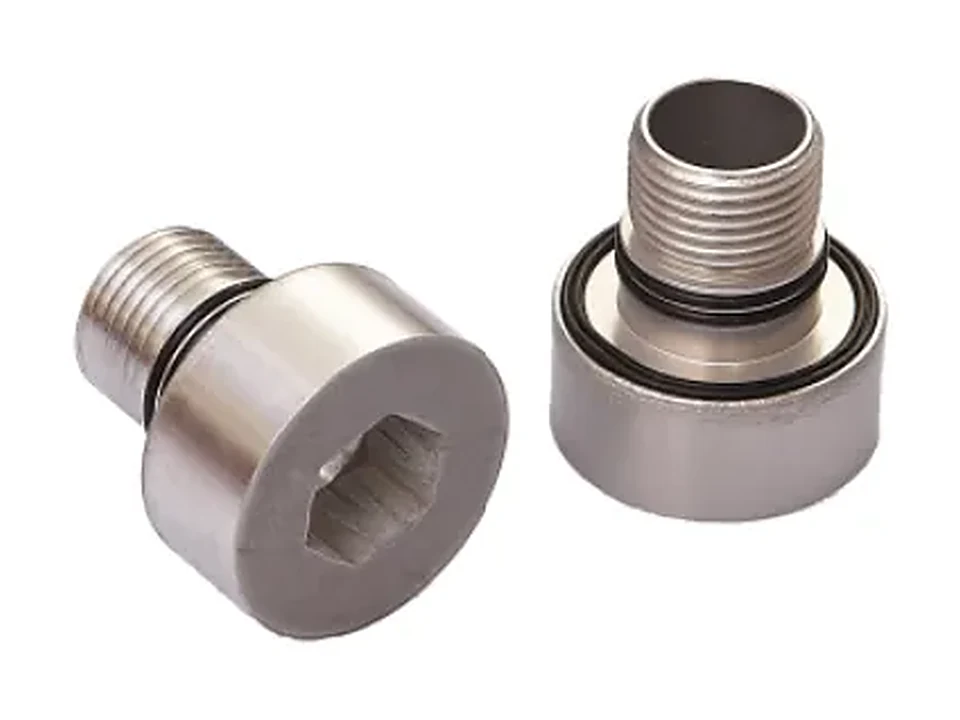
緩み止め・密封ボルト
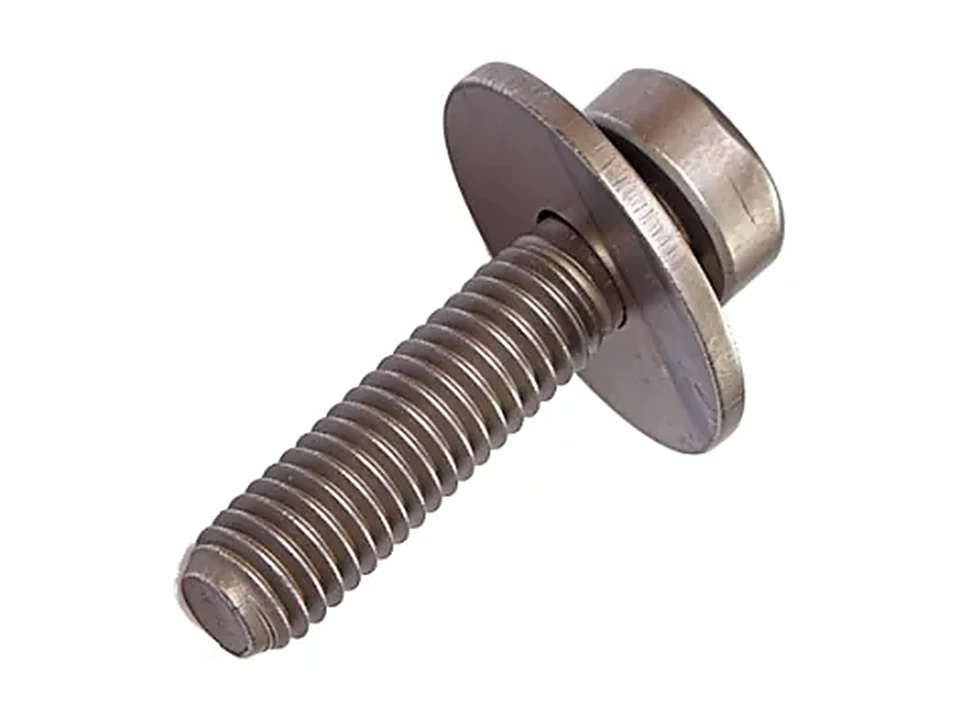
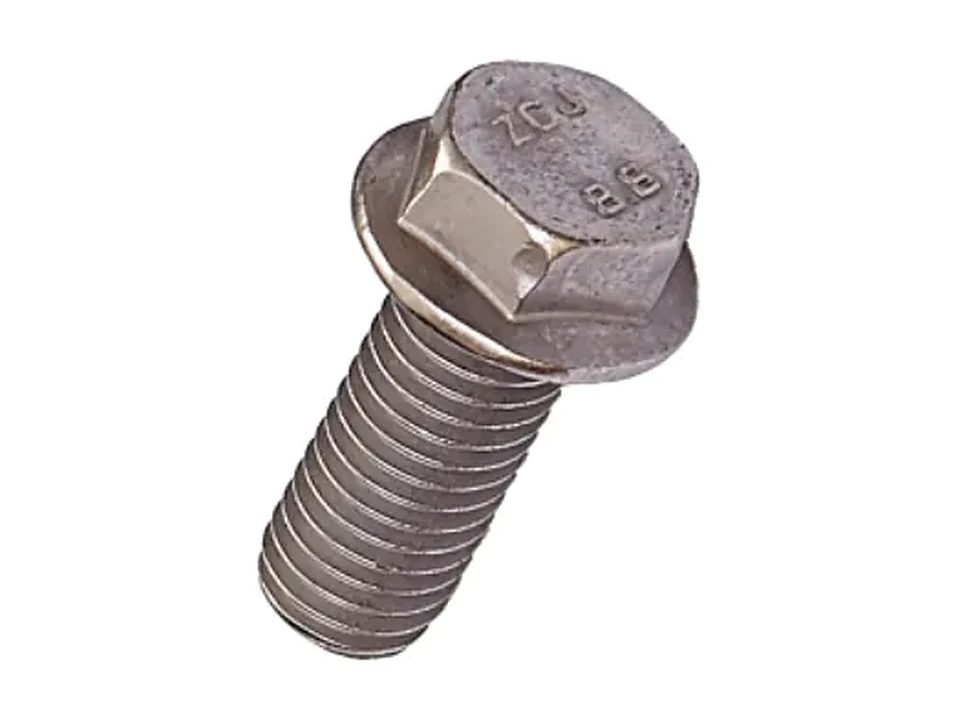
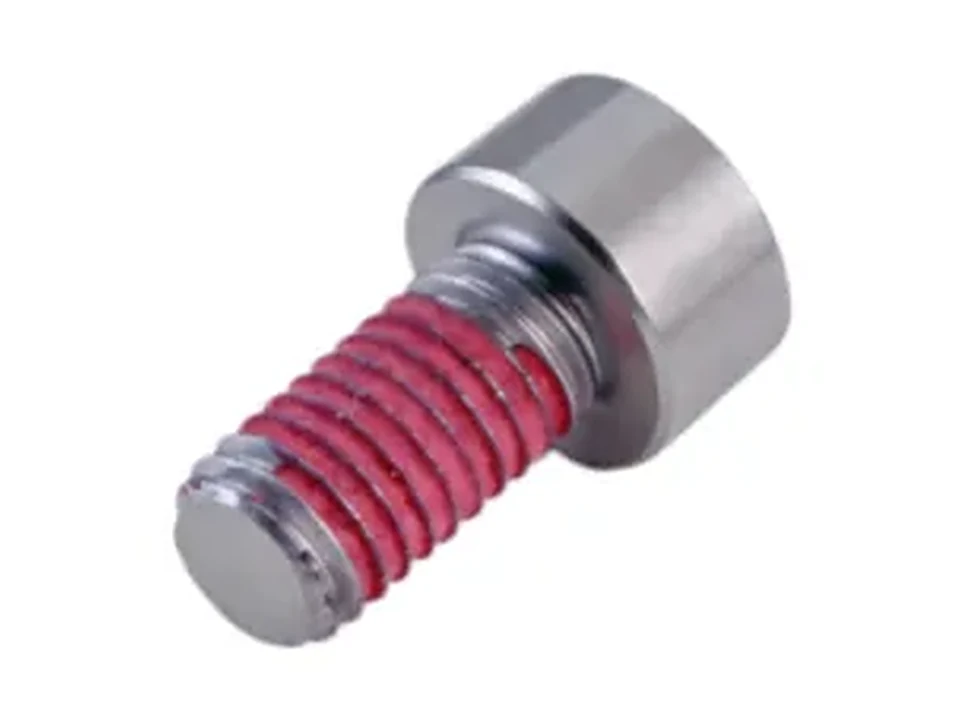
5 SKU平座金+ばね座金の3点組合せ、またはねじ部予塗接着剤(化学 / 物理)で緩み止め。頭部下面の密封リングまたは予塗接着剤で密封し、IP68に対応します。
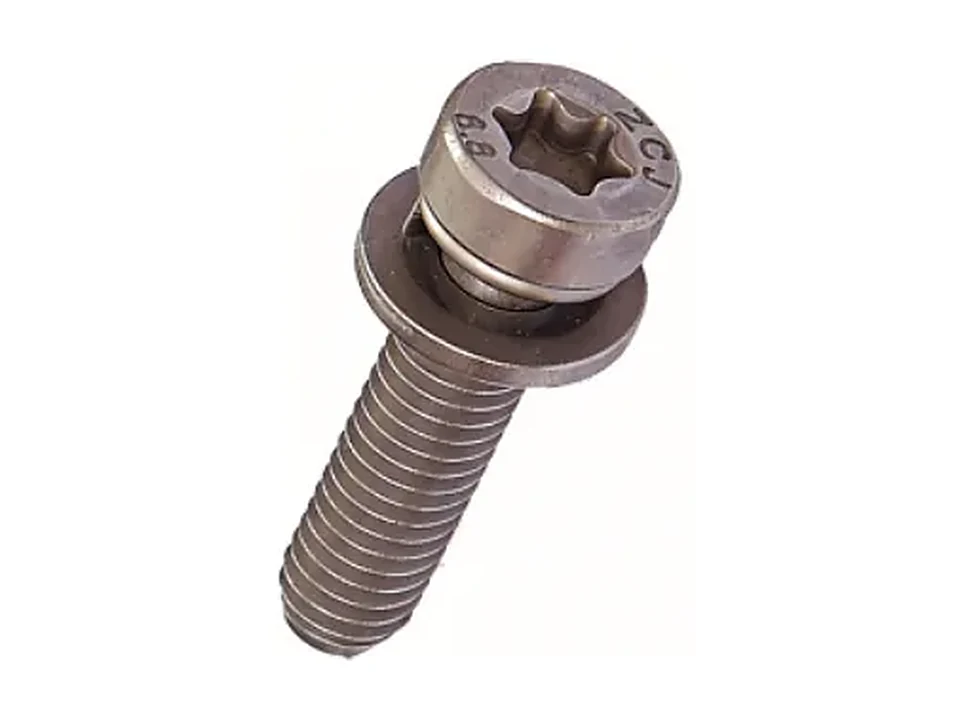
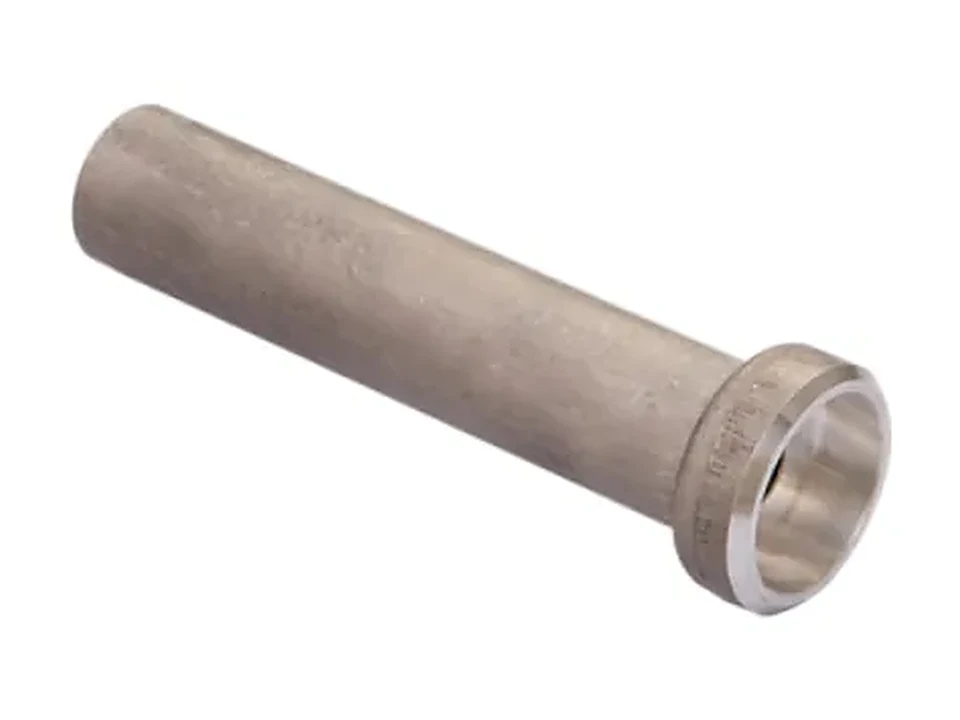
スリーブ
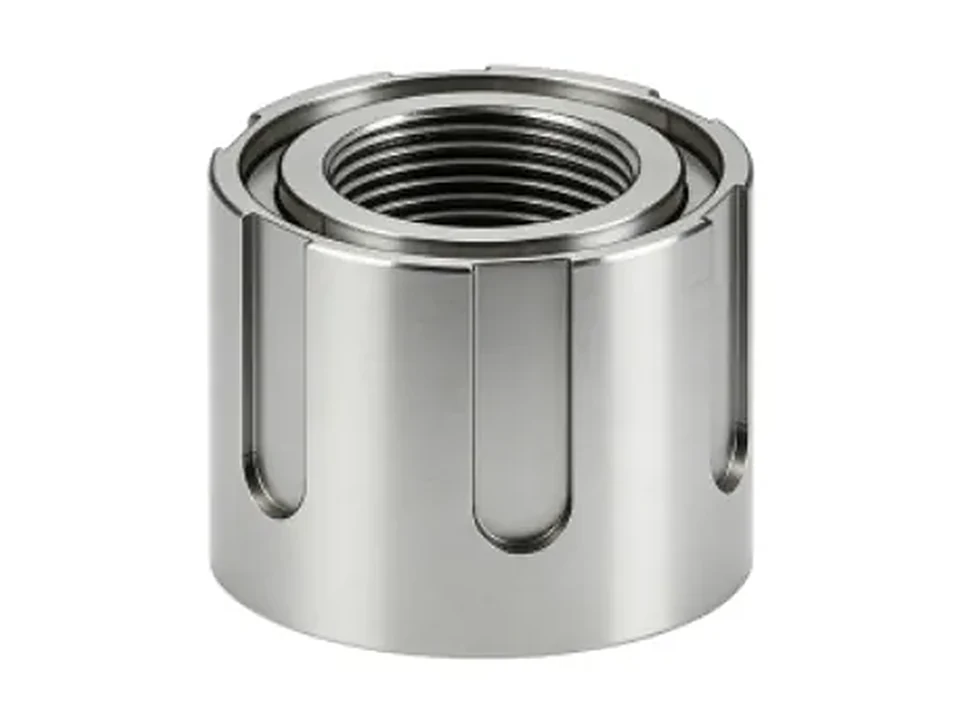
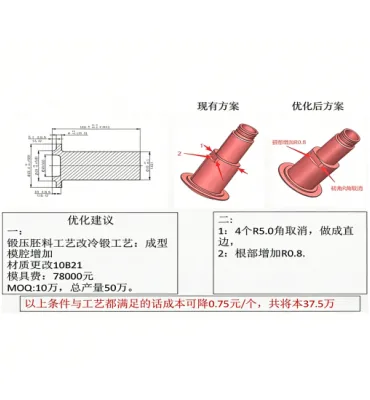
4 SKUシャーシ押出材とバッテリーパック構造部品。アルミ合金の冷間鍛造が従来のCNC旋盤加工に代わり、総コストを下げ、タクトを上げます。
5つの代表的な接合部位
部位からプロセスを見るほうが、製品名から型式を探すより速くなります。以下の各部位は、上のSKUマトリクスの各グループに対応しています。
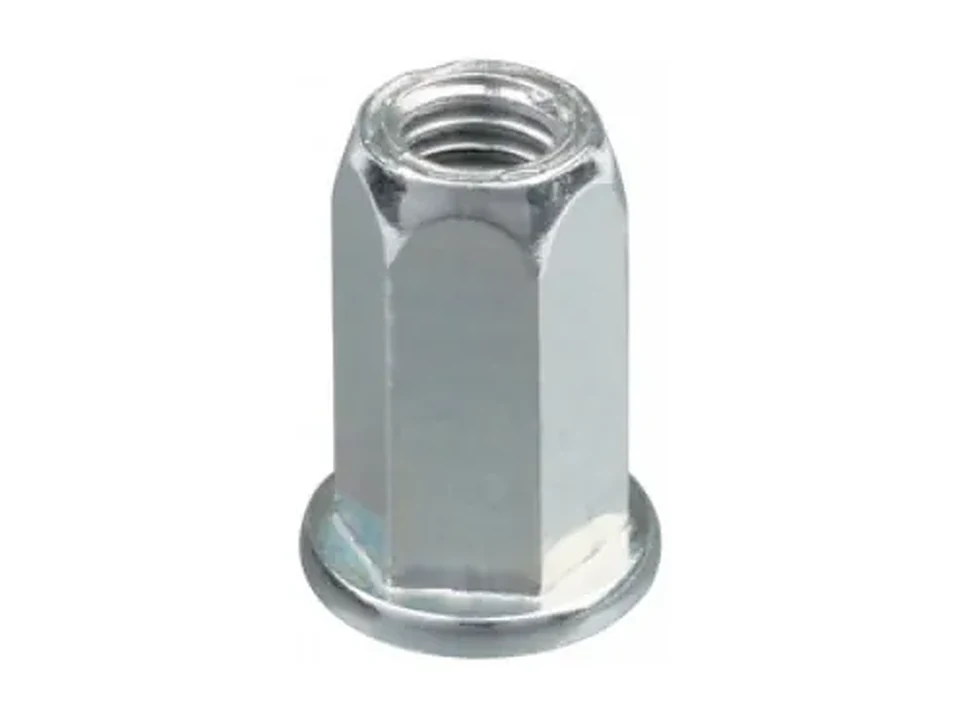
バッテリーパック筐体
筐体の多くは片側のみアクセス可能な板金空間であり、ブラインドリベットナットと予塗接着剤リベットで機械的接続と密封を一度に完了します。
電駆動 / モーターエンドカバー
長尺ボルトの真直度と3点組合せの緩み止めは、NVHと長期の予締力保持に直結します。
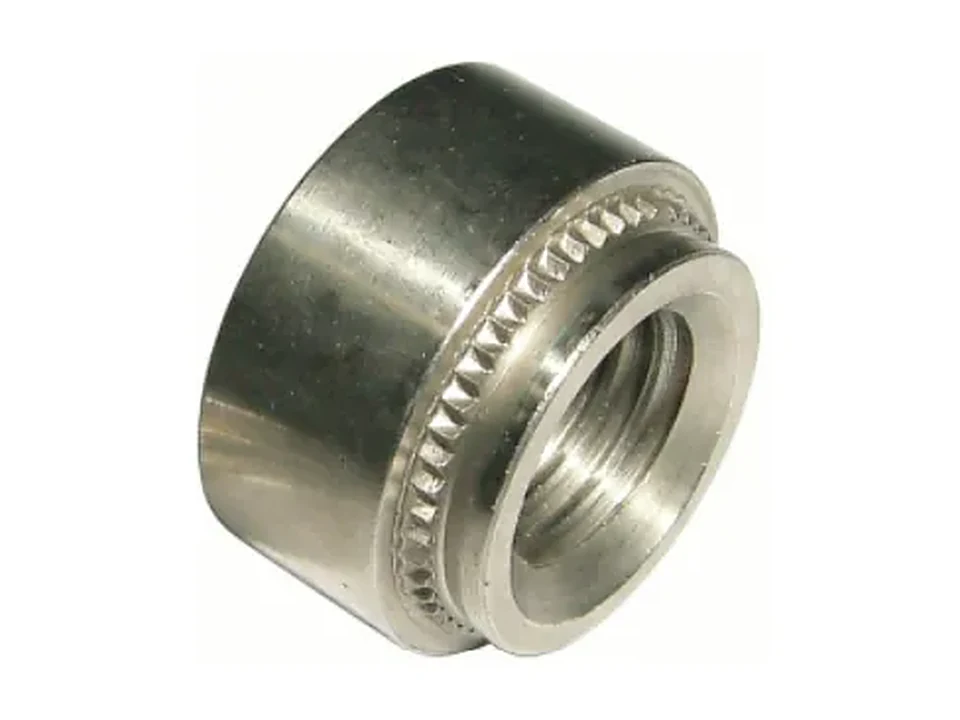
ボディ板金とシャーシ
薄板に脱着可能なねじとアース経路を設けるには、クリンチナットとアーススタッドが標準的な解です。
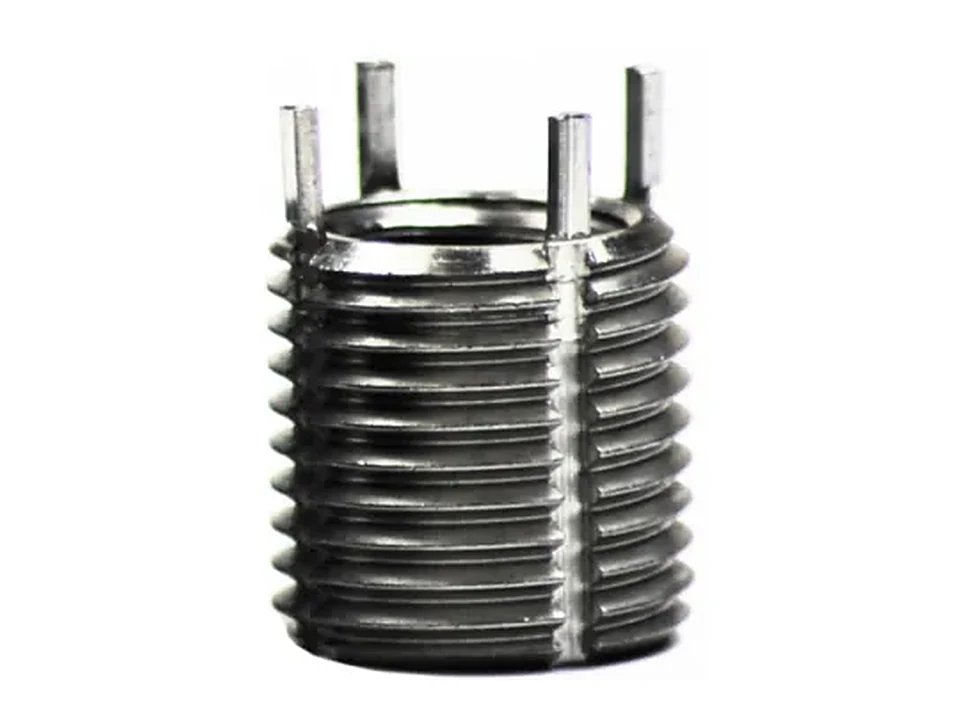
アルミ・マグネシウムダイカストのねじインターフェース
鋳物に直接タップを立てるとねじ山がなめやすく、インサートでねじの強度を母材から嵌合物側へ移します。
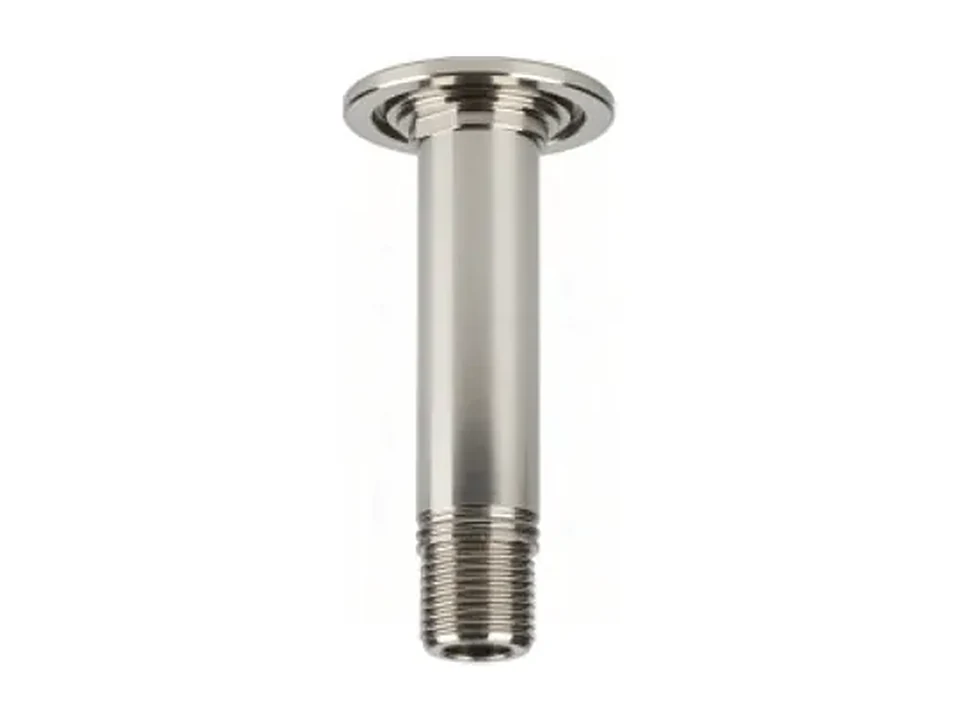
シャーシ押出材スリーブ
アルミ合金冷間鍛造スリーブがCNC旋盤加工に代わり、強度、タクト、材料歩留まりを両立します。
選定知識:まずインターフェースを決め、次に締結部品
この節は、サインする必要のある方——設計エンジニア、工程エンジニア、SQE——のために書かれています。読み終えると、サプライヤーの提案が妥当かどうかを判断できるようになります。
新エネルギー自動車の締結において、作業量の8割は選定の段階で決まります。以下の5節は実際の意思決定の順序に並べています。まず接合インターフェースを決め、次にねじの経路を決め、次に緩み止めと密封を決め、続いて検証項目を図面に書き込み、最後にコストを考えます。
一、4つの問いに答えればプロセスの経路が決まる
接合点を手にしたら、まず「M6かM8か」と問わないでください。まず4つのことを答えます。母材は何か(アルミ、マグネシウム、鋼、プラスチック、複合材料)、板厚と片側アクセスの可否、密封は必要か、後で分解するかどうか。
この4つの答えでプロセスの大分類が決まります。片側のみアクセス可能で密封が必要なら、実質的に予塗接着剤付きブラインドリベット一択です。両側に治具スペースがあり板が薄ければ、クリンチが経済的です。アルミ・マグネシウム鋳物を繰り返し脱着するなら、インサートは必須です。マグネシウムと鋼の接合なら、まず電位差を解決してから他を考えます。
二、ねじ補強の4つの経路の選び方
同じ「ねじ補強」でも、4種類の嵌合物の適用場面は重なりません。誤選定でもすぐには問題になりませんが、量産立上げ時に一気に表面化します。
- キーロックインサート:キー付きロック構造で回転を防止。高振動環境で、嵌合物が絶対に一緒に回らない部位に適します。
- ワイヤインサート:径方向の占有が小さく、肉厚が薄くスペースが限られた鋳物のねじ穴に適します。
- タッピンインサート(302 / 308型):タップなしで直接ねじ込め、工程が少なく、量産品の自動組立に適します。
- 内外ねじ薄肉インサート:外ねじは大きく、内ねじは標準。「肉厚は薄いが標準の内ねじが必要」という矛盾を解決します。
三、緩み止めと密封は分けて設計する。1つの案ですべてをまかなわない
緩み止めは「予締力が落ちないか」、密封は「液体や気体が侵入しないか」を解決します。両者の破壊メカニズムは異なり、検証方法も異なります。
脱着する部位には平座金+ばね座金の3点組合せが一般的で、組立現場で追加工程は不要です。現場での塗布を避けたい量産品には、工場で予塗した化学または物理系の緩み止め剤を使うと、ばらつきが小さくなります。密封については分解の可否で判断します。分解する場合は頭部下面の密封リングまたはねじ部予塗接着剤、分解しない場合は頭部予塗接着剤付きリベット部品を使います。ハンドブックでは、ブラインドリベットと緩み止め・密封の両カテゴリが密封IP68と記載されています。
四、検証項目を図面に書き込んでこそ、サプライヤーと同じ土俵に立てる
同じボルトでも、図面に「塩水噴霧480h」と書くのと「ISO 9227に基づく中性塩水噴霧」と書くのでは、サプライヤーの受け取り方がまったく異なる可能性があります。図面または技術協定に4種類の検証項目を明記することをお勧めします。
腐食は ISO 9227 中性塩水噴霧(または顧客指定のASTM B117)。車載電装品の機械的負荷は ISO 16750-3(GB/T 28046.3と同等の採用規格)。保護等級は IEC 60529 または車載の ISO 20653。体系および工程監査は IATF 16949。
形容詞ではなく規格番号を書くことが、提案を「審査に耐えさせる」ための最も手間のかからない一歩です。
五、コストの大半は前段階にあり、単価にはない
『業界ハンドブック』では15-85の法則を繰り返し説明しています。目に見える購買コストはライフサイクルコスト全体のうちのわずかな部分にすぎず、それより大きな隠れたコスト——設計の手戻り、ライン停止、アフターサービスでのクレーム——は選定段階で固定されてしまいます。
したがって、「このネジを2セント安くする」ことは通常、最適化ではありません。本当のコスト削減は構造のレベルで起こります。スリーブ系構造部品では、CNC旋盤加工をアルミ合金の冷間鍛造に置き換えることで、複数の機械加工工程を一回の成形に圧縮し、材料歩留まりとタクトを同時に改善します。ここに桁違いの差があります。
試作設計からアフターサービスまでの総コスト最適化パートナー
六つの専門サービスが選定、サンプル、検証、量産立ち上げをカバーし、「このねじで大丈夫か」を検証可能な技術的結論に変えます。
迅速なエンジニアリングサンプル
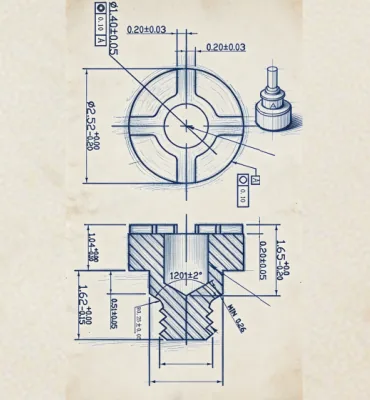
専門研修
専門試験サービス
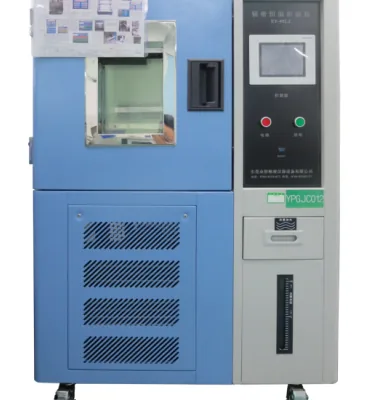
専門設計コンサルティング
継続的な工程最適化
専門分解分析
1枚の組立図から量産品まで、5ステップ
各ステップには明確な成果物があり、「まず試作してみましょう」といった合否基準のない進め方はしません。
使用条件の入力
母材、板厚、到達性、密封と脱着の要件を、組立図またはサンプルと一緒にお知らせください。
工程選定
インターフェースでプロセスの大分類を決め、次に仕様とめっきを決め、選定案と代替経路を出します。
迅速なエンジニアリングサンプル
選定に基づいてサンプルを作成し、組立検証と干渉チェックに使用します。量産金型を待ちません。
試験検証
塩水噴霧、振動、締付け、密封は合意した規格番号に従って実施し、口頭ではなく報告書でお答えします。
量産と工程最適化
量産立上げに移行し、工程最適化と分解分析を継続し、それを図面の修正に反映させます。
選定でよく聞かれる6つの質問
マグネシウム合金ダイカストに鋼製ボルトを直接使えますか?
アルミ鋳物のねじ山がなめたとき、より硬いボルトかインサートか?
バッテリーパックをIP68にするには、ブラインドリベットとボルトのどちらを選ぶべきですか?
クリンチとブラインドリベットの違いはどこにあり、どう選ぶ?
アルミ合金スリーブはなぜコストを下げられるのか、強度は何で保証するのか?
試作から量産への移行はどうつながり、期間はどのくらいか?
「業界ソリューション」に属する他の業界
バッテリーパックまたは電駆動の組立図をお送りください
母材、板厚、密封要件をお知らせいただければ、プロセスの経路に沿って選定案と代替案をご提案します。サンプルによる検証が必要な場合は、同時に迅速なエンジニアリングサンプルの手配もいたします。