Руководство по продукции · Болты из высокопрочного алюминиевого сплава
Руководство по болтам из высокопрочного алюминиевого сплава
Специальные алюминиевые болты для силовых агрегатов автомобилей: лёгкость и отсутствие гальванической коррозии; система материалов ZT68, полная технологическая цепочка — холодная высадка, термообработка, накатка резьбы; полный набор механических характеристик от комнатной температуры до 150 °C.
ZT68система материалов
150℃характеристики после термостарения
3 операцииключевые процессы
Полныйнабор тестовых данных
Краткое описание продукции
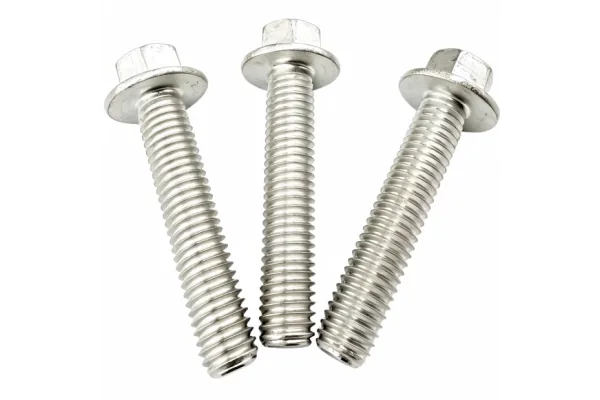
Базовое определение: алюминиевые крепёжные изделия — болтовые соединения, изготовленные из алюминиевых сплавов; в отрасли их обычно называют «алюминиевыми болтами».
Сущность: основа — алюминиевый сплав, формуемый методами металлообработки; обладают базовой соединительной функцией болта и одновременно свойствами алюминиевых сплавов.
Четыре ключевых преимущества продукции
1. Короткая длина зацепления
При использовании алюминиевых болтов на деталях из магния/алюминия длина зацепления составляет 1.3–1.5d (d — номинальный диаметр резьбы). У стальных болтов длина зацепления превышает 2–3d — алюминиевые болты выигрывают за счёт короткого зацепления.
2. Отсутствие электрохимической коррозии
Электрохимические потенциалы алюминиевых болтов и магниевых деталей близки — электрохимическая коррозия между ними практически исключена; потенциалы алюминиевого болта и алюминиевой детали совпадают, электрохимическая коррозия не возникает вовсе.
3. Превосходные характеристики затяжки
У стальных болтов при затяжке переход от упругой деформации к пределу текучести сопровождается заметным изменением напряжения по деформации; у алюминиевых болтов процесс упругой деформации до предела текучести тоже есть, но в зоне текучести при росте деформации напряжение меняется мало — кривая плавная.
4. Лёгкость
Плотность алюминиевого сплава — всего 1/3 от стали; при одинаковом размере значительно снижается вес соединения, помогая достижению целей облегчения силовых агрегатов автомобиля.
Полный технологический процесс производства алюминиевых болтов
Холодная высадка
Очистка
Термообработка (закалка на твёрдый раствор + старение)
Накатка резьбы
Сортировка
Упаковка
Оборудование: машины холодной высадки, накатные станки; для алюминиевых болтов автомобильных двигателей основным является процесс холодной высадки.
Ключевые операции производства алюминиевых болтов
4.1 Операция формовки — холодная высадка
Холодная высадка позволяет эффективно производить алюминиевые болты; для алюминиевых болтов автомобильных двигателей обычно применяется именно этот процесс.
4.2 Термообработка (закалка на твёрдый раствор + дисперсионное твердение)
① Закалка на твёрдый раствор: болт нагревается до 480–530 °C, легирующие элементы (Mg, Si, Cu и др.) полностью растворяются, образуя пересыщенный твёрдый раствор — основу для последующего упрочнения.
② Дисперсионное твердение (старение): после закалки выдержка при низкой температуре 150–200 °C в течение нескольких часов; выделяются дисперсные упрочняющие фазы Mg₂Si, Al₂Cu, существенно повышающие прочность материала.
Прирост характеристик после термообработки: после совместной обработки «закалка + старение» алюминиевые болты достигают предела прочности 630 МПа и предела текучести около 500 МПа, что удовлетворяет требованиям к прочности соединений силового агрегата автомобиля.
4.3 Накатка резьбы (после термообработки)
Четыре эффекта накатки резьбы после термообработки:
1. Повышение механических характеристик;
2. Снижение чувствительности к межкристаллитной коррозии;
3. Возникновение сжимающих остаточных напряжений во впадинах резьбы — повышение усталостной прочности и снижение эффекта надреза;
4. Снижение риска повреждения витков резьбы.
1. Повышение механических характеристик;
2. Снижение чувствительности к межкристаллитной коррозии;
3. Возникновение сжимающих остаточных напряжений во впадинах резьбы — повышение усталостной прочности и снижение эффекта надреза;
4. Снижение риска повреждения витков резьбы.
Ключевые точки контроля процесса: строгий контроль коэффициента трения и усилия накатки для предотвращения деформации резьбы и повреждения поверхности из-за высокой пластичности алюминиевого сплава; обеспечение длины зацепления 1.3–1.5d для безопасности соединения; формование резьбы накатными плашками гарантирует точность резьбы и качество поверхности.
Химический состав и требования к свойствам алюминиевых болтов
Применимый стандарт: корпоративный стандарт концерна VW60469 (2017-9); основной сплав AW6056 (AL9), а также высококлассный сплав ZT68
Диапазон содержания элементов в AW6056:
Si: 0.7–1.2%, Fe ≤ 0.25%, Cu: 0.65–0.85%, Mn: 0.55–0.65%, Mg: 0.6–1.0%, Zn: 0.15–0.25%, Zr: 0.1–0.17%; Cr, Ti ≤ 0.05%; остальное — Al.
Si: 0.7–1.2%, Fe ≤ 0.25%, Cu: 0.65–0.85%, Mn: 0.55–0.65%, Mg: 0.6–1.0%, Zn: 0.15–0.25%, Zr: 0.1–0.17%; Cr, Ti ≤ 0.05%; остальное — Al.
Три ключевых критерия выбора сплава: прочность (предел прочности/текучести), относительное удлинение, ползучесть при высоких температурах
| Марка сплава | Применимые размеры резьбы | Предел прочности | Предел текучести | Относительное удлинение при разрыве |
|---|---|---|---|---|
| AW6056 | M6-M12 | около 420 МПа | 350-400 МПа | ≥7% |
| ZT68 | M6-M12 | около 630 МПа | около 500 МПа | ≥6% |
Смысл показателей: предел прочности обеспечивает несущую способность, предел текучести — стабильность соединения, удлинение отражает пластичность материала; вместе они гарантируют надёжную эксплуатацию силового агрегата.
Полный набор тестовых данных материала ZT68
6.1 Растяжение при комнатной температуре
| № образца | Rm прочность (МПа) | Rp0.2 текучесть (МПа) | A удлинение (%) | Отношение текучести |
|---|---|---|---|---|
| 1 | 632 | 536 | 6 | 0.85 |
| 2 | 634 | 540 | 6 | - |
| 3 | 632 | 545 | 6 | 0.86 |
| Среднее | 633 | 540 | 6 | 0.85 |
6.2 Прочность при растяжении при комнатной температуре после термостарения 150 ℃
| Группа | Rm (МПа) | Rp0.2 (МПа) | A (%) | Отношение текучести | Условия термостарения | Сохранение прочности |
|---|---|---|---|---|---|---|
| 1 | 615 | 525 | 8.9 | 0.85 | 150℃×6h | 97.16% |
| 2 | 613 | 514 | 8.9 | 0.84 | ||
| 3 | 617 | 510 | 8.9 | 0.83 | ||
| Среднее | 615 | 516 | 8.9 | 0.84 | 150℃×6h | 97.16% |
| 1 | 610 | 506 | 8.9 | 0.83 | 150℃×8h | 96.37% |
| 2 | 609 | 512 | 9.4 | 0.84 | ||
| 3 | 611 | 507 | 9.5 | 0.83 | ||
| Среднее | 610 | 508 | 9.3 | 0.83 | 150℃×8h | 96.37% |
| 1 | 606 | 506 | 10.3 | 0.84 | 150℃×12h | 95.58% |
| 2 | 605 | 509 | 10.2 | 0.84 | ||
| 3 | 603 | 505 | 9.5 | 0.83 | ||
| Среднее | 605 | 507 | 10 | 0.84 | 150℃×12h | 95.58% |
6.3 Микротвёрдость по Виккерсу после термостарения
Диапазон твёрдости в целом стабилен: 187–204 HV, среднее 190–198 HV; средние значения твёрдости для разных режимов термостарения:
| № | Твёрдость в точке 1 (HV) | Твёрдость в точке 2 (HV) | Среднее по группе (HV) | Режим термостарения |
|---|---|---|---|---|
| 1 | 193 | 193 | 191.3 | 150℃×8h |
| 2 | 187 | 185 | ||
| 3 | 198 | 192 | ||
| 4 | 198 | 196 | 198.5 | 150℃×12h |
| 5 | 204 | 200 | ||
| 6 | 200 | 193 | ||
| 7 | 198 | 190 | 193.8 | 150℃×16h |
| 8 | 193 | 188 | ||
| 9 | 198 | 196 |
6.4 Растяжение при высоких температурах (выдержка 20 мин при 110/130/150 ℃)
| № | Rm (МПа) | Rp0.2 (МПа) | A (%) | Отношение текучести | Параметры испытания | Сохранение прочности, % |
|---|---|---|---|---|---|---|
| 1 | 610 | 435 | 6.8 | 0.71 | 110℃×20min | 97.9 |
| 2 | 627 | 461 | 7.1 | 0.74 | ||
| 3 | 622 | 442 | 7.1 | 0.71 | ||
| Среднее | 620 | 446 | 7 | 0.72 | ||
| 1 | 614 | 436 | 8.6 | 0.71 | 130℃×20min | 97 |
| 2 | 610 | 439 | 8.2 | 0.72 | ||
| 3 | 619 | 426 | 7.1 | 0.69 | ||
| Среднее | 614 | 433 | 8 | 0.71 | ||
| 1 | 601 | 424 | 7.8 | 0.70 | 150℃×20min | 95.4 |
| 2 | 606 | 436 | 7.5 | 0.72 | ||
| 3 | 606 | 437 | 7.8 | 0.73 | ||
| Среднее | 604 | 432 | 7.7 | 0.75 |
Ключевые выводы по кривой «сила–деформация» при комнатной температуре:
1. Предел прочности ZT68 стабилен около 630 МПа, предел текучести — около 500 МПа;
2. Диапазон твёрдости стабилен: 187–204 HV, среднее 190–198 HV;
3. Сохранение прочности при растяжении после термостарения и при высоких температурах — 95.58–97.16%, выдающаяся стойкость к ползучести при высоких температурах.
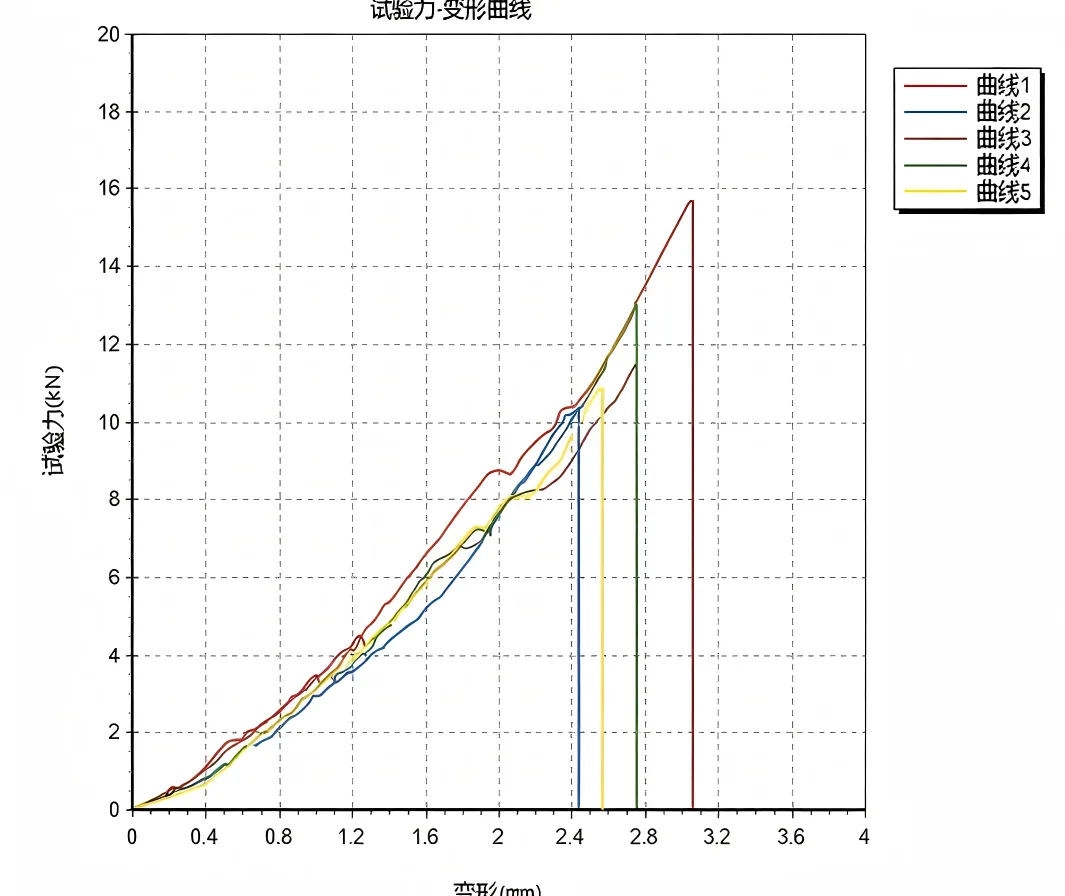
Кривая «сила испытания–деформация» ZT68 при комнатной температуре
Сравнительные испытания на электрохимическую коррозию
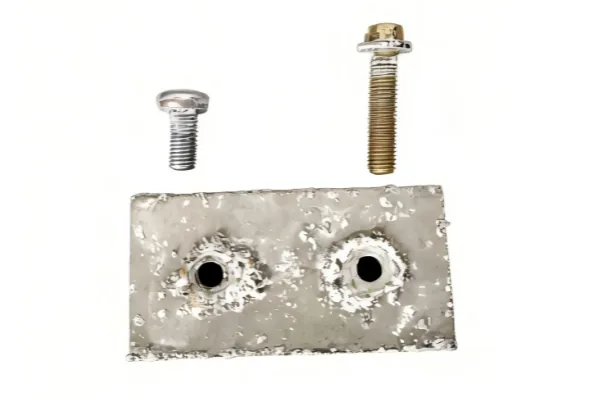
Сравнение: жёлтые алюминиевые болты ZT68 / серебристые болты из углеродистой стали с цинк-никелевым покрытием, на подложке из магниевого сплава Mg-AZ91
1. Алюминиевые болты ZT68 + сплав Mg-AZ91: заметной коррозии вокруг отверстия нет;
2. Болты из углеродистой стали + сплав Mg-AZ91: вокруг отверстия множество коррозионных язв, сильное отслоение рёбер магниевого сплава, тёмно-жёлтые продукты коррозии;
3. Механизм коррозии: разность потенциалов магний–алюминий значительно меньше, чем магний–железо, поэтому пара углеродистая сталь + магниевый сплав чрезвычайно подвержена гальванической коррозии.
1. Алюминиевые болты ZT68 + сплав Mg-AZ91: заметной коррозии вокруг отверстия нет;
2. Болты из углеродистой стали + сплав Mg-AZ91: вокруг отверстия множество коррозионных язв, сильное отслоение рёбер магниевого сплава, тёмно-жёлтые продукты коррозии;
3. Механизм коррозии: разность потенциалов магний–алюминий значительно меньше, чем магний–железо, поэтому пара углеродистая сталь + магниевый сплав чрезвычайно подвержена гальванической коррозии.
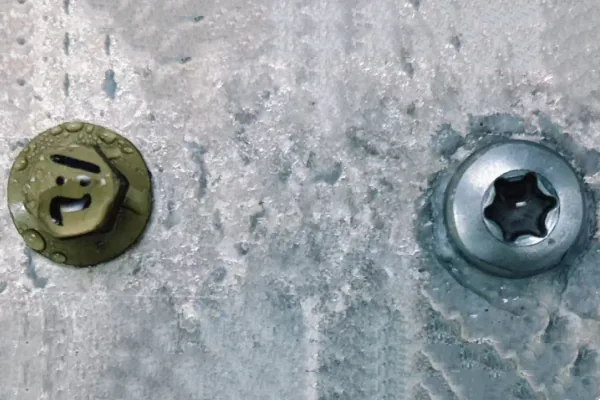
Серебристые болты из углеродистой стали с никелевым покрытием (сильная электрохимическая коррозия)
Жёлтые алюминиевые болты ZT68 (без гальванической коррозии)
Отраслевые вызовы — модель влияния на стоимость по стадиям проекта и закон 15–85
Ключевая боль стадии НИОКР: окно ранних решений предприятия крайне коротко, но фиксирует подавляющую часть стоимости продукта; на поздних стадиях затраты на исправление огромны, цена переделок крайне высока, дисбаланс рисков и выгод серьёзен — требуется точный подбор на раннем этапе для предотвращения рисков.
Закон 15–85: предприятия повсеместно чрезмерно сосредоточены на явных закупочных затратах (всего 15% совокупной стоимости), игнорируя скрытые затраты в 85%; отсутствие координации в проектировании, цепочке поставок и постпродажном сервисе приводит к тому, что ранний ошибочный подбор порождает высокие производственные затраты, массовые переделки, проблемы качества и сервиса, существенно увеличивая совокупную стоимость всего жизненного цикла продукта.
Шесть комплексных сервисов 盈锋志诚嘉: эксперт по оптимизации совокупной стоимости от прототипа до постпродажного обслуживания
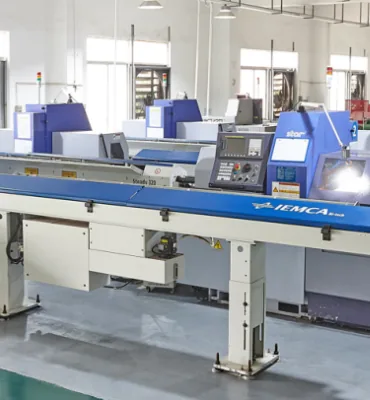
Быстрые инженерные образцы
Быстрые образцы алюминиевых болтов для предварительных стендовых испытаний
Профессиональное обучение
Обучение облегчённым резьбовым соединениям и подбору антикоррозионных решений
Профессиональные испытания
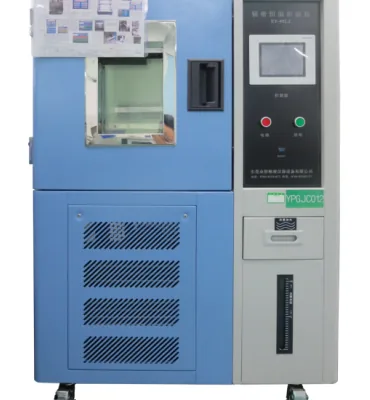
Полный набор испытаний: растяжение, термостарение при высоких температурах, электрохимическая коррозия
Консультации по проектированию
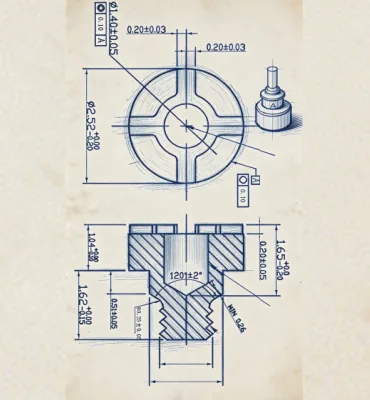
Расчёт длины зацепления для алюминиево-магниевых сплавов, вывод решений по оптимизации конструкции
Профессиональный разборочный анализ
Микроскопическая диагностика разрушений, коррозии и отказов резьбы
Постоянная оптимизация технологии
Итерации технологии в серийном производстве, постоянное снижение стоимости единицы
Итоги по применению продукции
Болты 盈锋志诚嘉 из высокопрочного алюминиевого сплава (ZT68/AW6056) на базе процессов холодной высадки и термообработки «закалка + старение» достигают предела прочности 630 МПа и предела текучести 500 МПа; по сравнению со стальными болтами имеют четыре ключевых преимущества — лёгкость, короткое зацепление, отсутствие гальванической коррозии, плавную кривую затяжки; идеально подходят для силовых агрегатов новых энергетических автомобилей и крепления облегчённых конструкций из магниево-алюминиевых сплавов; шесть комплексных технических сервисов решают отраслевую проблему 85% скрытых затрат по закону 15–85.
Информация о предприятии и производственный потенциал
Позиционирование бренда: 盈锋志诚嘉 | Инновационный лидер в области крепежа
Базовый потенциал предприятия: основано в 2005 году, месячный выпуск около 650 млн шт.; штаб-квартира в Пиншане (Шэньчжэнь) и производственная база в Гучэне (Хубэй); 26 действующих патентов, 360 сотрудников, более 100 клиентов-партнёров; покрытие направлений: новые энергетические автомобили, экономика низких высот, воплощённый интеллект, промышленная и потребительская электроника.
盈锋志诚嘉精密五金(深圳)有限公司 — штаб-квартира
Адрес: 深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | Тел: 0755-84061349
Адрес: 深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | Тел: 0755-84061349
志诚嘉金属科技(襄阳)有限公司 — автомобильный завод
Адрес: 湖北省襄阳市谷城县城关镇三岔路经济开发区 | Тел: 0710-7269998
Адрес: 湖北省襄阳市谷城县城关镇三岔路经济开发区 | Тел: 0710-7269998
Сайт компании: www.zcjtech.com
Нужна оценка решения с болтами из высокопрочного алюминиевого сплава?
Данные материала ZT68 и оценка соединительных решений; специальные автомобильные детали — образцы и испытания по чертежу.