Обзор резьбовых вставок
Условия применения:
Специально для жёстких условий с высокой вибрацией, тяжёлыми нагрузками и склонностью к ослаблению (машиностроение, авиация и космонавтика, новые энергетические автомобили, промышленная электроника, экономика низких высот); существенно повышают вибростойкость и стабильность соединения.
Шесть ключевых преимуществ (по оригиналу PDF):
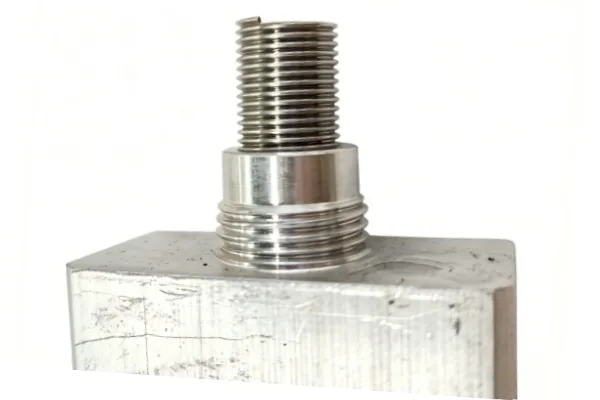
1. Ремонт и конверсия
Точный ремонт повреждённых резьбовых отверстий в мягких металлах (алюминий, магний) и удобное преобразование между разными стандартами резьбы.
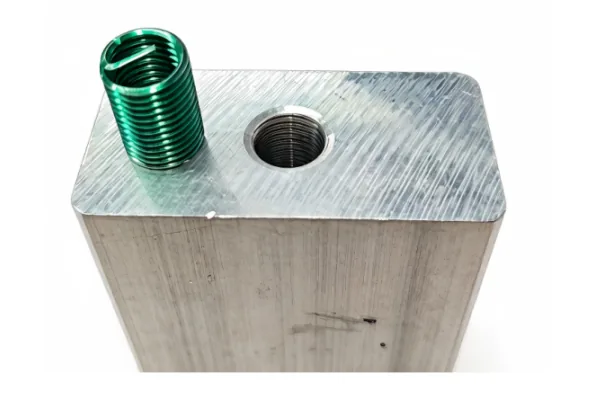
2. Продление срока службы базового материала
В оборудовании, требующем периодического обслуживания, допускается многократная разборка болтов без повреждения базового материала; эффективно противостоит износу и продлевает срок службы.
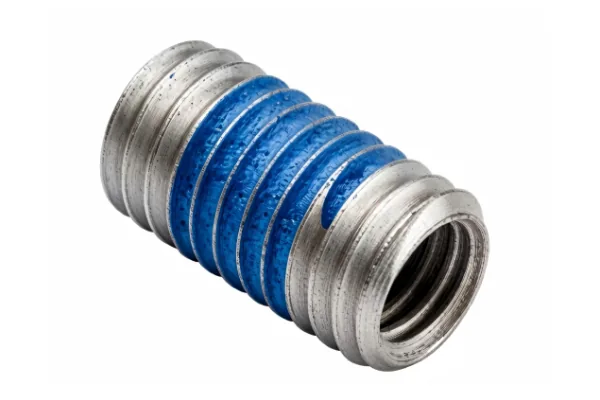
3. Оптимизация защиты от ослабления
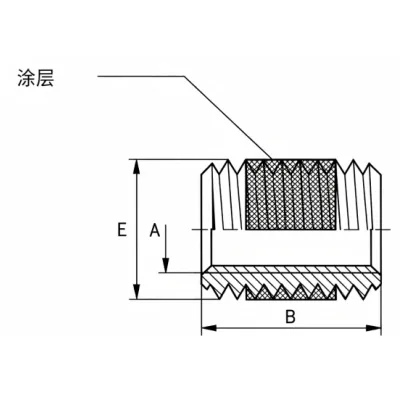
В случаях, требующих защиты от ослабления, резьбовые вставки в сочетании с различными покрытиями обеспечивают хороший стопорящий эффект.
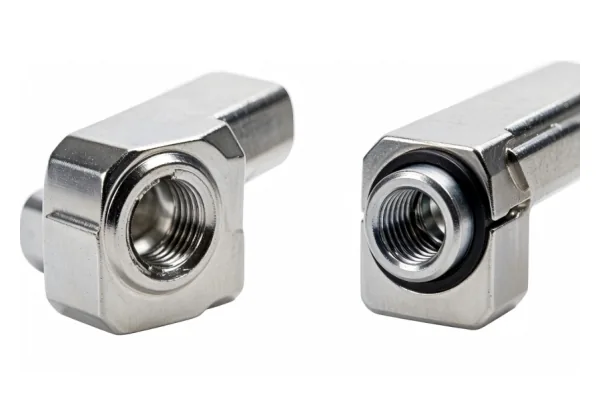
4. Усиление крепления в мягких базовых материалах
В пластике, дереве и других мягких материалах за счёт увеличения площади контакта и усиления материала существенно повышается сопротивление выдёргиванию и долговечность.
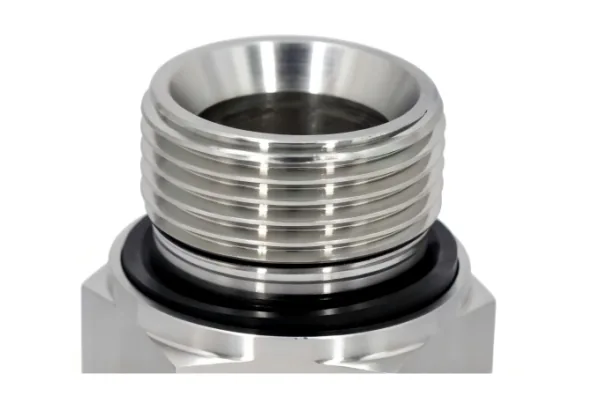
5. Долговременная коррозионная защита
Нержавеющая или оцинкованная сталь эффективно защищает резьбу в сильноагрессивных средах, например на морском оборудовании.
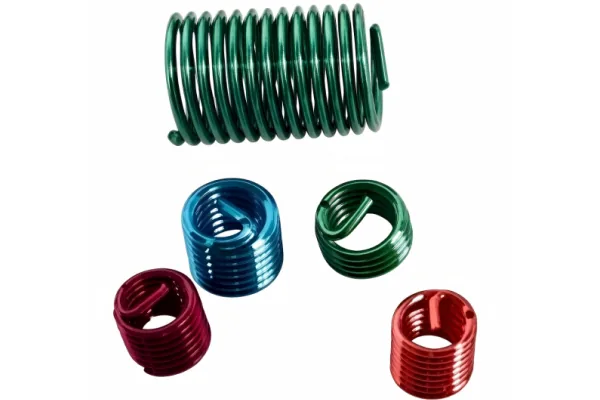
6. Повышение эффективности производства
Быстрый и точный ремонт резьбы, гарантия прочности соединения, существенное сокращение времени простоя и повышение эффективности работы оборудования.
Общие инструкции по установке:
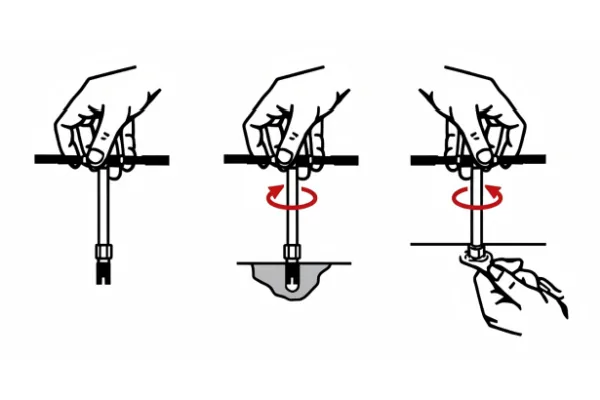
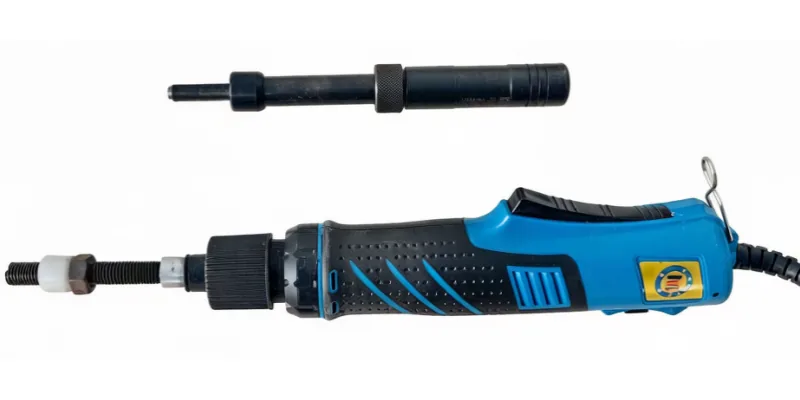
Для серийной установки используется специальный инструмент для вставок с шестигранником на хвостовике; подключается к ручной резьбонарезной воротковой рукоятке, а также к электрическому или пневматическому сборочному инструменту, значительно повышая эффективность массовой сборки; подробные операции — см. схему установки продукции.
Специальный монтажный инструмент для резьбовых вставок
Для всех самонарезающих вставок, вставок со штифтом и фланцевых вставок с рифлёными зубьями предоставляется специальная монтажная оснастка: ручная, электрическая и пневматическая версии для серийной сборки; универсальный шестигранный привод совместим со стандартными сборочными инструментами цеха, дополнительная оснастка не требуется — снижаются вложения в производственную линию.
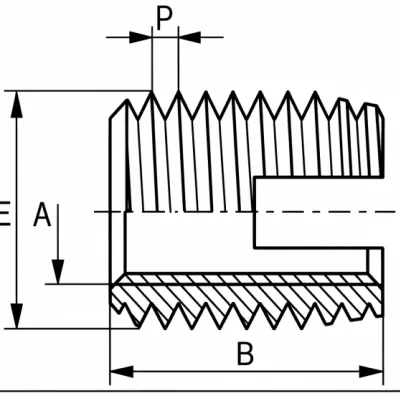
Категория 1: тип 308 (самонарезающая вставка с тремя круглыми отверстиями)
Особенности продукции (по оригиналу PDF):
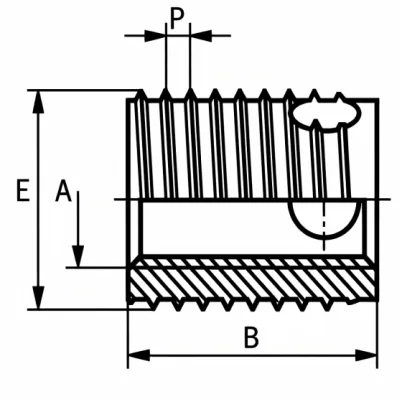
Режущие отверстия адаптируются к базовым материалам с разными режущими характеристиками; конструкция с толщиной стенки, режущее усилие равномерно распределяется на три режущие кромки; материалы: тип 308 из углеродистой стали, тип 308 из нержавеющей стали.
Сценарии применения:
Универсальное усиление и ремонт резьбы в металлических и пластиковых базовых материалах, оборудование с тяжёлыми нагрузками и вибрацией.
Параметры сверления для типа 308 (единицы: мм, полные данные оригинала PDF)
| Внутренняя резьба типа 308 |
Длина B (мм) |
Наружная резьба E |
Диаметр сверления в алюминиевом сплаве |
Диаметр сверления в чугуне |
Минимальная глубина сверления (мм) |
| M3-0.5 |
6 |
M5-0.6 |
4.6-4.7 |
4.7-4.8 |
8 |
| M4-0.7 |
8 |
M6-0.8 |
6.0-6.1 |
6.1-6.2 |
10 |
| M5-0.8 |
10 |
M8-1.0 |
7.4-7.5 |
7.6-7.7 |
13 |
| M6-1.0 |
12 |
M10-1.25 |
9.3-9.4 |
9.5-9.6 |
15 |
| M8-1.25 |
14 |
M12-1.5 |
11.1-11.3 |
11.3-11.5 |
12 |
| M10-1.5 |
18 |
M14-1.5 |
13.1-13.3 |
13.3-13.5 |
22 |
| M12-1.75 |
22 |
M16-1.75 |
15.0-15.3 |
15.3-15.5 |
26 |
| M14-2.0 |
24 |
M18-2.0 |
17.0-17.2 |
17.3-17.5 |
28 |
| M16-2.0 |
24 |
M20-2.0 |
19.0-19.2 |
19.3-19.5 |
28 |
Категория 2: тип 307 (самонарезающая вставка с тремя круглыми отверстиями)
Особенности продукции (по оригиналу PDF):
Режущая конструкция с тремя круглыми отверстиями, равномерное распределение режущего усилия по толщине стенки; специально разработана для сценариев с очень малой толщиной материала; два стандарта диаметров отверстий — для алюминиевого сплава и чугуна; материалы: 307 из углеродистой стали, 307 из нержавеющей стали.
Сценарии применения:
Тонкостенные литые детали, тонкие пластиковые детали, усиление резьбы в лёгких малоразмерных компонентах.
Параметры сверления для типа 307 (единицы: мм, все размеры по оригиналу PDF)
| Внутренняя резьба типа 307 |
Наружная резьба E |
Длина B (мм) |
Диаметр сверления в алюминиевом сплаве |
Диаметр сверления в чугуне |
Минимальная глубина сверления (мм) |
| M3-0.5 |
M5-0.6 |
4 |
4.6-4.7 |
4.7-4.8 |
6 |
| M4-0.7 |
M6-0.8 |
6 |
6.0-6.1 |
6.1-6.2 |
8 |
| M5-0.8 |
M8-1.0 |
7 |
7.4-7.5 |
7.6-7.7 |
9 |
| M6-1.0 |
M10-1.25 |
8 |
9.3-9.4 |
9.5-9.6 |
10 |
| M8-1.25 |
M12-1.5 |
9 |
11.1-11.3 |
11.3-11.5 |
11 |
| M10-1.5 |
M14-1.5 |
10 |
13.1-13.3 |
13.3-13.5 |
13 |
| M12-1.75 |
M16-1.75 |
12 |
15.1-15.3 |
15.3-15.5 |
15 |
| M14-2.0 |
M18-2.0 |
14 |
17.0-17.2 |
17.3-17.5 |
17 |
| M16-2.0 |
M20-2.0 |
14 |
19.0-19.2 |
19.3-19.5 |
17 |
Категория 3: тип 302 (самонарезающая вставка с прорезями)
Особенности продукции (по оригиналу PDF):
Универсальная вставка с режущими прорезями, покрывает большинство отраслевых сценариев; прорези создают внутреннее пружинное действие, формируя эффект встроенной самостопорящейся резьбы; в условиях без требований к самостопорению рекомендуются типы 307/308; материалы: 302 нержавеющая сталь, 302 углеродистая сталь с сине-цинковым покрытием (302H нержавеющая сталь).
Сценарии применения:
Универсальная электроника, обычное машиностроение, резьбовые соединения с лёгким самостопорением.
Параметры сверления для типа 302 (единицы: мм, сравнительная таблица по материалам из оригинала PDF)
| Параметр |
M2.5-0.45 |
M3-0.5 |
M3.5-0.6 |
M4-0.7 |
M5-0.8 |
M6-1.0 |
M8-1.25 |
M10-1.5 |
M12-1.75 |
M14-2.0 |
M16-2.0 |
| Номинальная длина |
6 |
6 |
8 |
8 |
10 |
14 |
15 |
18 |
22 |
24 |
22 |
| Наружная резьба |
M4.5×0.5 |
M5×0.5 |
M6×0.75 |
M6.5×0.75 |
M8×1.0 |
M10×1.25 |
M12×1.5 |
M14×1.5 |
M16×1.5 |
M18×1.5 |
M20×1.5 |
| Диаметр сверления в пластике |
4.0-4.1 |
4.5-4.6 |
5.3-5.4 |
5.8-5.9 |
7.1-7.2 |
9.0-9.2 |
10.6-10.8 |
12.6-12.8 |
14.6-14.8 |
16.6-16.8 |
18.6-18.8 |
| Диаметр сверления в алюминиевом сплаве |
4.1-4.2 |
4.6-4.7 |
5.5-5.6 |
6.0-6.1 |
7.3-7.5 |
9.2-9.3 |
11.1-11.2 |
13.0-13.3 |
15.0-15.3 |
17.0-17.3 |
19.0-19.3 |
| Диаметр сверления в чугуне |
4.2-4.3 |
4.6-4.8 |
5.6-5.7 |
6.1-6.2 |
7.5-7.6 |
9.3-9.4 |
11.2-11.4 |
13.2-13.4 |
15.2-15.4 |
17.2-17.5 |
19.2-19.5 |
| Минимальная глубина сверления |
8 |
8 |
10 |
10 |
13 |
17 |
18 |
22 |
26 |
26 |
27 |
Категория 4: вставка со штифтом
Особенности продукции (по оригиналу PDF):
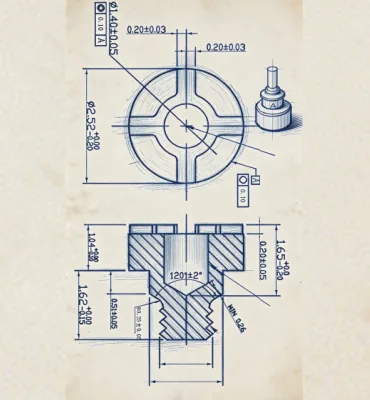
Сплошная втулка с внутренней и наружной резьбой, сверху снабжена клином/шпоночной планкой; равномерное распределение нагрузки предотвращает выкрашивание, заедание и коррозионный отказ резьбы; подходит для высоких крутящих моментов, высоких температур и частой разборки; материалы: вставки со штифтом из углеродистой и нержавеющей стали.
Сценарии применения:
Новые энергетические автомобили, авиация и космонавтика, оборудование с высокими температурами и крутящими моментами, где требуются многократная разборка и высокопрочная резьба.
Базовые параметры отверстий для вставок со штифтом (единицы: мм, полные данные оригинала PDF)
| Внутренняя резьба |
Наружная резьба |
Длина L (мм) |
Размер сверла (мм) |
Глубина отверстия (мм) |
| M2×0.4 |
M4×0.7 |
3 |
3.4 |
4 |
| M2.5×0.45 |
M4.5×0.75 |
3.81 |
3.9 |
5 |
| M3×0.5 |
M5×0.8 |
4.25 |
4.4 |
5.5 |
| M4×0.7 |
M6×0.75 |
5.25 |
5.5 |
6.5 |
| M5×0.8 |
M8×1.25 |
8 |
6.9 |
9.5 |
| M6×1.0 |
M10×1.25 |
10 |
8.8 |
11.5 |
| M8×1.25 |
M12×1.25 |
12 |
10.8 |
13.5 |
| M8×1.0 |
M12×1.25 |
12 |
10.8 |
13.5 |
| M10×1.5 |
M14×1.5 |
14 |
12.8 |
15.5 |
| M10×1.25 |
M14×1.5 |
14 |
12.8 |
15.5 |
| M12×1.75 |
M16×1.5 |
16 |
14.75 |
17.5 |
| M12×1.25 |
M16×1.5 |
16 |
14.75 |
17.5 |
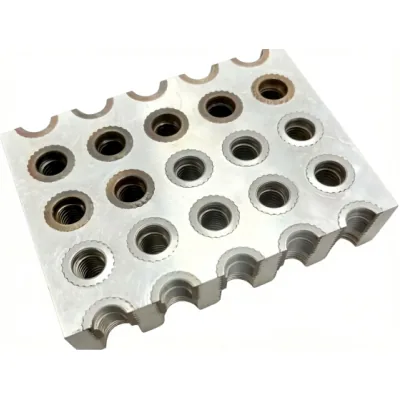
Категория 5: фланцевая вставка с рифлёными зубьями
Принцип продукции (по оригиналу PDF):
Высокопрочная втулка с внутренней резьбой, фланцем и рифлёными зубьями по наружному периметру; специальным инструментом запрессовывается в подготовленное отверстие базового материала, образуя посадку с натягом и восстанавливая высокопрочную долговечную внутреннюю резьбу.
Рекомендуемые базовые материалы:
Алюминиевые сплавы серий 6061/6063, магниевые и цинковые сплавы, инженерные пластики, плотная древесина; базовый материал обладает хорошей пластичностью, рифлёные зубья вдавливаются, формируя прочное стопорение.
Запрещённые базовые материалы:
Термически упрочнённый высокопрочный алюминий 7075, сталь, чугун, титановые сплавы; твёрдость базового материала слишком высока, зубья не вдавливаются, возможны повреждение оснастки и вставки, неполная установка; для таких материалов рекомендуются проволочные вставки/обычные резьбовые втулки.
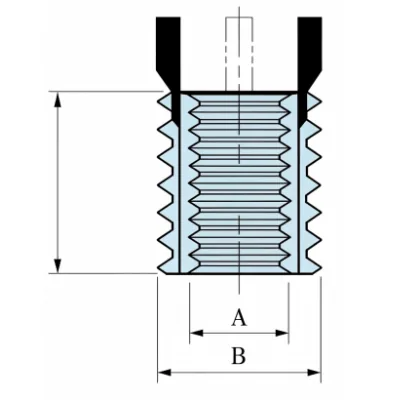
Категория 6: вставка с внутренней и наружной резьбой
Особенности продукции (по оригиналу PDF):
Для формованных деталей из лёгких сплавов, чугуна и стали; обеспечивает высоконагруженный износостойкий резьбовой узел; применяется как в сквозных, так и в глухих отверстиях; стандартная серия длин: 1A / 1.5A / 2A / 2.5A; длина подбирается по пределу прочности на срез детали и классу прочности болта.
Пример расчёта подбора (по оригиналу PDF):
Предел прочности детали на срез около 140 Н/мм², винт M6, класс прочности 8.8; рекомендуемая длина 2A; расчёт: 2A = 2×6 мм = 12 мм
Таблица стандартных длин вставок с внутренней и наружной резьбой (единицы: мм, полные размеры из рис. 5 PDF)
| Внутренняя резьба A |
Сопряжённая наружная резьба E |
Общая длина 1A |
Общая длина 1.5A |
Общая длина 2A |
Общая длина 2.5A |
| M3 |
M5 |
- |
4.5 |
6 |
- |
| M4 |
M6 |
- |
6 |
8 |
10 |
| M5 |
M7 |
- |
7.5 |
10 |
12.5 |
| M6 |
M8 |
- |
9 |
12 |
15 |
| M8 |
M12 |
- |
12 |
16 |
20 |
| M10 |
M14 |
- |
15 |
20 |
25 |
| M12 |
M16 |
12 |
18 |
24 |
30 |
Таблица рекомендаций по подбору длины вставок с внутренней и наружной резьбой (по пределу прочности детали на срез и пределу прочности болта, полные данные рис. 6 PDF)
| Предел прочности детали на срез (Н/мм²) |
Класс прочности винта на растяжение |
Рекомендуемая длина M3 |
Рекомендуемая длина M4 |
Рекомендуемая длина M5 |
Рекомендуемая длина M6/M8/M10 |
Рекомендуемая длина M12 |
| ≥70 |
4.8 |
2A |
1.5A |
2A |
2A |
- |
| ≥140 |
4.8 |
2A |
1.5A |
2A |
1.5A |
1A |
| - |
6.8 |
2A |
1.5A |
2A |
1.5A |
1.5A |
| - |
8.8 |
2A |
1.5A |
2A |
2A |
2A |
| ≥210 |
6.8 |
2A |
1.5A |
2A |
1.5A |
1A |
| - |
8.8 |
2A |
1.5A |
2A |
1.5A |
1.5A |
| - |
12.9 |
2A |
1.5A |
2A |
1.5A |
2A |
| - |
14.9 |
2A |
2A |
2A |
2A |
2.5A |
| ≥280 |
6.8 |
2A |
1.5A |
2A |
1.5A |
1A |
| - |
8.8/12.9 |
2A |
1.5A |
2A |
1.5A |
1.5A |
| - |
14.9 |
2A |
1.5A |
2A |
1.5A |
2A |
Применение в шести ключевых отраслях
Резьбовые вставки 盈锋志诚嘉 подходят для всех высокотехнологичных отраслей: новые источники энергии, экономика низких высот, робототехника, потребительская электроника и др.; комплексные решения для облегчённого крепежа:

Новые энергетические автомобили

Лёгкие сплавы

Воплощённый интеллект

HPC AI-серверы

Промышленная электроника

Потребительская электроника

Экономика низких высот
Авиация и космонавтика
Отраслевые вызовы: модель влияния на стоимость по стадиям проекта и закон 15–85
Ключевая боль НИОКР предприятий (по оригиналу PDF):
На стадиях ранней концепции и предварительного проектирования окно решений крайне коротко, но уже тогда фиксируется подавляющая часть совокупной стоимости жизненного цикла продукта; на поздних стадиях производства, сборки и постпродажного обслуживания затраты на исправление огромны, а скрытые издержки — переделки, аварийный ремонт, простои — крайне высоки; дисбаланс рисков и выгод серьёзен: точный выбор крепёжного решения должен быть завершён на ранней стадии НИОКР, чтобы избежать высоких потерь в будущем.
Пояснение к закону затрат 15–85:
Подавляющее большинство производственных предприятий учитывает лишь явные закупочные затраты на крепёж (15% совокупной стоимости), полностью игнорируя скрытые совокупные затраты до 85%; скрытые затраты включают: ранние проектные ошибки, переделки на линии, потери логистики и сборки, контроль качества, трудозатраты на предсборку, постпродажный ремонт, убытки от остановки оборудования и т. д. Ошибочный подбор резьбовых вставок на раннем этапе постоянно увеличивает совокупные затраты на всём жизненном цикле продукта.
Позиционирование 盈锋志诚嘉: эксперт по оптимизации совокупной стоимости жизненного цикла от прототипа до постпродажного обслуживания
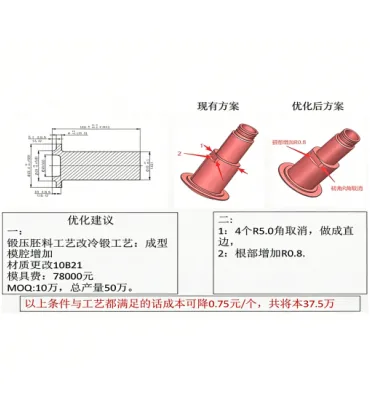
Шесть специализированных технических сервисов предотвращают отказ резьбовых соединений ещё на этапе разработки, максимально сокращая 85% скрытых затрат:
Потенциал предприятия и две производственные базы в Шэньчжэне и Хубэе
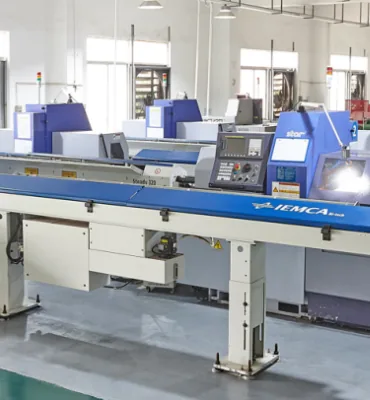
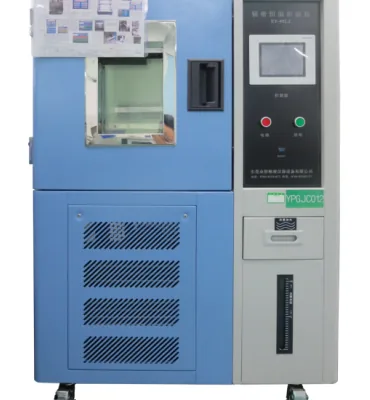
盈锋志诚嘉 основана в 2005 году, более 20 лет специализируется в области прецизионного крепежа; месячная мощность до 650 млн шт. прецизионного крепежа; две производственные базы — в Шэньчжэне и Хубэе; 26 действующих технических патентов; 360 штатных сотрудников; более 100 брендов в долгосрочном глубоком сотрудничестве; ключевые направления: новые энергетические автомобили, беспилотники экономики низких высот, роботы воплощённого интеллекта, промышленная электроника, потребительская электроника, авиация и космонавтика.
Контакты площадок (по оригиналу PDF)
盈锋志诚嘉精密五金(深圳)有限公司 (штаб-квартира)
Адрес: 深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | Тел: 0755-84061349
志诚嘉金属科技(襄阳)有限公司 (автомобильный завод)
Адрес: 湖北省襄阳市谷城县城关镇三岔路经济开发区 | Тел: 0710-7269998
Официальный сайт:
www.zcjtech.com
Миссия / видение / цели развития предприятия (с официального сайта)
Видение предприятия: стать инновационным лидером в области крепежа, обслуживая клиентов по всему миру с оптимальной совокупной стоимостью и молниеносной реакцией
Миссия предприятия: предоставлять продукты и крепёжные решения, которым клиенты полностью доверяют, помогая повышать характеристики продукции и снижать совокупную стоимость её жизненного цикла
Цель развития: стать брендом №1 в нишевых отраслях, добиться мирового технологического лидерства в отдельных продуктах
Общий итог по продукции
Полная продуктовая матрица резьбовых вставок 盈锋志诚嘉 включает шесть серий: самонарезающие вставки с прорезями 302, тонкостенные самонарезающие вставки с тремя круглыми отверстиями 307, универсальные самонарезающие вставки с тремя круглыми отверстиями 308, высокомоментные вставки со штифтом, запрессовываемые фланцевые вставки с рифлёными зубьями, вставки с внутренней и наружной резьбой для сквозных/глухих отверстий; полное покрытие потребностей в ремонте и усилении резьбы в алюминиево-магниевых мягких металлах, пластике, дереве, чугуне и обычной стали. Вся линейка обладает ключевыми характеристиками: высокая вибростойкость, долговременная защита от ослабления, износостойкость и стойкость к разборке, коррозионная стойкость к соляному туману; подходит для тяжёлых нагрузок, частой разборки, морской коррозии, высокотемпературных знакопеременных вибраций и других жёстких условий; шесть комплексных технических сервисов и две производственные базы в Шэньчжэне и Хубэе предоставляют комплексные решения облегчённого крепежа для новых энергетических автомобилей, летательных аппаратов низких высот, промышленного оборудования и потребительской электроники, предотвращая 85% скрытых затрат соединений уже в источнике и обеспечивая оптимальную совокупную стоимость жизненного цикла продукции клиента.