Resumen de los productos de inserto roscado
Condiciones de trabajo aplicables:
Específicos para entornos exigentes de alta vibración, carga pesada y fácil aflojamiento (maquinaria, aeroespacial, vehículos de nueva energía, electrónica industrial, economía de baja altitud), mejorando notablemente la resistencia a la vibración y la estabilidad de la unión.
Seis grandes ventajas centrales (texto original del PDF):
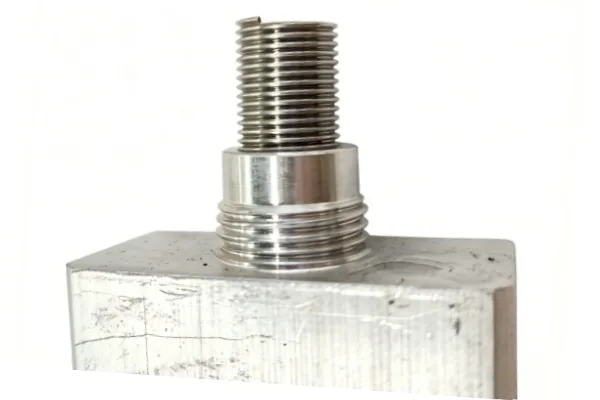
1. Reparación y conversión
Ante el daño de agujeros roscados en metales blandos como aluminio o magnesio, permite una reparación precisa y la conversión práctica entre distintos estándares de rosca.
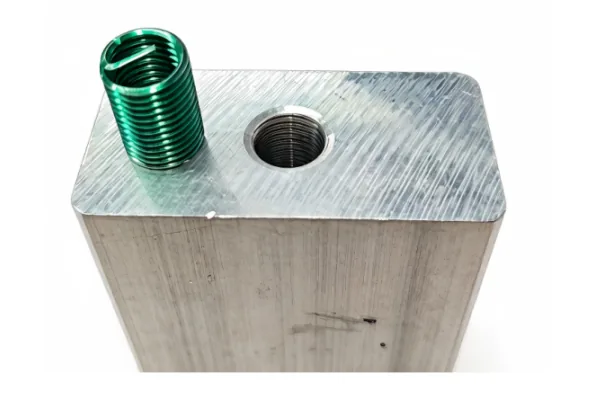
2. Prolongación de la vida útil del sustrato
En equipos con mantenimiento periódico, permite el desmontaje repetido de tornillos sin dañar el sustrato, resiste eficazmente el desgaste y prolonga la vida útil.
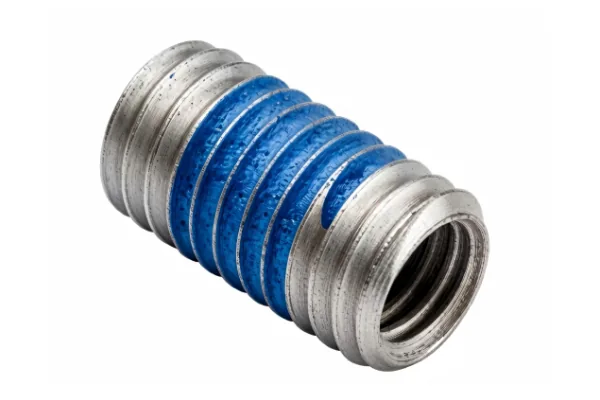
3. Optimización antiaflojamiento
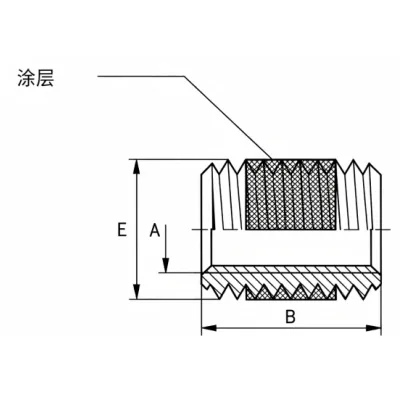
En situaciones donde se requiere evitar el aflojamiento, el inserto roscado combinado con diversos recubrimientos logra un buen efecto antiaflojante.
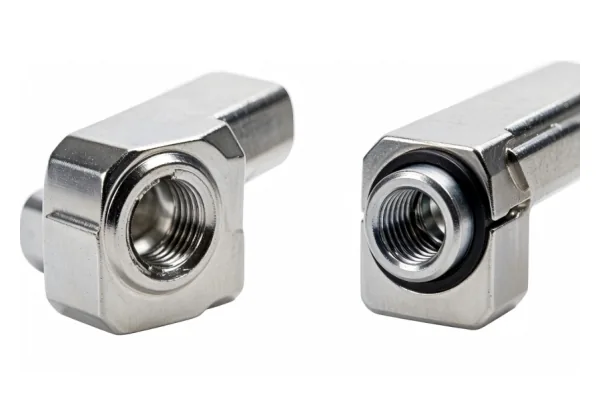
4. Refuerzo de la fijación en sustratos blandos
En materiales blandos como plástico y madera, al aumentar la superficie de contacto y reforzar la resistencia del material, eleva enormemente la resistencia a la extracción y la durabilidad.
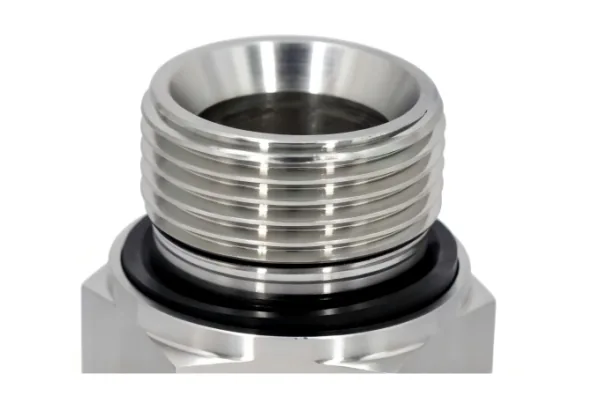
5. Protección duradera anticorrosiva
Con acero inoxidable o materiales galvanizados, protege eficazmente la rosca en entornos de fuerte corrosión como equipos marinos.
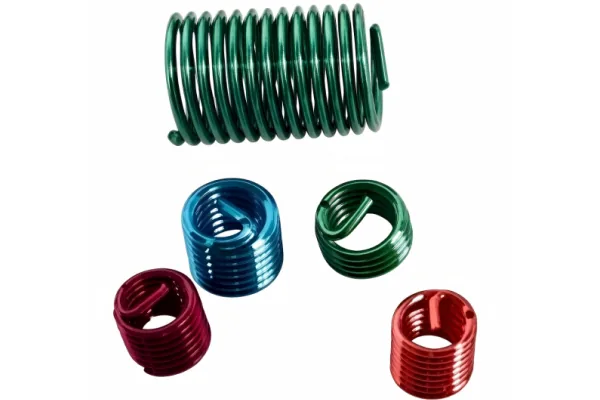
6. Mejora de la eficiencia productiva del equipo
Reparación rápida y precisa de roscas, garantía de seguridad de fijación, reducción notable del tiempo de parada y mejora de la eficiencia operativa del equipo.
Instrucciones generales de instalación:
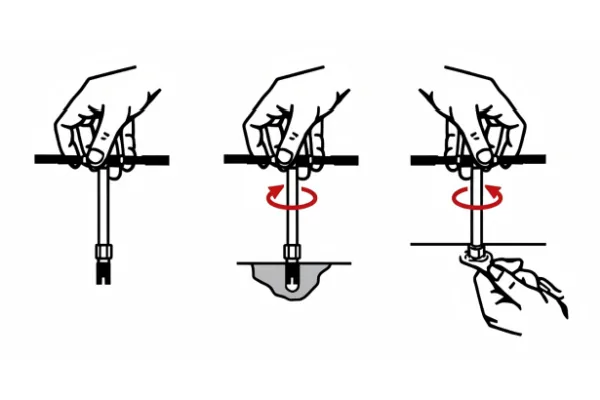
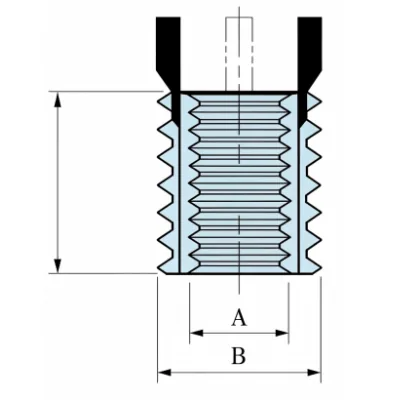
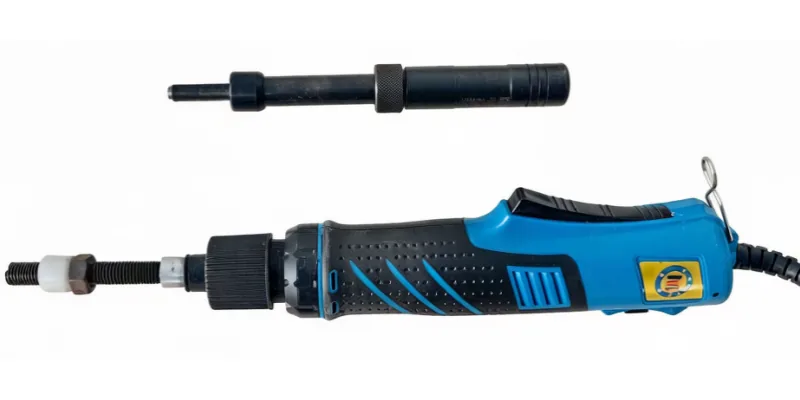
Para la instalación por lotes puede usarse la herramienta específica de instalación de insertos; la herramienta tiene un extremo hexagonal que puede conectarse a una llave manual de roscar o acoplarse a herramientas eléctricas o neumáticas de montaje, elevando enormemente la eficiencia de montaje en grandes lotes; consulte el diagrama de instalación del producto para la operación detallada.
Herramientas específicas de instalación de insertos roscados
Todos los insertos autorroscantes, insertos con espiga e insertos de dientes de sierra con brida disponen de útiles específicos de instalación, diferenciando versiones manuales, eléctricas y neumáticas para montaje por lotes; la interfaz hexagonal de accionamiento es universal y compatible con las herramientas de montaje estándar del taller, sin necesidad de fabricar útiles adicionales, reduciendo el coste de inversión en la línea de producción.
Categoría de producto 1: tipo 308 (inserto autorroscante de tres agujeros redondos)
Características del producto (texto original del PDF):
Con agujeros de corte, adaptándose a sustratos de distinto comportamiento de corte; estructura de pared delgada que distribuye uniformemente la fuerza de corte entre tres filos de corte; materiales opcionales: tipo 308 en acero al carbono o en acero inoxidable.
Escenarios aplicables:
Refuerzo y reparación roscada universal para sustratos de todo tipo de metal y plástico; equipos de carga pesada y vibración.
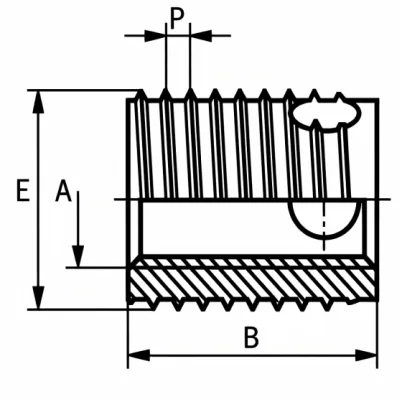
Parámetros de taladrado del tipo 308 (unidad: mm, datos completos de la figura original del PDF)
| Rosca interior tipo 308 |
Longitud B (mm) |
Rosca exterior E |
Diámetro de taladrado en aleación de aluminio |
Diámetro de taladrado en hierro fundido |
Profundidad mínima de taladrado (mm) |
| M3-0.5 |
6 |
M5-0.6 |
4.6-4.7 |
4.7-4.8 |
8 |
| M4-0.7 |
8 |
M6-0.8 |
6.0-6.1 |
6.1-6.2 |
10 |
| M5-0.8 |
10 |
M8-1.0 |
7.4-7.5 |
7.6-7.7 |
13 |
| M6-1.0 |
12 |
M10-1.25 |
9.3-9.4 |
9.5-9.6 |
15 |
| M8-1.25 |
14 |
M12-1.5 |
11.1-11.3 |
11.3-11.5 |
12 |
| M10-1.5 |
18 |
M14-1.5 |
13.1-13.3 |
13.3-13.5 |
22 |
| M12-1.75 |
22 |
M16-1.75 |
15.0-15.3 |
15.3-15.5 |
26 |
| M14-2.0 |
24 |
M18-2.0 |
17.0-17.2 |
17.3-17.5 |
28 |
| M16-2.0 |
24 |
M20-2.0 |
19.0-19.2 |
19.3-19.5 |
28 |
Categoría de producto 2: tipo 307 (inserto autorroscante de tres agujeros redondos)
Características del producto (texto original del PDF):
Estructura de corte de tres agujeros redondos que reparte uniformemente la fuerza de corte en la pared delgada; desarrollado específicamente para escenarios de espesor de material extremadamente reducido; distingue dos normas de diámetro de agujero previo, para aleación de aluminio y para hierro fundido; materiales opcionales: 307 en acero al carbono o en acero inoxidable.
Escenarios aplicables:
Piezas fundidas de pared delgada, piezas plásticas finas, refuerzo roscado de componentes pequeños ligeros.
Parámetros de taladrado del tipo 307 (unidad: mm, especificaciones completas de la figura original del PDF)
| Rosca interior tipo 307 |
Rosca exterior E |
Longitud B (mm) |
Diámetro de taladrado en aleación de aluminio |
Diámetro de taladrado en hierro fundido |
Profundidad mínima de taladrado (mm) |
| M3-0.5 |
M5-0.6 |
4 |
4.6-4.7 |
4.7-4.8 |
6 |
| M4-0.7 |
M6-0.8 |
6 |
6.0-6.1 |
6.1-6.2 |
8 |
| M5-0.8 |
M8-1.0 |
7 |
7.4-7.5 |
7.6-7.7 |
9 |
| M6-1.0 |
M10-1.25 |
8 |
9.3-9.4 |
9.5-9.6 |
10 |
| M8-1.25 |
M12-1.5 |
9 |
11.1-11.3 |
11.3-11.5 |
11 |
| M10-1.5 |
M14-1.5 |
10 |
13.1-13.3 |
13.3-13.5 |
13 |
| M12-1.75 |
M16-1.75 |
12 |
15.1-15.3 |
15.3-15.5 |
15 |
| M14-2.0 |
M18-2.0 |
14 |
17.0-17.2 |
17.3-17.5 |
17 |
| M16-2.0 |
M20-2.0 |
14 |
19.0-19.2 |
19.3-19.5 |
17 |
Categoría de producto 3: tipo 302 (inserto autorroscante ranurado)
Características del producto (texto original del PDF):
Inserto universal con ranuras de corte, cubre la mayoría de los escenarios del sector; las ranuras poseen una acción elástica hacia el interior que crea un efecto de autobloqueo de rosca integrado; para condiciones sin necesidad de autobloqueo se recomienda el tipo 307/308; materiales: 302 acero inoxidable, 302 acero al carbono con zinc azul (302H acero inoxidable).
Escenarios aplicables:
Electrónica general, maquinaria ordinaria, uniones roscadas con leve necesidad de autobloqueo.
Parámetros de taladrado del tipo 302 (unidad: mm, tabla comparativa horizontal multi-material de la figura original del PDF)
| Concepto |
M2.5-0.45 |
M3-0.5 |
M3.5-0.6 |
M4-0.7 |
M5-0.8 |
M6-1.0 |
M8-1.25 |
M10-1.5 |
M12-1.75 |
M14-2.0 |
M16-2.0 |
| Longitud nominal |
6 |
6 |
8 |
8 |
10 |
14 |
15 |
18 |
22 |
24 |
22 |
| Rosca exterior |
M4.5×0.5 |
M5×0.5 |
M6×0.75 |
M6.5×0.75 |
M8×1.0 |
M10×1.25 |
M12×1.5 |
M14×1.5 |
M16×1.5 |
M18×1.5 |
M20×1.5 |
| Diámetro de taladrado en plástico |
4.0-4.1 |
4.5-4.6 |
5.3-5.4 |
5.8-5.9 |
7.1-7.2 |
9.0-9.2 |
10.6-10.8 |
12.6-12.8 |
14.6-14.8 |
16.6-16.8 |
18.6-18.8 |
| Diámetro de taladrado en aleación de aluminio |
4.1-4.2 |
4.6-4.7 |
5.5-5.6 |
6.0-6.1 |
7.3-7.5 |
9.2-9.3 |
11.1-11.2 |
13.0-13.3 |
15.0-15.3 |
17.0-17.3 |
19.0-19.3 |
| Diámetro de taladrado en hierro fundido |
4.2-4.3 |
4.6-4.8 |
5.6-5.7 |
6.1-6.2 |
7.5-7.6 |
9.3-9.4 |
11.2-11.4 |
13.2-13.4 |
15.2-15.4 |
17.2-17.5 |
19.2-19.5 |
| Profundidad mínima de taladrado |
8 |
8 |
10 |
10 |
13 |
17 |
18 |
22 |
26 |
26 |
27 |
Categoría de producto 4: inserto con espiga
Características del producto (texto original del PDF):
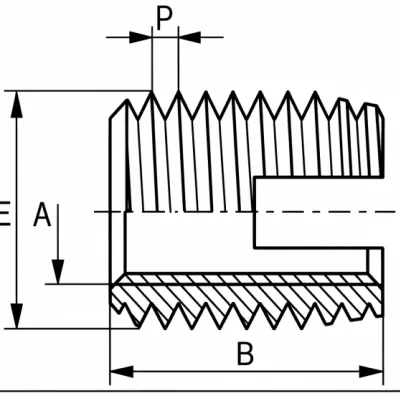
Inserto tipo casquillo macizo de rosca interior-exterior, con estructura de cuña/lengüeta en la parte superior; distribuye uniformemente la carga y evita el desprendimiento de rosca, el gripado y el fallo por corrosión; apto para escenarios de par alto, alta temperatura y desmontaje frecuente; materiales: inserto con espiga de acero al carbono o de acero inoxidable.
Escenarios aplicables:
Vehículos de nueva energía, aeroespacial, equipos de alta temperatura y par alto, que requieren roscas de alta resistencia con desmontaje repetido.
Parámetros básicos de agujero previo del inserto con espiga (unidad: mm, datos completos de la figura original del PDF)
| Medida de rosca interior |
Rosca exterior |
Longitud L (mm) |
Medida de broca de taladrado (mm) |
Profundidad del agujero previo (mm) |
| M2×0.4 |
M4×0.7 |
3 |
3.4 |
4 |
| M2.5×0.45 |
M4.5×0.75 |
3.81 |
3.9 |
5 |
| M3×0.5 |
M5×0.8 |
4.25 |
4.4 |
5.5 |
| M4×0.7 |
M6×0.75 |
5.25 |
5.5 |
6.5 |
| M5×0.8 |
M8×1.25 |
8 |
6.9 |
9.5 |
| M6×1.0 |
M10×1.25 |
10 |
8.8 |
11.5 |
| M8×1.25 |
M12×1.25 |
12 |
10.8 |
13.5 |
| M8×1.0 |
M12×1.25 |
12 |
10.8 |
13.5 |
| M10×1.5 |
M14×1.5 |
14 |
12.8 |
15.5 |
| M10×1.25 |
M14×1.5 |
14 |
12.8 |
15.5 |
| M12×1.75 |
M16×1.5 |
16 |
14.75 |
17.5 |
| M12×1.25 |
M16×1.5 |
16 |
14.75 |
17.5 |
Categoría de producto 5: inserto de dientes de sierra con brida
Principio del producto (texto original del PDF):
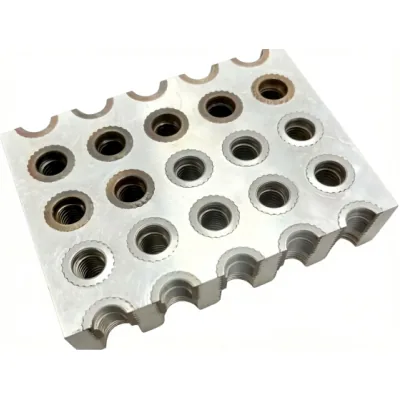
Casquillo de rosca interior de alta resistencia con brida y contorno exterior de dientes de sierra; se prensa en el agujero previo del sustrato con la herramienta específica de instalación, formando un ajuste por interferencia que reconstruye una rosca interior duradera de alta resistencia.
Materiales de sustrato recomendados:
Aleaciones de aluminio de las series 6061/6063, aleaciones de magnesio, aleaciones de zinc, plásticos de ingeniería y maderas densas; el sustrato posee buena plasticidad y los dientes de sierra pueden prensarse formando un bloqueo firme.
Materiales de sustrato prohibidos:
Aluminio de alta resistencia con tratamiento térmico 7075, acero, hierro fundido y aleaciones de titanio; la dureza del sustrato es demasiado alta, los dientes de sierra no pueden penetrar y es fácil dañar los útiles o el inserto, o que el montaje no llegue a la posición; para estos sustratos se recomienda la solución de inserto de rosca de alambre o casquillo roscado ordinario.
Categoría de producto 6: inserto de rosca interior-exterior
Características del producto (texto original del PDF):
Apto para piezas conformadas de aleaciones ligeras, hierro fundido y acero, ofrece una unión roscada de alta carga y resistencia al desgaste; puede usarse tanto en agujeros pasantes como ciegos; serie de longitudes estándar: 1A / 1.5A / 2A / 2.5A; la selección se basa en la resistencia a cizalladura de la pieza y el grado de resistencia del tornillo, ajustando la longitud correspondiente.
Ejemplo de cálculo de selección (texto original del PDF):
Resistencia a cizalladura de la pieza de unos 140 N/mm², tornillo M6 de grado 8.8; se recomienda la longitud 2A; cálculo: 2A=2×6 mm=12 mm
Tabla comparativa de longitudes estándar del inserto de rosca interior-exterior (unidad: mm, especificaciones completas de la figura 5 del PDF)
| Rosca interior A |
Rosca exterior E correspondiente |
Longitud total 1A |
Longitud total 1.5A |
Longitud total 2A |
Longitud total 2.5A |
| M3 |
M5 |
- |
4.5 |
6 |
- |
| M4 |
M6 |
- |
6 |
8 |
10 |
| M5 |
M7 |
- |
7.5 |
10 |
12.5 |
| M6 |
M8 |
- |
9 |
12 |
15 |
| M8 |
M12 |
- |
12 |
16 |
20 |
| M10 |
M14 |
- |
15 |
20 |
25 |
| M12 |
M16 |
12 |
18 |
24 |
30 |
Tabla de recomendación de selección de longitud del inserto de rosca interior-exterior (según resistencia a cizalladura de la pieza + resistencia a la tracción del tornillo, datos completos de la figura 6 del PDF)
| Resistencia a cizalladura de la pieza (N/mm²) |
Grado de resistencia a la tracción del tornillo |
Longitud recomendada M3 |
Longitud recomendada M4 |
Longitud recomendada M5 |
Longitud recomendada M6/M8/M10 |
Longitud recomendada M12 |
| ≥70 |
4.8 |
2A |
1.5A |
2A |
2A |
- |
| ≥140 |
4.8 |
2A |
1.5A |
2A |
1.5A |
1A |
| - |
6.8 |
2A |
1.5A |
2A |
1.5A |
1.5A |
| - |
8.8 |
2A |
1.5A |
2A |
2A |
2A |
| ≥210 |
6.8 |
2A |
1.5A |
2A |
1.5A |
1A |
| - |
8.8 |
2A |
1.5A |
2A |
1.5A |
1.5A |
| - |
12.9 |
2A |
1.5A |
2A |
1.5A |
2A |
| - |
14.9 |
2A |
2A |
2A |
2A |
2.5A |
| ≥280 |
6.8 |
2A |
1.5A |
2A |
1.5A |
1A |
| - |
8.8/12.9 |
2A |
1.5A |
2A |
1.5A |
1.5A |
| - |
14.9 |
2A |
1.5A |
2A |
1.5A |
2A |
Seis grandes aplicaciones sectoriales centrales
Los insertos roscados de YF ZCJ se adaptan a la fabricación de alta gama de todos los segmentos, cubriendo ámbitos principales como nueva energía, baja altitud, robótica y electrónica de consumo, con una solución integral de fijación ligera:

Vehículos de nueva energía

Aleaciones ligeras

Inteligencia corporalizada

Servidores HPC e IA

Electrónica industrial

Electrónica de consumo

Economía de baja altitud
Aeroespacial
Desafíos del sector: impacto del coste en el ciclo del proyecto y ley del coste 15-85
Dolor central de la I+D empresarial (texto original del PDF):
En las fases de concepto inicial y diseño preliminar del producto la ventana de decisión es muy corta, pero en esa fase ya se fija la gran mayoría del coste total del ciclo de vida del producto; en las fases posteriores de fabricación, montaje y posventa la inversión de corrección es enorme, y los costes ocultos de retrabajo, reparación de fallos y paradas son altísimos, con un grave desajuste entre riesgo y rendimiento; la empresa debe completar en fases tempranas del desarrollo una selección precisa de la solución roscada para evitar cuantiosas pérdidas posteriores.
Significado de la ley del coste 15-85:
La mayoría de las empresas manufactureras solo presta atención al coste de compra visible de los elementos de fijación (el 15 % del coste total) e ignora por completo los costes integrales ocultos de hasta el 85 %; los costes ocultos incluyen: errores de diseño iniciales, retrabajos en línea, pérdidas de logística y montaje, control de calidad, horas de pre-montaje, reparaciones en posventa, pérdidas por parada de equipos, etc. Un error inicial en la selección del inserto roscado amplifica de forma continuada el coste integral del ciclo de vida del producto.
Posicionamiento de YF ZCJ: experto en optimización del coste total del ciclo de vida desde el prototipado hasta la posventa
Con seis grandes servicios técnicos exclusivos, evita el fallo de la unión roscada desde el origen del desarrollo y reduce al máximo el 85 % de costes ocultos:
Fortaleza empresarial y las dos bases de producción de Shenzhen y Hubei
YF ZCJ, fundada en 2005, lleva más de 20 años dedicada al ámbito de los elementos de fijación de precisión; la capacidad mensual alcanza los 650 millones de elementos de fijación de precisión; dos bases de producción en Shenzhen y Hubei; 26 patentes técnicas vigentes; 360 empleados en activo; más de 100 marcas con las que colabora de forma profunda y prolongada; segmentos centrales de servicio: vehículos de nueva energía, drones de la economía de baja altitud, robots de inteligencia corporalizada, electrónica industrial, electrónica de consumo y aeroespacial.
Contacto de cada centro de producción (texto original del PDF)
盈锋志诚嘉精密五金(深圳)有限公司 (Sede)
Dirección: 深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | Teléfono: 0755-84061349
志诚嘉金属科技(襄阳)有限公司 (Fábrica específica de automoción)
Dirección: 湖北省襄阳市谷城县城关镇三岔路经济开发区 | Teléfono: 0710-7269998
Sitio web oficial:
www.zcjtech.com
Misión / visión / objetivos de desarrollo de la empresa (texto original del sitio web oficial)
Visión de la empresa: ser el líder innovador del sector de los elementos de fijación, atendiendo a clientes globales con el coste total óptimo y una respuesta ultrarrápida
Misión de la empresa: ofrecer productos y soluciones de fijación en los que el cliente confíe plenamente, ayudándole a mejorar el rendimiento del producto y a reducir el coste total del ciclo de vida del producto
Objetivo de desarrollo: convertirse en la primera marca de su nicho, logrando el liderazgo tecnológico global en un único producto
Resumen global del producto
La matriz completa de insertos roscados de YF ZCJ comprende seis grandes series: inserto autorroscante ranurado 302, inserto autorroscante de pared delgada de tres agujeros redondos 307, inserto autorroscante universal de tres agujeros redondos 308, inserto con espiga de par alto, inserto prensable de dientes de sierra con brida e inserto de rosca interior-exterior para agujero pasante/ciego; cubre de forma completa las necesidades de reparación y refuerzo roscado de sustratos como metales blandos de aluminio y magnesio, plástico, madera, hierro fundido y acero ordinario. Toda la gama posee las características centrales de alta resistencia a la vibración, antiaflojamiento duradero, resistencia al desgaste al desmontaje y resistencia a la corrosión por niebla salina, adaptándose a condiciones exigentes de carga elevada, desmontaje frecuente, corrosión marina y vibración térmica alternante; con un sistema de seis grandes servicios técnicos de flujo completo y apoyándose en las dos bases de producción de Shenzhen y Hubei, ofrece soluciones integrales de fijación ligera para vehículos de nueva energía, aeronaves de baja altitud, equipos industriales y electrónica de consumo, evitando desde el origen el 85 % de los costes ocultos de unión y logrando el coste total óptimo del ciclo de vida del producto del cliente.