Soluciones de fijación para electrónica industrial|Nivel de placa SMT / remachado de armarioInsertos para fundición / estanqueidad antiaflojamiento
Los puntos de conexión de la electrónica industrial se dividen en tres niveles: en el nivel de placa hay que generar una rosca fiable en una placa de 1,4 mm, en el nivel de armario hay que resolver a la vez la estructura y la puesta a tierra sobre chapa, y en el nivel de componente hay que resolver el falso roscado y la estanqueidad en carcasas de fundición inyectada. Los modos de fallo de los tres niveles son completamente distintos, y también lo son las piezas empleadas. Esta página sigue el orden de capítulos del Manual del sector – Electrónica industrial, agrupa todas las especificaciones por proceso y cada tarjeta enlaza directamente con la página de producto para comprobar los parámetros.

Nivel de placa, de armario y de componente: cada uno tiene su propia solución
El error de juicio más frecuente en electrónica industrial es usar una pieza de nivel de armario para resolver un problema de nivel de placa. Cada punto siguiente indica una fuente verificable.
La rosca en placa no se mecaniza, solo se suelda
La PCB es un laminado de resina epoxi y fibra de vidrio; roscarla no aporta resistencia de rosca y además agrieta el material. Solo hay una vía viable: soldar una tuerca metálica o una placa sobre el pad para que la pieza metálica aporte la rosca. Las tuercas de cobre estañado y las placas SMT siguen esta vía, la placa puede servir además como separador y el formato de cinta y carrete permite alimentar la máquina de montaje directamente.
El puente entre placas multicapa y entre placa y chapa se resuelve con tornillos super de rosca interna y externa
Al apilar placas multicapa, una tuerca SMT normal solo atiende la capa superior. El tornillo super de rosca interna y externa aporta rosca interna y externa a la vez y enlaza la placa multicapa con la chapa. El valor de este tipo de pieza no está en su precio unitario, sino en evitar un rediseño estructural de la placa.
En el armario, estructura y puesta a tierra son dos juegos de piezas distintos
Las tuercas y los espárragos de inserción resuelven la fijación estructural; la puesta a tierra necesita un terminal de puesta a tierra por inserción específico que conecte de forma fiable la chapa con el conductor de tierra. Ambas cosas se suelen agrupar en una sola partida, colocar unas tuercas, y el resultado es que la impedancia de tierra se sale de tolerancia en la aceptación. Además, en armarios con requisitos estrictos de planitud hay que elegir remaches de cabeza plana para que la cabeza no sobresalga y presione el panel.
La estanqueidad del armario se logra con piezas preaplicadas, no con la fuerza de apriete
Apretar más el tornillo no hace estanca la carcasa; la superficie de sellado real es la capa de adhesivo preaplicado o la junta. En los puntos no desmontables se emplean tuercas remachadas ciegas con adhesivo preaplicado y remaches preaplicados; en los desmontables, espárragos de inserción estancos o tornillos con junta bajo la cabeza. Según el manual, el grado de estanqueidad puede alcanzar IP68, y el grado concreto se determina conforme a IEC 60529 / ISO 20653.
El terminal de alta corriente reúne conducción y rosca en una sola pieza
En aplicaciones de alta corriente la dificultad está en la resistencia de contacto y la sección de conducción. El terminal de alta corriente establece una conexión roscada fiable a la vez que conecta conductivamente la PCB, y las roscas interna y externa pueden preaplicarse con adhesivo para el bloqueo; así una sola pieza asume conducción, posicionamiento y fijación, se elimina una interfaz de contacto y, con ella, un punto caliente.
Todas las especificaciones, agrupadas en cuatro familias de proceso
Cada tarjeta enlaza directamente con la página de producto; material, medidas, recubrimiento y embalaje son los indicados allí. Si duda en la selección de nivel de placa, consulte primero las notas de selección de abajo o envíenos el plano de apilamiento para valorarlo.
Aplicaciones de PCB (SMT)
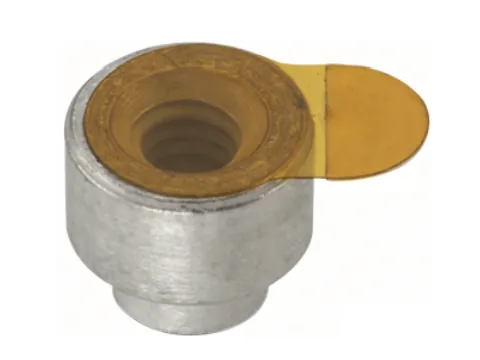
6 SKULas tuercas de cobre estañado y las placas SMT se sueldan sobre los pads de la PCB para formar la unión roscada; la placa puede actuar además como separador y el formato de cinta y carrete es apto para la máquina de montaje. Los terminales de alta corriente asumen conducción y unión roscada a la vez; los tornillos super de rosca interna y externa sirven para placas multicapa y para la unión de placa con chapa.
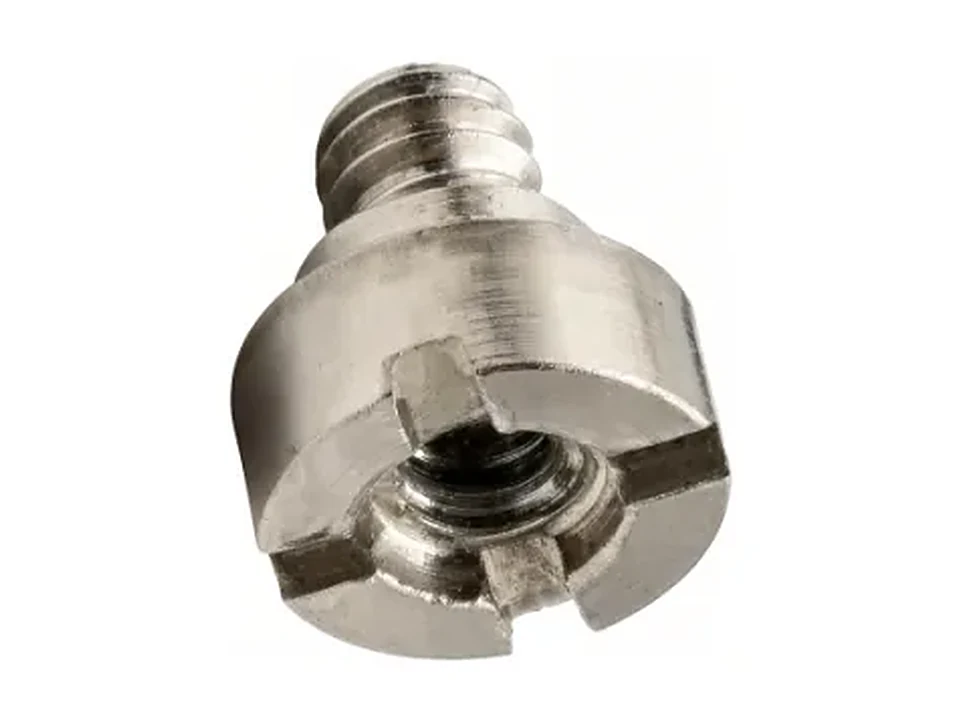
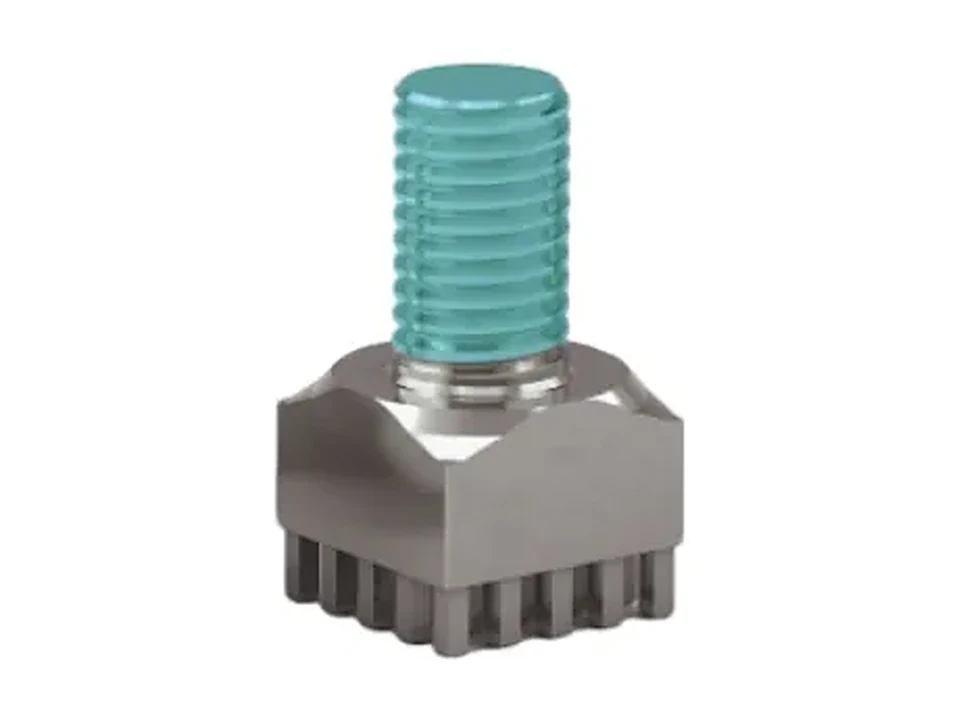
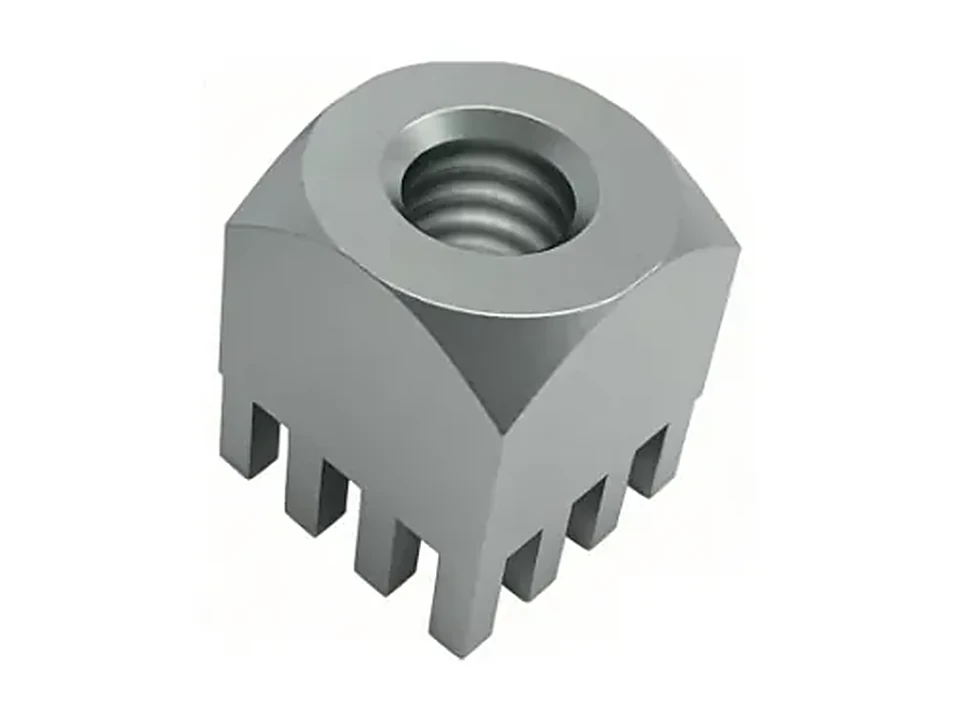
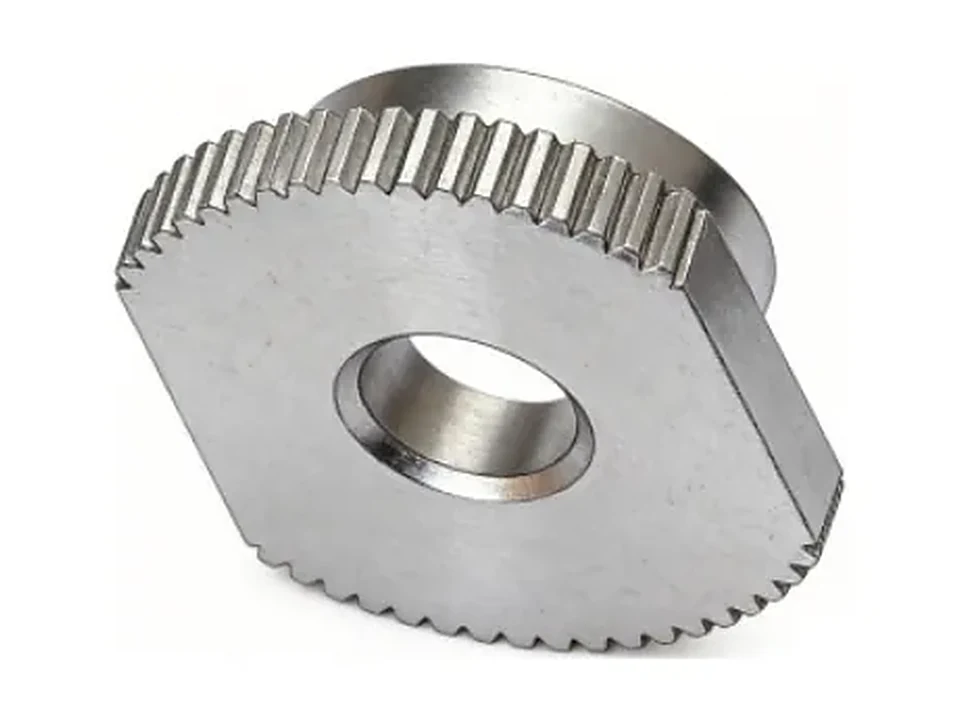
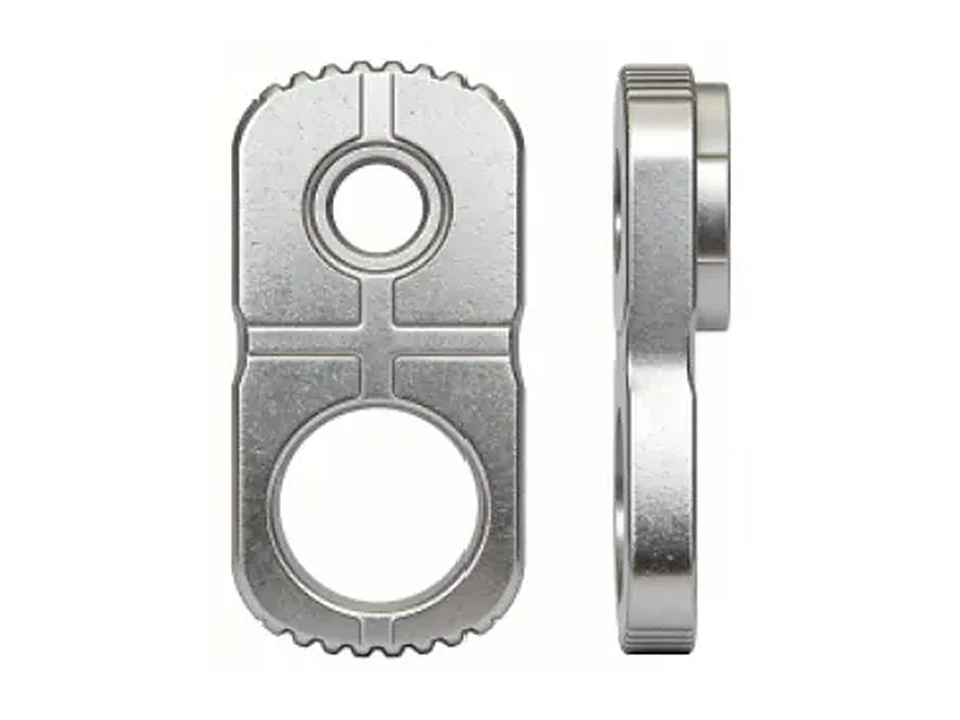
Remachado (ciego, por inserción)
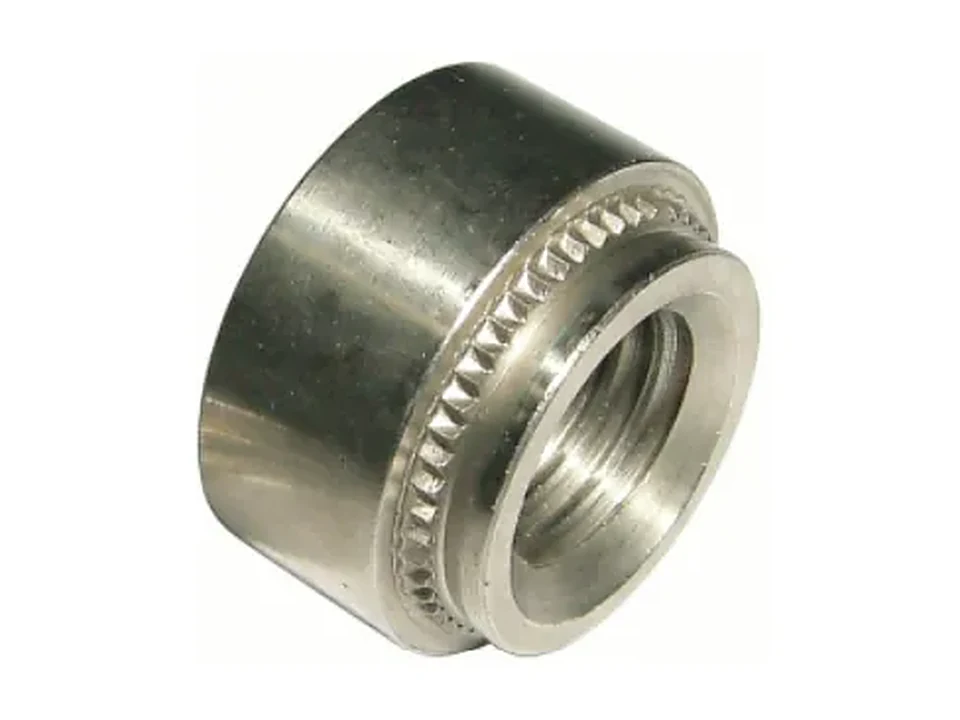
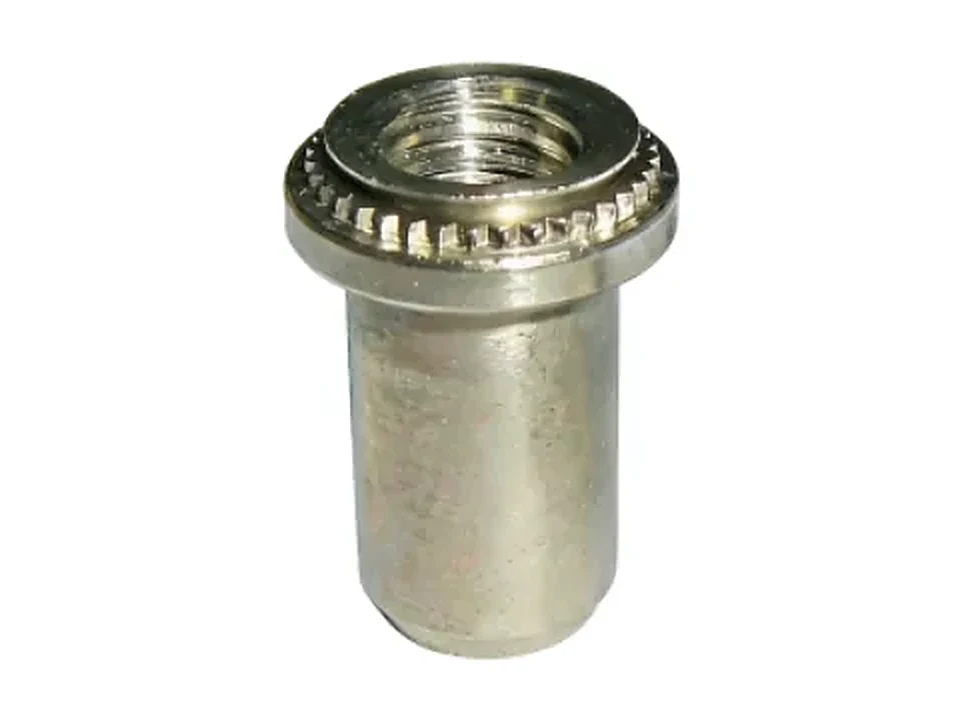
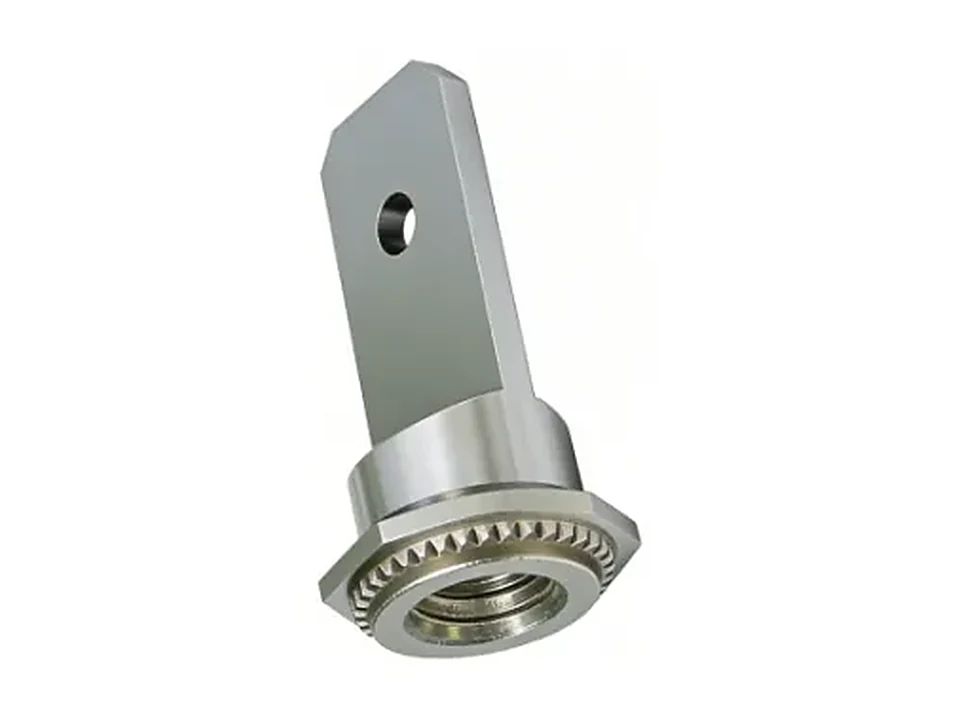
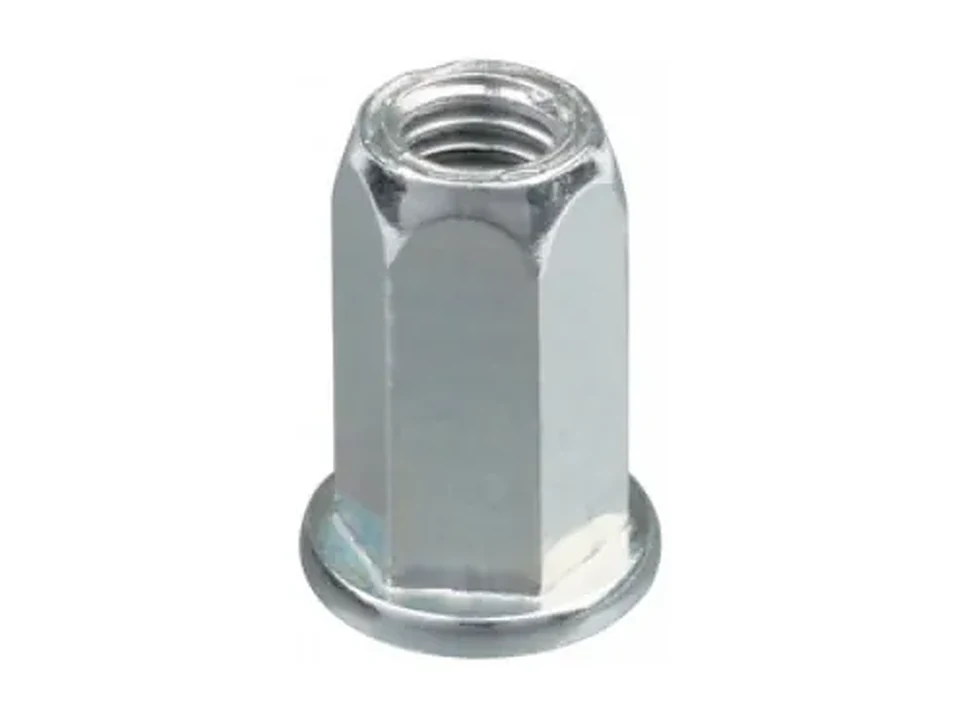
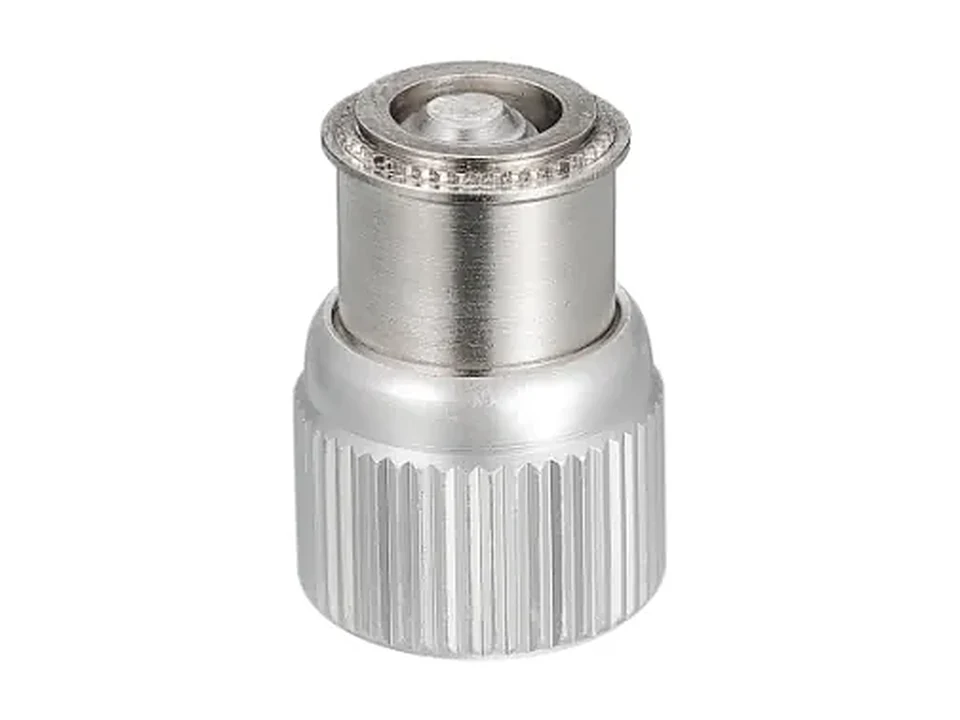
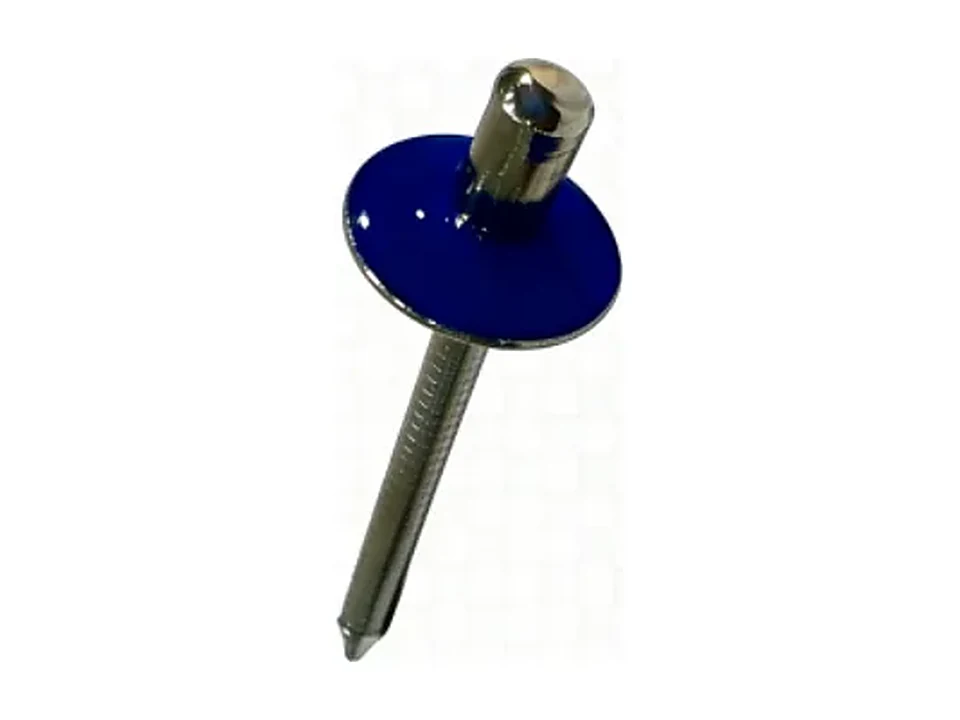
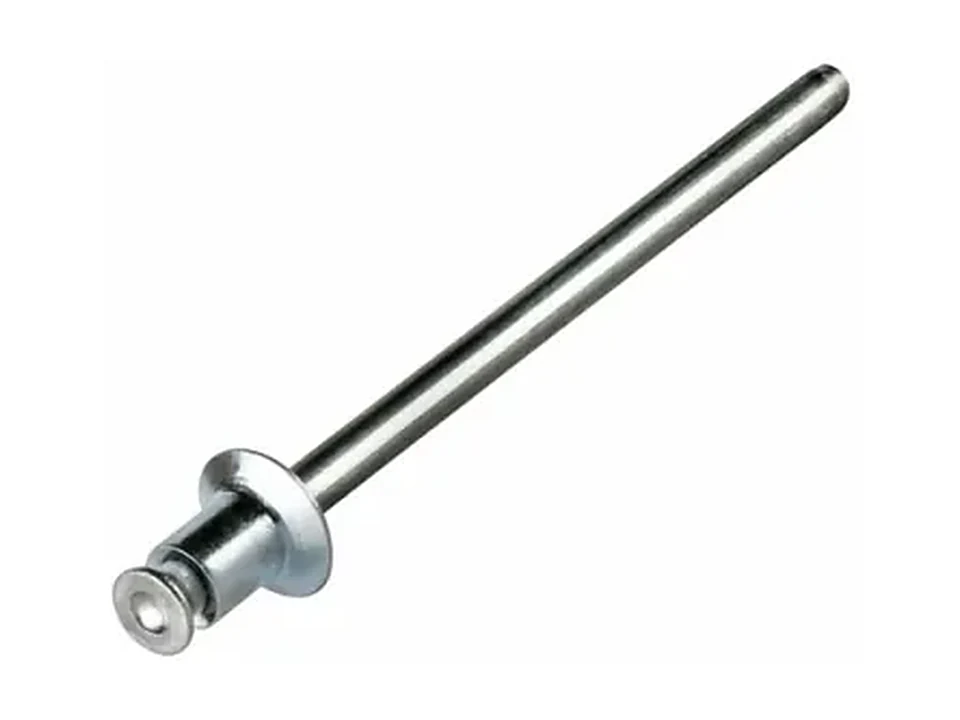
7 SKULas tuercas y espárragos de inserción, las tuercas remachadas ciegas y los remaches ciegos se emplean en la fijación de armarios de chapa, y los terminales de puesta a tierra por inserción resuelven específicamente la puesta a tierra de la chapa; los espárragos de inserción estancos y las piezas remachadas ciegas con adhesivo preaplicado sirven para armarios que requieren protección al agua, con estanqueidad hasta IP68; los remaches de cabeza plana se usan donde la planitud es crítica.
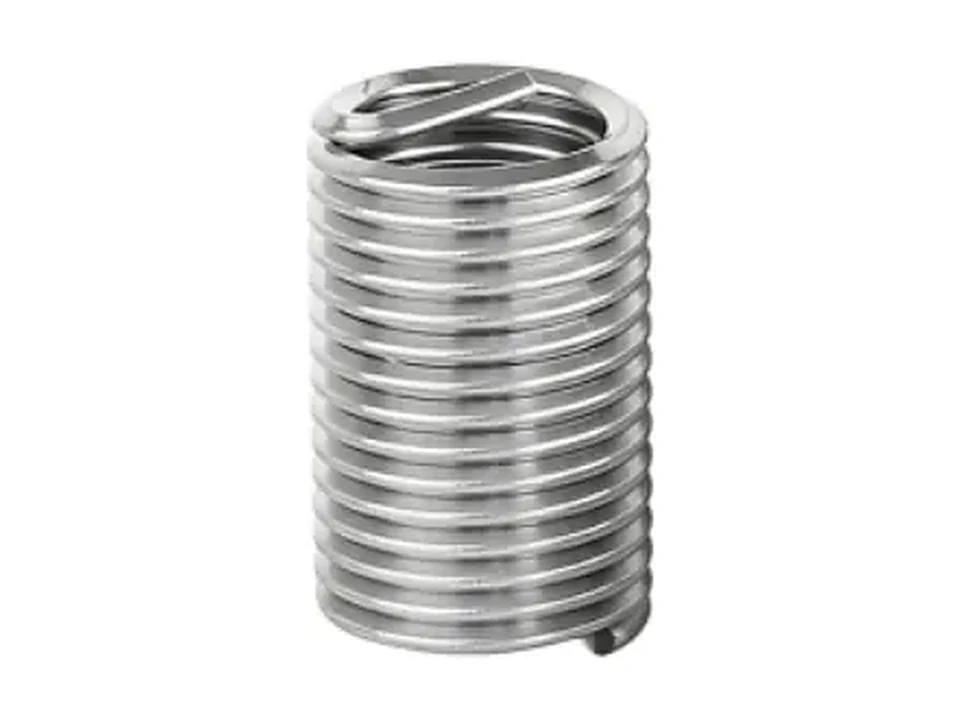
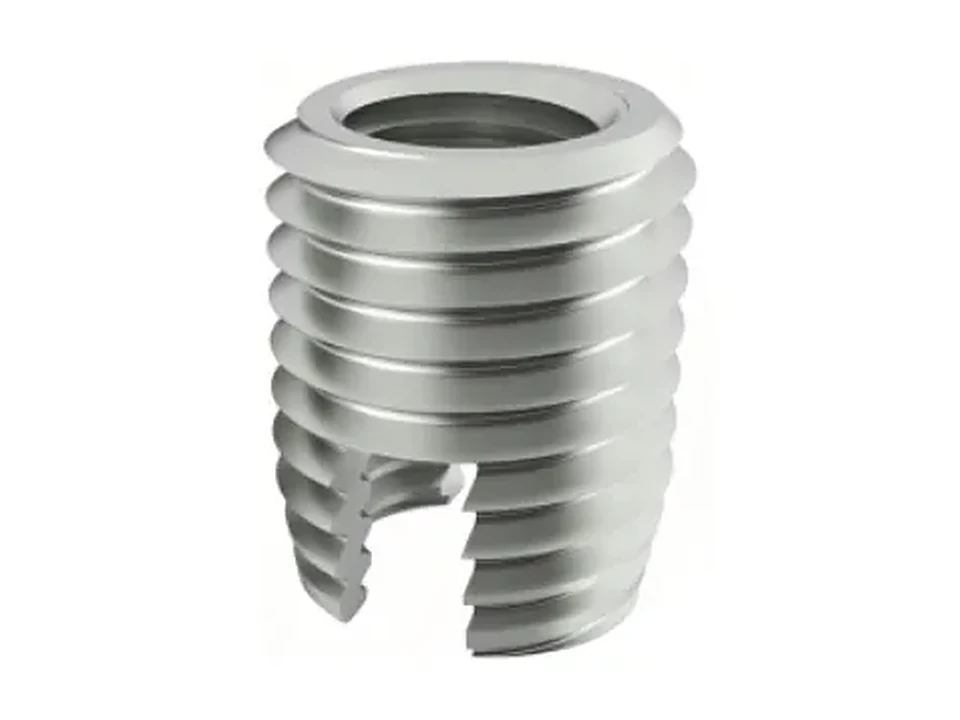
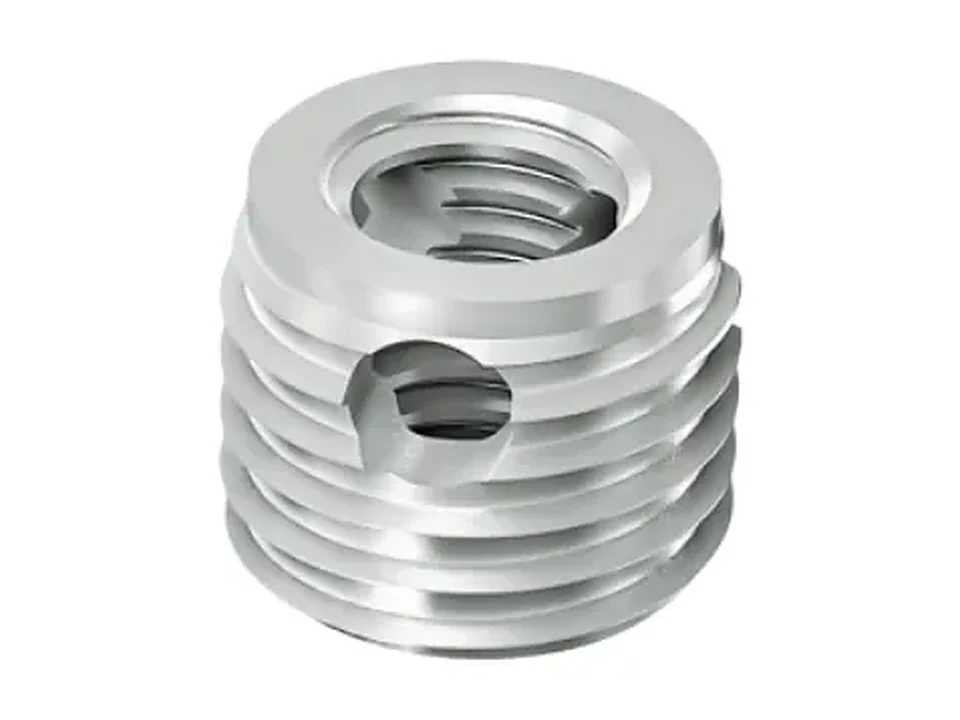
Refuerzo de rosca en aleaciones ligeras (insertos roscados)
3 SKUEn acero al carbono e inoxidable, para reforzar orificios roscados en piezas de fundición inyectada de aluminio y magnesio y en perfiles; el refuerzo alcanza clase 8 y superior, hasta clase 12 y superior. La rosca mecanizada directamente en carcasas de fundición inyectada se falsea con facilidad tras varios montajes; llevar la rosca a una pieza de acero es la solución más estable.
Tornillos (antiaflojamiento, estanqueidad, cautivos)
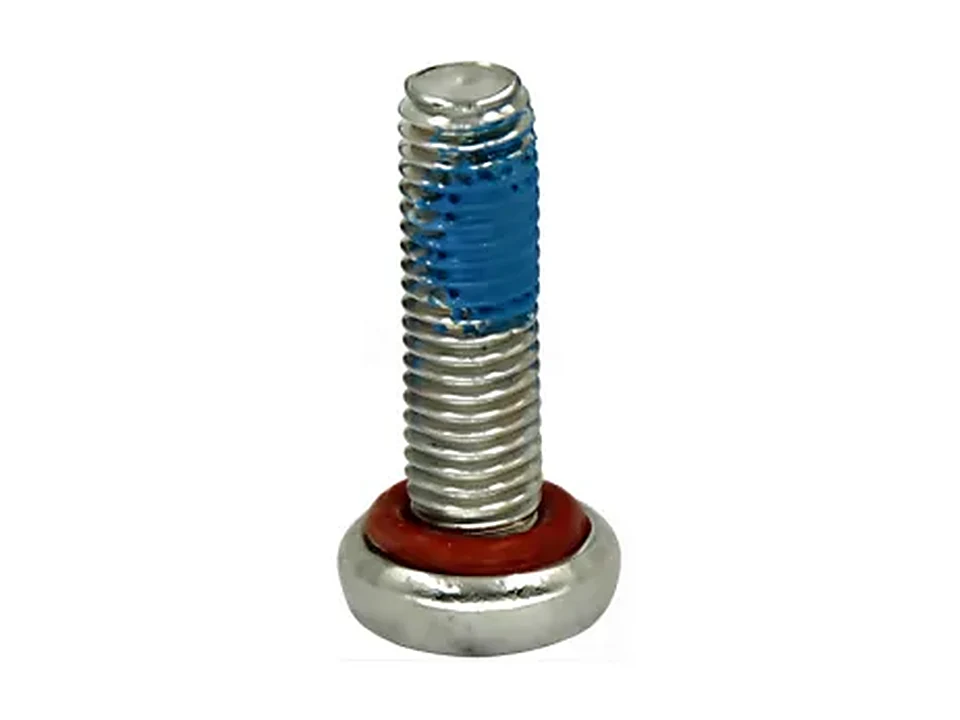
5 SKULos tornillos se bloquean mediante conjuntos y adhesivo de bloqueo de rosca químico o físico preaplicado; el adhesivo preaplicado bajo la cabeza o en la rosca más una junta proporcionan estanqueidad hasta IP68; los tornillos cautivos permanecen en el panel tras el desmontaje y facilitan el mantenimiento in situ.
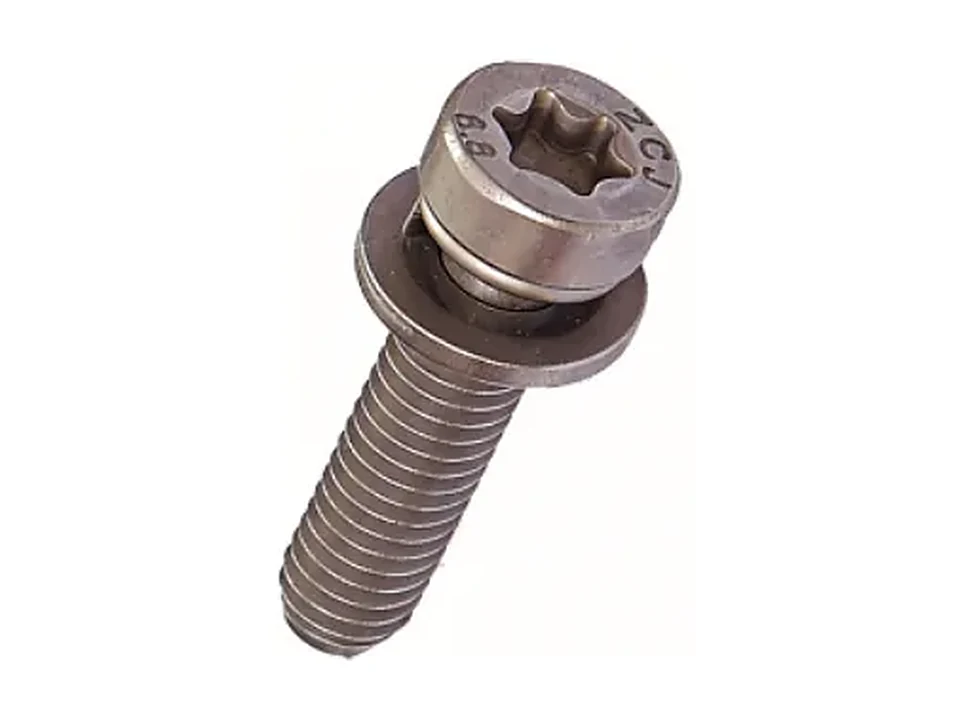
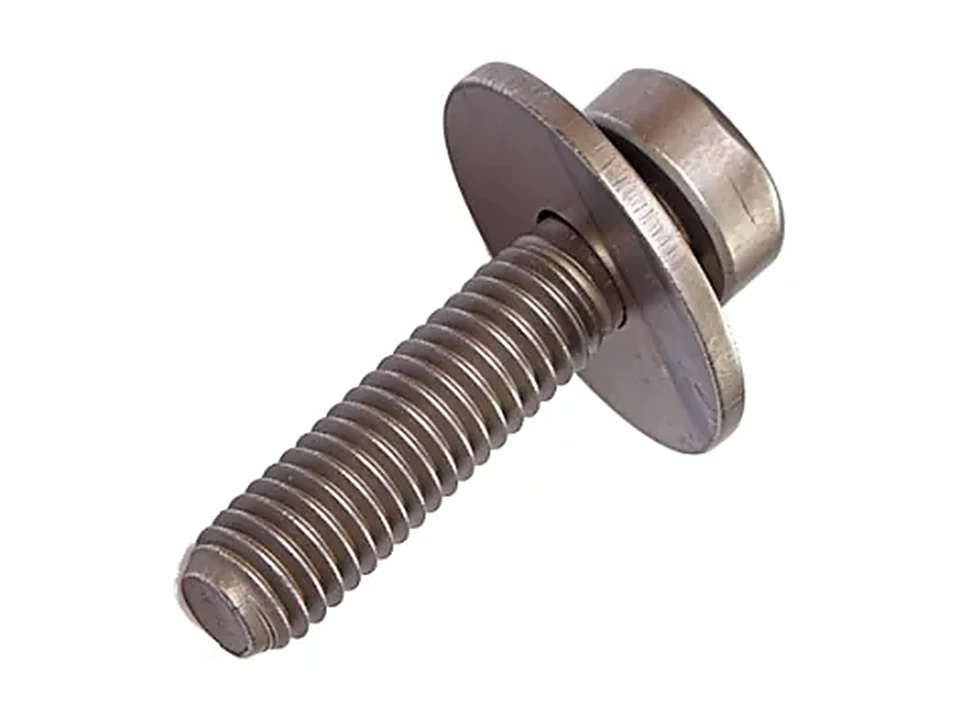
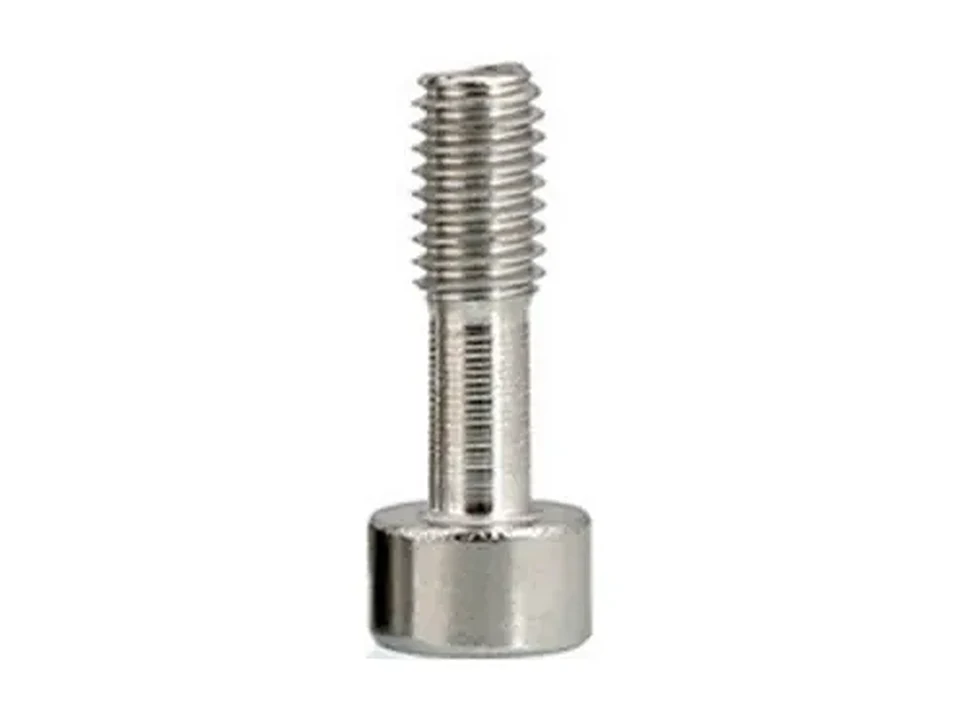
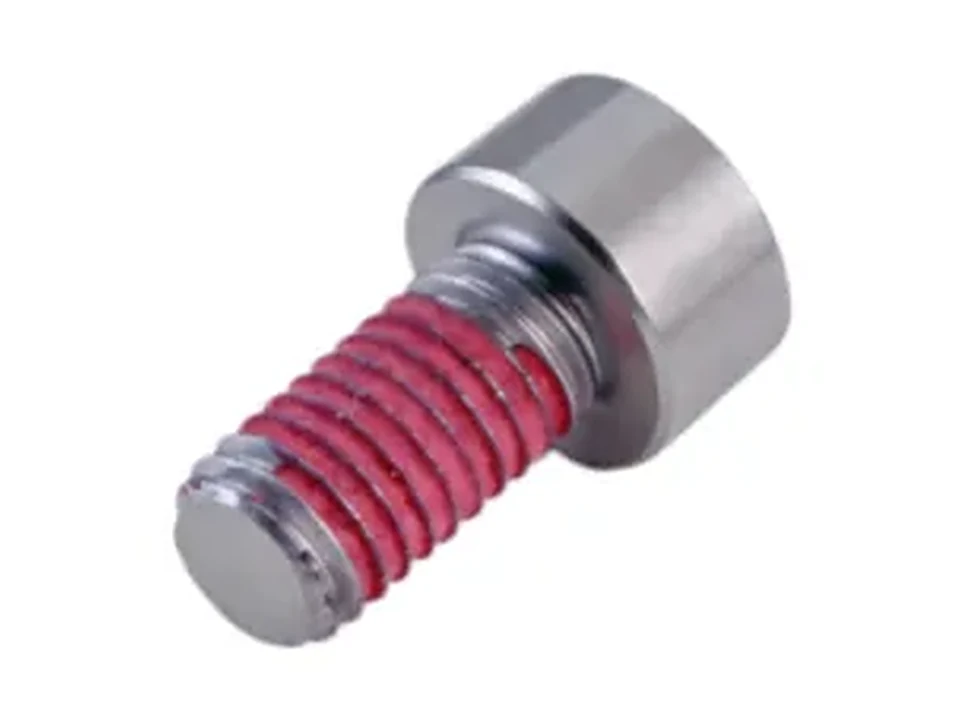
Las cuatro posiciones de conexión más típicas en equipos electrónicos industriales
De la placa al armario y al componente, las cuatro posiciones difieren en el modo de solicitación y en el modo de fallo.
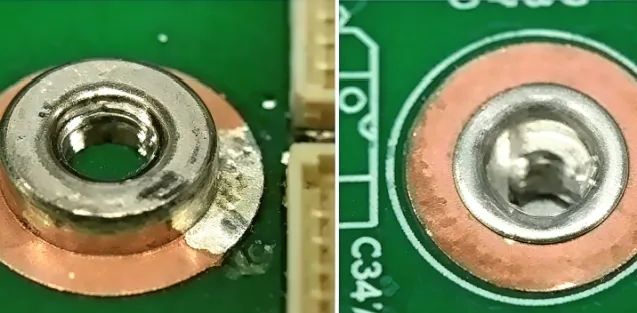
Rosca y separadores en placa PCB
La rosca en la placa solo puede venir de piezas soldadas: la tuerca SMT aporta la rosca, la placa SMT sirve también como separador y el formato de cinta y carrete entra directamente en la máquina de montaje. La primera pregunta de selección es si esta rosca debe atravesar toda la placa.
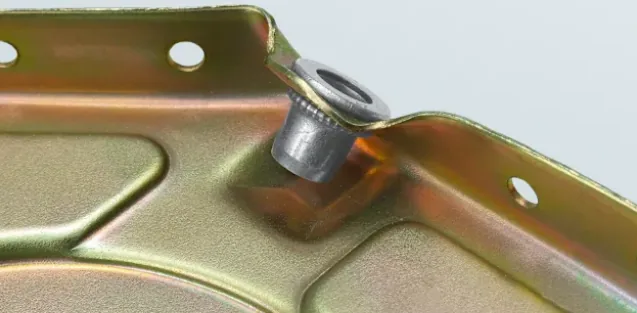
Armarios de chapa y chasis
El remachado por inserción se forma en una sola carrera de prensa y va bien en series; el remachado ciego se opera por una cara y sirve para el interior de armarios donde no entra una prensa. Para la puesta a tierra hace falta un terminal de tierra por inserción específico, que no puede sustituirse por piezas estructurales.
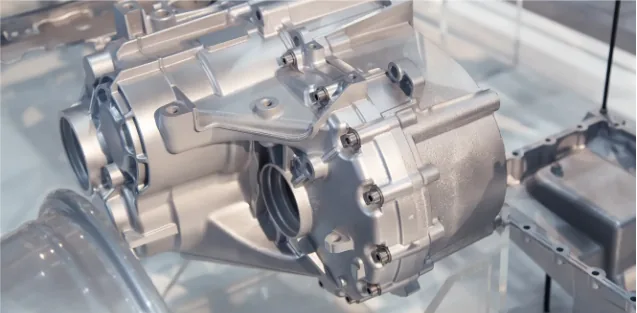
Carcasas de fundición inyectada y estructura de disipación
Los orificios roscados de las carcasas de fundición inyectada de aluminio se falsean tras unos pocos montajes, sobre todo en posiciones como los taladros de fijación del disipador que se desmontan con frecuencia. El inserto roscado traslada la rosca a una pieza de acero inoxidable y es la práctica estándar en este tipo de carcasas.
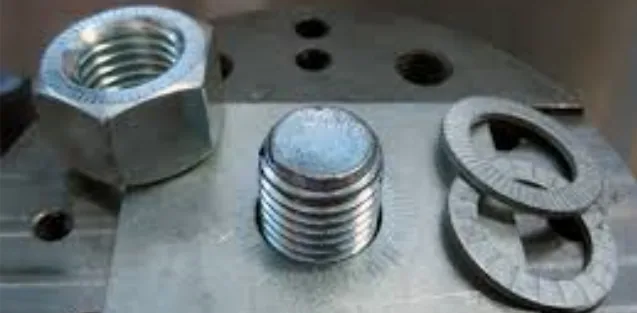
Fijación y estanqueidad de paneles
El panel debe combinar bloqueo y mantenibilidad: los tornillos de conjunto con arandela elástica evitan el aflojamiento, la estructura cautiva garantiza que el tornillo no se pierda tras el desmontaje y en las zonas de estanqueidad se añade una junta tórica bajo la cabeza o adhesivo preaplicado.
Lógica de selección de fijaciones para electrónica industrial
Primero hay que determinar en qué nivel está la pieza, de placa, de armario o de componente, y después hablar de la referencia. Los criterios de los tres niveles son completamente distintos.
El problema de la fijación en la electrónica industrial se suele tratar como un todo, cuando en realidad se divide al menos en tres niveles: el nivel de placa genera roscas en la PCB, el nivel de armario realiza conexiones sobre chapa y el nivel de componente refuerza roscas en piezas de fundición inyectada o de plástico. Las piezas empleadas, los métodos de aceptación e incluso la capacidad del proveedor difieren entre los tres. Los cinco apartados siguientes se desarrollan con esta estructura, a partir del Manual del sector – Electrónica industrial y de los datos de las páginas de producto de este sitio.
Primer nivel: tres formas de lograr rosca en placa
El sustrato de la PCB no se puede roscar, de modo que la rosca en el nivel de placa solo tiene una vía: piezas metálicas soldadas. La diferencia está en la forma. La tuerca SMT crea directamente un orificio roscado sobre el pad; la placa SMT añade altura además de rosca y sirve para posiciones donde hay que dejar libre la altura de componentes; el tornillo super de rosca interna y externa tiene un extremo dentro y otro fuera y se usa en apilamientos multicapa o en la unión entre placa y chapa.
Al seleccionar hay que responder primero a tres preguntas: si la rosca debe atravesar toda la placa, si hay espacio bajo la placa para una tuerca y si el montaje es por refusión o por soldadura posterior. Respuestas distintas dan formas distintas. Aquí no hay pieza universal; usar una tuerca SMT donde hace falta un puente entre capas suele acabar en un rediseño estructural de la placa.
- Placa de una capa, solo un orificio roscado → tuerca SMT
- Se necesita ganar altura y dejar libre un componente → placa SMT / separador
- Apilamiento multicapa o unión placa-chapa → tornillo super de rosca interna y externa
- Circuito de alta corriente → borne de alta corriente (conducción y rosca en una pieza)
Segundo nivel: inserción o remache ciego
El criterio es si se puede operar por ambas caras. El remachado por inserción requiere una prensa que presione por una cara con apoyo en la otra, adecuado para series y superficies accesibles; el remachado ciego se completa por una sola cara y sirve para el interior de armarios y cavidades de perfil donde no entra una prensa. Ambos difieren en resistencia a la torsión y a la tracción, pero dependen del ajuste entre espesor de chapa y diámetro de taladro y no se pueden trasladar entre espesores.
La planitud es el segundo criterio. Cuando los paneles del armario deben asentar a ras, una cabeza de tornillo sobresaliente presiona el panel y genera tensiones de montaje, por lo que deben elegirse remaches de cabeza plana. Este punto suele faltar en los planos y solo se descubre cuando el panel no asienta plano al montar.
Tercer nivel: cómo reforzar la rosca en piezas de fundición inyectada
La rosca mecanizada directamente en fundición inyectada de aluminio y magnesio se forma en un material base blando; los montajes repetidos adelgazan el perfil de rosca hasta que se falsea. Tras trasladar la rosca a un inserto de acero al carbono o inoxidable, el manual indica queEl refuerzo alcanza clase 8 y superior, incluso clase 12 y superior。
Conviene señalar que esta clase describe la resistencia de la unión roscada reforzada, no la clase de propiedad del tornillo. En el acuerdo técnico deben figurar por separado la resistencia de la rosca tras el refuerzo con inserto y la clase de propiedad del tornillo, cada una con su método de ensayo; de lo contrario la aceptación se convierte en un debate.
Estanqueidad: tres vías, elegidas según si se desmonta o no
Los puntos no desmontables usan adhesivo preaplicado: las tuercas remachadas ciegas y los remaches se preaplican en la rosca o en la cabeza, y el adhesivo se comprime durante el montaje para rellenar holguras. Los puntos desmontables usan juntas: una junta tórica bajo la cabeza o una junta frontal, que se restituye sustituyendo la junta tras el desmontaje. Los puntos donde cables o espárragos atraviesan una cavidad usan espárragos de inserción estancos.
Según el manual, las tres vías alcanzan el grado de estanqueidad IP68. Pero IP68 es el grado de la pieza en sí; que el equipo completo lo cumpla depende también de otras juntas de la carcasa, de las salidas de cable y de la uniformidad del par de montaje. Esto hay que decirlo con claridad al proponer una solución, porque de lo contrario un fallo en el ensayo de inmersión del equipo se atribuye a la fijación.
Aceptación: tres tipos de ensayo para tres tipos de riesgo
Los elementos estructurales se evalúan por la fuerza de expulsión y de giro de la unión por inserción o remache ciego y por el arranque y el par de la rosca; la protección anticorrosiva, por niebla salina neutra (ISO 9227), donde distintos sistemas de recubrimiento dan resultados muy dispares; la estanqueidad, por ensayo de estanqueidad (método de caída de presión) o inmersión, con valores de aceptación derivados del grado IP del equipo.
Hay un punto que se pasa por alto con facilidad: la resistencia de contacto. El comportamiento real de los terminales de tierra y de los terminales de alta corriente depende de este valor, no del aspecto. Recomendamos indicar por separado en el acuerdo técnico el método de medición y el valor de aceptación de la impedancia de tierra y de la resistencia de contacto; cuando este punto falla, la localización del problema es la más costosa.
Socio de optimización del coste total, del prototipo al posventa
Seis servicios técnicos cubren selección, muestras, validación y rampa de producción, y convierten la pregunta de si sirve este tornillo en una conclusión de ingeniería verificable.
Muestras técnicas rápidas
Formación técnica
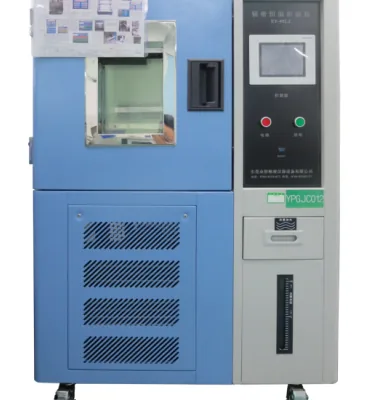
Servicios de ensayo
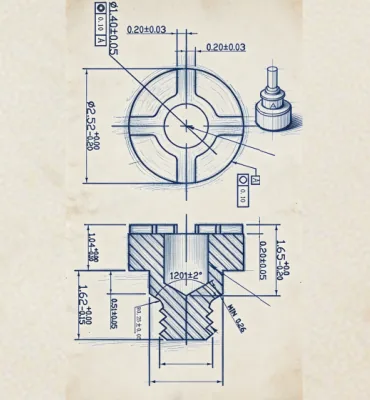
Consultoría de diseño
Optimización continua de procesos
Análisis de desmontaje
Del plano de estructura a la entrega en serie
Tanto las piezas de nivel de placa como las de nivel de armario requieren utillaje, por lo que el método de montaje debe fijarse ya en la fase de prototipo.
Estructura y condiciones de trabajo confirmadas
Confirme el espesor de placa, el apilamiento, el sistema de recubrimiento, si hay requisitos de puesta a tierra y estanqueidad y si el montaje es por refusión o posterior.
Selección y prototipado
Proponemos soluciones por nivel de placa, armario y componente y suministramos muestras técnicas rápidas para verificar el montaje real.
Validación específica
Fuerza de expulsión y de giro, niebla salina, estanqueidad, resistencia de contacto, con valores de aceptación según las condiciones del proyecto.
Utillaje y series cortas
Confirmar la compatibilidad del utillaje de remachado por inserción y ciego y del embalaje SMT, y fijar los parámetros de proceso.
Serie y optimización
Optimizamos el proceso con los datos de cada lote y desmontamos las piezas anómalas para localizar el punto de fallo.
Preguntas frecuentes sobre la fijación en electrónica industrial
¿Se puede roscar directamente una PCB?
¿Cómo se reparten el trabajo la tuerca SMT, la placa SMT y el tornillo super?
¿Cómo elegir entre inserción y remache ciego?
¿Pueden los espárragos de inserción estancos alcanzar IP68?
¿Por qué no se puede usar directamente una tuerca estructural para la puesta a tierra?
¿Qué aportan los tornillos cautivos?
Otros sectores de «Soluciones sectoriales»
Siga leyendo
Envíenos el espesor de placa y el plano de estructura del armario y propondremos por niveles
Envíenos el espesor de chapa, el tipo de apilamiento, el sistema de recubrimiento y si hay requisitos de puesta a tierra o de estanqueidad; le daremos recomendaciones de selección y muestras por nivel de placa, armario y componente.