Soluciones de fijación para vehículos de nueva energía|Paquete de baterías / Accionamiento eléctrico / Chasis | Seis familias de procesos de unión en una sola fuente
El paquete de baterías necesita estanqueidad, el accionamiento eléctrico necesita antiflojamiento, las piezas de fundición de aluminio-magnesio necesitan evitar el deterioro de la rosca y los perfiles del chasis necesitan reducir costes; estas cuatro exigencias corresponden a cuatro tecnologías de unión completamente distintas. Según el criterio del Manual sectorial – Vehículos de nueva energía, esta página reúne seis familias de procesos —insertos roscados, protección contra corrosión galvánica, remache a presión, remache ciego, tornillos antiflojamiento y estancos y camisas de aleación de aluminio— bajo un mismo lenguaje de planos; cada especificación se puede abrir en su página de producto para verificar los parámetros.

Cuatro errores frecuentes, que desglosamos proceso a proceso
La mayoría de los problemas de fijación de vehículos de nueva energía no son «qué tornillo elegir», sino «cómo unir dos materiales». Cada punto siguiente indica una fuente verificable.
Seis familias de proceso con un mismo origen; la responsabilidad en las interfaces no se fragmenta
Un solo punto de unión del paquete de baterías suele usar tres procesos a la vez: remache a presión para posicionar, remache ciego para estancar e insertos para reforzar la rosca. Si se acude a tres proveedores distintos, el mayor riesgo no es el precio unitario, sino que la cadena de tolerancias y el sistema de recubrimientos no coincidan. Con las seis familias dibujadas bajo un mismo sistema de planos, queda claro quién responde de cada interfaz.
Rosca deteriorada en piezas de aluminio-magnesio: traslade la rosca fuera del material base con insertos
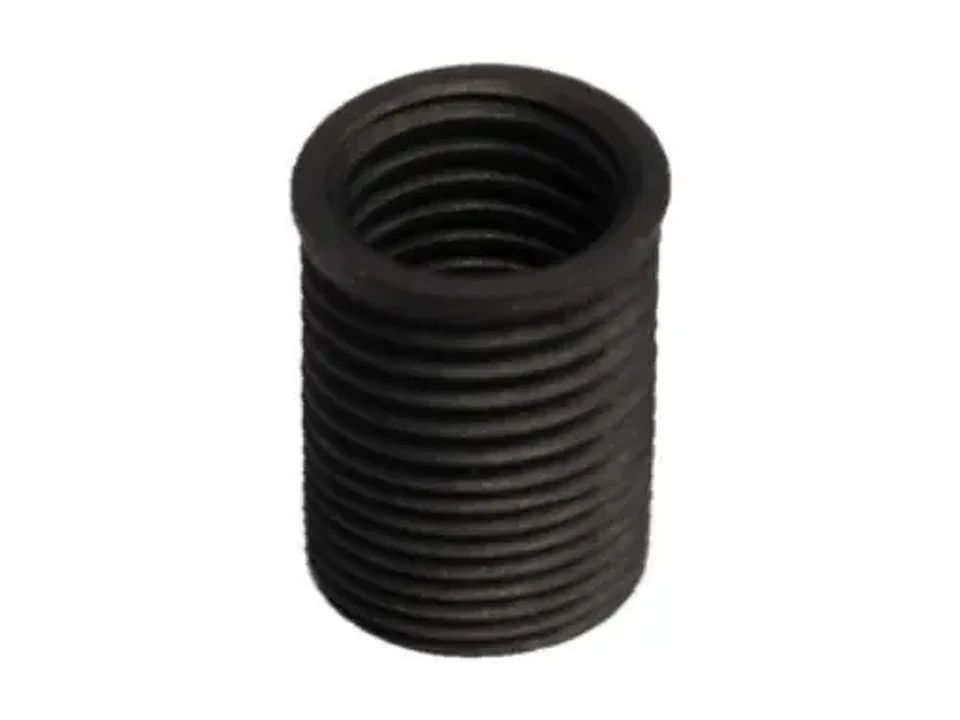
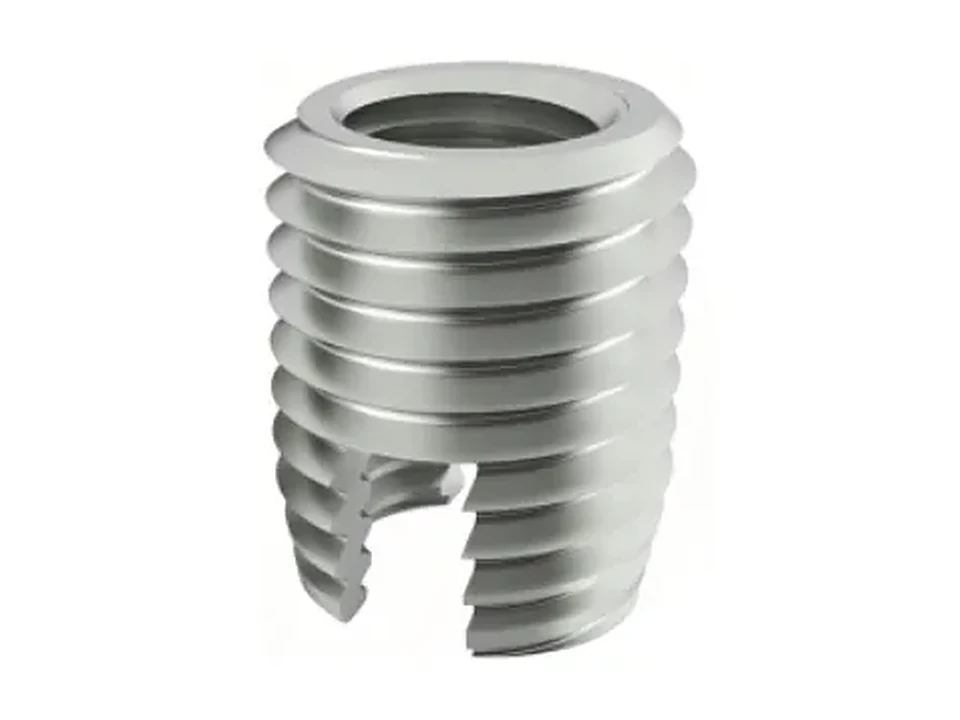
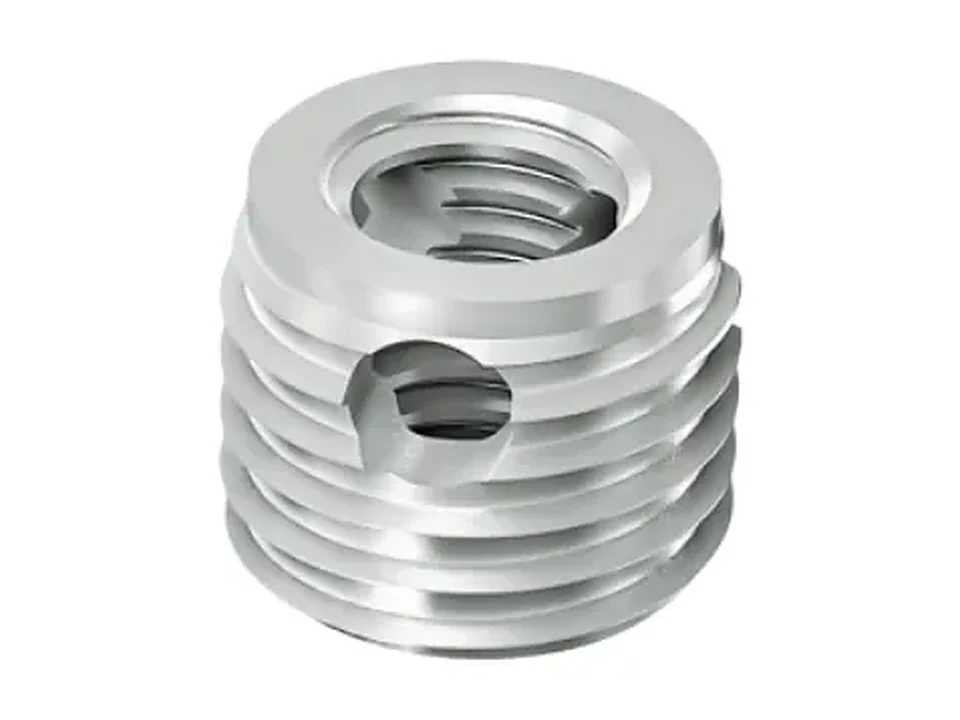
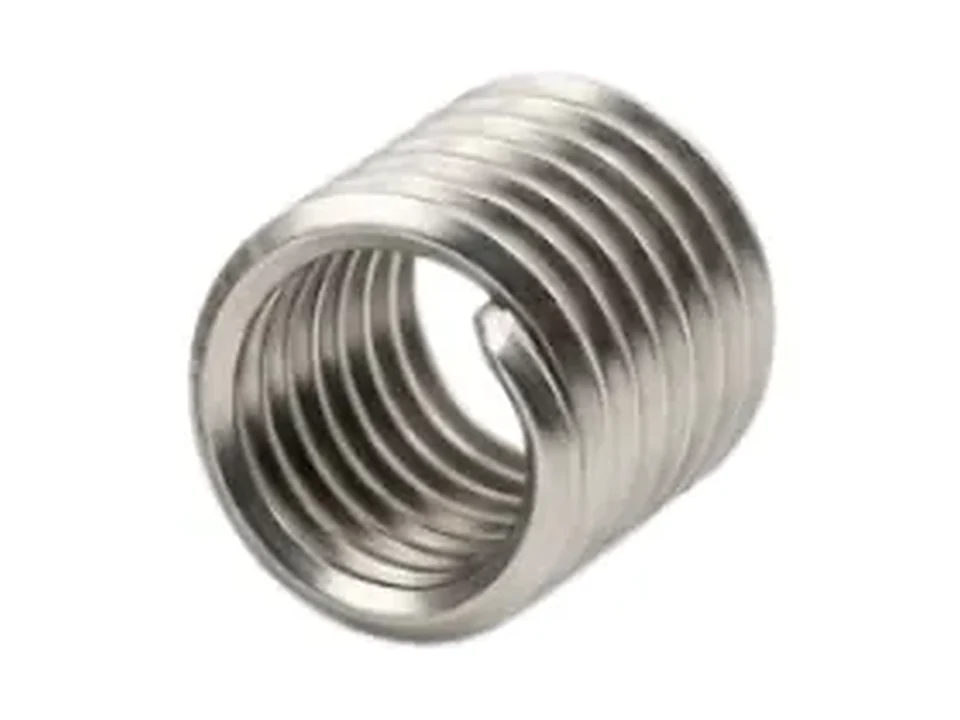
Si se roscan directamente las fundiciones de aluminio o magnesio, la rosca se deteriora tras dos o tres montajes; no es un problema del par de apriete, sino de la resistencia del material base. Las cuatro vías se eligen según el espesor de pared, la frecuencia de desmontaje y si se permite roscar: insertos con chaveta para evitar la rotación, insertos de hilo para ahorrar espacio radial, insertos autoroscantes que evitan el roscado e insertos de pared delgada interior-exterior para espesores limitados.
Corrosión galvánica: la doble vía de «reducir la diferencia de potencial + barrera física»
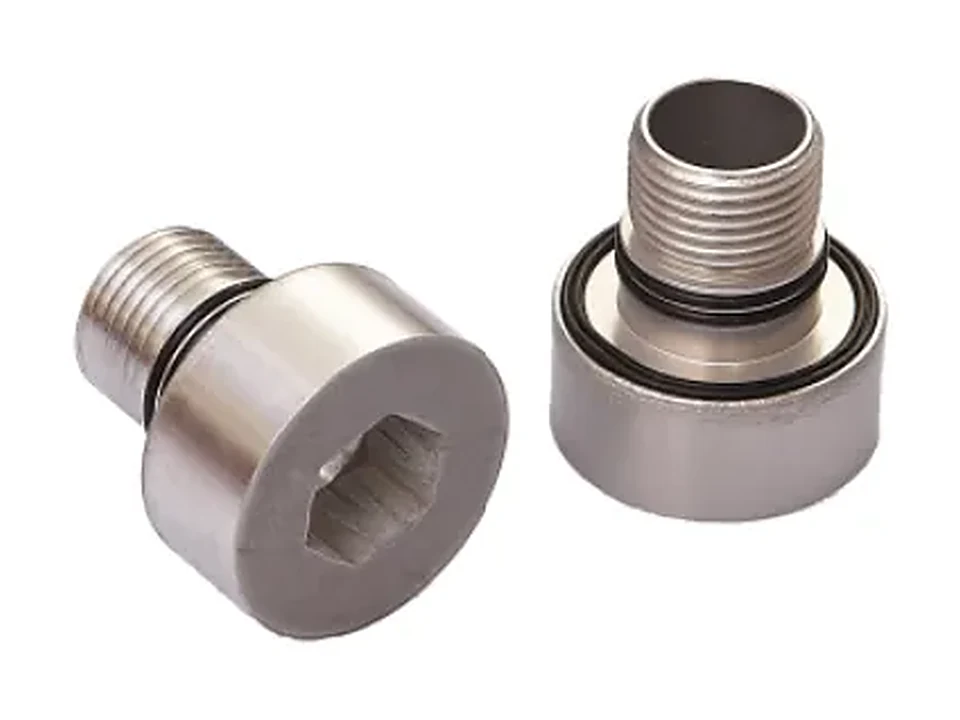
El magnesio tiene un potencial normal de electrodo muy bajo; al unirlo a piezas de acero, cualquier rotura del recubrimiento crea una celda de ánodo pequeño y cátodo grande, y la corrosión avanza mucho más rápido que la uniforme. Recubrir sin seleccionar el material equivale a entregar la vida útil a la integridad del recubrimiento. El camino: reducir la diferencia de potencial con el magnesio mediante tornillos de aleación de aluminio de alta resistencia y aplicar además adhesivo en la cabeza como barrera física.
La estanqueidad IP68 se apoya en tres prácticas concretas
La estanqueidad no se logra con la palabra «impermeable»: en zonas no desmontables se usan tuercas/remaches ciegos con adhesivo preaplicado en la cabeza, en zonas desmontables junta bajo la cabeza o adhesivo de rosca preaplicado, y los postes de tuerca remachados estancos sirven para cavidades con paso de cableado. La elección entre las tres vías depende de si la unión se abrirá más adelante.
Sistemas de automoción y cartera de patentes verificables
Una pieza de automoción no pasa a producción en serie solo porque el prototipo sea conforme; la capacidad de proceso y la trazabilidad son la verdadera barrera. La empresa ostenta 26 patentes, sus sistemas cubren IATF 16949, ISO 14001, ISO 45001 y QC 080000, y la fábrica dedicada a automoción está en Xiangyang, Hubei.
Todas las especificaciones, agrupadas en seis por proceso de unión
Cada tarjeta enlaza directamente con la página de producto; material, especificación, recubrimiento y embalaje según la página de producto. Si la selección no está clara, consulte primero la guía de selección M5 o envíenos el plano de montaje para una valoración de la aplicación.
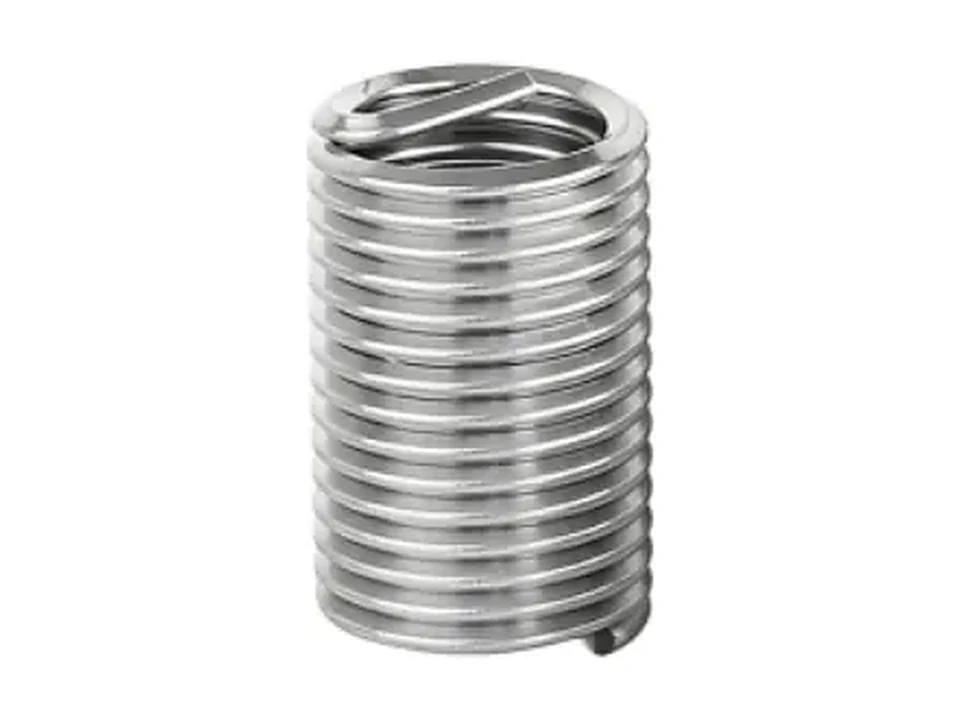
Insertos roscados
6 SKUPara reforzar roscas taladradas en piezas de fundición y perfiles de aleaciones ligeras de aluminio y magnesio. Tras el refuerzo, clase 8 en adelante, hasta clase 12 en adelante; selección según espesor de pared, frecuencia de desmontaje y si se permite roscar.
Opción de estanqueidad
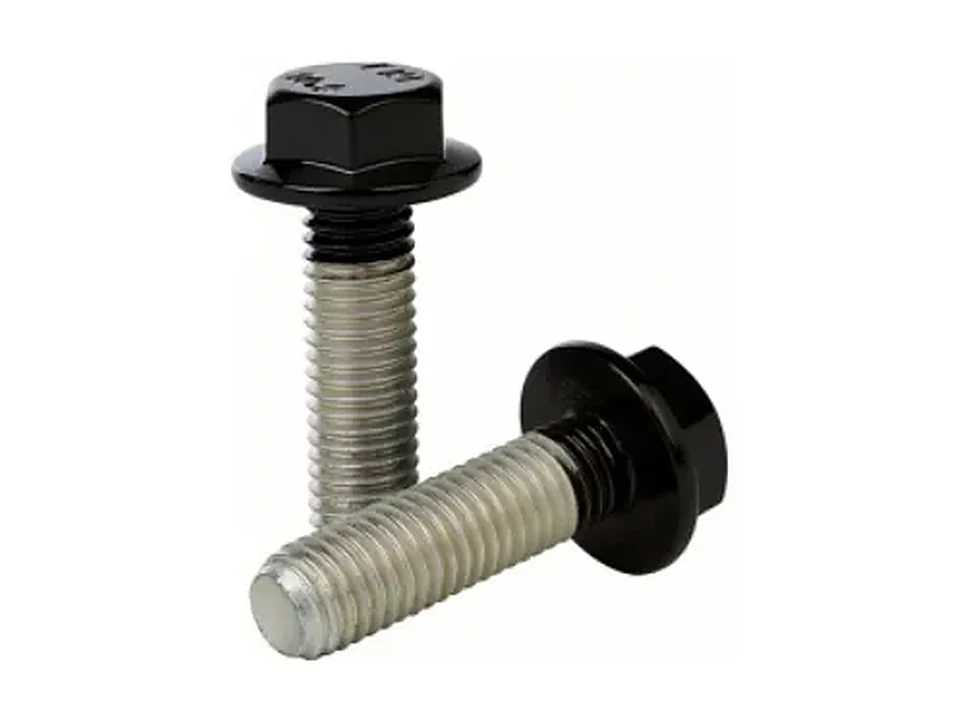
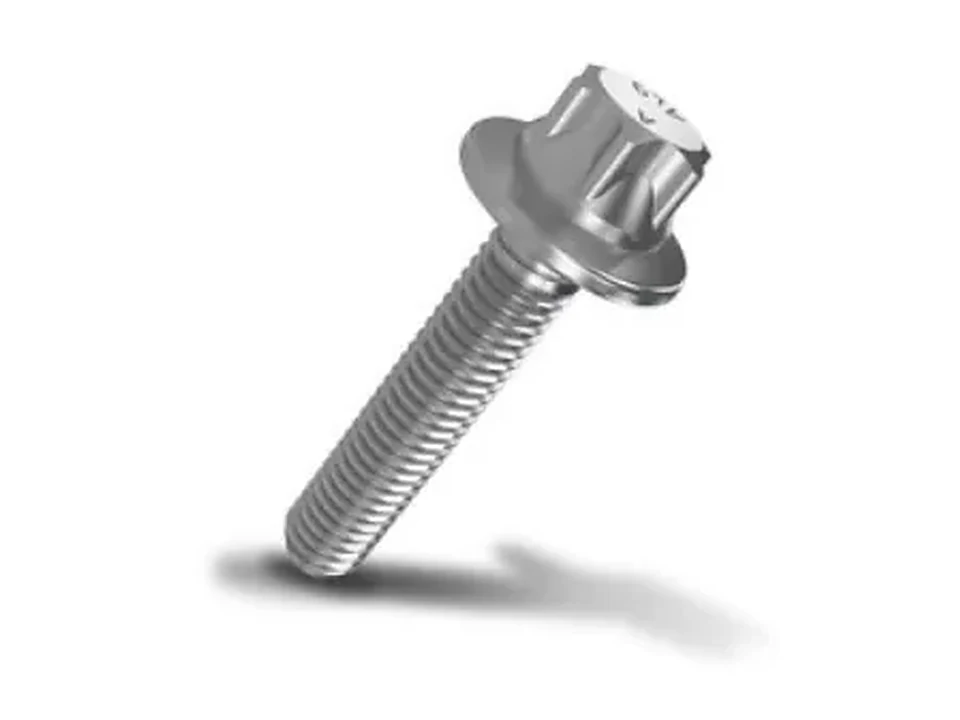
2 SKUAl unir con piezas de fundición a presión de magnesio, se emplean tornillos de aleación de aluminio de alta resistencia con baja diferencia de potencial, junto con adhesivo en la cabeza como barrera física, para suprimir la corrosión galvánica.
Fijación a presión
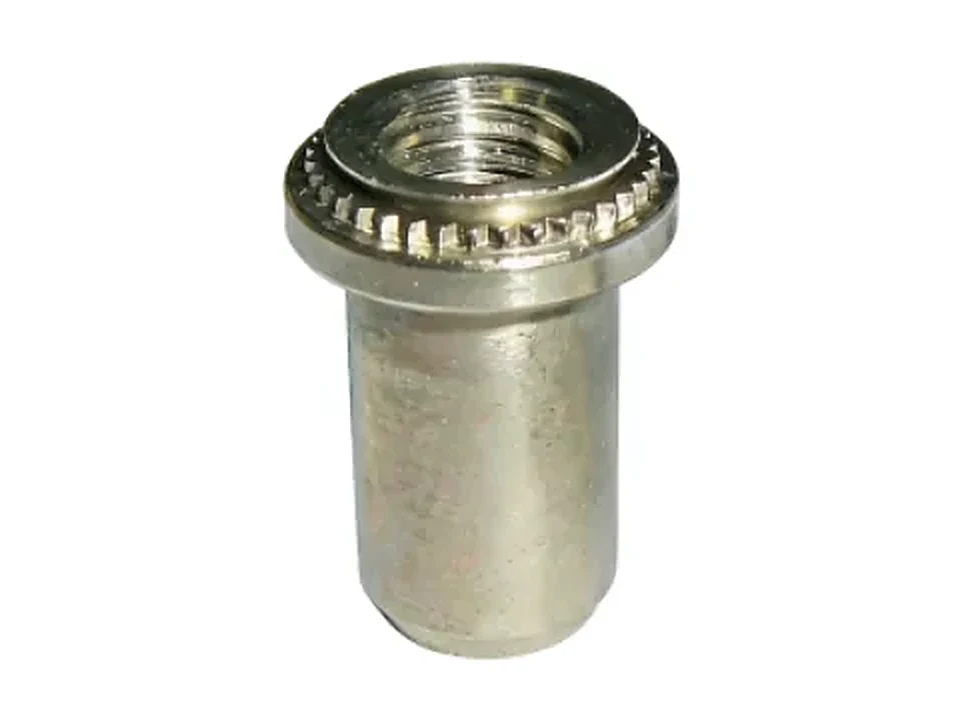
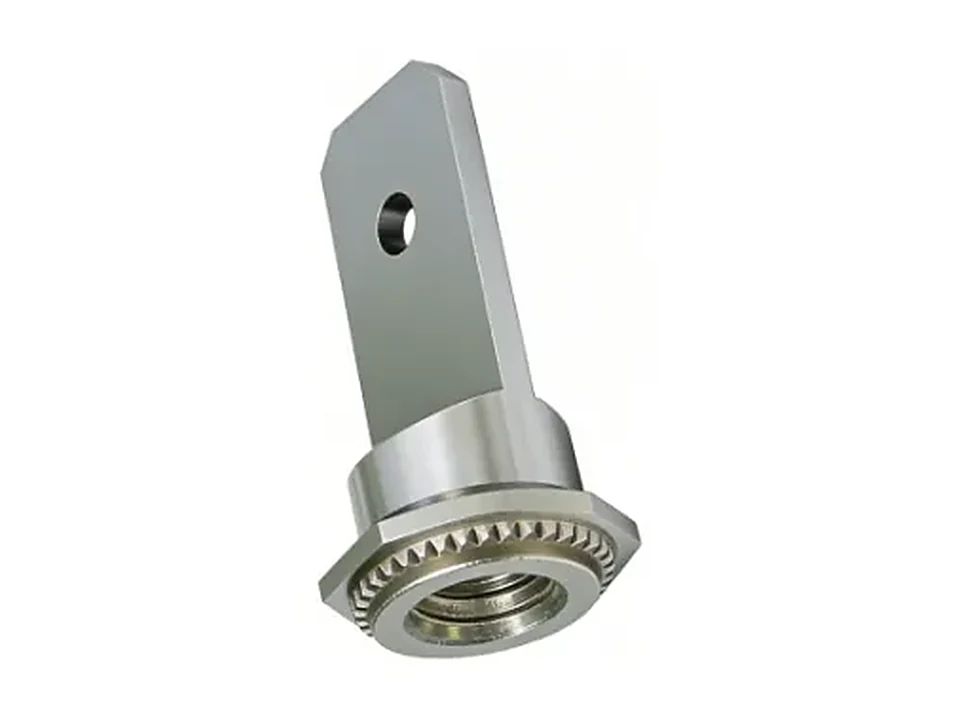
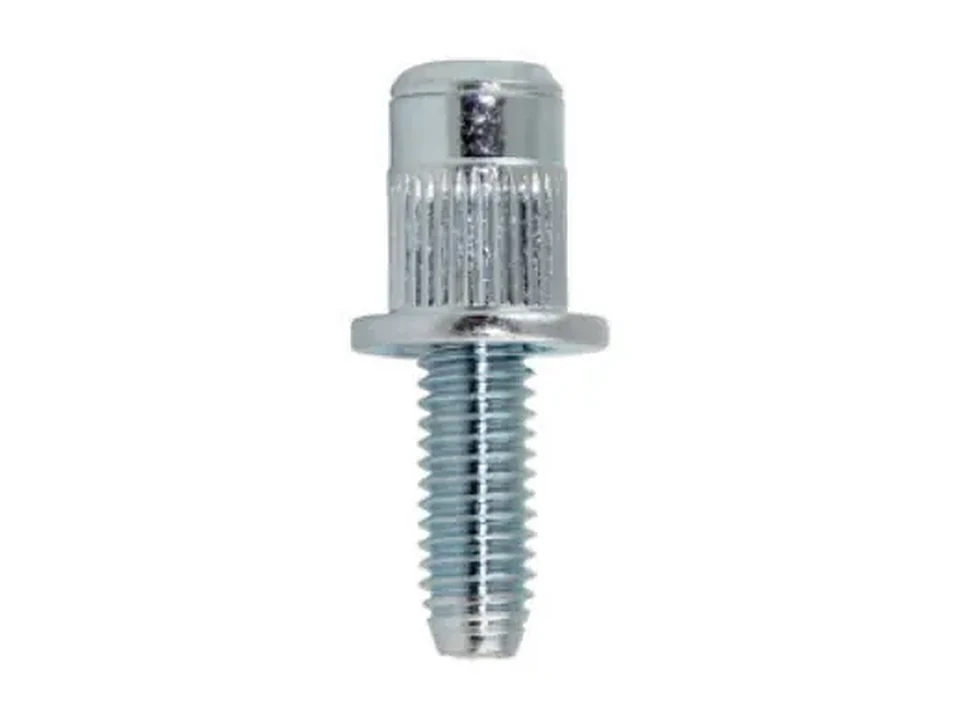
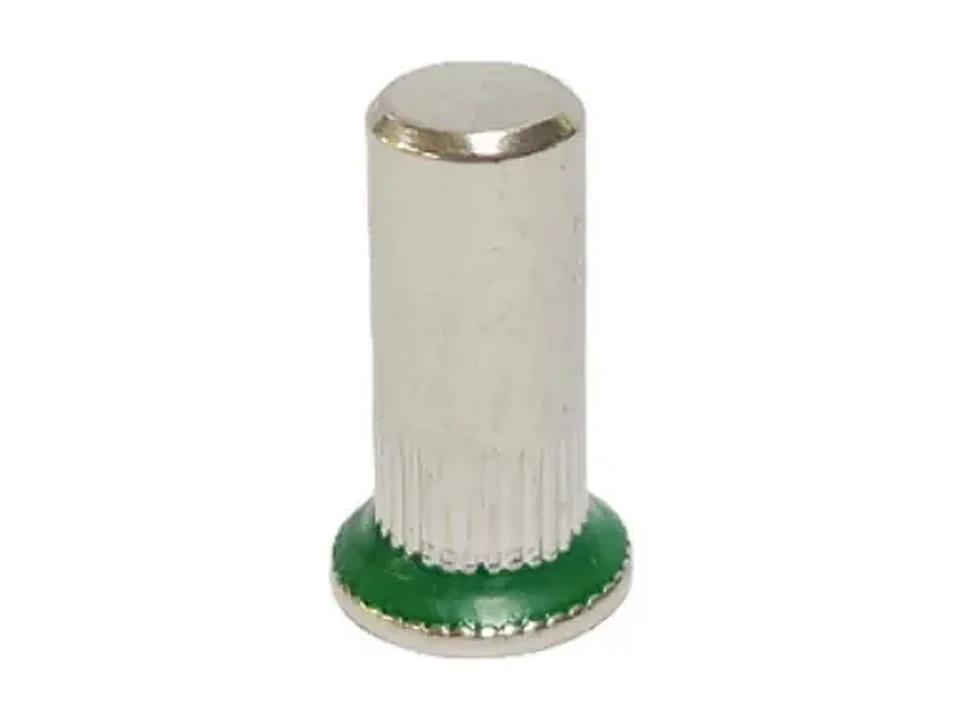
3 SKUFijación y puesta a tierra de chapa y piezas de fundición a presión de pared delgada en carrocería, chasis y sistemas de batería, motor y electrónica; requiere equipos de remache a presión; posibles estructuras específicas de estanqueidad y de tierra.
Remache de tracción
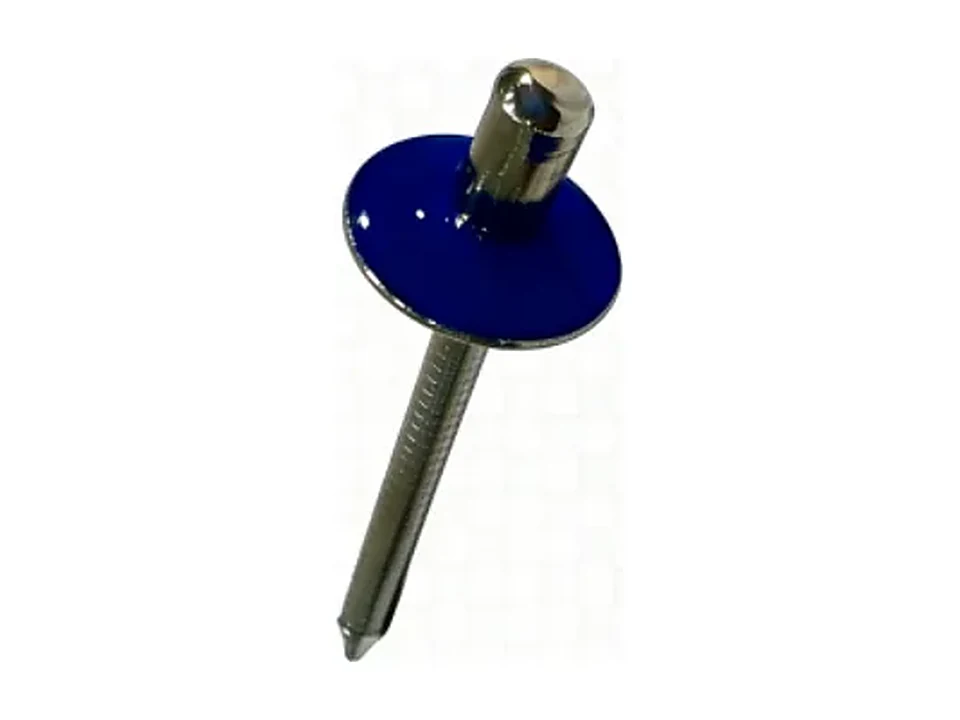
4 SKUUnión mecánica de chapa del chasis y del paquete de baterías; la versión con adhesivo preaplicado en la cabeza añade estanqueidad al agua hasta IP68.
Tornillos antiflojamiento y estancos
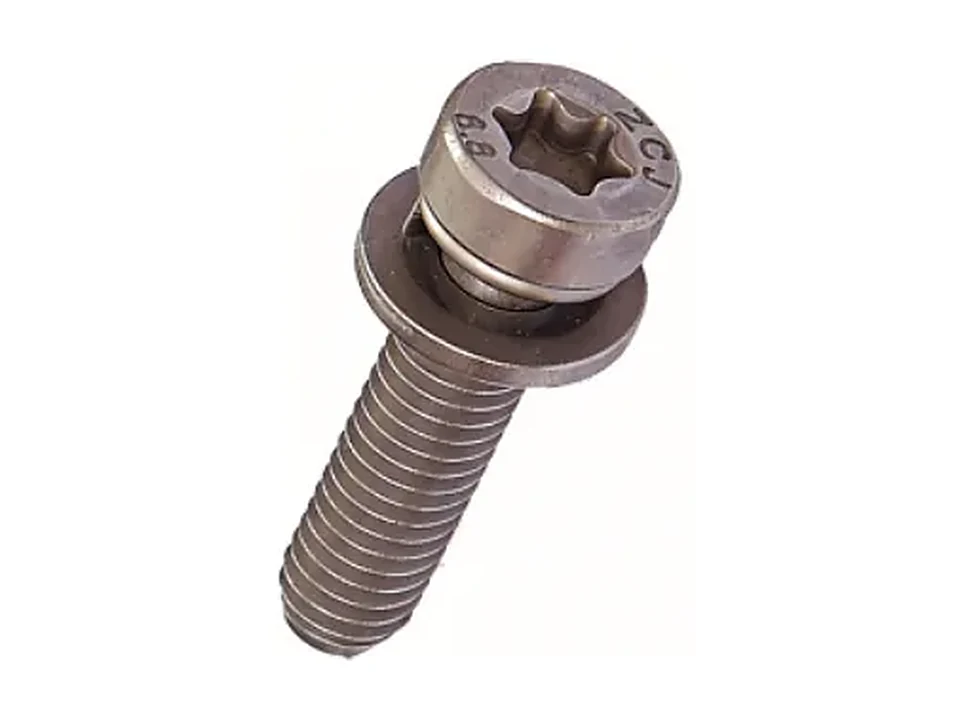
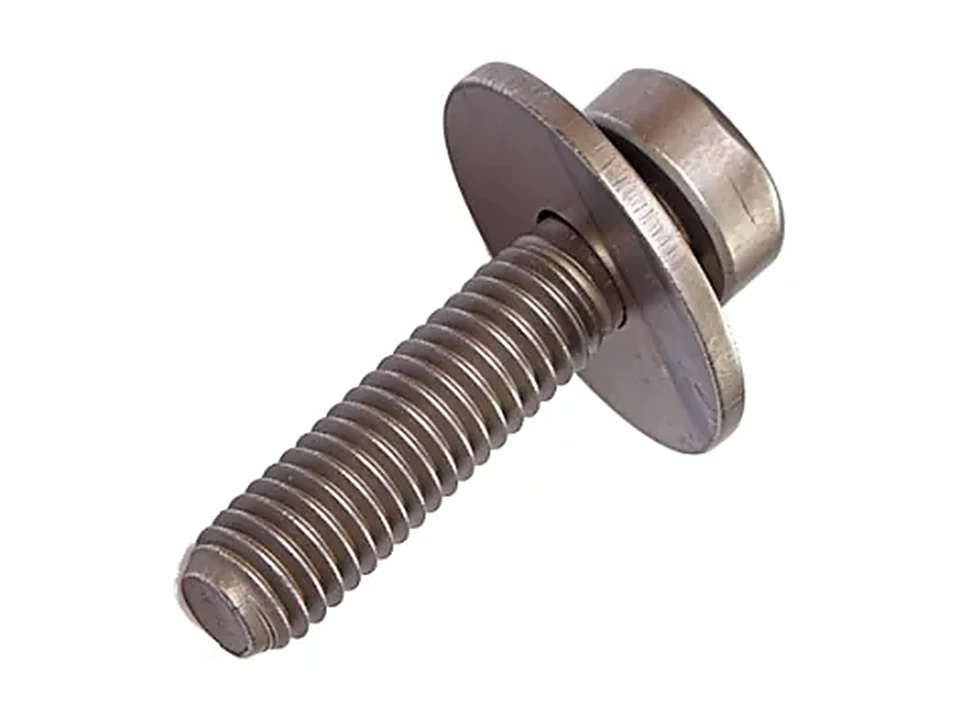
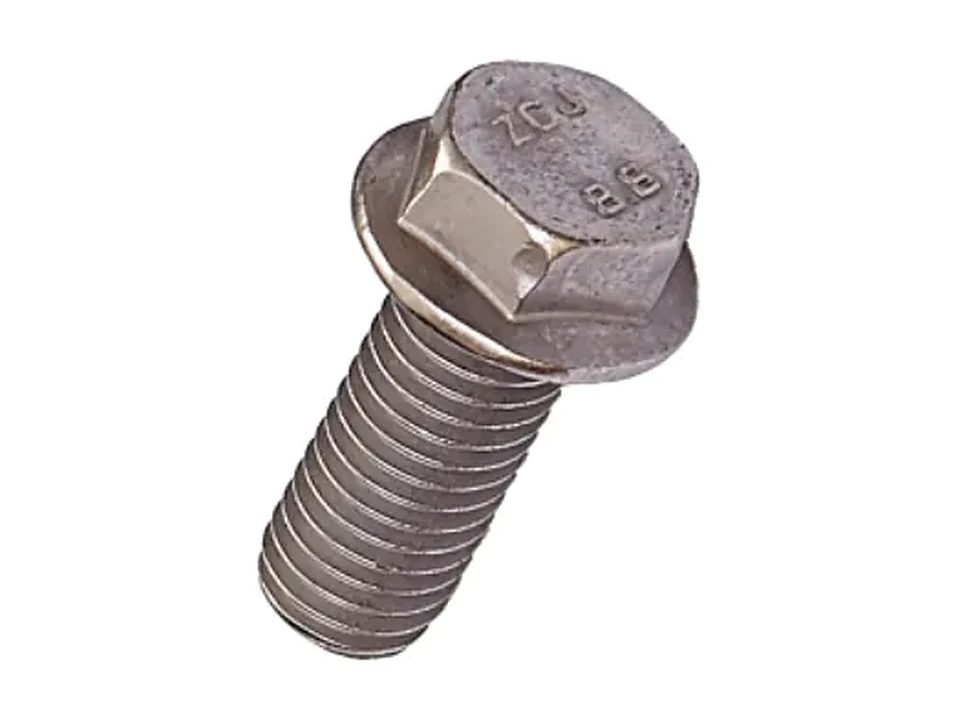
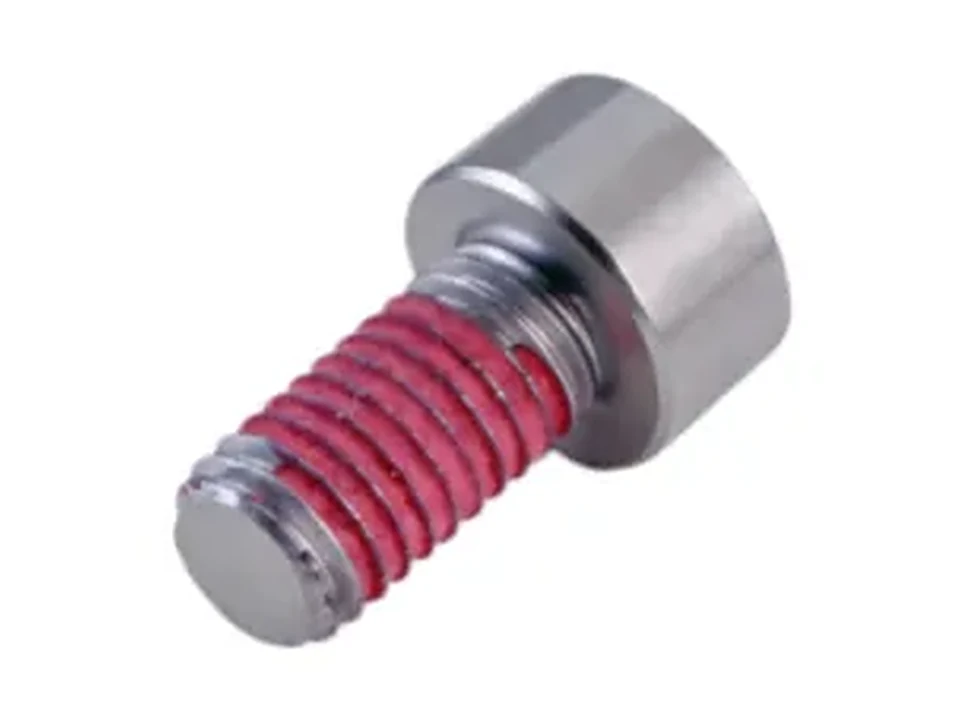
5 SKUAntiflojamiento mediante conjunto de tres piezas con arandela plana y de presión o adhesivo de rosca preaplicado (químico / mecánico); estanqueidad mediante junta bajo la cabeza o adhesivo preaplicado, hasta IP68.
Camisas
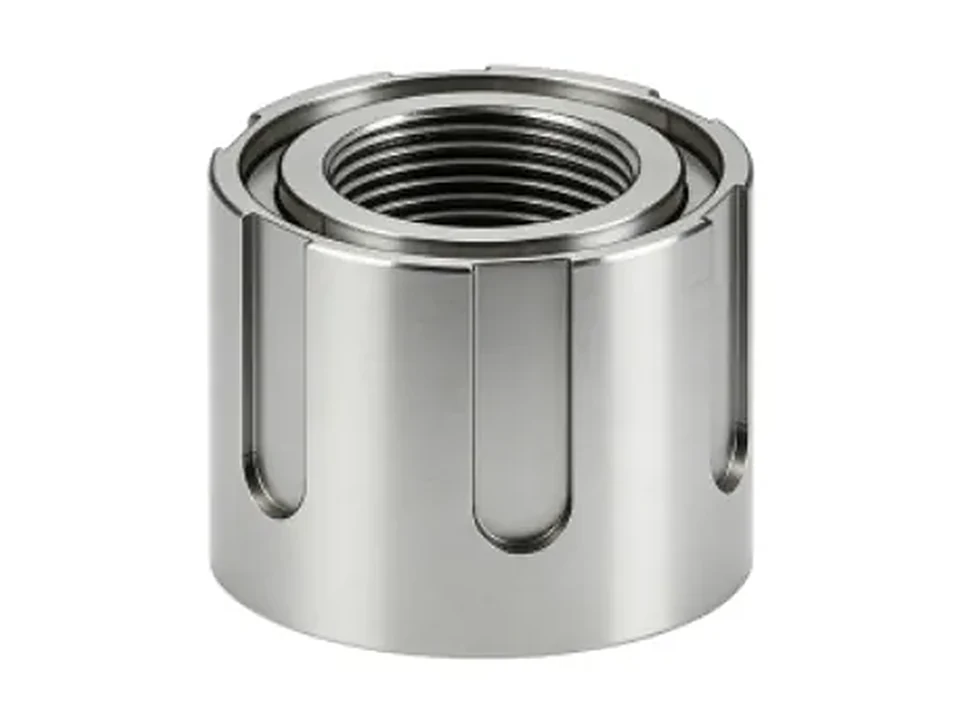
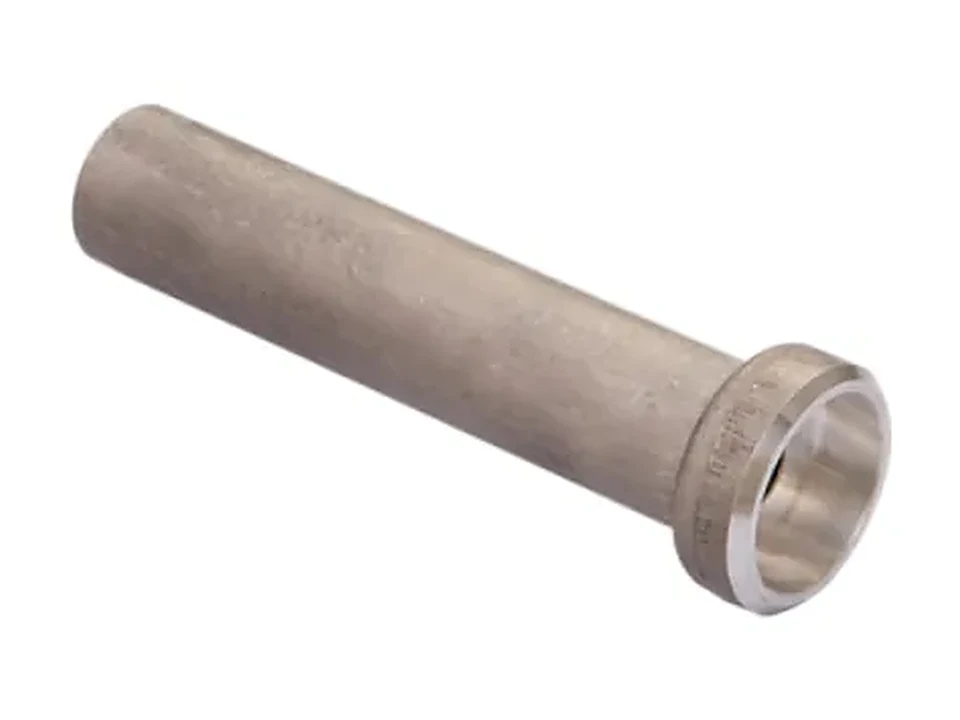
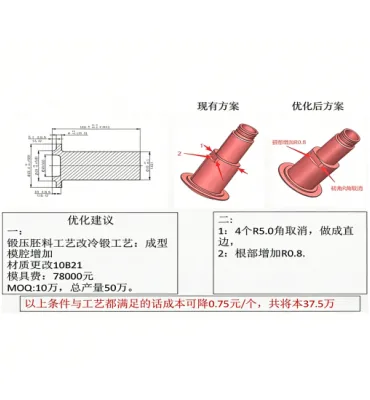
4 SKUPerfiles de chasis y piezas estructurales del paquete de baterías. El conformado en frío de aleación de aluminio sustituye al torneado CNC tradicional: menos coste total y mayor ritmo.
Cinco puntos de unión típicos
Consultar por punto de la máquina es más rápido que buscar modelos por nombre de producto. Cada punto de abajo corresponde a un grupo concreto de la matriz SKU de arriba.
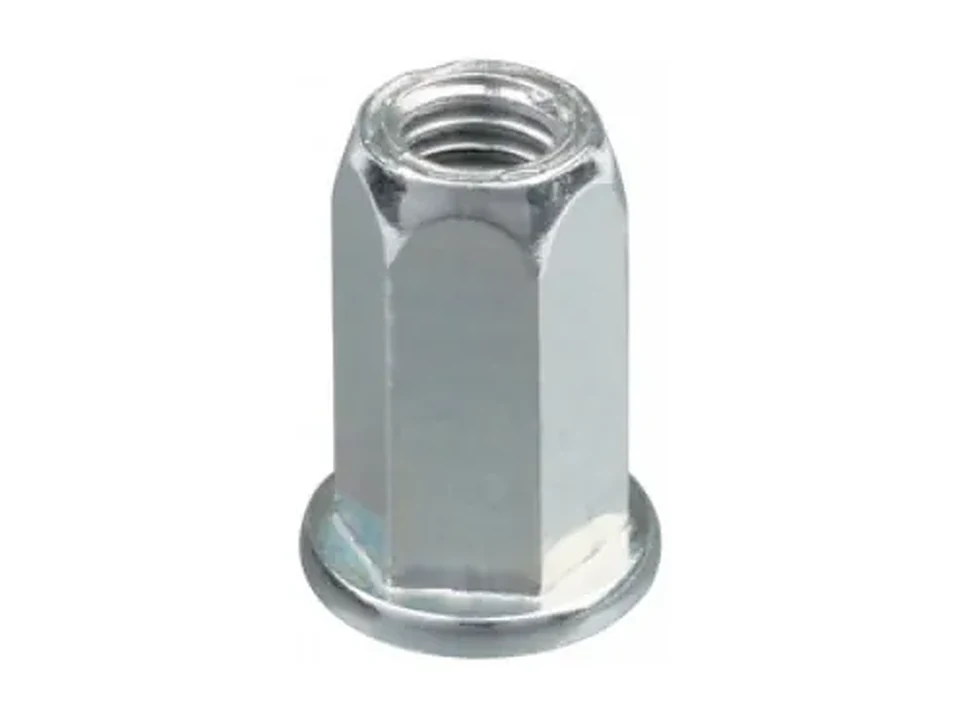
Caja del paquete de baterías
Las cajas son en su mayoría cavidades de chapa de acceso unilateral; las tuercas ciegas y los remaches con adhesivo preaplicado logran la unión mecánica y la estanqueidad en una sola operación.
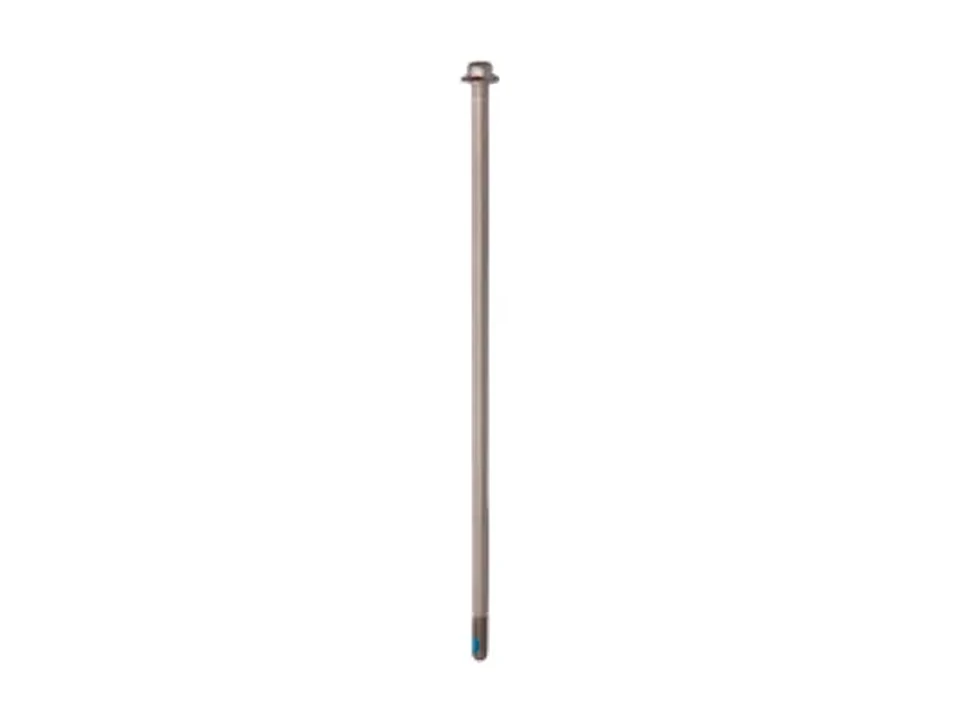
Accionamiento eléctrico / tapas de motor
La rectitud de los tornillos largos y el antiflojamiento del conjunto de tres piezas afectan directamente al NVH y al mantenimiento de la precarga a largo plazo.
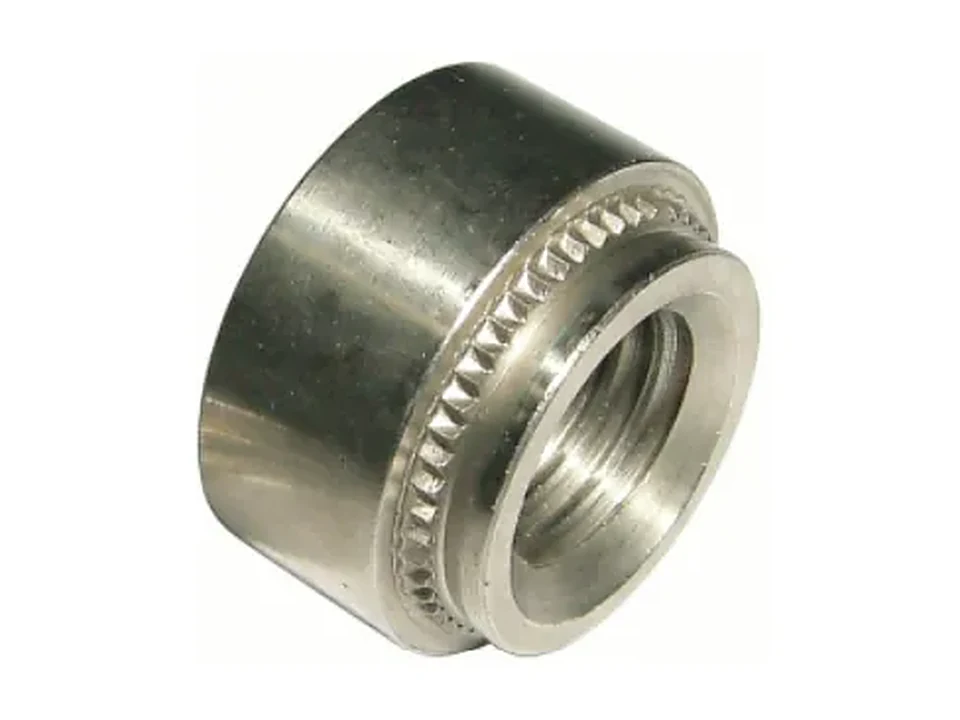
Chapa de carrocería y chasis
Para roscas desmontables y caminos de tierra en chapa fina, las tuercas remachadas y los pernos de tierra son la solución estándar.
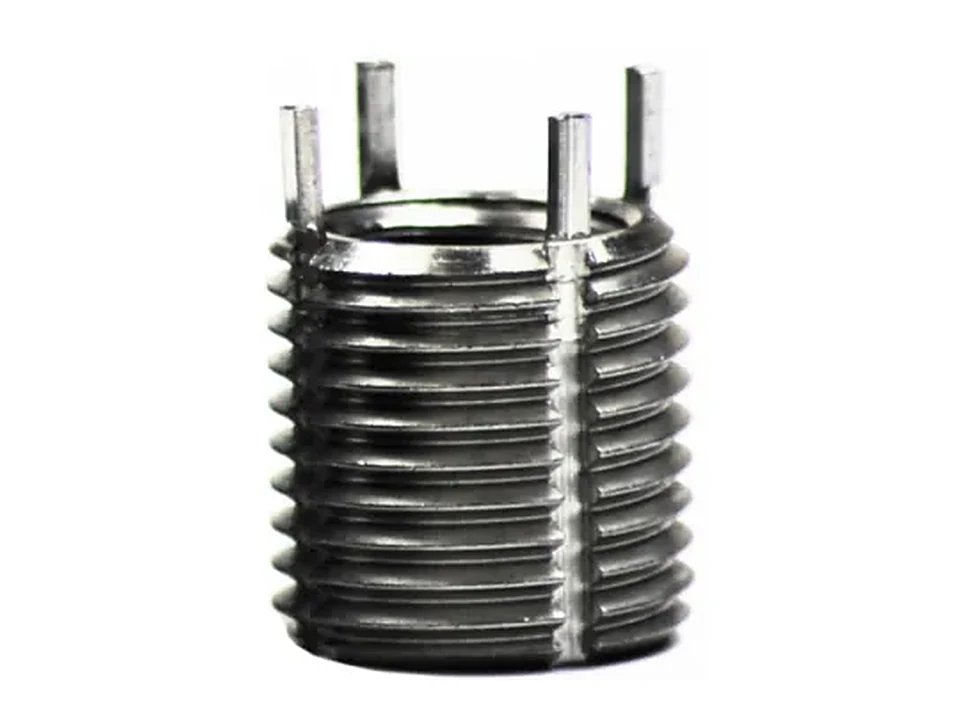
Interfaces roscadas de fundiciones de aluminio-magnesio
La rosca de las fundiciones roscadas directamente se deteriora con facilidad; con insertos se traslada la resistencia de la rosca del material base al inserto.
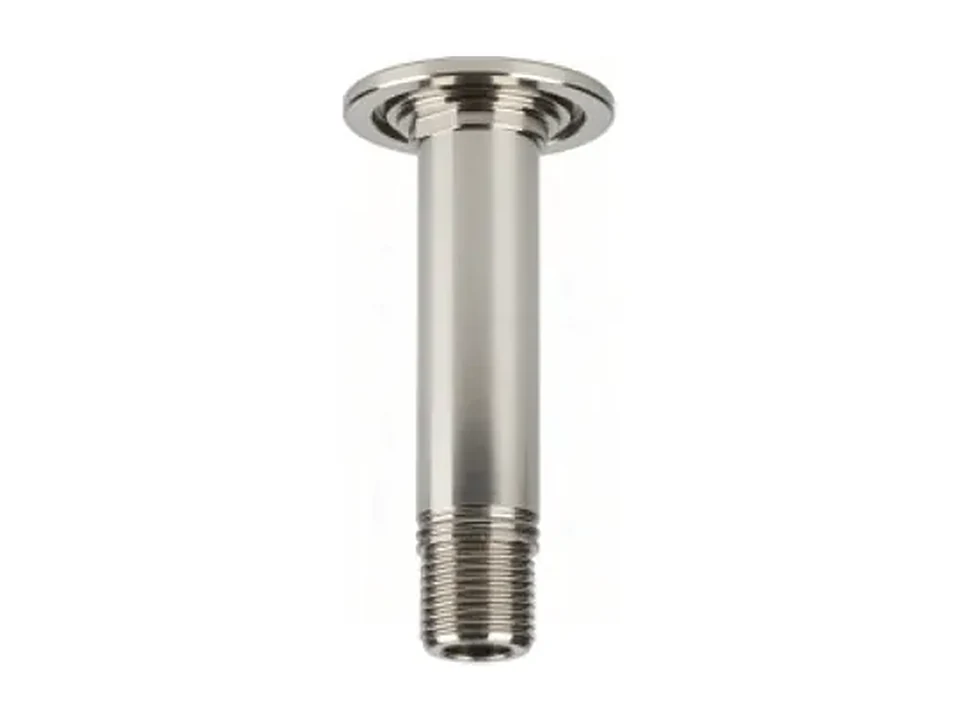
Camisas para perfiles de chasis
Camisas conformadas en frío de aleación de aluminio que sustituyen al torneado CNC, equilibrando resistencia, ritmo y aprovechamiento del material.
Guía de selección: primero la interfaz, después la fijación
Este apartado va dirigido a quien firma: ingenieros de diseño, ingenieros de proceso y SQE. Tras leerlo, se puede juzgar si la propuesta del proveedor se sostiene.
En la fijación de vehículos de nueva energía, alrededor del ochenta por ciento del trabajo queda decidido en la fase de selección. Los cinco apartados siguientes siguen el orden real de decisión: primero la interfaz de unión, después la vía de rosca, luego antiflojamiento y estanqueidad, después los puntos de validación en el plano y, solo al final, el coste.
1. Responda a cuatro preguntas y la vía de proceso queda fijada
Ante un punto de unión, no empiece preguntando «¿M6 o M8?». Responda primero a cuatro cosas:¿Cuál es el material base?(aluminio, magnesio, acero, plástico, material compuesto),Espesor de chapa y accesibilidad unilateral、¿Se requiere estanqueidad?、¿Se desmontará más adelante?。
Estas cuatro respuestas determinan la familia de procesos: acceso unilateral con estanqueidad deja prácticamente solo el remache ciego con adhesivo preaplicado; acceso bilateral con útiles y chapa fina hace más económico el remache a presión; las fundiciones de aluminio-magnesio con montajes repetidos necesitan insertos; en las uniones magnesio-acero, primero se resuelve la diferencia de potencial.
2. Cómo elegir entre las cuatro vías de refuerzo de rosca
Aunque todos son «refuerzo de rosca», los escenarios de aplicación de los cuatro tipos de inserto no se solapan; la elección errónea no falla de inmediato, sino que suele estallar al escalar la producción.
- Insertos con pasador de bloqueo: estructura con bloqueo por chaveta que evita el giro; adecuada para zonas de alta vibración donde el inserto no debe girar jamás con el tornillo.
- Insertos de hilo: reducida ocupación radial, adecuada para roscas de fundición con poco espesor de pared y espacio limitado.
- Insertos autoroscantes (tipos 302 / 308): se atornilla directamente sin roscar, con menos operaciones, ideal para el montaje automatizado de series.
- Insertos roscados interno-externo de pared fina: rosca exterior mayor y rosca interior estándar; resuelve la contradicción de «pared fina pero con rosca interior normalizada».
3. Diseñar antiflojamiento y estanqueidad por separado; una sola solución no lo cubre todo
El antiflojamiento responde a si se perderá la precarga; la estanqueidad, a si entrará el fluido. Sus mecanismos de fallo difieren y también sus métodos de verificación.
En zonas desmontables es habitual el conjunto de tres piezas con arandela plana y arandela de presión, que no requiere operaciones adicionales en el montaje; en series donde no se desea aplicar adhesivo en planta, se usan fijaciones químicas o mecánicas preaplicadas en fábrica, con mayor consistencia. La estanqueidad depende de si la unión es desmontable: las desmontables van con junta bajo la cabeza o adhesivo de rosca preaplicado, y las no desmontables con piezas remachadas de cabeza encolada. En el manual, tanto la familia de remache ciego como la de antiflojamiento y estanqueidad figuran con estanqueidad hasta IP68.
4. Escribir la validación en el plano para que el proveedor hable el mismo idioma
En un mismo tornillo, anotar en el plano «niebla salina 480 h» o «niebla salina neutra según ISO 9227» puede dar lugar a interpretaciones del proveedor completamente distintas. Recomendamos fijar cuatro categorías de validación en el plano o el acuerdo técnico:
Corrosión según ISO 9227 Niebla salina neutra (o ASTM B117 indicada por el cliente); las cargas mecánicas de componentes eléctricos de vehículo según ISO 16750-3(equivalente a GB/T 28046.3); grado de protección según IEC 60529 o la automotriz ISO 20653; auditorías de sistema y de proceso según IATF 16949。
Escribir números de norma en lugar de adjetivos es el paso más sencillo para que la propuesta resista una auditoría.
5. El grueso del coste está al principio, no en el precio unitario
El Manual sectorial insiste en la regla 15-85: el coste visible de compra es solo una pequeña parte del coste del ciclo de vida, mientras que los costes ocultos mayores —retrabajos de diseño, paradas de línea, reclamaciones en garantía— quedan fijados en la fase de selección.
Por eso «ahorrar dos céntimos en un tornillo» no suele ser una optimización. El ahorro real ocurre a nivel estructural: sustituir el torneado CNC por conformado en frío de aleación de aluminio en piezas tipo camisa comprime varias operaciones de mecanizado en una sola conformación, mejorando a la vez el aprovechamiento del material y el ritmo; ahí está la diferencia de magnitud.
Socio de optimización del coste total, del prototipo al posventa
Seis servicios técnicos cubren selección, muestras, validación y rampa de producción, y convierten la pregunta de si sirve este tornillo en una conclusión de ingeniería verificable.
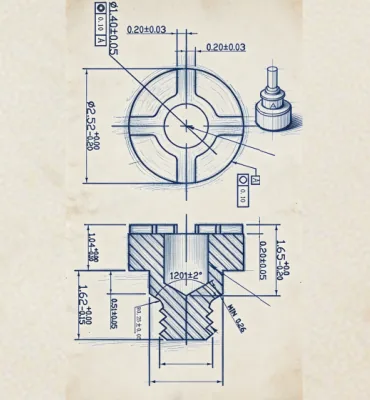
Muestras técnicas rápidas
Formación técnica
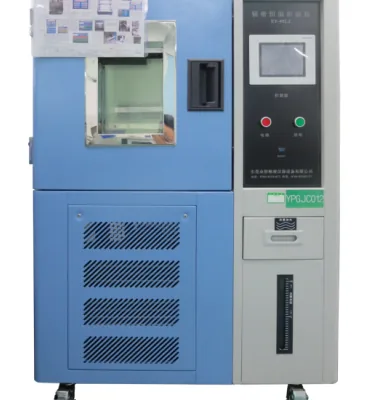
Servicios de ensayo
Consultoría de diseño
Optimización continua de procesos
Análisis de desmontaje
De un plano de montaje a la pieza de serie, en cinco pasos
Cada paso tiene un entregable claro; sin avances del tipo «hagamos un prototipo y veamos» sin criterios de aceptación.
Datos de aplicación
Material base, espesor de chapa, accesibilidad y requisitos de estanqueidad y desmontaje, junto con el plano de montaje o una muestra.
Selección de proceso
Definir la familia de procesos según la interfaz, después especificación y recubrimiento, y entregar recomendaciones de selección con vías alternativas.
Muestras técnicas rápidas
Muestras fabricadas según la selección, para validación de montaje y comprobación de interferencias, sin esperar los moldes de serie.
Ensayos y validación
Niebla salina, vibración, apriete y estanqueidad se ejecutan según los números de norma acordados, con informe y no con conclusiones verbales.
Producción en serie y optimización de proceso
Paso al arranque de serie con optimización continua del proceso y análisis de desmontaje que retroalimentan el plano.
Las seis preguntas más frecuentes al seleccionar
¿Se pueden usar tornillos de acero directamente sobre piezas de fundición a presión de magnesio?
Rosca deteriorada en fundición de aluminio, ¿tornillo más duro o inserto?
Para lograr IP68 en el paquete de baterías, ¿remache ciego o tornillos?
¿En qué se diferencian el remache a presión y el remache ciego y cómo elegir?
¿Por qué las camisas de aluminio reducen costes y cómo se garantiza su resistencia?
¿Cómo se pasa del prototipo a la producción en serie y cuánto tarda?
Otros sectores de «Soluciones sectoriales»
Siga leyendo
Envíenos el plano de montaje de su paquete de baterías o accionamiento eléctrico
Adjunte material base, espesor de chapa y requisitos de estanqueidad, y le daremos recomendaciones de selección y alternativas según la vía de proceso; si hace falta validación con muestras, organizamos al mismo tiempo muestras de ingeniería rápidas.