Soluciones de fijación para piezas de plástico técnico|Embutido de inserto metálicoRefuerzo con inserto autorroscanteDiseño antifisura por expansión
La rosca en plástico es «tejido blando»: el mismo M3 que en acero soporta varios cientos de newtons de pretensión, en PC/ABS fisura si se aprieta de más y fluye y se afloja si se aprieta de menos. Por eso el núcleo de la fijación en plástico no es elegir tornillo, sino decidir de dónde viene la rosca: embutir un inserto metálico o dejar que el tornillo la conforme. Las especificaciones de esta página cubren ambas vías.

Cinco restricciones reales de la fijación en plástico
Los modos de fallo del plástico son totalmente distintos de los del metal: no «se afloja», sino «se fisura» y «se asienta». Cada punto siguiente puede verificarse en las páginas de producto.
El plástico no es un «metal más blando»: se fisura
La sobrecarga en metal se manifiesta como deformación o rotura; en plástico, casi siempre como fisuración por tensiones, sobre todo con pared de alojamiento delgada, material con fibra de vidrio o agentes de fisuración en el entorno de montaje (desmoldeantes, limpiadores). La fisura empieza en la pared del alojamiento y a menudo solo se ve días después. Por eso el límite de par de una unión plástica lo fija la tensión en la pared del alojamiento, no la resistencia del tornillo.
La rosca o se embute o la conforma el tornillo
La frontera entre las dos vías es si ese punto roscado se desmonta repetidamente y si soporta carga. Si se desmonta o soporta carga, se embute un inserto metálico: la rosca es de acero/cobre/aluminio y su resistencia y desgaste los determina el metal. Si es un montaje único con carga baja, se deja que el tornillo conforme la rosca y se ahorra la operación de embutido. Las dos vías son válidas, pero mezclarlas es lo que más problemas causa: en un alojamiento autorroscado, cada desmontaje agranda el agujero.
La fuerza de extracción del inserto viene del moleteado, no del adhesivo
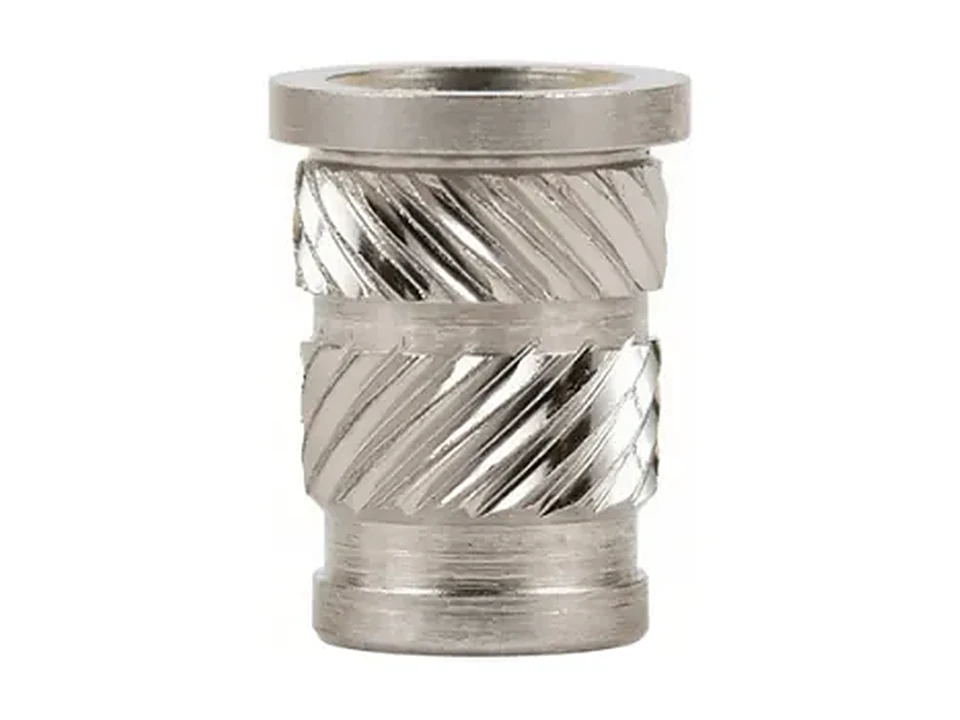
La unión entre inserto y plástico se basa en el enclavamiento mecánico entre el moleteado del diámetro exterior y la masa base: al enfriarse y contraerse, el plástico abraza el moleteado y genera resistencia a la extracción y al giro. Por eso la forma del moleteado, la profundidad de diente y el apriete entre diámetro exterior del inserto y diámetro del agujero determinan directamente la fuerza de extracción. De ahí que el moleteado deba fabricarse según plano: una pieza estándar se comporta muy distinto en otro material o espesor de pared.
El material del inserto decide la función secundaria, no solo la resistencia
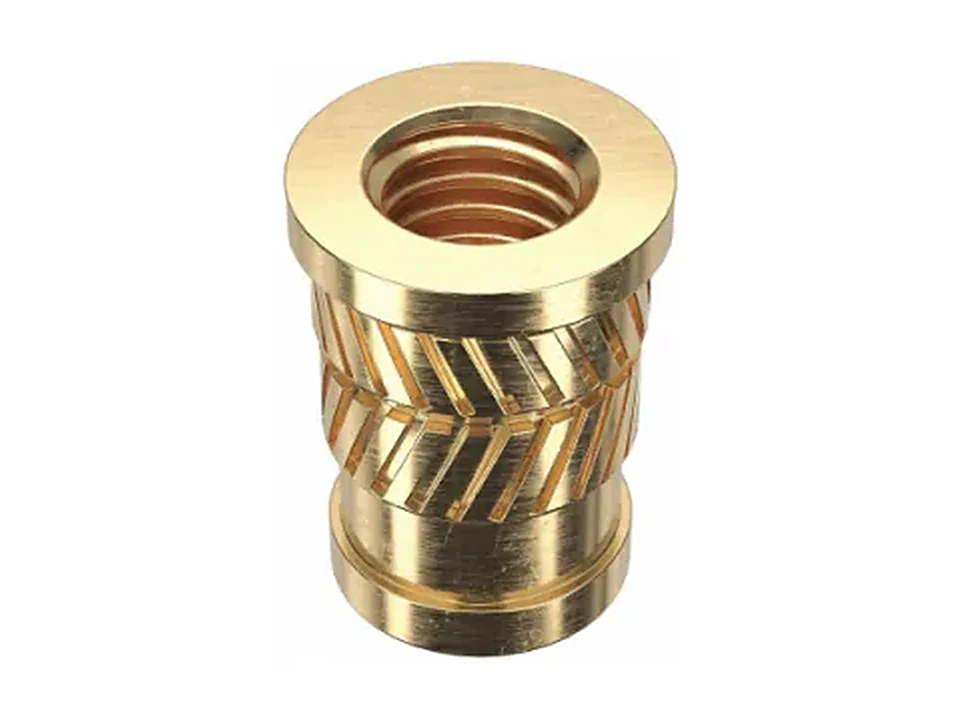
Los insertos de latón (H62/H59) conducen bien la electricidad y el calor y se suministran en color natural, niquelados o estañados; encajan en puntos que necesitan rosca y conductividad a la vez, como conectores, bases de bornes y carcasas de interruptor. Los insertos de aluminio (6061) son ligeros y, tras el anodizado, presentan un aspecto uniforme; encajan en carcasas 3C, drones e interiores automotrices donde importan el peso y la estética. Al elegir material, pregunte primero si ese punto debe conducir, evacuar calor o aligerar peso, y solo después por la resistencia.
El plástico fluye y la fuerza de apriete se pierde sola
El plástico sigue deformándose bajo carga constante y la fuerza de apriete aplicada en el montaje decae de forma apreciable en pocas semanas: por eso una unión bien apretada vuelve a aflojarse con el tiempo. La solución no es más par (eso fisura), sino menor presión específica: repartir la fuerza con un tornillo de cabeza con brida o elegir tuercas combinadas de gran superficie de apoyo. La ventana de par de las uniones plásticas suele ser mucho más estrecha que en metal y debe determinarse por ensayo.
Todas las medidas, dos vías: rosca embutida / rosca conformada
Los tipos embutidos resuelven puntos roscados que se desmontan repetidamente o soportan carga; los autorroscantes resuelven el montaje único con menos operaciones. Cada tarjeta lleva directamente a la página de producto; material, designación y tratamiento superficial son los indicados allí.
Insertos metálicos: embutir la rosca en el plástico
2 SKULa resistencia a la extracción y al giro procede del enclavamiento entre el moleteado exterior y el plástico contraído; la resistencia de la rosca la aporta el metal, por lo que la unión admite desmontajes repetidos. El latón (H62/H59) conduce bien electricidad y calor y puede niquelarse o estañarse: adecuado para conectores y bases de bornes. El aluminio (6061) es ligero y anodizable: adecuado para carcasas 3C y estructuras aligeradas.
Autorroscante: que la rosca se forme sola
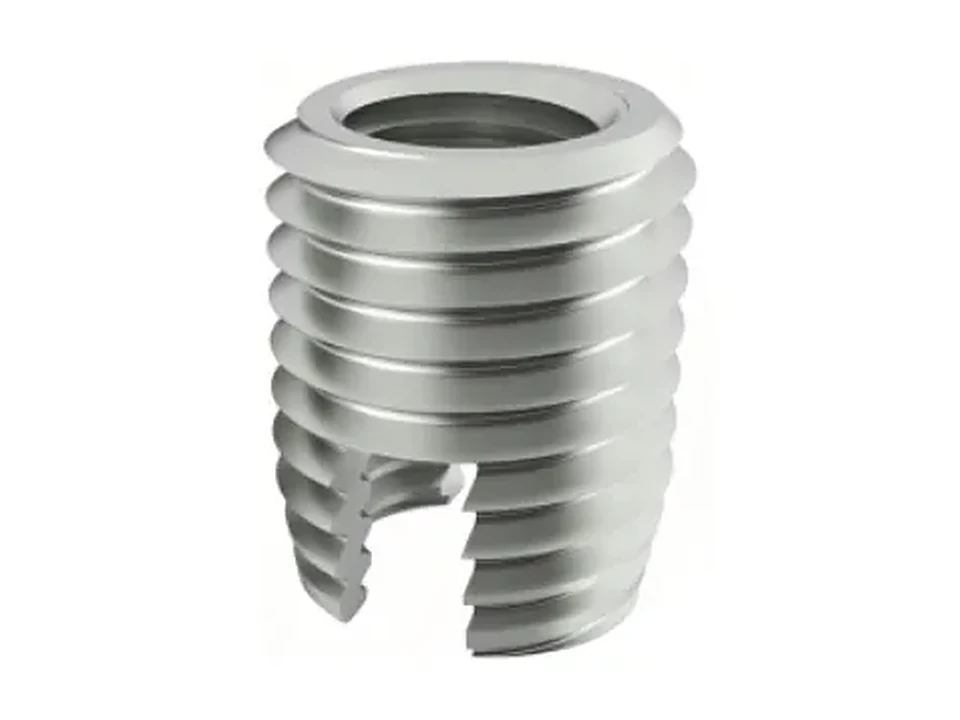
2 SKUSin inserto metálico embutido: el tornillo o el inserto corta/desplaza la rosca directamente en el plástico. El tornillo autorroscante de plástico PT, de cabeza con brida y accionamiento Torx, evita el patinaje gracias al Torx y reparte la tensión con la brida para evitar fisuras por expansión; el inserto autorroscante ranurado tipo 302 permite reparar y reforzar alojamientos roscados desgastados o roscarse directamente para crear una rosca interior metálica.
Cuatro ubicaciones típicas de fijación en plástico
Carcasas 3C, interiores automotrices, piezas estructurales de electrodomésticos, conectores y bases de bornes: cuatro ubicaciones con exigencias de rosca muy distintas.
Carcasas de electrónica 3C
El espesor de pared suele ser de solo 1,0-1,5 mm, la pared del alojamiento es delgada y la exigencia estética alta. Aquí se usan sobre todo insertos de aluminio: el cuerpo 6061 es ligero y queda de color uniforme tras el anodizado, y el moleteado agarra el plástico y soporta varios desmontajes. En caras vistas, la cara del inserto no debe sobresalir; de lo contrario deja marca tras el montaje.
Interiores y piezas estructurales automotrices
Con ciclos térmicos y vibración, la fluencia del plástico es más patente. La solución es inserto más tornillos con brida: el inserto aporta la resistencia de la rosca y la brida reparte la fuerza de apriete y frena el asentamiento. En servicio a alta temperatura hay que comprobar además la temperatura de deformación del plástico para que el inserto no pierda agarre.
Piezas estructurales de plástico para electrodomésticos
Gran volumen, sensible al coste, casi nunca se desmonta. Aquí el tornillo autorroscante es la opción más económica: el accionamiento Torx evita el patinaje y la brida reparte la tensión y evita fisuras en la pared. Si algún alojamiento debe repararse en posventa, puede actualizarse a rosca metálica con un inserto autorroscante tipo 302 sin cambiar el molde.
Conectores y bases de bornes
Cuando se necesita rosca y conductividad a la vez, el inserto de latón es la respuesta estándar: el H62/H59 conduce bien electricidad y calor, y el niquelado o estañado lo hace soldable y reduce la resistencia de contacto. En estos puntos lo crítico es la estanqueidad al plástico y la línea de fuga; valore el inserto junto con las distancias de aislamiento.
Lógica de selección de la fijación en plástico
Primero decida de dónde viene la rosca, luego si la pared del alojamiento lo soporta y solo después hable de par.
El orden de selección para piezas de plástico es completamente distinto del de las piezas metálicas: en metal se empieza por la clase de resistencia, en plástico por cómo se forma la rosca y si la pared del alojamiento va a fisurarse. La razón es concreta: la pieza de plástico falla por fisuración por tensiones y por asentamiento por fluencia, y ninguno de los dos se resuelve subiendo la clase de tornillo. Los cinco apartados siguientes se basan en las condiciones técnicas de cuatro productos del sitio —insertos de aluminio, insertos de latón, tornillos autorroscantes de plástico PT e insertos autorroscantes tipo 302— y en las normas de material y tratamiento superficial GB/T 3190, GB/T 5231 y GB/T 8013.
Paso 1: ¿este punto roscado se desmonta repetidamente?
Es la pregunta clave. Si hay desmontajes repetidos o esfuerzo axial apreciable, hay que embutir un inserto metálico: la rosca la soporta el metal y no se agranda por muchas veces que se monte. En montaje único y carga baja, el tornillo o el inserto autorroscante resultan más económicos.
La solución intermedia es «primero autorroscante, luego actualización»: el molde no lleva alojamientos para insertos y la serie se hace con tornillos autorroscantes; los alojamientos que requieran servicio se roscan después con insertos autorroscantes tipo 302, sustituyendo la rosca de plástico por una metálica. Sin coste adicional de molde y conservando la reparabilidad.
- Desmontaje repetido / con carga → insertos metálicos (latón o aluminio)
- Montaje único / carga baja → tornillos autorroscantes (PT / rosca trilobular)
- Rosca de plástico desgastada → reparación y mejora con inserto autorroscante tipo 302
- Rosca y conductividad → insertos de latón (niquelado/estañado opcional)
- Aligeramiento y estética → insertos de aluminio (6061 + anodizado)
Paso 2: el espesor de pared del alojamiento lo decide todo
El fallo de una pieza de plástico casi siempre empieza en la pared del alojamiento: si es demasiado delgada, el jefe se abre al insertar el inserto; si es suficiente pero el apriete es alto, se abre igual; y con agentes de fisuración la grieta crece sola. En diseño hay que calcular primero la relación entre espesor de pared y diámetro exterior del inserto, y después fijar el apriete.
La práctica recomendada es acotar en el plano el diámetro exterior del inserto, el agujero y el espesor de pared, e indicar la designación del material y si lleva fibra de vidrio: los compuestos con fibra son más rígidos y menos tenaces, y con el mismo apriete fisuran antes. Sin estos datos el proveedor solo puede servir pieza estándar y el riesgo se queda en la línea de montaje.
Paso 3: de dónde viene la fuerza de extracción del inserto
Inserto y plástico se unen por el enclavamiento entre los dientes de moleteado y el plástico contraído. Al enfriarse, el plástico se contrae sobre el moleteado y genera resistencia a la extracción y al giro; cuanto más profundo el moleteado y mejor el perfil de diente, más firme el agarre. Por eso el moleteado debe definirse según material y espesor de pared: un «moleteado universal» normalmente no sirve para ninguno de los dos casos.
Los insertos de latón y de aluminio se tratan igual en este punto: ambos se especifican con moleteado antigiro y torneado de precisión, y ambos se describen como resistentes a girar con el tornillo. El giro es el fallo típico del inserto: patina dentro del plástico al apretar, el par no llega al par roscado y el alojamiento acaba agrandado.
Paso 4: la ventana de par es mucho más estrecha que en metal
El límite superior de par de una unión plástica lo fijan la tensión en la pared del alojamiento y la capacidad portante del sustrato; el inferior, la necesidad de que no se afloje; la ventana entre ambos suele ser la mitad que en metal o incluso menor. Por eso el montaje en plástico exige herramientas con control de par y no el tacto del operario.
La otra variable es la fluencia: la fuerza de apriete decae en pocas semanas, así que el par inicial debe quedar algo más alto para dejar margen, pero sin llegar a fisurar. Un tornillo con brida o una tuerca combinada de gran superficie de apoyo reduce la presión específica y, en la práctica, amplía la ventana: es la medida con mejor relación coste-resultado en la selección de plásticos.
Paso 5: qué puntos de aceptación consignar
Insertos: fuerza de extracción, resistencia al giro, enrase de la cara del inserto con la superficie del plástico y ausencia de fisuras visibles (sobre todo en piezas transparentes y de alto brillo). Verifique la rosca con calibre pasa/no pasa 6H. Autorroscantes: par de rotura, retención tras desmontajes repetidos y blanqueamiento o fisuras en el borde del agujero.
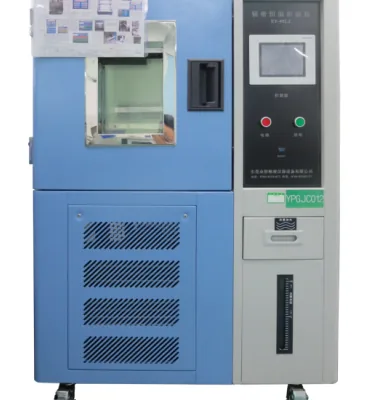
Conjunto completo: par residual tras ciclos térmicos (mide fluencia), aflojamiento tras vibración y comprobación de fisuración por tensiones en piezas vistas (puede acelerarse con disolventes o cámara de temperatura y humedad constante). Verifique material y tratamiento superficial según GB/T 3190 (6061), GB/T 5231 (designaciones de latón) y GB/T 8013 (anodizado); no escriba solo «aleación de aluminio» en el plano.
Socio de optimización del coste total, del prototipo al posventa
Seis servicios técnicos cubren selección, muestras, validación y rampa de producción, y convierten la pregunta de si sirve este tornillo en una conclusión de ingeniería verificable.
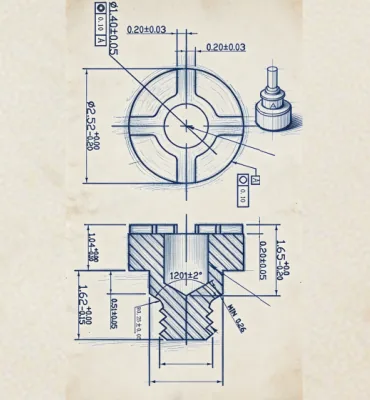
Muestras técnicas rápidas
Formación técnica
Servicios de ensayo
Consultoría de diseño
Optimización continua de procesos
Análisis de desmontaje
Del cálculo de la pared del alojamiento a la inspección de fisuras
La validación de una unión plástica mira si ha fisurado tras el montaje y si sigue apretada semanas después; ambas cosas importan más que el valor de par.
Solución de rosca definida
Decida embutido o autorroscante según frecuencia de desmontaje y carga; confirme si hacen falta funciones secundarias como conductividad o aligeramiento.
Cálculo de pared y apriete
Compruebe diámetro exterior del inserto, agujero, espesor de pared y si el material lleva fibra de vidrio; fije moleteado y apriete.
Primera pieza y ensayo destructivo
Realice ensayos de extracción, giro y par de rotura; compruebe blanqueamiento y fisuras en el borde del agujero y el giro del inserto.
Fluencia y ciclos térmicos
Vuelva a medir el par residual tras ciclos térmicos para evaluar la caída de fuerza de apriete; si hace falta, pase a piezas con brida de gran superficie.
Estética y fisuración por tensiones
Compruebe la fisuración por tensiones en piezas vistas y confirme que se han descartado limpiadores, desmoldeantes y otros factores del entorno.
Preguntas frecuentes sobre fijación de plásticos técnicos
¿Tornillo autorroscante directo en plástico o tuerca de latón embutida?
La pieza de plástico se ha fisurado al insertar el inserto, ¿por qué?
¿Por qué gira el inserto al apretar el tornillo?
¿Inserto de latón o de aluminio?
Los tornillos en plástico se aflojan al cabo de un tiempo, ¿qué hago?
¿Cómo se fija el par de una unión plástica?
Siga leyendo
Envíe el material plástico, el espesor de pared y el plano de montaje; dimensionamos según la pared del alojamiento
Envíe la designación del plástico y si lleva fibra de vidrio, el espesor de pared del alojamiento, la frecuencia de desmontaje y si necesita conductividad o aligeramiento; decidimos entre embutir y autorroscar y entregamos muestras ajustadas y un plan de ensayos de rotura.