Produkthandbuch · Hochfeste Aluminiumschrauben
Produkthandbuch: Hochfeste Aluminiumlegierungsschrauben
Leichtgewichtige Aluschrauben ohne Kontaktkorrosion speziell für Fahrzeugantriebe: Materialsystem ZT68, komplette Prozesskette aus Kaltmassivumformung, Wärmebehandlung und Gewinderollen, volle mechanische Prüfwerte von Raumtemperatur bis 150 °C.
ZT68Materialsystem
150℃Auslagerungsbeständigkeit
3 SchritteKernprozesse
komplettPrüfwerte
Produktvorstellung
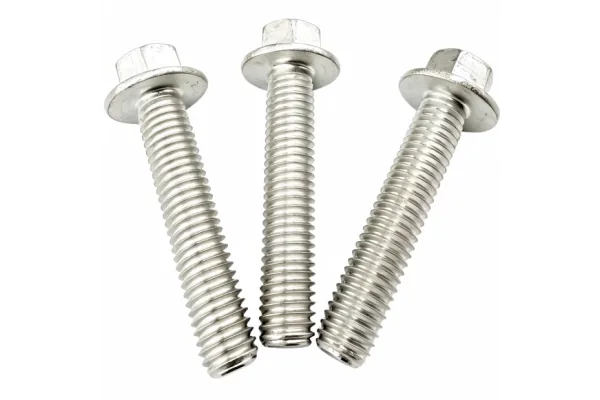
Kerndefinition: Aluminium-Verbindungselemente sind Schrauben aus Aluminiumlegierung – branchenüblich kurz „Aluschrauben“ genannt.
Wesentliche Eigenschaft: Aluminiumlegierung als Basismaterial, geformt durch metallische Umformung, mit der grundlegenden Verbindungsfunktion einer Schraube und zugleich den Werkstoffeigenschaften der Aluminiumlegierung.
Vier Kernvorteile des Produkts
1. Kurze Einschrändelänge
Bei Magnesium-/Aluminiumbauteilen liegt die Einschrändelänge von Aluschrauben bei 1,3–1,5d (d = Nenn-Gewindedurchmesser) – gegenüber über 2–3d bei Stahlschrauben ein klarer Vorteil.
2. Frei von elektrochemischer Korrosion
Aluschrauben und Magnesiumbauteile haben ähnliche elektrochemische Potenziale, elektrochemische Korrosion wird nahezu vermieden; mit Aluminiumbauteilen ist das Potenzial identisch – elektrochemische Korrosion tritt nicht auf.
3. Hervorragendes Anziehverhalten
Beim Anziehen von Stahlschrauben ändert sich die Spannung von der elastischen Dehnung bis zur Streckgrenze deutlich; bei Aluschrauben gibt es denselben Verlauf, doch in der Fließzone ist die Spannungsänderung bei wachsender Dehnung gering – die Kurve verläuft gleichmäßig.
4. Leichtbau
Die Dichte der Aluminiumlegierung beträgt nur 1/3 von Stahl; bei gleicher Größe sinkt das Gesamtgewicht der Verbindung deutlich – ein Beitrag zum Leichtbau des Antriebsstrangs.
Kompletter Prozessablauf der Aluschraube
Kaltmassivumformung
Reinigung
Wärmebehandlung (Lösungsglühen + Auslagerung)
Gewinderollen
Sortierung
Verpackung
Zugehörige Anlagen: Kaltfließpressen, Gewinderollmaschinen; für Motor-Aluschrauben ist die Kaltmassivumformung der Standardprozess.
Kernprozesse der Aluschraube
4.1 Umformprozess – Kaltmassivumformung
Die Kaltmassivumformung fertigt Aluschrauben hocheffizient und wird bei Motor-Aluschrauben häufig eingesetzt.
4.2 Wärmebehandlung (Lösungsglühen + Warmauslagerung)
① Lösungsglühen: ① Lösungsglühen: Die Schraube wird auf 480–530 °C erwärmt, Legierungselemente wie Mg, Si und Cu lösen sich vollständig und bilden einen übersättigten Mischkristall als Grundlage der Aushärtung.
② Warmauslagerung: ② Warmauslagerung: Nach dem Lösungsglühen werden einige Stunden bei 150–200 °C gehalten; Ausscheidungen wie Mg₂Si und Al₂Cu erhöhen die Festigkeit des Materials erheblich.
Festigkeitsgewinn durch Wärmebehandlung: Festigkeitsgewinn durch Wärmebehandlung: Nach Lösungsglühen + Auslagerung erreicht die Aluschraube bis zu 630 MPa Zugfestigkeit und rund 500 MPa Streckgrenze – ausreichend für die Verbindungen im Antriebsstrang.
4.3 Gewinderollen (nach der Wärmebehandlung)
Vier Wirkungen des Gewinderollens nach der Wärmebehandlung:
1. Verbesserung der mechanischen Eigenschaften;
2. Verringerung der Sensibilität für interkristalline Korrosion;
3. Druckeigenspannungen im Gewindegrund steigern die Dauerfestigkeit und verringern den Kerbwirkungseffekt;
4. Geringeres Risiko von Gewindebeschädigungen.
1. Verbesserung der mechanischen Eigenschaften;
2. Verringerung der Sensibilität für interkristalline Korrosion;
3. Druckeigenspannungen im Gewindegrund steigern die Dauerfestigkeit und verringern den Kerbwirkungseffekt;
4. Geringeres Risiko von Gewindebeschädigungen.
Prozesskontrolle: Prozesskontrolle: Reibbeiwert und Walzdruck beim Gewinderollen streng regeln, um Gewindeverformung und Oberflächenschäden durch die hohe Duktilität der Aluminiumlegierung zu vermeiden; die 1,3–1,5d-Einschrändelänge für sichere Verbindungen einhalten; das Gewinde wird durch Walzbacken geformt – für Maßhaltigkeit und Oberflächenqualität.
Chemische Zusammensetzung & Anforderungen an Aluschrauben
Norm: Norm: VW-Konzernnorm VW60469 (2017-9); Hauptlegierung AW6056 (AL9), zusätzlich die Hochleistungssorte ZT68
Gehaltsbereiche der Elemente in AW6056:
Si:0.7-1.2%,Fe≤0.25%,Cu:0.65-0.85%,Mn:0.55-0.65%,Mg:0.6-1.0%,Zn:0.15-0.25%,Zr:0.1-0.17%;Cr, Ti ≤ 0,05 %, Rest Al.
Si:0.7-1.2%,Fe≤0.25%,Cu:0.65-0.85%,Mn:0.55-0.65%,Mg:0.6-1.0%,Zn:0.15-0.25%,Zr:0.1-0.17%;Cr, Ti ≤ 0,05 %, Rest Al.
Drei Kernkriterien der Sortenwahl: Drei Kernkriterien der Sortenwahl: Festigkeit (Zug/Streckgrenze), Bruchdehnung, Kriecheigenschaften bei Hochtemperatur
| Legierung | Gewindegrößen | Zugfestigkeit | Streckgrenze | Bruchdehnung |
|---|---|---|---|---|
| AW6056 | M6-M12 | ca. 420 MPa | 350–400 MPa | ≥ 7 % |
| ZT68 | M6-M12 | ca. 630 MPa | ca. 500 MPa | ≥ 6 % |
Bedeutung: Bedeutung: Die Zugfestigkeit sichert die Tragfähigkeit, die Streckgrenze die Verbindungsstabilität, die Bruchdehnung die Plastizität – gemeinsam gewährleisten sie den zuverlässigen Einsatz im Antriebsstrang.
ZT68: vollständige Prüfdaten
6.1 Zugversuch bei Raumtemperatur
| Probe Nr. | Rm Zug (MPa) | Rp0,2 Streckgrenze (MPa) | A Dehnung (%) | Streckgrenzenverhältnis |
|---|---|---|---|---|
| 1 | 632 | 536 | 6 | 0.85 |
| 2 | 634 | 540 | 6 | - |
| 3 | 632 | 545 | 6 | 0.86 |
| Mittelwert | 633 | 540 | 6 | 0.85 |
6.2 Zugfestigkeit bei RT nach 150-°C-Auslagerung
| Gruppe | Rm(MPa) | Rp0.2(MPa) | A(%) | Streckgrenzenverhältnis | Auslagerungsbedingung | Festigkeitsverbleib |
|---|---|---|---|---|---|---|
| 1 | 615 | 525 | 8.9 | 0.85 | 150℃×6h | 97.16% |
| 2 | 613 | 514 | 8.9 | 0.84 | ||
| 3 | 617 | 510 | 8.9 | 0.83 | ||
| Mittelwert | 615 | 516 | 8.9 | 0.84 | 150℃×6h | 97.16% |
| 1 | 610 | 506 | 8.9 | 0.83 | 150℃×8h | 96.37% |
| 2 | 609 | 512 | 9.4 | 0.84 | ||
| 3 | 611 | 507 | 9.5 | 0.83 | ||
| Mittelwert | 610 | 508 | 9.3 | 0.83 | 150℃×8h | 96.37% |
| 1 | 606 | 506 | 10.3 | 0.84 | 150℃×12h | 95.58% |
| 2 | 605 | 509 | 10.2 | 0.84 | ||
| 3 | 603 | 505 | 9.5 | 0.84 | ||
| Mittelwert | 605 | 507 | 10 | 0.84 | 150℃×12h | 95.58% |
6.3 Mikro-Vickershärte nach Auslagerung
Die Härte bleibt stabil bei 187–204 HV, im Mittel 190–198 HV; die Mittelwerte je Auslagerungsverfahren:
| Nr. | Härte Punkt 1 (HV) | Härte Punkt 2 (HV) | Gruppenmittel (HV) | Auslagerungsverfahren |
|---|---|---|---|---|
| 1 | 193 | 193 | 191.3 | 150℃×8h |
| 2 | 187 | 185 | ||
| 3 | 198 | 192 | ||
| 4 | 198 | 196 | 198.5 | 150℃×12h |
| 5 | 204 | 200 | ||
| 6 | 200 | 193 | ||
| 7 | 198 | 190 | 193.8 | 150℃×16h |
| 8 | 193 | 188 | ||
| 9 | 198 | 196 |
6.4 Zugversuch bei Hochtemperatur (110/130/150 °C, 20 min Halt)
| Nr. | Rm(MPa) | Rp0.2(MPa) | A(%) | Streckgrenzenverhältnis | Prüfparameter | Festigkeitsverbleib% |
|---|---|---|---|---|---|---|
| 1 | 610 | 435 | 6.8 | 0.71 | 110℃×20min | 97.9 |
| 2 | 627 | 461 | 7.1 | 0.74 | ||
| 3 | 622 | 442 | 7.1 | 0.71 | ||
| Mittelwert | 620 | 446 | 7 | 0.72 | ||
| 1 | 614 | 436 | 8.6 | 0.71 | 130℃×20min | 97 |
| 2 | 610 | 439 | 8.2 | 0.72 | ||
| 3 | 619 | 426 | 7.1 | 0.69 | ||
| Mittelwert | 614 | 433 | 8 | 0.71 | ||
| 1 | 601 | 424 | 7.8 | 0.70 | 150℃×20min | 95.4 |
| 2 | 606 | 436 | 7.5 | 0.72 | ||
| 3 | 606 | 437 | 7.8 | 0.73 | ||
| Mittelwert | 604 | 432 | 7.7 | 0.75 |
Kernerkenntnisse der Kraft-Weg-Kurve bei Raumtemperatur:
1. ZT68: Zugfestigkeit stabil bei ca. 630 MPa, Streckgrenze ca. 500 MPa;
2. Härte stabil bei 187–204 HV, im Mittel 190–198 HV;
3. Festigkeitsverbleib nach Auslagerung 95,58–97,16 % – exzellentes Hochtemperatur-Kriechverhalten.
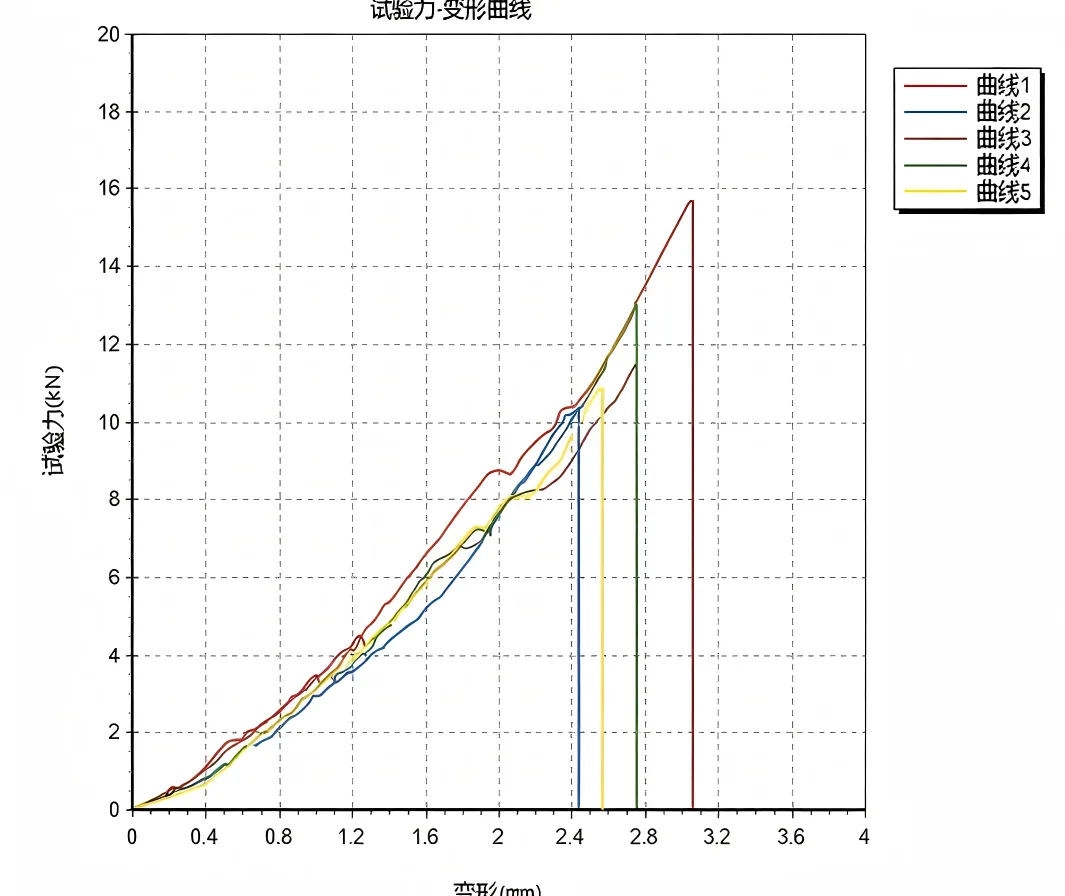
ZT68 Kraft-Deformations-Kurve bei Raumtemperatur
Vergleichsprüfung elektrochemische Korrosion
Testvergleich: gelbe ZT68-Aluschraube / silberne Stahlschraube mit Zink-Nickel-Beschichtung, auf Mg-AZ91-Magnesiumlegierung
1. ZT68-Aluschraube + Mg-AZ91: keine sichtbare Korrosion rund um das Loch;
2. Stahlschraube + Mg-AZ91: zahlreiche Korrosionsgruben am Lochrand, starke Abplatzungen an den Kanten, dunkelgelbe Korrosionsprodukte;
3. Prinzip: Das Potenzialgefälle Mg–Al ist weit geringer als Mg–Fe; Stahl mit Magnesiumlegierung neigt daher stark zu Kontaktkorrosion.
1. ZT68-Aluschraube + Mg-AZ91: keine sichtbare Korrosion rund um das Loch;
2. Stahlschraube + Mg-AZ91: zahlreiche Korrosionsgruben am Lochrand, starke Abplatzungen an den Kanten, dunkelgelbe Korrosionsprodukte;
3. Prinzip: Das Potenzialgefälle Mg–Al ist weit geringer als Mg–Fe; Stahl mit Magnesiumlegierung neigt daher stark zu Kontaktkorrosion.
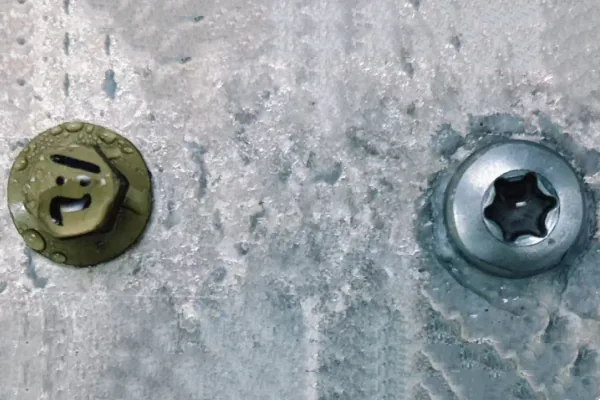
Silberne Stahlschraube (schwere elektrochemische Korrosion)
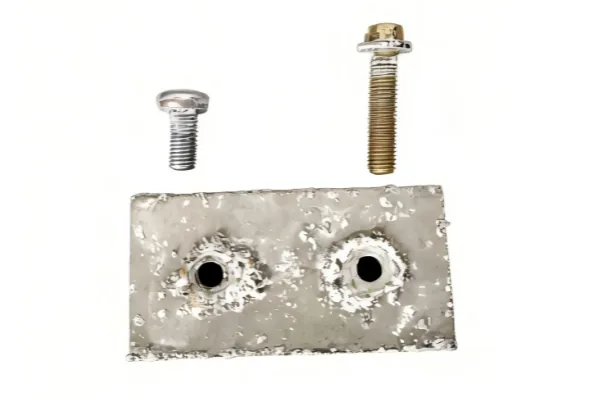
Gelbe ZT68-Aluschraube (keine Kontaktkorrosion)
Branchenherausforderungen – Kostenbeeinflussungsmodell & 15-85-Regel
Kernschmerzpunkt der Entwicklung:Das frühe Entscheidungsfenster in der Entwicklung ist extrem kurz, legt aber den Großteil der Produktkosten fest; spätere Korrekturen erfordern hohe Investitionen, Nacharbeit ist extrem teuer – Risiken und Erträge verschieben sich stark, daher muss die Auswahl früh und präzise erfolgen.
15-85-Regel: Unternehmen konzentrieren sich meist zu stark auf sichtbare Beschaffungskosten (nur 15 % der Gesamtkosten) und vernachlässigen 85 % versteckte Kosten; fehlende Koordination in Design, Lieferkette und After-Sales führt dazu, dass frühe Fehlauswahl hohe Herstellungskosten, Seriennacharbeit und Qualitäts-/Serviceprobleme nach sich zieht und die Lebenszykluskosten stark erhöht.
Die sechs End-to-End-Services von YF ZCJ: Experten für Gesamtkostenoptimierung von der Konstruktion bis zum After-Sales
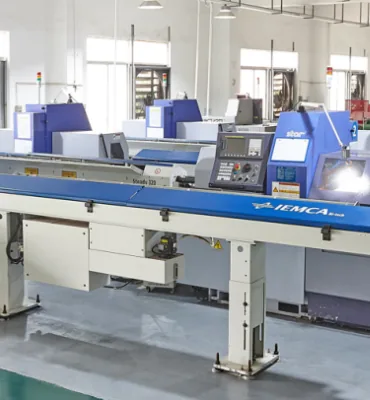
Schnelle Musterbauteile
Schnelle Muster von Aluschrauben für frühe Prüfstandsverifikation
Professionelles Training
Training zu Leichtbauverbindungen und korrosionsoptimierter Auswahl
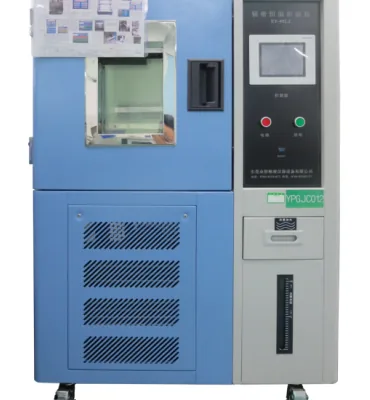
Professionelle Prüfdienste
Vollprüfung: Zug, Hochtemperatur-Auslagerung, elektrochemische Korrosion
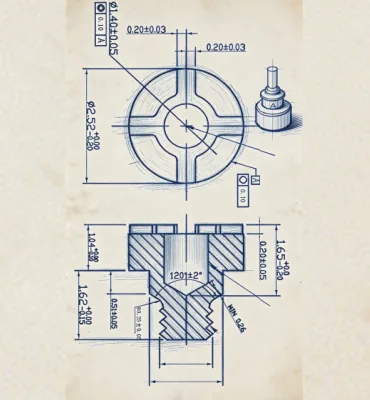
Professionelle Designberatung
Ausarbeitung von Einschrändelänge und Strukturoptimierung für Al/Mg-Legierungen
Professionelle Teardown-Analyse
Mikroskopische Teardown-Diagnostik von Bruch-, Korrosions- und Gewindeausfällen
Kontinuierliche Prozessoptimierung
Prozessiteration in der Serie, laufende Stückkostenoptimierung
Anwendungszusammenfassung
Die hochfesten Aluminiumschrauben von YF ZCJ (ZT68/AW6056) erreichen durch Kaltmassivumformung plus Lösungsglühen/Auslagerung 630 MPa Zugfestigkeit und 500 MPa Streckgrenze; gegenüber Stahlschrauben bieten sie vier Kernvorteile – Leichtbau, kurze Einschrändelänge, keine Kontaktkorrosion und gleichmäßige Anziehkurve. Ideal für Antriebsstränge von NEV und Verbindungen in Leichtbaustrukturen aus Al/Mg-Legierungen; sechs durchgängige technische Services lösen die 85 % versteckten Kosten der Branche.
Unternehmensinfo & Produktionsstärke
Markenpositionierung: YF ZCJ | Innovationsführer der Verbindungstechnik
Basisstärke: Basisstärke: gegründet 2005, Monatsproduktion ca. 650 Mio. Teile, zwei Produktionsstandorte (Hauptsitz Shenzhen-Pingshan und Gucheng/Hubei), 26 gültige Patente, 360 Mitarbeitende, über 100 Kunden; Abdeckung der Branchen NEV, Low-Altitude-Economy, Embodied Intelligence, Industrieelektronik und Consumer-Elektronik.
盈锋志诚嘉精密五金(深圳)有限公司 - Zentrale
Adresse: 深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | Tel.: 0755-84061349
Adresse: 深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 13 号 | Tel.: 0755-84061349
志诚嘉金属科技(襄阳)有限公司 - Automobil-Spezialwerk
Adresse: 湖北省襄阳市谷城县城关镇三岔路经济开发区 | Tel.: 0710-7269998
Adresse: 湖北省襄阳市谷城县城关镇三岔路经济开发区 | Tel.: 0710-7269998
Website: www.zcjtech.com
Sie brauchen eine Bewertung Ihres Aluschrauben-Konzepts?
Wir liefern ZT68-Materialdaten und Bewertungen von Verbindungskonzepten; Automobil-Antriebssonderteile nach Zeichnung, inklusive Muster und Prüfung.