Befestigungslösungen für Leiterplatten|SMT-Bestückung / HochstromklemmenErdungs-Einpressung / Stütze auf Platinenebene
Gewinde wächst nicht von selbst auf der Platine: Es wird aufgelötet, aufbestückt oder eingepresst. Drei Wege, drei Versagensarten – kalte Lötstelle, Bestückversatz, unzureichende Pressung. Diese Seite folgt dem Kapitel PCB-Anwendungen im Branchenhandbuch und den SMT-Produktseiten dieser Website; jede Spezifikation lässt sich einzeln öffnen, um Werkstoff, Beschichtung und Verpackung zu prüfen.

Woher das Gewinde auf der Platine kommt: löten, bestücken, einpressen
Die erste Frage bei der PCB-Befestigung ist nicht die Spezifikation, sondern wie das Gewinde an der Platine befestigt wird. Für jeden Punkt unten ist eine prüfbare Quelle angegeben.
Muss das Gewinde auf der Platine aus einem Lötteil kommen?
Verzinnte Kupfermuttern und kleine SMT-Platten werden im Reflow direkt auf die Pads der Leiterplatte gelötet und bilden eine Gewindeverbindung auf Platinenebene. Der Vorteil: nachgelagertes Einpressen und Handarbeit entfallen, die Platinenmontage läuft vollständig über die SMT-Linie. Der Preis: Paddesign, Schablonenöffnungen und Reflowprofil müssen zusammenpassen – stimmt eines nicht, zeigt sich das als kalte Lötstelle oder Versatz.
Nur was der Bestückautomat aufnehmen kann, ist ein echtes SMT-Teil
Bei SMT-Teilen entscheidet die Verpackung über die Verwendbarkeit, nicht die Zeichnung. Laut Handbuch lassen sich alle Teile dieser Klasse in Gurt & Rolle liefern; die Produktseiten nennen die Eignung für Gurt & Rolle und automatische Bestückautomaten sowie präzise Abmessungen für die Hochgeschwindigkeitsaufnahme. Schüttgut ist billiger, muss aber an der SMT-Linie von Hand in Trays gelegt werden – Taktzeit und Fehlbestückungsrate laufen aus dem Ruder.
Hochstrom und Gewinde in einem Teil
Eine Hochstromklemme leitet den Stromkreis der Leiterplatte und stellt gleichzeitig eine zuverlässige Gewindeverbindung her – Stromführung und mechanische Befestigung liegen in einer Lötstelle, das spart eine Stromschiene oder einen zusätzlichen Lötvorgang. Laut Handbuch können Innen- und Außengewinde mit Klebstoff gegen Losdrehen vorbehandelt werden; bei dauerhaft schwingenden Netzteil- und Treiberplatinen ist das entscheidend.
SMT-Muttern drehen mit; die Rändelung verhindert genau das
Nach dem Auflöten der SMT-Mutter kann sich der Körper beim Anziehen mitdrehen; dann erreicht das Drehmoment das Gewindepaar nicht, und das Ergebnis ist entweder „zieht nicht fest“ oder eine abgedrehte Lötstelle. Die Produktseite löst das mit einem speziellen Rändelverfahren: Der Kopf erhält eine rutschfeste Struktur, die die Reibung beim Anziehen erhöht und ein Mitdrehen verhindert. In Zeichnungen steht oft nur „gerändelt“; tatsächlich müssen Zahnform und Zahntiefe vereinbart werden.
Erdung darf nicht über Löten laufen und die Beschichtung nicht zerstören
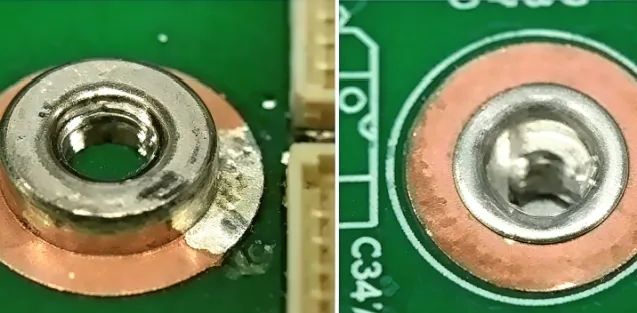
Wird die Erdungsverbindung zwischen Gehäuse und Platine gelötet, beschädigt das die Beschichtung der Platine und kann benachbarte Bauteile durch Wärmeeinwirkung belasten. Der Erdungs-Einpressbolzen wird ins Blech eingepresst, bietet einen niederohmigen Erdungspfad, braucht kein Löten, beschädigt die Beschichtung nicht und bleibt durch eine verdreh- und lösesichere Struktur dauerhaft fest.
Alle Spezifikationen, nach Verbindungsart auf Platinenebene gruppiert
Jede Karte führt direkt zur Produktseite; Werkstoff, Beschichtung, Gewindegröße und Verpackung gelten wie dort angegeben. Bei SMT-Teilen empfehlen wir, zuerst Schablonenöffnungen und Reflowprofil zu klären und dann die Bestellmenge festzulegen.
SMT-Bestückung und Löten
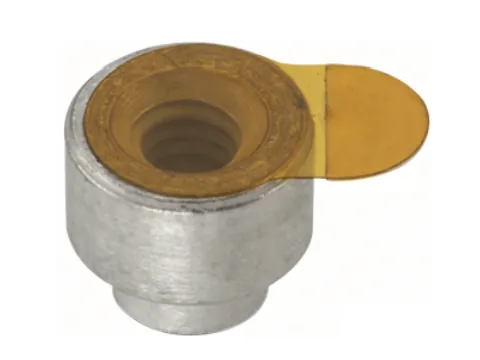
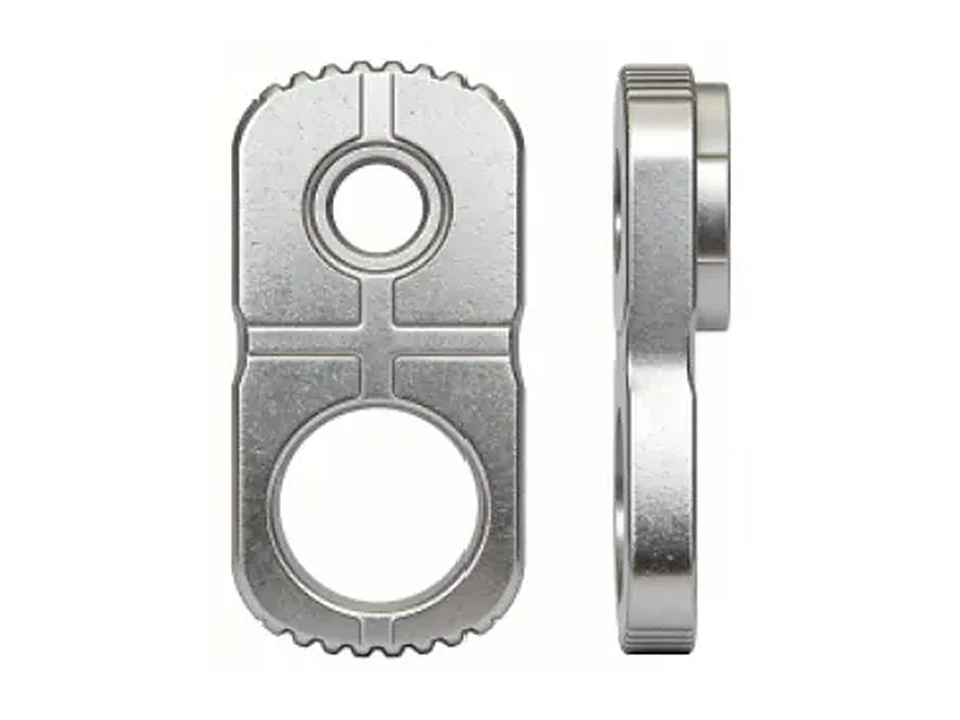
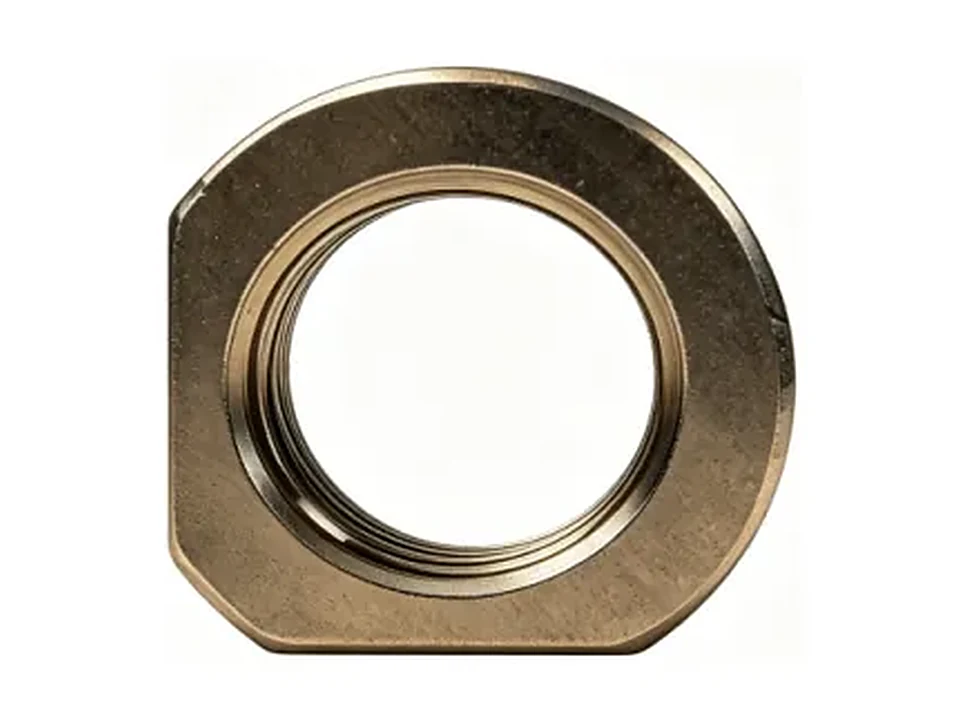
4 SKUsDer verzinte Kupferkörper wird im Reflow direkt auf das Pad der Leiterplatte gelötet und bildet eine Gewindeverbindung auf Platinenebene; er eignet sich für Gurt & Rolle und automatische Bestückautomaten und erspart das nachgelagerte Einpressen. Der Abstandshalter bietet einen Gewindepunkt und hebt gleichzeitig die Montagefläche an, sodass Bauteile auf der Platine frei bleiben.
Stromführung und Erdung auf Platinenebene
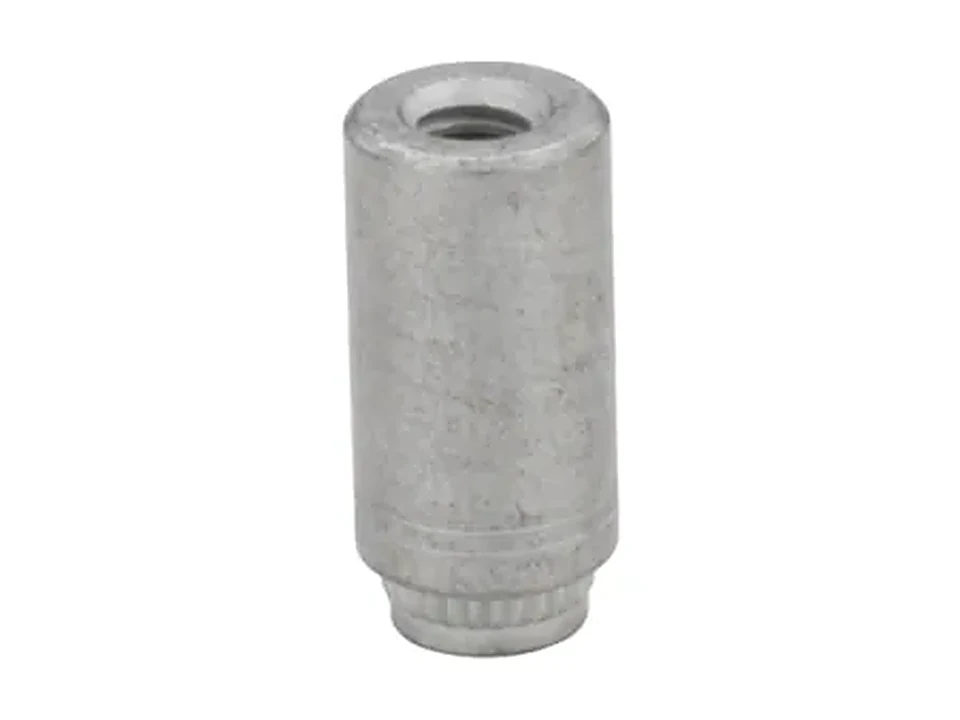
2 SKUsEine Hochstromklemme leitet den Stromkreis der Leiterplatte und stellt gleichzeitig eine zuverlässige Gewindeverbindung her; Innen- und Außengewinde können mit Klebstoff gegen Losdrehen vorbehandelt werden. Der Erdungs-Einpressbolzen wird ins Blech eingepresst, bietet einen niederohmigen Erdungspfad, braucht kein Löten, beschädigt die Beschichtung nicht und bleibt durch eine verdreh- und lösesichere Struktur dauerhaft fest.
Die vier Stellen auf der Leiterplatte, die Befestigungselemente am stärksten fordern
Befestigung auf der Platine, Hochstromkreis, Wärme und Abschirmung, Gehäuseerdung – die vier Stellen stellen völlig unterschiedliche Anforderungen an das Teil.
Stapelung von Haupt- und Funktionsplatinen
Zwischen Multilayer-Platinen müssen Fixpunkte vorgesehen werden; Schweißbolzen oder SMT-Muttern bringen das Gewinde auf die Platine. Für Brücken zwischen Platine und Platine oder Platine und Blech liefert eine Innen-Außen-Gewindestruktur Innen- und Außengewinde in einem Teil und erspart eine konstruktive Änderung.
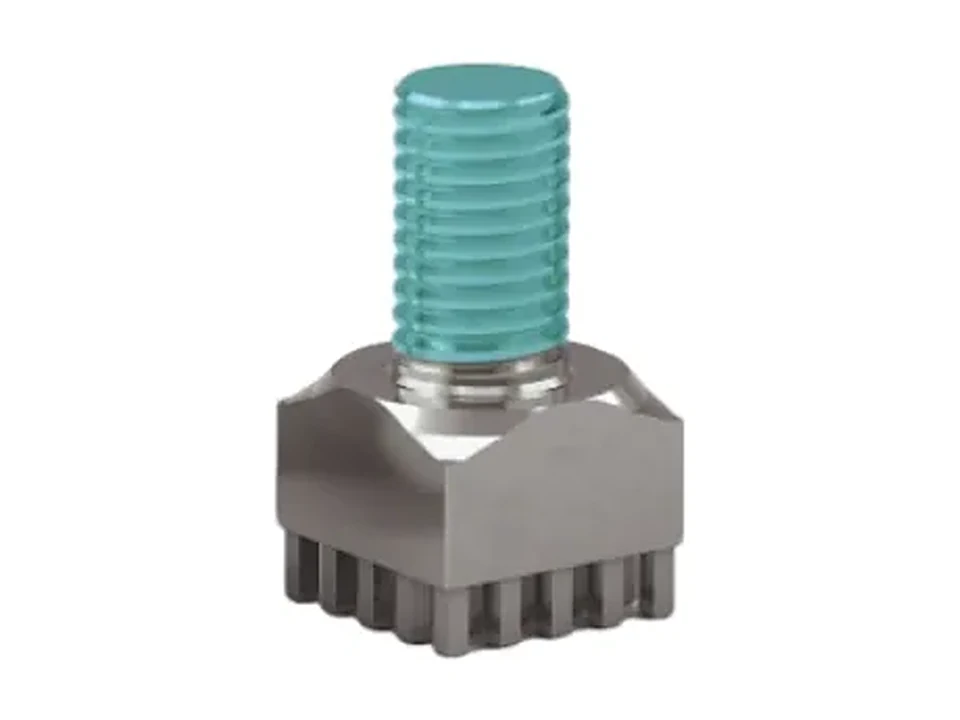
Hochstromkreise in Netzteilen und Treibern
Eine Hochstromklemme übernimmt an der Lötstelle gleichzeitig Stromführung und Gewindebefestigung und spart eine Stromschiene; Innen- und Außengewinde können mit Klebstoff gegen Losdrehen vorbehandelt werden. Die Stromtragfähigkeit ergibt sich aus Klemmenquerschnitt und Lötflächengröße zusammen – nur eines von beiden zu prüfen reicht nicht.
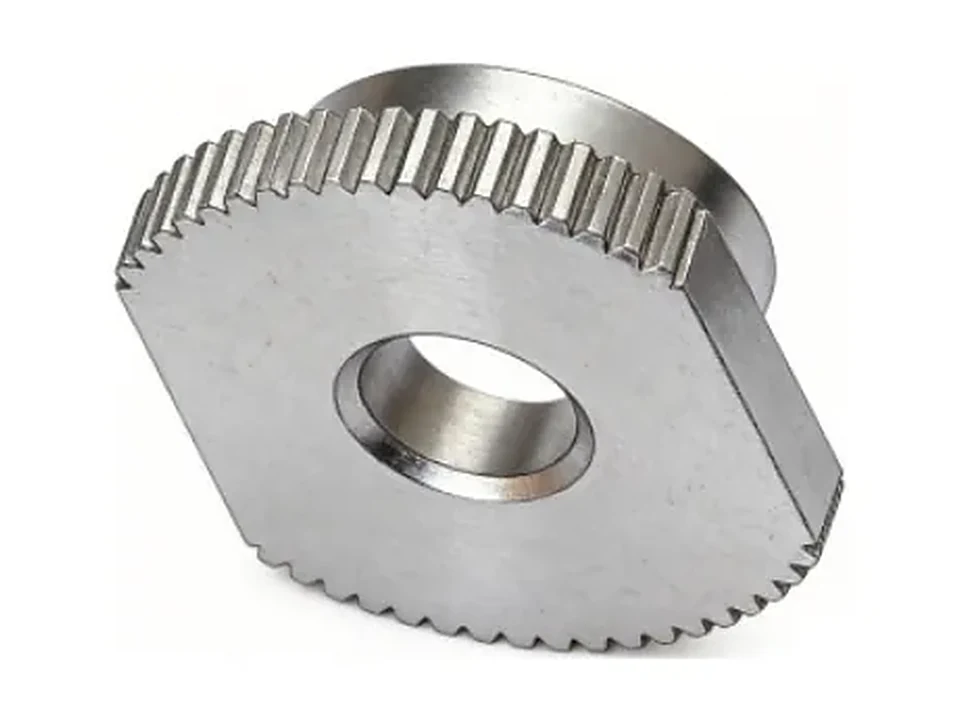
Kühlkörper und Abschirmbleche
Kühlkörper und Abschirmbleche müssen an mehreren Punkten gleichmäßig angepresst werden; SMT-Muttern oder Abstandshalter liefern die Kraftangriffspunkte, und Abstandshalter halten zugleich Bauteile frei, damit der Kühlkörper nicht auf Kondensatoren drückt.
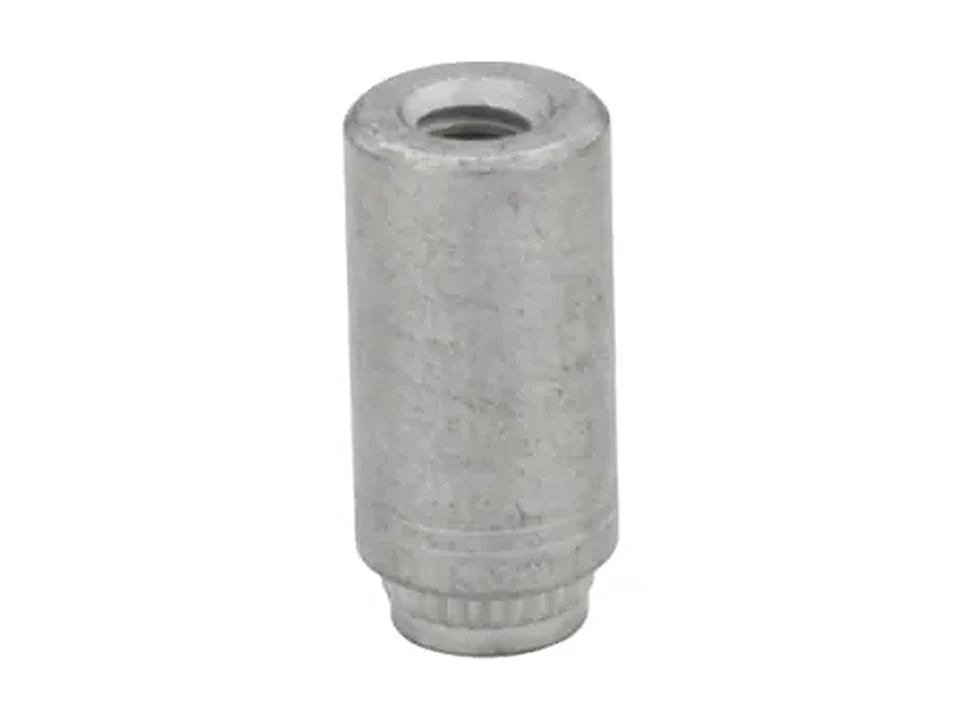
Gehäuse- und Platinenerdung
Der Erdungs-Einpressbolzen wird ins Blech eingepresst und hält den Erdungskreis durch niedrigen Übergangswiderstand durchgängig; kein Löten bedeutet keine Beschädigung der Beschichtung und keine Wärmeeinwirkung auf benachbarte Bauteile.
Auswahllogik für PCB-Befestigungselemente
Zuerst klären, wie das Gewinde auf die Platine kommt, dann, ob die Verpackung auf den Bestückautomaten passt, und erst zuletzt, wie fest angezogen wird.
Befestigungselemente auf der Leiterplatte sind Bauteile der Platinenfertigung: Die Hälfte ihrer Qualität hängt vom Teil selbst ab, die andere Hälfte vom Zusammenspiel mit der SMT-Linie. Die Auswahlreihenfolge unterscheidet sich deshalb von der für Strukturteile: zuerst die Verbindungsart festlegen (löten, bestücken, einpressen), dann Verpackung und Bestückbarkeit, erst danach Drehmoment und Abnahme. Die folgenden fünf Abschnitte richten sich nach dem Kapitel PCB-Anwendungen im Branchenhandbuch, den SMT-Produktseiten dieser Website und dem Handbuch für Schrauben der Unterhaltungselektronik.
Schritt 1: Wie das Gewinde auf die Platine kommt
Alle drei Wege haben ihre Grenzen. Schweißteile (verzinnte Kupfermuttern, Schweißbolzen, Schweißmutterhülsen) werden im Reflow direkt auf die Pads gelötet; Festigkeit und Leitfähigkeit sind am besten, dafür kostet es Platinenfläche und verlangt aufeinander abgestimmte Pads und Schablonenöffnungen. SMT-Teile (SMT-Muttern, kleine SMT-Platten, Abstandshalter) laufen ebenfalls durch den Reflow, stellen aber höhere Anforderungen an die Bestückbarkeit und eignen sich für dichte Layouts. Einpressteile (Erdungs-Einpressbolzen) sitzen an Blechen und Gehäusen, wo geerdet oder strukturell befestigt werden muss; sie brauchen kein Löten und beschädigen die Beschichtung nicht.
Entscheidend ist die Frage, ob dieser Verbindungspunkt Strom führen muss. Wenn ja (hoher Strom, Erdung), kommen vorrangig Hochstromklemmen oder Einpress-Erdungsteile infrage; geht es nur um mechanische Befestigung, genügen SMT- oder Löt-Gewindeteile. Ein mechanischer Fixpunkt wird meist nur deshalb leitend ausgeführt, um eine Erdungsleitung zu sparen – dann trägt die Lötstelle Last.
- Gewindepunkt auf der Platine, Stromführung nötig → verzinnte Kupfermuttern / Schweißbolzen
- Dichtes Layout, Bauteile freizuhalten → kleine SMT-Muttern / Abstandshalter
- Hochstromkreis → Hochstromklemme (Stromführung und Gewinde in einem Teil)
- Gehäuse- und Platinenerdung → Erdungs-Einpressbolzen (ohne Löten)
Schritt 2: Verpackung und Bestückbarkeit
Laut Handbuch lassen sich alle Teile dieser Klasse in Gurt & Rolle liefern, und die Produktseiten nennen die Eignung für Gurt & Rolle und automatische Bestückautomaten. Das ist keine Verpackungsvorliebe, sondern eine Frage der Linienfähigkeit: Passt Gurtbreite, Spulengröße oder Ebenheit der Aufnahmefläche nicht, nimmt der Automat unsicher auf oder wirft Teile ab.
Ein oft übersehener Punkt ist die Temperaturbeständigkeit. Die Spitzentemperatur beim Reflow ergibt sich aus Lotpaste und Platinenprozess (für bleifreie Profile ist die Stufensystematik von IPC/JEDEC J-STD-020 eine brauchbare Referenz); Beschichtung, Klebstoffschicht und Kunststoffteile am Bauteil müssen dieses Fenster aushalten. Bei Teilen mit vorappliziertem Klebstoff ist vorab zu klären, ob der Klebstoff nach dem Reflow noch an seiner Position sitzt – härtet er zu früh aus oder läuft er weg, ist die Schraubensicherung wirkungslos.
Schritt 3: Zwei Flächen entscheiden bei Hochstromteilen
Die Stromtragfähigkeit einer Hochstromklemme ergibt sich aus dem Querschnitt des Klemmenkörpers und der Kontaktfläche der Lötstelle zusammen. Laut Handbuch leitet das Teil den Strom durch die Leiterplatte und stellt gleichzeitig eine zuverlässige Gewindeverbindung her; es ist also elektrisches und strukturelles Bauteil zugleich: zu geringes Anziehdrehmoment erhöht Übergangswiderstand und Erwärmung, zu hohes kann die Lötstelle abreißen.
In der Praxis gilt: zuerst die Klemme nach dem Strom auslegen (mit Reserve für die Erwärmung), dann Pads und Schablone von der Klemme ableiten, zuletzt das zulässige Montagedrehmoment aus der Lötstellenfestigkeit zurückrechnen. Umgekehrt lautet das typische Ergebnis: Klemme zu groß, Pads zu klein – die Wärmequelle wandert von der Klemme in die Lötstelle.
Schritt 4: Wie fest – zuerst der Richtwert für die Vorspannkraft
Das Handbuch für Schrauben der Unterhaltungselektronik nennt als Montagerichtwert: Beim Drehen wandelt die Schraube das Drehmoment in axiale Klemmkraft um, die Vorspannkraft liegt üblicherweise bei 70–80 % des Bruchdrehmoments. Der Sinn dieses Bereichs: darunter lockert sich die Verbindung unter Schwingung, darüber nähert sich die Schraube der Streckgrenze und das Gewinde überdreht bei wiederholter Montage.
Bei der Platinenmontage kommt eine weitere Ebene hinzu: Die gefügten Teile sind FR-4 und Kupferfolie, deren Druckbelastbarkeit weit unter der von Stahl liegt. Das Drehmomentfenster wird deshalb meist durch Quetschung der Platine und Torsionsfestigkeit der Lötstelle bestimmt, nicht durch die Schraubenfestigkeit. Eine geränderte SMT-Mutter wirkt hier positiv: Sie verhindert das Mitdrehen, sodass das Drehmoment tatsächlich am Gewindepaar anliegt.
Schritt 5: Was in die Abnahme gehört
Löten und Bestücken: Aussehen und Benetzung der Lötstelle werden nach einem Abnahmestandard für Elektronikbaugruppen wie IPC-A-610 beurteilt, Schub- und Zugkräfte erhalten Untergrenzen nach Lötflächengröße; für den Bestückversatz wird eine Lagetoleranz angegeben. Elektrisch: Hochstromklemmen werden auf Übergangswiderstand und Erwärmung geprüft, Erdungsteile auf Erdungswiderstand.
Umgebung und Mechanik: Lötbarkeit der Beschichtung und Salzsprühnebel werden nach ISO 9227 geprüft; bei Gewindeteilen werden Montage- und Bruchdrehmoment gemessen, die Zahl der Wiedermontagen richtet sich nach der tatsächlichen Wartungsfrequenz. Die Grenzwerte müssen aus Strom, Schwingung und Wartungsplan des Gesamtgeräts abgeleitet werden – wir legen keine Zahlen für den Kunden fest; das gehört bereits in der Musterphase ins technische Lastenheft.
Partner für Gesamtkostenoptimierung vom Prototyp bis zum After-Sales
Sechs Fachleistungen decken Auswahl, Muster, Validierung und Serienanlauf ab und machen aus der Frage, ob diese Schraube taugt, eine prüfbare technische Aussage.
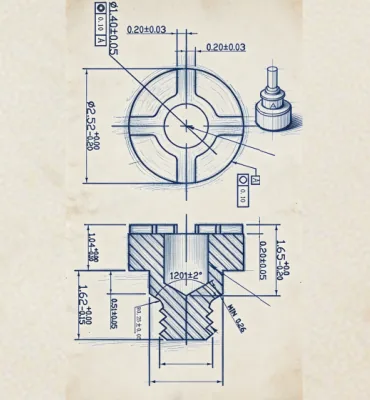
Schnelle technische Muster
Fachliche Schulung
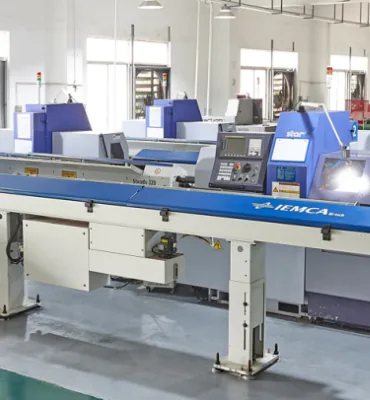
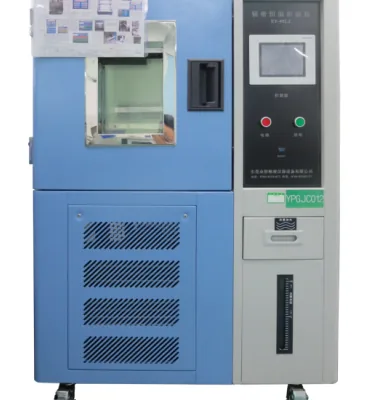
Fachliche Prüfleistungen
Fachliche Designberatung
Kontinuierliche Prozessoptimierung
Fachliche Zerlegeanalyse
Vom Paddesign bis zur SMT-Linie
Teile für die Platinenmontage müssen an der realen Linie validiert werden; Offline-Muster prüfen das Teil, nicht den Prozess.
Pads und Layout klären
Padmaße, Schablonenöffnungen, Abstand zu benachbarten Bauteilen und Bestückrichtung klären und die freizuhaltenden Stellen markieren.
Auswahl und reale Muster
Wir schlagen eine Lösung entlang der vier Linien Löten, Bestücken, Hochstrom und Erdung vor und fertigen zunächst eine kleine Serie mit schnellen technischen Mustern.
Bestückung und Reflow validieren
Gurt- und Spulenpassung sowie sichere Aufnahme prüfen, mit dem tatsächlichen Reflowprofil durch den Ofen fahren, Versatz und Benetzung kontrollieren.
Elektrische und mechanische Validierung
Übergangswiderstand, Erwärmung, Erdungswiderstand, Lötstellen-Schub- und Zugkraft sowie das Drehmomentfenster Punkt für Punkt erfassen.
Serie und kontinuierliche Optimierung
Aus Chargendaten optimieren wir den Prozess und zerlegen auffällige Teile fachgerecht, um die Fehlerstelle zu lokalisieren.
Häufige Fragen zur PCB-Befestigung
Ein Gewindepunkt auf der Leiterplatte: SMT- oder Lötteil?
Warum müssen SMT-Teile in Gurt & Rolle geliefert werden?
Die SMT-Mutter dreht beim Anziehen mit – was tun?
Wie wählt man eine Hochstromklemme aus?
Warum Erdung mit Einpressteil statt mit Löten?
Wie fest darf man auf der Platine anziehen?
Senden Sie Padzeichnung und Stromanforderung; wir legen die Teile nach Prozess aus
Senden Sie Platinendicke, Padmaße, Schablonenöffnungen, Strom und Reflowprofil; wir schlagen Teile und reale Muster entlang der vier Linien Löten, Bestücken, Hochstrom und Erdung vor.