Prozesskompetenz · Kaltfließpressen statt Zerspanung
Kaltfließpressen statt Zerspanung: Kostenoptimierung durch Umstellung
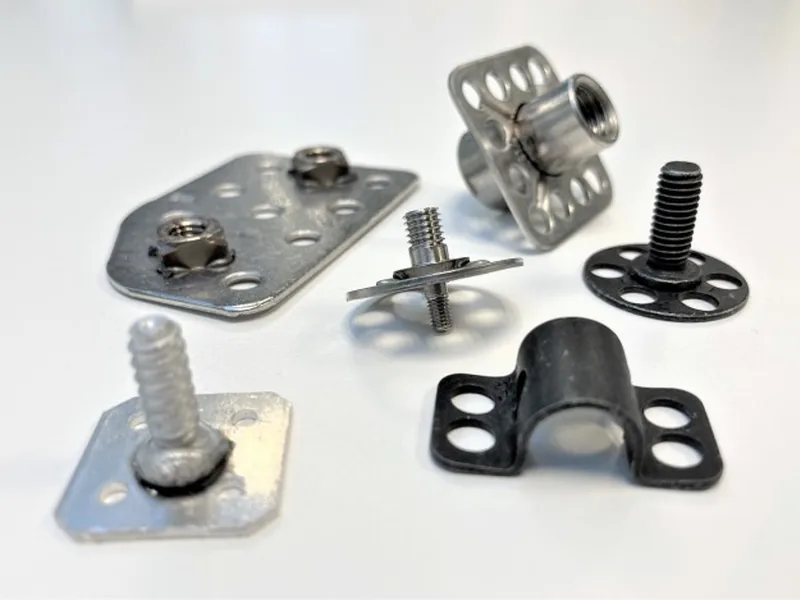
Die Umstellung von zerspanend gefertigten Teilen auf Kaltfließpressen ist der direkteste Weg zur Kostenreduktion bei Befestigungen und Präzisionsstrukturteilen: durchgehender Faserfluss, Kaltverfestigung, hohe Materialausnutzung und kurze Taktzeiten; für komplexe Teile gilt die kombinierte Route „Near-Net-Shape-Kaltfließpressen + geringer Nachbearbeitung“.
5 Kriterienumsetzbare Prozessgates
7%–10%Festigkeitsgewinn beim Pressen (gleicher Werkstoff)
2 Routenreines Pressen / Kombiroute
1 TagMusterorganisation
01
Warum von Zerspanung auf Kaltfließpressen umstellen
Zerspanung ist ein spanendes Verfahren: Was vom Stab abgedreht wird, ist entsorgte Kosten – ein Korb Späne entspricht Metall, das eingekauft und dann weggeschnitten wurde. In der Branche wird häufig das Erfahrungswert-Verhältnis 15/85 der Gesamtkosten zitiert: Die direkten Beschaffungskosten der Befestigung machen rund 15 % der Gesamtverbindungskosten aus, die übrigen 85 % verteilen sich auf Konstruktionsauswahl, Montageeffizienz, Qualitätsnacharbeit und After-Sales; innerhalb der sichtbaren 15 % ist der Materialanteil oft der größte Posten – genau der, den Kaltfließpressen am stärksten verändern kann. Am Prototyp stimmt „mit CNC ist man auf der sicheren Seite“, doch auf einer Linie mit hunderttausenden Teilen pro Jahr ist sie oft die teuerste Option.
02
Kaltfließpressen vs. CNC in fünf Dimensionen
| Fertigungsaspekt | Kaltfließpressen (Umformen) | CNC (Zerspanung) |
|---|---|---|
| Materialausnutzung | Hoch, nur Einrichtmaterial | Niedrig, pro Teil entstehen Späne |
| Faserfluss | Durchgehend, der Kontur folgend, ohne Unterbrechung | Vom Werkzeug durchtrennt, mechanische Schwachstelle |
| Festigkeit (gleicher Werkstoff) | Deutlich besser (Kaltverfestigung + durchgehender Faserfluss) | Geringere Streck-/Zugfestigkeit |
| Taktzeit | Größenordnungsunterschied, Sekunden pro Teil | Langsam |
| Vorlaufkosten | Hohe Werkzeugkosten, Umstellung 6–12 Stunden | Sehr geringe Werkzeugkosten, Einrichtung 2–4 Stunden |
| Gesamtkosten in Serie | Niedriger je größer die Menge | Geeignet für Erstteile und Kleinmengen |
| Geometrische Freiheit | Durch die Umformhülle begrenzt | Höchste Freiheit |
03
Faserfluss: Kaltfließgepresste Teile sind von Natur aus zäher
Beim Kaltfließpressen strömt das Metall in der Matrize: Die Fasern umschließen den Kopf, durchlaufen den Hals und ziehen durch den Schaft, ohne unterbrochen zu werden; beim Drehen werden die Fasern am Übergang Kopf–Schaft und an Rundungs- und Stufenübergängen durchtrennt – Ausgangspunkt von Versprödungsbrüchen mit Spannungsspitzen. Praxisvergleich gedrehte/gepresste Schrauben gleicher Stahlsorte und Größe:
| Schraubengröße | Stahlsorte | Zugfestigkeit gedreht (kgf/mm²) | Zugfestigkeit gepresst (kgf/mm²) | Steigerung |
|---|---|---|---|---|
| M8 | Stahl 40 | 62 | 68 | ca. +9.7% |
| M10 | Stahl 35 | 56 | 60 | ca. +7.1% |
| M12 | Stahl 40X | 60 | 65 | ca. +8.3% |
| M18 | Stahl 35 | 52 | 57 | ca. +9.6% |
Nach der Wärmebehandlung liegt die Bruchlast entlang des Schafts bei kaltfließgepressten Rohteilen 10%–20% über dem von gedrehten; wichtiger noch ist die Schwingfestigkeit – Kaltfließpressen reduziert Schnittrillen, der Faserfluss bleibt an Rundungen durchgehend, die Schwingfestigkeit an tragenden Übergängen steigt besonders deutlich.
Benötigen Sie eine Auswahlprüfung oder ein Angebot für „Umstellung auf Kaltfließpressen“?Spezifikationstabelle und Auswahlberatung – Ingenieure antworten persönlich
04
Kaltverfestigung: Vorteil und Grenze
Kaltfließpressen verformt das Metall bei Raumtemperatur über die Streckgrenze hinaus – eine Kaltverfestigung: Streckgrenze, Elastizitätsgrenze und Zugfestigkeit steigen, manche Teile erreichen die Anforderung mit reduzierter oder ohne verstärkende Wärmebehandlung; Oberflächenhärte und Verschleißfestigkeit steigen mit. Die Grenze ist ebenso klar: Je größer der Umformgrad, desto mehr Formänderungsvermögen wird verbraucht – oberhalb des zulässigen Umformgrades reißt das Material. Drei Gegenmittel: mehrstufig gestaffelte Umformung, Zwischenglühung zur Wiederherstellung der Verformbarkeit, Einsatz von geglühtem bzw. normalgeglühtem Draht. Allgemeine Eingangswerte für Pressendraht: Zugfestigkeit in der Regel nicht über 70 kgf/mm², Bruchdehnung nicht unter 12 %, Querschnittsverminderung nicht unter 50 %.
05
Materialrechnung und Taktzeit
Für das Drehen muss der Stabdurchmesser mindestens dem größten Teiledurchmesser entsprechen; kaltfließgepresste Teile „wachsen“ vom Draht aus, beginnend nahe einem Zwischenquerschnitt des Fertigteils. Klassischer Vergleich einer mehrstufigen Presse: Für 1000 Teile werden beim Drehen 3000 lbs Rohmaterial benötigt, beim Pressen nur 326 lbs – bei hochpreisigen Werkstoffen wie SUS630 entscheidet diese Materialrechnung oft allein über das Projekt. Bei den Taktzeiten liegen Pressen und Zerspanung Größenordnungen auseinander; die Umstellzeit beträgt 6–12 Stunden beim Pressen und 2–4 Stunden bei CNC, daher ist „Prototypen in CNC, Serienaufträge im Pressverfahren“ die branchenübliche Kombination.
06
Fünf Prozessgates: Umstellbar? Erst rechnen, dann entscheiden
| Gate | Zu beantwortende Frage | Kriterium |
|---|---|---|
| Erstes Gate | Hält der Werkstoff die Umformung aus? | Ist der Umformgrad q kleiner als der zulässige Wert des Materials (Niederstahl 60%–70%, HoC-Stahl nur 20%–30%) |
| Zweites Gate | Wie oft stauchen? | Freies Stauchverhältnis S=L/D: ≤2.5 ein Schlag, ≤4.5 zwei Schläge, ≤6.5 drei Schläge |
| Drittes Gate | Biegt sich der Schaft? | Längen-/Durchmesserverhältnis und Ausstoßart: im geschlossenen Werkzeug Schaftlänge höchstens 8d, darüber offenes Werkzeug oder Nachbearbeitung |
| Viertes Gate | Reicht die Maschinenleistung? | Drei Parameter: Drahtdurchmesser, Abschnittslänge, Umformkraft (nicht „wie groß ist der Kopf“) |
| Fünftes Gate | Ist der Draht konform? | Vier Eingangsprüfungen: Brinellhärte, Zugfestigkeit, Dehnung, Querschnittsverminderung |
Wird eines der ersten vier Gates deutlich überschritten, geht es direkt zur Zerspanung oder Kombifertigung; das fünfte Gate ist die typische Quelle für „machbar, aber prozessunsicher“ – die Wurzel von Ausbeuteproblemen liegt oft im Eingangsdraht.
07
Zwei Kernrechnungen: Umformgrad und Schlagzahl
Der Umformgrad q misst, wie stark die Umformung das Material verändert: q = 1 − (d/D)² (d ist der ursprüngliche Drahtdurchmesser, D der Durchmesser nach dem Stauchen). Beispiel: Ein φ5mm-Draht wird zu einem φ10mm-Kopf gestaucht, q = 1 − (5/10)² = 75% – diesen Umformgrad halten nur Werkstoffe vom Typ Niederstahl aus; je höher Kohlenstoff- und Legierungsanteil, desto niedriger der zulässige Umformgrad.
| Extrusionsart | Obergrenze der Flächenreduktion je Schritt | Obergrenze des Extrusionswinkels | Anwendung |
|---|---|---|---|
| Offene Extrusion (Rohling wird in die kleine Matrize hineingedrückt) | ≤30% | ≤30° | Schrauben, Schraubenbolzen, Stufenwellen |
| Geschlossene (eingeschränkte) Extrusion | bis zu 75% | — | Größere Kopf-Schaft-Durchmesserverhältnisse: Muttern, Hülsen, Hohlniete |
Beim Verjüngen des Schafts gilt die obige Tabelle; die Kombination „erst Schaft extrudieren, dann Kopf stauchen“ durchbricht das einmalige freie Stauchverhältnis von 2~2.5. Ist S=L/D größer und wird dennoch in einem Schlag gestaucht, knickt der frei aus der Matrize ragende Rohlingsabschnitt zuerst und legt sich dann übereinander – es entsteht eine Falte (Kaltfalte): außen eine Kniefalte, innen tatsächlich nicht durchgehend, der gefährlichste Fehler beim Kaltfließpressen, der bei Wärmebehandlung oder Belastung zum Rissausgangspunkt wird.
08
Kombiroute: Umstellung auf Zerspanung + geringes Kaltfließpressen
Überschreitet die Geometrie die Umformhülle oder sind entscheidende Lage- und Formtoleranzen extrem eng, muss man nicht entweder/oder wählen – „Near-Net-Shape-Kaltfließpressen + geringe Nachbearbeitung“ ist die wirtschaftlichste Kombiroute:
- Umformung durch Pressen: Faserfluss und Kaltverfestigung bleiben erhalten, über 90 % des Materials werden zum Teil statt zu Spänen;
- Präzision durch Zerspanung: nur kritische Passmaße und Form-/Lagetoleranzen werden feingedreht/geschliffen, das Aufmaß schrumpft erheblich;
- Typische Kette (SUS630 / 17-4PH): lösungsgeglühter Draht → mehrstufiges Near-Net-Shape-Pressen → Gewindewalzen → Ausscheidungshärten → geringe Endbearbeitung. Das Ausscheidungshärten bringt ca. 0.04%–0.06% Maßschrumpfen; alle Arbeitsgänge mit Form-, Lage- und Maßanforderungen müssen danach eingeplant werden;
- Wirtschaftlichkeit: Die Zerspanzeit sinkt von der Gesamtfertigung auf wenige Merkmale, Materialausnutzung und Takt bleiben auf Pressniveau – je größer die Serie, desto klarer der Kombi-Vorteil.
Benötigen Sie Muster oder Serienlieferungen für „Umstellung auf Kaltfließpressen“?Zeichnungsprüfung, schnelle Muster und Serienplanung aus einer Hand
09
Referenzfälle
Zwei bereits umgesetzte Umstellungsfälle
- Aufhängehülse aus 6061 für Batteriepakete: Die reine CNC-Fertigung vom Stab durchtrennt den Faserfluss des Aluminiums, bei zyklischer Belastung bleibt eine Schwachstelle; nach der Umstellung auf Kaltfließpressen umfließt der Faserfluss Flansch und Körper durchgehend, Zugversuche zeigen höhere Beständigkeit gegen Spannungsbruch – für einen Aufhängepunkt, der das Gewicht des gesamten Pakets trägt, ist das eine Sicherheitsreserve;
- VA/VE-Prozessumstellung: Bei einem Projekt der Umstellung von Schmieden auf Kaltfließpressen ergab die interne Rechnung 0.75 Yuan Ersparnis je Teil, bei 500.000 Teilen insgesamt 375.000 Yuan.
10
Branchenanwendungen
Die Umstellkompetenz richtet sich an die Automobil-Neuenergie (Batteriepaket-Strukturteile, Aufhängepunkte), Gehäuse- und Schaltschrankbau (Gedrehteile, Schweißmuttern-Sonderformteile) sowie Präzisionsstrukturteile der Industrie- und Consumer-Elektronik; für nichtrostenden Stahl (SUS630/316L/302HQ), Kohlenstoffstahl, legierten Stahl und Aluminiumdraht liegen ausgereifte Pressprozesse vor.
11
Zusammenfassung und Service
Ob kaltfließpressbar – das entscheiden die fünf Gates; ob die Umstellung sich lohnt – das entscheiden Serie und Gesamtkostenrechnung. Senden Sie die Zeichnung: Wir prüfen Gate für Gate und liefern Route und Angebot für reines Kaltfließpressen bzw. Kaltfließpressen + geringe Nachbearbeitung; Kleinmengen-Muster ab 1 Tag.
Unternehmensinformation
Yingfeng Zhichengjia Precision Hardware (Shenzhen) Co., Ltd. | Hauptsitz: Raum 101, Gebäude C1 und Gesamtgebäude, Kengzi-Zhongxing-Straße 13, Gemeinde Xiuxin, Straßenviertel Kengzi, Bezirk Pingshan, Shenzhen | Tel: 0755-84061349
Zhichengjia Metal Technology (Xiangyang) Co., Ltd. | Automotive-Werk: Wirtschaftsentwicklungszone Sanchalu, Chengguan-Town, Gucheng-County, Xiangyang, Hubei | Tel: 0710-7269998
Offizielle Website: www.zcjtech.com
Benötigen Sie eine Kostenbewertung für die Umstellung auf Kaltfließpressen?
Senden Sie Teilzeichnung und Jahresbedarf und erhalten Sie innerhalb eines Arbeitstages Routenempfehlung und Ersparniskalkulation; Kleinmengen-Muster werden ab 1 Tag eingerichtet.