Технологические возможности · Холодная высадка вместо мехобработки
Холодная высадка вместо механической обработки: решение для снижения затрат
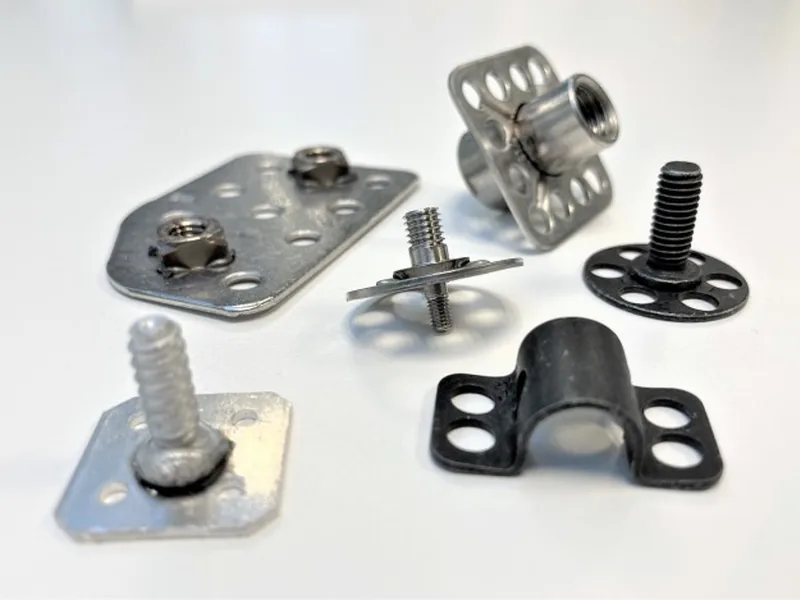
Переход с мехобработки на холодную высадку (замена деталей механической обработки на детали холодной высадки) — самый прямой путь снижения затрат на крепёж и прецизионные конструктивные элементы: непрерывные линии течения зерна, упрочнение наклёпом, высокий коэффициент использования материала, быстрый такт; для сложных деталей применяется комбинированный маршрут «близкая к чистовой холодная высадка + минимальная мехобработка».
5 этаповпроверяемые технологические критерии
7%–10%прирост прочности холодной высадки того же материала
2 маршрутачистая высадка / комбинированный
1 деньорганизация опытных образцов
01
Почему переходят с мехобработки на холодную высадку
Механическая обработка — процесс снятия материала: всё, что стачивается с прутка, является выброшенными затратами, корзина стружки равна металлу, который купили и тут же срезали. В отрасли часто ссылаются на эмпирическую пропорцию общих затрат 15/85: прямая стоимость закупки крепежа составляет около 15% общей стоимости соединения, остальные 85% распределяются между проектированием и выбором, эффективностью сборки, переделками по качеству и послепродажным обслуживанием; при этом внутри этих 15% видимых затрат наибольшей частью обычно является стоимость материала — именно её холодная высадка способна изменить сильнее всего. На прототипе «надёжнее сделать на ЧПУ» — верно, но на линии с выпуском в сотни тысяч деталей в год механическая обработка часто оказывается самым дорогим вариантом.
02
Сравнение холодной высадки и ЧПУ по пяти факторам
| Фактор производства | Холодная высадка (формообразование) | ЧПУ (резание) |
|---|---|---|
| Использование материала | Высокое, только наладочные заготовки | Низкое, с каждой детали снимается стружка |
| Линии течения зерна | Непрерывные, огибают контур без разрывов и переломов | Перерезаются инструментом, образуя механические надрезы |
| Прочность (тот же материал) | Заметно выше (наклёп + непрерывные линии течения) | Снижение пределов текучести и прочности |
| Такт | Разница на порядки, единицы секунд на деталь | Медленно |
| Предварительные затраты | Высокая стоимость штампов, переналадка 6–12 часов | Минимальная стоимость оснастки, наладка 2–4 часа |
| Общая стоимость в серии | Чем больше партия, тем ниже | Подходит для первых образцов и малых партий |
| Геометрическая свобода | Ограничена зоной формообразования | Максимальная свобода |
03
Линии течения зерна: детали холодной высадки прочнее по природе
При холодной высадке металл течёт внутри штампа, линии течения огибают головку, проходят через шейку и пронизывают стержень, оставаясь непрерывными; при точении линии течения перерезаются в переходах головка—стержень и на галтелях уступов, образуя стартовые точки концентрации напряжений в виде механических надрезов. Сравнение фактических измерений точёных и высаженных холодным способом болтов той же марки стали и типоразмера:
| Типоразмер болта | Марка стали | Предел прочности точёного (kgf/mm²) | Предел прочности высаженного (kgf/mm²) | Прирост |
|---|---|---|---|---|
| M8 | сталь 40 | 62 | 68 | около +9.7% |
| M10 | сталь 35 | 56 | 60 | около +7.1% |
| M12 | сталь 40X | 60 | 65 | около +8.3% |
| M18 | сталь 35 | 52 | 57 | около +9.6% |
После термообработки холодновысаженная заготовка на 10%–20% превосходит точёную по нагрузке разрушения вдоль стержня; ещё важнее усталостная прочность — холодная высадка уменьшает следы от резания, линии течения остаются непрерывными на углах, и усталостная прочность в ответственных нагружаемых углах повышается особенно заметно.
Нужна проверка выбора или цена по «холодной высадке вместо мехобработки»?Таблица типоразмеров и рекомендации по выбору, инженер отвечает персонально
04
Наклёп: выгоды и красные линии
Холодная высадка при комнатной температуре вызывает пластическую деформацию металла за пределами предела текучести, что само по себе является деформационным упрочнением: пределы текучести, упругости и прочности повышаются, часть деталей может достичь требований с сокращённым или даже без упрочняющей термообработки, одновременно растут поверхностная твёрдость и износостойкость. Красные линии также очевидны: чем больше степень деформации, тем больше расходуется пластичность — превышение допустимой степени деформации материала ведёт к растрескиванию. Инженерных ответов три: многооперационная ступенчатая деформация, промежуточный отжиг для восстановления пластичности, использование проволоки в отожжённом/нормализованном состоянии. Общие требования к проволоке для холодной высадки: предел прочности на растяжение обычно не выше 70 kgf/mm², относительное удлинение не ниже 12%, относительное сужение не ниже 50%.
05
Расчёт по материалу и такт
Диаметр прутка для точения обязательно не меньше максимального диаметра детали; холодная высадка «выращивает» деталь из проволоки, начиная от промежуточного сечения, близкого к готовому изделию. Классическое сравнение для оборудования многопозиционной холодной высадки: на 1000 деталей точёная заготовка требует 3000 lbs исходного материала, а при холодной высадке отрезки — только 326 lbs; на дорогих материалах, таких как SUS630, этот расчёт по материалу нередко напрямую решает, состоится ли проект. По такту между холодной высадкой и резанием существует разница на порядки; по времени переналадки холодная высадка — 6–12 часов, ЧПУ — 2–4 часа, поэтому сочетание «прототипы малых партий на ЧПУ, серийные заказы на холодную высадку» является общепринятой практикой отрасли.
06
Пять этапов технологических критериев: сначала рассчитать, потом менять
| Этап | Вопрос, на который нужно ответить | Критерий |
|---|---|---|
| Первый этап | Выдержит ли материал степень деформации? | Степень деформации q должна быть меньше допустимой для материала (низкоуглеродистая сталь 60%–70%, высокоуглеродистая — всего 20%–30%) |
| Второй этап | Сколько ударов высадки требуется? | Отношение свободной осадки S=L/D: ≤2.5 — один удар, ≤4.5 — два удара, ≤6.5 — три удара |
| Третий этап | Не согнётся ли длинный стержень? | Отношение длины к диаметру и способ выталкивания: длина стержня в закрытом штампе не более 8d, при большей длине — открытый штамп или вторичная обработка |
| Четвёртый этап | Достаточны ли возможности оборудования? | Три параметра: диаметр проволоки, длина отрезки, усилие формообразования (а не «размер головки») |
| Пятый этап | Соответствует ли проволока требованиям? | Входной контроль по четырём показателям: твёрдость по Бринеллю, предел прочности, удлинение, сужение |
Если любой из первых четырёх этапов заметно нарушен — переходите сразу на мехобработку или комбинированную технологию; пятый этап — типичный источник ситуации «сделать можно, но стабильно не получается»: корень проблем с выходом годного чаще всего кроется во входной проволоке.
07
Два базовых расчёта: степень деформации и число ударов
Степень деформации q показывает, насколько материал изменяется за одно формообразование: q = 1 − (d/D)² (d — исходный диаметр проволоки, D — диаметр после высадки). Например, при высадке головки из проволоки φ5mm в φ10mm: q = 1 − (5/10)² = 75% — такую деформацию выдерживают только материалы уровня низкоуглеродистой стали; чем выше содержание углерода и легирующих элементов, тем ниже допустимая степень деформации.
| Способ выдавливания | Предел сокращения площади за один проход | Предел угла выдавливания | Применение |
|---|---|---|---|
| Открытое выдавливание (заготовка выдавливается в малое отверстие матрицы) | ≤30% | ≤30° | Болты, винты, ступенчатые валы |
| Закрытое (ограниченное) выдавливание | До 75% | — | Большие отношения диаметров головки и стержня: гайки, втулки, полые заклёпки |
При необходимости уменьшения стержня выдавливанием следуйте таблице выше; комбинация «сначала выдавить стержень, потом высадить головку» позволяет преодолеть предел отношения диаметров головки и стержня, ограниченного однократной осадкой 2~2.5. Если при завышенном S=L/D всё же проводить однократную высадку, свободно выходящий из матрицы участок заготовки сначала согнётся, а затем сложится, образуя неспай (закат) — внешне это выглядит как линия складки, внутри же фактически нет непрерывности материала; это самый опасный дефект холодной высадки, который при термообработке или под нагрузкой становится источником трещин.
08
Комбинированный маршрут: замена мехобработки + минимальная высадка
Когда геометрия детали выходит за зону формообразования холодной высадки или допуски формы и расположения крайне жёсткие, выбирать не обязательно — «близкая к чистовой холодная высадка + минимальная мехобработка» — самый выгодный комбинированный маршрут:
- Формообразование — холодной высадке: сохраняются выгоды линий течения зерна и наклёпа, более 90% материала превращается в деталь, а не в стружку;
- Точность — мехобработке: точение/шлифование только для ключевых посадочных размеров и допусков формы и расположения, припуски значительно сокращаются;
- Типовая цепочка (SUS630 / 17-4PH): проволока в состоянии твёрдого раствора → близкая к чистовой многопозиционная холодная высадка → накатка резьбы → старение → минимальная чистовая обработка. Старение сопровождается усадкой размеров примерно 0.04%–0.06%, поэтому любая обработка с требованиями к форме, расположению и размерам должна выполняться после старения;
- Экономика: объём мехобработки сокращается от всей детали до отдельных элементов, коэффициент использования материала и такт по-прежнему считаются по холодной высадке, и чем больше партия, тем заметнее преимущество комбинированного маршрута.
Нужны образцы или серийные поставки по «холодной высадке вместо мехобработки»?Сопровождение по всей цепочке: проверка чертежей, быстрое прототипирование и планирование серийного производства
09
Типовые кейсы
Два уже реализованных кейса замены мехобработки
- Подъёмные втулки аккумуляторного блока из сплава 6061: обработка чистым ЧПУ от прутка перерезает линии течения зерна алюминия, при циклических нагрузках остаются слабые места; после перехода на холодную высадку линии течения огибают фланец и корпус непрерывно, испытания на растяжение показали более высокую стойкость к разрушению под напряжением — для подъёмных точек, несущих вес всего блока батарей, это запас безопасности;
- Снижение затрат за счёт VA/VE: по внутренним расчётам проекта перевода штамповки на холодную высадку экономия составила 0.75 юаня на деталь, суммарно на 500 тыс. штук — 375 тыс. юаней.
10
Отраслевое применение
Возможности холодной высадки вместо мехобработки ориентированы на автомобильный сектор новых энергетических технологий (конструктивные элементы аккумуляторных блоков, подъёмные точки), корпуса и шкафы (точёные детали, специальные детали типа сварных гаек), прецизионные конструктивные элементы промышленной и потребительской электроники; накоплены зрелые технологические заделы холодной высадки по нержавеющей стали (SUS630/316L/302HQ), углеродистым и легированным сталям и алюминиевым сплавам.
11
Заключение и услуги
Вопрос «можно ли высадить холодным способом» отдайте пятиэтапным критериям, вопрос «стоит ли менять» — расчёту партии и общих затрат. Пришлите чертёж, мы поэтапно просчитаем каждый критерий и дадим рекомендацию маршрута «чистая холодная высадка / холодная высадка + минимальная мехобработка» с ценой; малые партии опытных образцов могут быть организованы в кратчайший срок за 1 день.
Информация о компании
YF Zhichengjia Precision Hardware (Shenzhen) Co., Ltd. | Штаб-квартира: Офис 101, корпус C1 и всё здание, улица Кэньцзы Чжунсин, 13, район Сиусинь, Кэньцзы, Пиншань, Шэньчжэнь, тел.: 0755-84061349
Zhichengjia Metal Technology (Xiangyang) Co., Ltd. | Автомобильный завод: промзона Санчалу, г. Гучэн, Сяньян, пров. Хубэй, тел.: 0710-7269998
Официальный сайт: www.zcjtech.com
Нужна оценка снижения затрат через холодную высадку?
Пришлите чертёж детали и годовую потребность — в течение 1 рабочего дня вы получите рекомендацию технологического маршрута и расчёт экономии; малые партии опытных образцов могут быть организованы в кратчайший срок за 1 день.