Capacidad de proceso · Conversión a conformado en frío
Conformado en frío en lugar de mecanizado: plan de reducción de costes
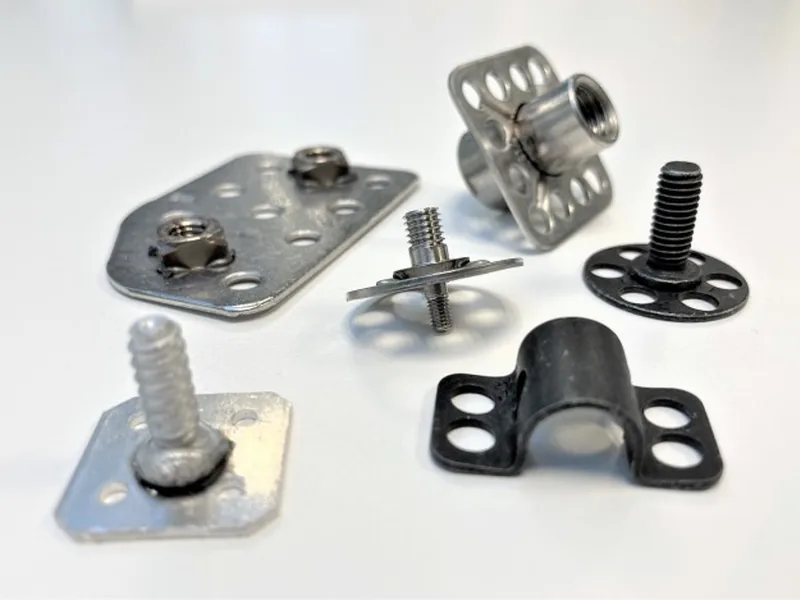
La conversión de piezas mecanizadas a conformado en frío es la vía más directa de reducir costes en fijaciones y estructuras de precisión: flujo de granos continuo, endurecimiento por deformación, alto aprovechamiento del material y ritmo rápido; las piezas complejas siguen la ruta combinada de «conformado en frío casi neto + mecanizado ligero».
5 etapascriterios de proceso ejecutables
7%–10%ganancia de resistencia del conformado en frío a igualdad de material
2 rutasconformado puro / combinada
1 díaprogramación de muestras rápidas
01
Por qué convertir el mecanizado en conformado en frío
El mecanizado es un proceso de arranque de material: la parte de la barra que se tornea es coste que se tira, y un cajón de viruta equivale a metal comprado y luego cortado. En el sector se cita a menudo la proporción empírica 15/85 del coste total: el coste directo de compra de la fijación representa alrededor del 15% del coste total de la unión, y el 85% restante se reparte entre el diseño y la selección, la eficiencia de montaje, los reprocesos por calidad y la posventa; dentro de ese 15% de coste visible, el material suele ser la mayor partida —precisamente la que el conformado en frío más puede reescribir. En un prototipo, «usar CNC es más seguro» se sostiene; en una línea de cientos de miles de piezas al año suele ser la opción más cara.
02
Comparación del conformado en frío frente al CNC en cinco dimensiones
| Factor de fabricación | Conformado en frío (conformación) | CNC (arranque de viruta) |
|---|---|---|
| Aprovechamiento del material | Alto, solo material de puesta a punto | Bajo, cada pieza genera viruta |
| Flujo de granos | Continuo, sigue el contorno sin cortarse ni quebrarse | Cortado por la herramienta, formando discontinuidades mecánicas |
| Resistencia (mismo material) | Claramente superior (endurecimiento por deformación + flujo continuo) | Límites elástico y de tracción reducidos |
| Ritmo | Diferencia de órdenes de magnitud, segundos por pieza | Lento |
| Coste previo | Herramentales costosos, cambio de formato de 6–12 horas | Herramentales muy económicos, preparación de 2–4 horas |
| Coste total en serie | Cuanto mayor el lote, más bajo | Apto para primeras piezas y lotes pequeños |
| Libertad geométrica | Limitada por la envolvente de la máquina | La mayor libertad |
03
Flujo de granos: las piezas conformadas en frío nacen más resistentes
El conformado en frío hace fluir el metal dentro de la matriz: las líneas de flujo rodean la cabeza, pasan por el cuello y atraviesan el vástago de forma continua e ininterrumpida; el torneado, en cambio, corta el flujo en la transición cabeza-vástago y en los radios y escalones, creando puntos de inicio de rotura por concentración de tensiones. Comparación medida entre pernos torneados y conformados en frío del mismo acero y de la misma medida:
| Medida del perno | Acero | Tracción torneado (kgf/mm²) | Tracción conformado en frío (kgf/mm²) | Incremento |
|---|---|---|---|---|
| M8 | Acero 40 | 62 | 68 | aprox. +9.7% |
| M10 | Acero 35 | 56 | 60 | aprox. +7.1% |
| M12 | Acero 40X | 60 | 65 | aprox. +8.3% |
| M18 | Acero 35 | 52 | 57 | aprox. +9.6% |
Tras el tratamiento térmico, la carga de rotura a lo largo del vástago del semifabricado conformado en frío es un 10%–20% mayor que la del torneado; más importante aún es la resistencia a la fatiga: el conformado en frío reduce las marcas de corte y mantiene el flujo continuo en los radios, y la mejora de la fatiga es especialmente notable en los radios sometidos a carga crítica.
¿Necesita verificar la selección de «conversión a conformado en frío» o un presupuesto?Tabla de especificaciones y asesoramiento de selección, con respuesta personalizada de un ingeniero
04
Endurecimiento por deformación: ventajas y límites rojos
El conformado en frío somete el metal, a temperatura ambiente, a una deformación plástica que supera su límite elástico, lo que constituye en sí mismo un endurecimiento por deformación en frío: aumentan el límite elástico, el límite elástico práctico y la resistencia última, algunas piezas pueden alcanzar la especificación con un tratamiento de endurecimiento reducido o incluso sin él, y la dureza superficial y la resistencia al desgaste mejoran a la vez. El límite rojo es igualmente claro: cuanto mayor el grado de deformación, más plasticidad se consume, y si se supera el grado admisible del material aparecen grietas. En ingeniería hay tres respuestas: deformación escalonada en varios puestos, recocido intermedio para recuperar plasticidad y empleo de alambre en estado recocido o normalizado. Los umbrales generales del alambre para conformado en frío: resistencia a la tracción generalmente no superior a 70 kgf/mm², alargamiento no inferior al 12% y reducción de sección no inferior al 50%.
05
La cuenta del material y el ritmo
El diámetro de la barra para torneado debe ser como mínimo el diámetro máximo de la pieza; el conformado en frío «crece» a partir de un alambre con una sección intermedia próxima al producto terminado. El clásico contraste de las máquinas multipuesto: para la misma pieza, el torneado exige 3000 lbs de materia prima por cada 1000 piezas, mientras que el corte de alambre para conformado en frío solo necesita 326 lbs —en materiales caros como el SUS630, esta cuenta del material a menudo decide si el proyecto sigue adelante. En cuanto al ritmo, entre conformado en frío y corte existe una diferencia de órdenes de magnitud; el cambio de formato en el conformado en frío tarda 6–12 horas frente a las 2–4 horas del CNC, por lo que usar CNC para los prototipos de lote pequeño y pasar al conformado en frío en los pedidos de serie es la combinación habitual del sector.
06
Cinco etapas de criterios de proceso: si puede convertirse, calcúlelo antes de decidir
| Etapa | Pregunta a responder | Criterio |
|---|---|---|
| Primera etapa | ¿El material aguanta el grado de deformación? | Que el grado de deformación q sea menor que el valor admisible del material (aceros de bajo carbono 60%–70%, aceros altos en carbono solo 20%–30%) |
| Segunda etapa | ¿Cuántos golpes de recalcado se necesitan? | Relación de recalcado libre S=L/D: ≤2.5 un golpe, ≤4.5 dos golpes, ≤6.5 tres golpes |
| Tercera etapa | ¿Se pandeará el vástago? | Relación longitud-diámetro y forma de expulsión: en matriz sólida la longitud del vástago no supera 8d; los vástagos más largos pasan a matriz abierta o a un segundo mecanizado |
| Cuarta etapa | ¿Basta la capacidad de la máquina? | Tres parámetros: diámetro del alambre, longitud del corte y fuerza de conformado (no «el tamaño de la cabeza») |
| Quinta etapa | ¿Cumple el alambre? | Cuatro ensayos de recepción: dureza Brinell, tracción, alargamiento y reducción de sección |
Si cualquiera de las cuatro primeras etapas se supera con claridad, se pasa directamente al mecanizado o a un proceso combinado; la quinta etapa es la fuente típica del «se puede hacer pero no de forma estable» —la raíz de los problemas de rendimiento suele estar en el alambre de recepción.
07
Dos cálculos esenciales: grado de deformación y número de golpes
El grado de deformación q mide cuánto cambia el material en una sola conformación: q = 1 − (d/D)² (d es el diámetro original del alambre y D el diámetro tras el recalcado). Por ejemplo, al recalcar un alambre de φ5mm en una cabeza de φ10mm, q = 1 − (5/10)² = 75% —solo materiales del nivel de los aceros de bajo carbono aguantan ese grado de deformación; cuanto mayor el contenido de carbono y de elementos de aleación, menor el grado de deformación admisible.
| Modo de extrusión | Reducción de área máxima por pasada | Ángulo de extrusión máximo | Aplicable a |
|---|---|---|---|
| Extrusión abierta (el semifabricado entra empujado en la matriz de orificio pequeño) | ≤30% | ≤30° | Pernos, tornillos, árboles escalonados |
| Extrusión cerrada (confinada) | Hasta 75% | — | Relaciones cabeza-vástago mayores: tuercas, casquillos, remaches huecos |
Cuando el vástago debe reducirse por extrusión, siga la tabla anterior; la combinación de «primero extruir el vástago y después recalcar la cabeza» permite superar la limitación de la relación de recalcado libre de 2~2.5 entre el diámetro de la cabeza y el del vástago. Si S=L/D es demasiado grande y se fuerza el recalcado en un solo golpe, el tramo de semifabricado que sobresale libremente de la matriz se pandea primero y luego se pliega sobre sí mismo, formando una unión fría (pliegue) —por fuera es una línea de plegado, pero por dentro el material queda realmente discontinuo: es el defecto más peligroso del conformado en frío y puede convertirse en origen de grietas bajo tratamiento térmico o carga.
08
Ruta combinada: mecanizado + una pequeña parte de conformado en frío
Cuando la geometría de la pieza excede la envolvente del conformado en frío o las tolerancias geométricas y posicionales críticas son muy estrictas, no hay que elegir una sola opción: la ruta combinada de «conformado en frío casi neto + mecanizado ligero» es la de mejor relación coste-beneficio:
- La conformación se confía al conformado en frío: se conservan el flujo de granos y el dividendo del endurecimiento por deformación, y más del 90% del material se convierte en pieza y no en viruta;
- La precisión se confía al mecanizado: solo se aplica torneado de precisión / rectificado en las dimensiones de ajuste críticas y las tolerancias geométricas y posicionales, reduciendo enormemente los sobremateriales;
- Cadena típica (SUS630 / 17-4PH): alambre en estado de solución → conformado en frío casi neto multipuesto → laminado de rosca → envejecimiento → acabado ligero. El envejecimiento conlleva una contracción dimensional de aproximadamente 0.04%–0.06%; todo mecanizado con requisitos geométricos o dimensionales debe programarse después del envejecimiento;
- Economía: los tiempos de mecanizado pasan de la pieza completa a unas pocas características, mientras que el aprovechamiento del material y el ritmo se siguen contando por el conformado en frío; cuanto mayor el lote, más clara la ventaja de la ruta combinada.
¿Necesita prototipos o suministro en serie de la «conversión a conformado en frío»?Revisión de plano, prototipado rápido y programación de la serie con seguimiento integral
09
Casos típicos
Dos casos de conversión ya en producción
- Casquillo de izado de batería en 6061: mecanizado por CNC desde barra, el flujo de granos del aluminio queda cortado y existen puntos débiles bajo tensiones repetidas; tras cambiar al conformado en frío, el flujo se distribuye de forma continua alrededor de la brida y del cuerpo, y los ensayos de tracción muestran una mayor capacidad frente a la rotura por tensión —para un punto de izado que soporta el peso de todo el pack de batería, es un margen de seguridad;
- Reducción de costes por cambio de proceso VA/VE: en un proyecto de conversión de forja a conformado en frío, el cálculo interno arrojó un ahorro de 0.75 yuanes por pieza y un total de 375.000 yuanes en 500.000 piezas.
10
Aplicaciones sectoriales
La capacidad de conversión a conformado en frío se orienta al vehículo de nueva energía (estructuras de pack de batería, puntos de izado), a las cajas y armarios (piezas torneadas y piezas especiales tipo tuerca soldable) y a las estructuras de precisión de la electrónica industrial y de consumo; existen procesos de conformado en frío maduros para alambre de acero inoxidable (SUS630/316L/302HQ), acero al carbono, acero aleado y aluminio.
11
Resumen y servicio
Deje «si puede conformarse en frío» a los criterios de las cinco etapas, y «si vale la pena convertirlo» a la cuenta del lote y del coste total. Envíenos el plano: lo evaluaremos etapa por etapa y le daremos una recomendación de ruta (conformado en frío puro / conformado en frío + mecanizado ligero) y presupuesto; las muestras rápidas de pequeño lote pueden programarse en tan solo 1 día.
Información de la empresa
YF Zhichengjia Precision Hardware (Shenzhen) Co., Ltd. | Sede: Oficina 101 del edificio C1 y el edificio completo, calle Kengzi Zhongxing n.º 13, comunidad de Xiuxin, distrito de Kengzi, Pingshan, Shenzhen | Tel.: 0755-84061349
Zhichengjia Metal Technology (Xiangyang) Co., Ltd. | Fábrica dedicada al automóvil: Sanchalu Economic Development Zone, Chengguan Town, Gucheng County, Xiangyang, Hubei | Tel.: 0710-7269998
Sitio web: www.zcjtech.com
¿Necesita una evaluación de ahorro con conversión a conformado en frío?
Indique el plano de la pieza y la demanda anual: en 1 día hábil recibirá una propuesta de ruta de proceso y un cálculo de ahorro; las muestras rápidas de pequeño lote pueden programarse en tan solo 1 día.