Capacidade de Processo · Conformação a Frio em Substituição à Maquinagem
Conformação a Frio em Substituição à Maquinagem: Solução de Redução de Custos
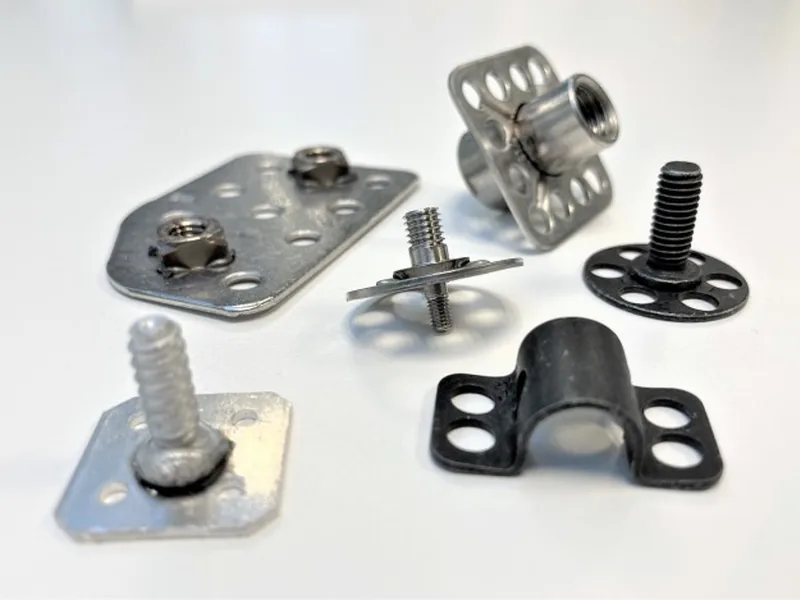
Substituir a maquinagem por conformação a frio (converter peças usinadas em peças conformadas a frio) é o caminho mais direto de redução de custos em fixadores e componentes estruturais de precisão: fluxo de grãos contínuo, reforço por encruamento, alta utilização de material e ciclo rápido; para peças complexas, adota-se a rota combinada «quase-forma líquida por conformação a frio + maquinagem reduzida».
5 critériosde processo acionáveis
7%–10%ganho de resistência a frio em igual material
2 rotasconformação a frio pura/combinada
1 diaprotótipo agendado
01
Porquê converter a maquinagem em conformação a frio
A maquinagem é um processo subtractivo: o que se retira da barra é custo jogado fora, e um cesto de cavacos equivale a metal comprado e imediatamente cortado. O setor cita frequentemente a proporção empírica de custos totais 15/85: o custo direto de compra dos fixadores representa cerca de 15% do custo total da conexão, e os restantes 85% dispersam-se por seleção de desenho, eficiência de montagem, retrabalho de qualidade e pós-venda; dentro dos 15% de custo visível, o material é muitas vezes a maior fatia — precisamente a que a conformação a frio mais pode reescrever. No protótipo, «usar CNC é mais seguro» faz sentido; numa linha que produz centenas de milhares de peças por ano, é frequentemente a opção mais cara.
02
Conformação a frio vs CNC: comparação em cinco dimensões
| Fator de fabrico | Conformação a frio (conformado) | CNC (corte) |
|---|---|---|
| Utilização de material | Alta, apenas material de afinação | Baixa, gera cavacos em cada peça |
| Fluxo de grãos | Contínuo, distribui-se ao longo do contorno sem cortes nem quebras | Cortado pela ferramenta, formando descontinuidades mecânicas |
| Resistência (mesmo material) | Claramente superior (encruamento + fluxo contínuo) | Limite elástico/resistência à tração reduzidos |
| Ciclo | Diferença de ordem de grandeza, segundos por peça | Lento |
| Custo inicial | Moldes dispendiosos, mudança de modelo 6–12 horas | Custo de moldes mínimo, configuração 2–4 horas |
| Custo total em volume | Quanto maior o lote, menor o custo | Adequado a primeiras peças e lotes pequenos |
| Liberdade geométrica | Limitada pelo envelope | Máxima liberdade |
03
Fluxo de grãos: as peças conformadas a frio nascem mais resistentes
A conformação a frio faz o metal fluir dentro do molde: o fluxo de grãos envolve a cabeça, atravessa o pescoço e percorre o corpo, contínuo e sem cortes; o torneamento corta o fluxo nas transições cabeça-corpo e nos ressaltos, criando pontos de início de fissuras por concentração de tensões. Comparação medida entre parafusos torneados e conformados a frio, do mesmo aço e da mesma especificação:
| Especificação do parafuso | Aço | Tração torneada (kgf/mm²) | Tração conformada a frio (kgf/mm²) | Aumento |
|---|---|---|---|---|
| M8 | Aço 40 | 62 | 68 | aprox. +9.7% |
| M10 | Aço 35 | 56 | 60 | aprox. +7.1% |
| M12 | Aço 40X | 60 | 65 | aprox. +8.3% |
| M18 | Aço 35 | 52 | 57 | aprox. +9.6% |
Após tratamento térmico, a carga de ruptura ao longo do corpo dos blanks conformados a frio é 10%–20% superior à do torneado; mais importante ainda é a resistência à fadiga — a conformação a frio reduz as marcas de corte e mantém o fluxo de grãos contínuo nos cantos, com ganho especialmente notável nos cantos estruturais sujeitos a esforço.
Precisa de verificação de seleção ou orçamento de «conformação a frio em substituição à maquinagem»?Tabela de especificações e sugestão de seleção; resposta individualizada do engenheiro
04
Encruamento: benefícios e limites
A conformação a frio provoca à temperatura ambiente uma deformação plástica do metal acima do limite elástico, sendo ela própria um encruamento a frio: o limite de proporcionalidade, o limite elástico e a resistência à rutura aumentam, e algumas peças podem cumprir os requisitos com menos ou nenhum tratamento térmico de reforço, com dureza superficial e resistência ao desgaste igualmente melhoradas. O limite é igualmente claro: quanto maior o grau de deformação, maior o consumo de ductilidade, e ultrapassar o grau de deformação admissível do material provoca fissuras. Há três respostas de engenharia: deformação escalonada em múltiplas estações, recozimento intermédio para recuperar a ductilidade e escolha de fio recozido/normalizado. Requisitos gerais do fio para conformação a frio: resistência à tração geralmente não superior a 70 kgf/mm², alongamento não inferior a 12% e estricção não inferior a 50%.
05
Conta do material e ciclo de produção
O diâmetro da barra torneada tem de ser, no mínimo, igual ao maior diâmetro da peça; a conformação a frio «cresce» a partir de um fio com uma secção intermédia próxima do produto acabado. Comparação clássica de equipamentos multiestação: para a mesma peça, o torneamento exige 3000 lbs de matéria-prima por 1000 peças, enquanto a conformação a frio exige apenas 326 lbs — em materiais caros como o SUS630, esta conta do material decide frequentemente se o projeto avança. Em termos de ciclo, há uma diferença de ordem de grandeza entre conformação a frio e corte; a mudança de modelo leva 6–12 horas na conformação a frio e 2–4 horas no CNC, pelo que protótipos de pequeno lote em CNC e encomendas de volume em conformação a frio são a combinação padrão do setor.
06
Cinco critérios de processo: converter ou não, calcule primeiro
| Etapa | Pergunta a responder | Critério |
|---|---|---|
| Primeira etapa | O material aguenta o grau de deformação? | O grau de deformação q é inferior ao valor admissível do material (aço de baixo carbono 60%–70%, aço de alto carbono apenas 20%–30%) |
| Segunda etapa | Quantos golpes de recalcamento são necessários? | Razão de recalcamento livre S=L/D: ≤2.5 um golpe, ≤4.5 dois golpes, ≤6.5 três golpes |
| Terceira etapa | O corpo comprido entorta? | Razão comprimento/diâmetro e forma de extração: no molde fechado o comprimento do corpo não excede 8d; para corpos mais longos, mudar para molde aberto ou segunda operação |
| Quarta etapa | A máquina tem capacidade suficiente? | Três parâmetros: diâmetro do fio, comprimento de corte e força de conformação (e não «o tamanho da cabeça») |
| Quinta etapa | O fio cumpre os requisitos? | Quatro inspeções à entrada: dureza Brinell, tração, alongamento e estricção |
Se qualquer uma das quatro primeiras etapas excede claramente os limites, passa-se diretamente para maquinagem ou processo combinado; a quinta etapa é a origem típica do «dá para fazer mas não de forma estável» — a raiz dos problemas de taxa de sucesso está frequentemente no fio à entrada da fábrica.
07
Dois cálculos essenciais: grau de deformação e número de golpes
O grau de deformação q mede o quanto o material foi alterado numa única conformação: q = 1 − (d/D)² (d é o diâmetro original do fio e D o diâmetro após o recalcamento). Por exemplo, um fio φ5mm recalcado numa cabeça φ10mm dá q = 1 − (5/10)² = 75% — um grau de deformação que só materiais de nível de aço de baixo carbono aguentam; quanto maior o teor de carbono e de elementos de liga, menor o grau de deformação admissível.
| Método de extrusão | Redução de área máxima por passe | Ângulo máximo de extrusão | Aplicação |
|---|---|---|---|
| Extrusão aberta (o blank é empurrado para dentro do molde de furo pequeno) | ≤30% | ≤30° | Parafusos, parafusos prisioneiros, veios escalonados |
| Extrusão fechada (confinada) | Até 75% | — | Maiores razões cabeça/corpo: porcas, bujões, rebites ocos |
O afinamento do corpo segue a tabela acima; a combinação «primeiro extrudir o corpo, depois recalcar a cabeça» permite superar o limite da razão de recalcamento único de 2~2.5 entre o diâmetro da cabeça e o do corpo. Se S=L/D é grande e se insiste num único recalcamento, o segmento do blank que sai livremente da matriz dobra primeiro e depois sobrepõe-se, formando uma solda fria (dobra) — à vista é uma dobra, internamente é descontínua: é o defeito mais perigoso da conformação a frio, tornando-se fonte de fissuras no tratamento térmico ou sob carga.
08
Rota combinada: maquinagem + conformação a frio reduzida
Quando a geometria da peça excede o envelope da conformação a frio ou as tolerâncias geométricas críticas são extremamente estreitas, não é preciso escolher uma só — «quase-forma líquida por conformação a frio + maquinagem reduzida» é a rota combinada com melhor relação custo-benefício:
- A conformação fica a cargo da conformação a frio: conserva o fluxo de grãos e o benefício do encruamento, transformando mais de 90% do material em peça em vez de cavacos;
- A precisão fica a cargo da maquinagem: torneamento de precisão/retificação apenas nas dimensões de acoplamento críticas e nas tolerâncias geométricas, com margens muito reduzidas;
- Cadeia típica (SUS630 / 17-4PH): fio em estado de solubilização → conformação a frio multiestação quase líquida → laminação da rosca → envelhecimento → maquinagem reduzida de precisão. O envelhecimento vem acompanhado de uma contração dimensional de cerca de 0.04%–0.06%; todas as operações com requisitos geométricos e dimensionais têm de ser agendadas após o envelhecimento;
- Economia: o tempo de maquinagem cai de toda a peça para poucas características, e a utilização de material e o ciclo continuam contados pela conformação a frio; quanto maior o volume, mais evidente a vantagem da rota combinada.
Precisa de protótipos ou fornecimento em volume de «conformação a frio em substituição à maquinagem»?Análise de desenhos, prototipagem rápida e agendamento de produção em volume acompanhados de ponta a ponta
09
Casos típicos
Dois casos já implementados de conversão da maquinagem
- Bujão de suspensão de pack de baterias 6061: a maquinagem CNC pura a partir de barra cortaria o fluxo de grãos do alumínio, criando pontos fracos sob esforços repetidos; após a conversão para conformação a frio, o fluxo de grãos distribui-se continuamente à volta da flange e do corpo, e os ensaios de tração mostram maior resistência à rutura por tensão — para um ponto de suspensão que suporta o peso de todo o pack de baterias, é uma redundância de segurança;
- Redução de custos por VA/VE de processo: projeto de mudança de forjamento para conformação a frio com redução interna calculada de 0.75 RMB por peça, poupando 375 mil RMB em 500 mil peças.
10
Aplicações setoriais
A capacidade de conversão da maquinagem para conformação a frio destina-se ao setor automóvel de nova energia (componentes estruturais de packs de baterias, pontos de suspensão), a caixas e armários (peças torneadas, peças especiais tipo porcas de soldadura) e a componentes de precisão para eletrónica industrial e de consumo; há processos de conformação a frio maduros para fios de aço inoxidável (SUS630/316L/302HQ), aço carbono, aço-liga e alumínio.
11
Resumo e serviços
Deixe «dá ou não para conformar a frio» ao critério das cinco etapas, e «vale a pena converter» à conta do volume e do custo total. Envie o desenho: calculamos etapa por etapa e propomos a rota de conformação a frio pura ou conformação a frio + maquinagem reduzida, com orçamento; protótipos em pequeno lote podem ser arranjados em até 1 dia.
Informação da empresa
YF ZHICHENGJIA (SHENZHEN) LIMITED | Sede: Escritório 101 do edifício C1 e todo o edifício, Rua Kengzi Zhongxing n.º 13, Comunidade de Xiuxin, Freguesia de Kengzi, Distrito de Pingshan, Shenzhen · Tel.: 0755-84061349
Zhichengjia Metal Technology (Xiangyang) Co., Ltd. | Fábrica dedicada ao setor automóvel: Zona de Desenvolvimento Económico de Sanchalu, Chengguan, Gucheng, Xiangyang, Hubei · Tel.: 0710-7269998
Site oficial: www.zcjtech.com
Precisa de uma avaliação de redução de custos por conformação a frio?
Forneça o desenho da peça e a procura anual; recebe recomendação de rota de processo e cálculo de redução de custos em 1 dia útil; protótipos em pequeno lote podem ser arranjados em até 1 dia.