Soluções de fixação para ferramentas de metal duro|Parafusos de inserto classe 12.9Acionamento TORX PLUSAdaptação de rosca interior-exterior
Uma pastilha indexável é fixada ao suporte por um único parafuso: se ficar um pouco solto, a pastilha desloca-se e a medida maquinada varia; se for apertado em excesso, o bordo do furo do metal duro fende. O metal duro é duro e frágil e tolera uma janela de força de aperto muito mais estreita do que o aço. As medidas desta página estão agrupadas em fixação da pastilha e adaptação do suporte, com resistência, acionamento e revestimento verificáveis peça a peça.

Cinco pontos-chave no aperto da pastilha, nenhum sobre quanto apertar
A falha do parafuso de inserto manifesta-se geralmente como variação da medida maquinada ou lascamento do bordo da pastilha, e não como rotura do parafuso. Cada um dos pontos seguintes pode ser confirmado na página de produto.
O metal duro não teme a pressão, teme a concentração de tensões
O metal duro é duro e resistente à compressão, mas fraco à tração e à flexão e praticamente sem plasticidade. Assim que aparece um ponto alto ou uma rebarba no bordo do escareado da pastilha, a tensão de aperto concentra-se aí e o bordo do furo lasca. Por isso a face cónica da cabeça do parafuso tem de assentar bem no escareado da pastilha — sem área de contacto suficiente, nem um binário exato serve.
O acionamento decide se o binário chega a ser transmitido
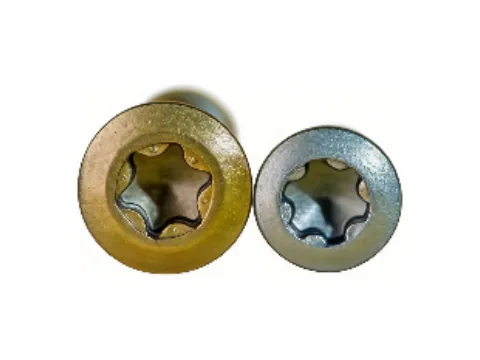
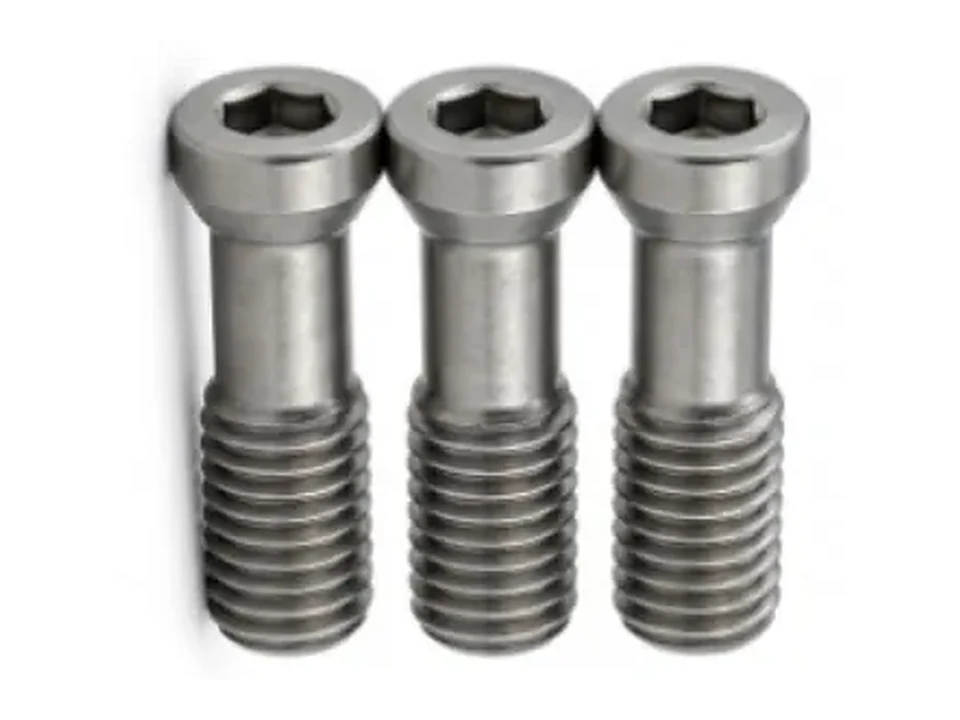
Os parafusos de inserto são pequenos (M1.6-M5 é o habitual), pelo que o binário admissível do acionamento é limitado. O acionamento hexalobular TORX PLUS® tem flancos planos e uma grande área de apoio, transmitindo binários de aperto mais elevados sem deslizamento; um sextavado interior simples arredonda-se facilmente em medidas pequenas e, uma vez danificado o acionamento, a pastilha não sai e resta apenas a desmontagem destrutiva.
A classe 12.9 não serve para ser mais dura, serve para resistir à fadiga
O parafuso de inserto é desmontado e montado em cada troca de ferramenta, suportando binários de aperto repetidos e vibrações de corte. A classe 12.9 (resistência à tração ≥1200 MPa, tensão de cedência ≥1080 MPa, HRC 39-44) com têmpera e revenido equilibra dureza e tenacidade, para que a montagem repetida e a vibração de alta frequência não provoquem fadiga da rosca nem rotura da cabeça — o objetivo não é um número de resistência maior.
O fluido de corte é um ambiente corrosivo contínuo
O fluido de corte da máquina lava continuamente o suporte e o parafuso, e as formulações com cloro ou enxofre não são favoráveis aos revestimentos. Por isso o tratamento superficial do parafuso de inserto não é uma opção estética: a oxidação negra é barata mas fraca, a zincagem é generalista e a liga de zinco-níquel é melhor na resistência à corrosão e aos químicos. A decisão depende do tipo de fluido de corte e da frequência de troca, e não da oxidação negra por omissão.
Uma rosca de suporte desgastada recupera-se com uma bucha de rosca interior-exterior
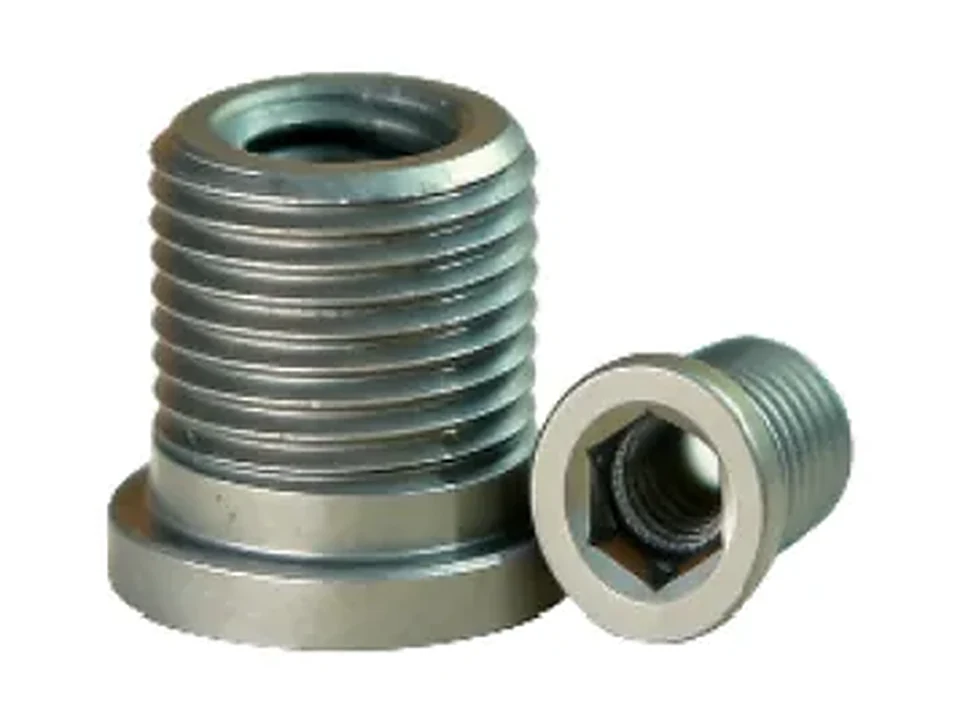
As roscas dos suportes de aço desgastam-se e espanam-se após muitas trocas de ferramenta, e substituir o suporte completo fica caro. Uma bucha de rosca interior-exterior de alta precisão reconstrui uma rosca interior de alta resistência num corpo de baixa resistência ou já desgastado, e a maquinagem de precisão de furo profundo garante a coaxialidade entre a rosca interior e a exterior; o parafuso de rosca interior-exterior serve para converter medidas (por exemplo, rosca exterior M8×0.75 para rosca interior M5×0.8), resolvendo a adaptação com uma só peça e reduzindo o número de componentes.
Todas as medidas, em dois grupos: aperto da pastilha e ligação ao suporte
As medidas pequenas fixam a pastilha e exigem um acionamento que não deslize e binário repetível; as medidas grandes e as peças de rosca interior-exterior servem suportes, adaptação de módulos e reparação de roscas. Cada cartão conduz diretamente à página de produto, onde mandam as medidas, a resistência e o revestimento.
Aperto da pastilha: medidas pequenas, alta repetibilidade
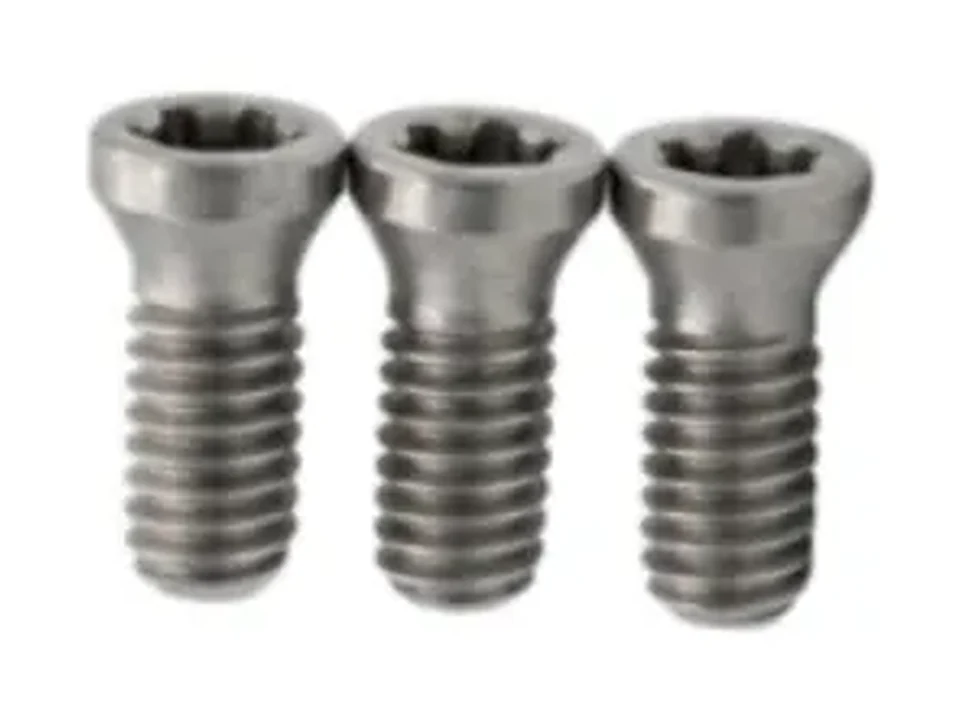
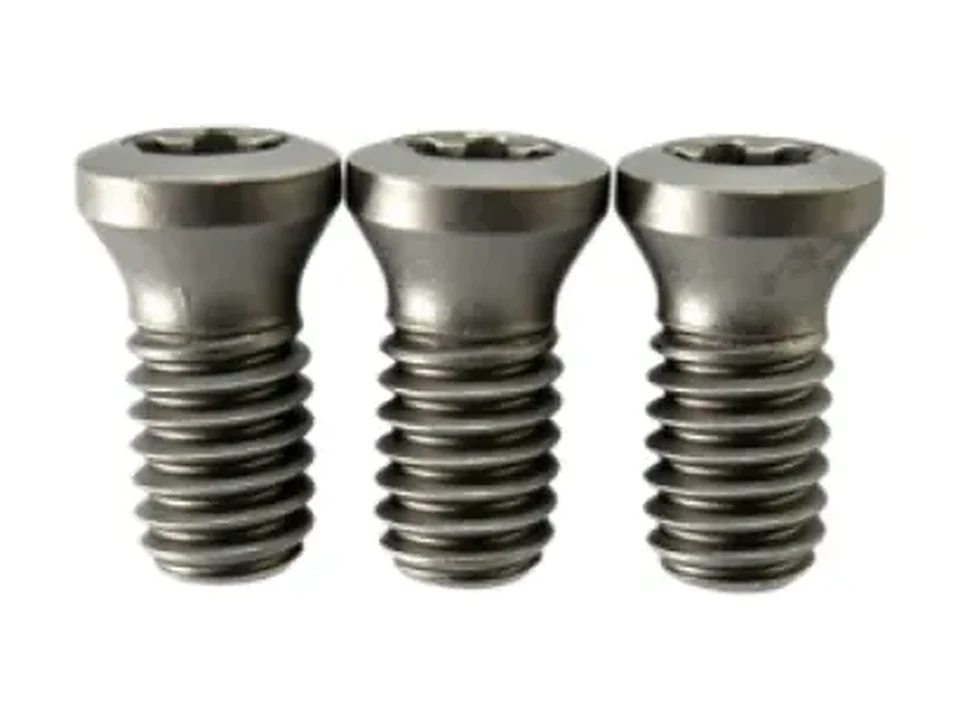
4 SKUOs parafusos de inserto de M1.6 a M4.5 são todos classe 12.9 em 42CrMo, resistência à tração ≥1200 MPa, HRC 39-44, rosca 6g. O acionamento TORX PLUS® tem uma grande área de apoio e resiste ao deslizamento da ponta, o que se adequa a centros de maquinagem com trocas de ferramenta frequentes; as medidas de 5IP a 25IP cobrem os furos de pastilha habituais.
Adaptação de suportes e reparação de roscas
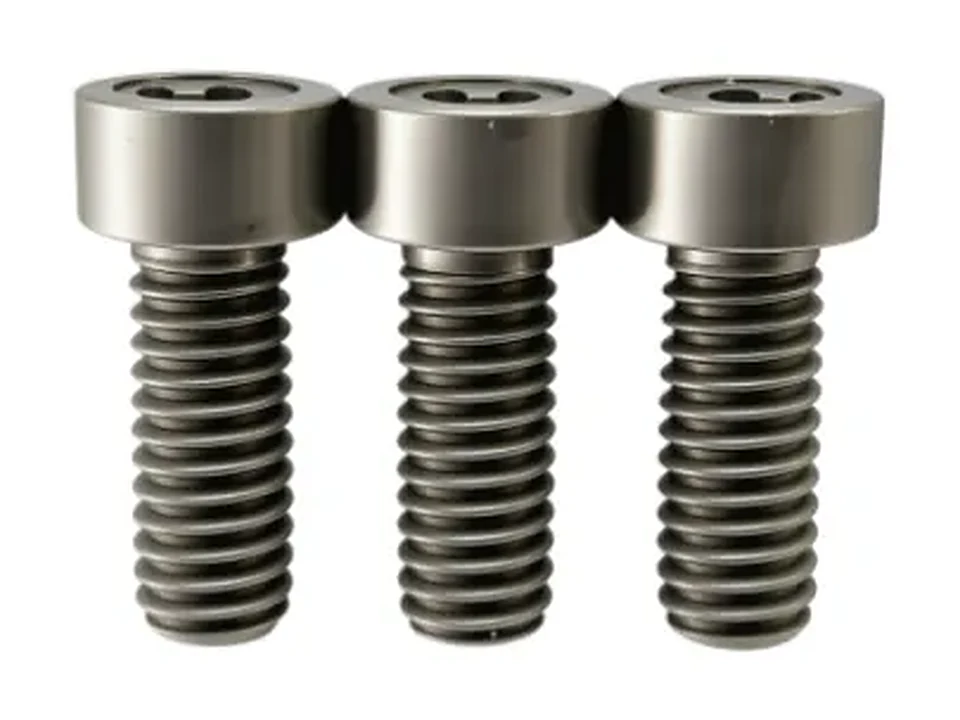
3 SKUOs parafusos de aperto de maior dimensão servem suportes, pinças e módulos; a rosca interior-exterior resolve a conversão de medidas (exterior M8×0.75 para interior M5×0.8) e substitui o conjunto bucha adaptadora mais parafuso por uma só peça; a bucha de rosca interior-exterior de alta precisão reconstrui uma rosca interior de alta resistência num furo desgastado ou de baixa resistência, mantendo a coaxialidade através de maquinagem de precisão de furo profundo.
Quatro posições típicas de fixação de ferramentas
Pastilhas de torneamento, pastilhas de fresagem, pinças, moldes e dispositivos: quatro posições com exigências distintas de repetibilidade do binário e proteção anticorrosiva.
Aperto de pastilhas de torneamento e fresagem
A pastilha é pressionada contra a face de apoio do suporte pelo parafuso, e a força de aperto decide se assenta de forma estável. A variação de medida maquinada não é muitas vezes desgaste da pastilha, mas micro-movimento por força de aperto insuficiente. Estas posições exigem ferramentas de binário controlado e trocas de ferramenta ao binário especificado, não a olho.
Bloqueio de suportes e pinças
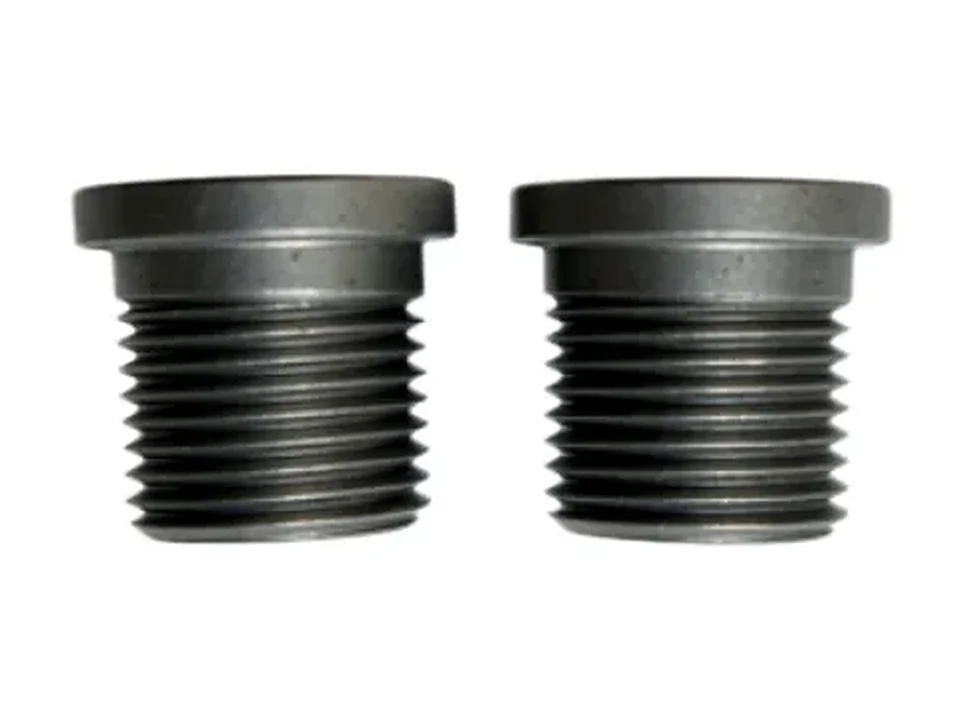
As medidas maiores suportam cargas mais complexas e ainda o impacto da troca de ferramenta. Nestas posições usam-se normalmente parafusos M6-M8 de classe 12.9, com acionamento TORX PLUS® ou sextavado interior; o revestimento escolhe-se pelo fluido de corte, e a liga de zinco-níquel é mais estável com fluidos que contenham cloro.
Módulos de ferramenta e adaptação rápida
A troca automática de ferramenta exige converter medidas numa só montagem, e o parafuso de rosca interior-exterior foi desenhado precisamente para isso: a rosca exterior entra no corpo da ferramenta, a interior recebe um parafuso normalizado, eliminando a bucha adaptadora e uma operação adicional. A coaxialidade do adaptador determina diretamente a excentricidade da ferramenta e tem de ser aceite como peça de precisão.
Reparação do furo roscado do suporte
As roscas dos suportes de aço desgastam-se e espanam-se com o uso, e reconstruir a rosca com uma bucha custa muito menos do que substituir todo o suporte. O crítico é a coaxialidade e a perpendicularidade da face de topo — se a bucha ficar torta, a pastilha não assenta plana e perde-se toda a precisão.
A lógica de seleção de fixadores para ferramentas
Primeiro a forma e a medida do furo da pastilha, depois o acionamento e a resistência, e por fim o revestimento conforme o fluido de corte.
O parafuso de inserto é o exemplo típico de que uma peça pequena decide a precisão: o parafuso custa apenas alguns yuan, mas um binário de aperto errado inutiliza todo um lote de peças. Por isso a seleção faz-se de trás para a frente, a partir da pastilha e do suporte: primeiro o escareado e a medida da rosca da pastilha, depois a frequência de troca de ferramenta e as ferramentas de binário, e só no fim a classe de resistência e o tratamento superficial. As cinco secções seguintes baseiam-se na série de parafusos de inserto TORX PLUS®, nos parafusos de rosca interior-exterior com sextavado interior e nas buchas de rosca interior-exterior de alta precisão deste site, bem como nas normas ISO 965-1, GB/T 3098.1 e GB/T 70.1.
Passo 1: partir da forma do furo da pastilha e da medida da rosca
O ângulo do escareado e o diâmetro do furo da pastilha determinam a forma da cabeça do parafuso, e a medida da rosca fixa o limite superior da força de aperto. Ambos são definidos pelo fabricante da pastilha; o fixador apenas se adapta, não os altera. O primeiro passo da seleção é, portanto, obter o desenho do escareado e a medida de parafuso recomendada, e não escolher um parafuso que pareça adequado.
As medidas habituais vão de M1.6 a M5 (correspondendo a acionamentos 5IP, 8IP, 15IP, 25IP e semelhantes), com M6-M8 para suportes maiores. Quanto menor a medida, menor o binário admissível do acionamento e maiores as exigências de precisão do acionamento e da ponta.
- Pastilhas pequenas (M1.6-M2.5) → TORX PLUS® 5IP / 8IP
- Pastilhas habituais (M4-M5) → TORX PLUS® 15IP / 25IP
- Suportes e pinças (M6-M8) → TORX PLUS® 20IP-30IP ou sextavado interior
- É preciso converter medida → parafuso de rosca interior-exterior (exterior para interior)
- Rosca do suporte desgastada → a bucha de precisão reconstrui a rosca interior
Passo 2: o acionamento afeta mais a utilização do que a resistência
O parafuso de inserto raramente falha por rotura; falha por acionamento arredondado. Uma vez danificado o acionamento, o parafuso não sai e a pastilha não é retirada, restando apenas a desmontagem destrutiva — uma perda real de tempo de máquina em linhas com trocas frequentes.
Face a um sextavado interior simples, o TORX PLUS® tem flancos planos e maior área de apoio, pelo que a mesma medida transmite mais binário sem deslizamento; o sextavado interior (SW) ganha em universalidade e em disponibilidade de chaves. A escolha faz-se por frequência de troca × binário: frequência e binário elevados favorecem o acionamento lobular; frequência e binário baixos permitem sextavado interior.
Passo 3: equilíbrio entre resistência e dureza
A classe 12.9 (tração ≥1200 MPa, tensão de cedência ≥1080 MPa, HRC 39-44) é a configuração habitual do parafuso de inserto, normalmente em 42CrMo, temperado e revenido para equilibrar dureza e tenacidade. Demasiado macio e o acionamento desgasta-se e deforma-se; demasiado duro e a tenacidade cai, com risco de rotura frágil sob impacto.
Existe aqui um risco oculto: a classe 12.9 situa-se na zona sensível à fragilização por hidrogénio (acima de cerca de 1000 MPa de resistência à tração é preciso ter em conta). Se estes parafusos forem galvanizados por via eletrolítica, a desidrogenação é obrigatória; caso contrário pode ocorrer rotura diferida após a montagem. Os parafusos de inserto têm lotes grandes e medidas pequenas, o que torna este ponto fácil de esquecer.
Passo 4: o revestimento escolhe-se pelo fluido de corte
A oxidação negra é a mais económica e a mais fraca contra a corrosão, adequada a ambiente seco ou serviço curto; a zincagem é generalista mas tem vida limitada com fluidos de corte que contenham enxofre ou cloro; a liga de zinco-níquel resiste melhor à corrosão e aos produtos químicos e convém a peças permanentemente imersas em fluido de corte. Perguntar que fluido de corte usa a máquina e de quanto em quanto tempo se troca a ferramenta é mais útil do que as horas de névoa salina do catálogo.
Note também o efeito do revestimento no binário: revestimentos diferentes têm coeficientes de atrito diferentes, pelo que o mesmo binário ajustado dá uma força de aperto real diferente. Ao mudar de revestimento, a janela de binário tem de ser reconfirmada e não simplesmente reaproveitada.
Passo 5: que pontos de aceitação registar
Medidas e rosca: verificar a forma da cabeça, o comprimento e a medida da rosca conforme o desenho; verificar a rosca com calibres passa/não passa 6g (ISO 965-1); verificar o acionamento segundo a ISO 10664 (acionamento Torx) ou a GB/T 70.1 (sextavado interior). Propriedades mecânicas: tração, dureza e carga de prova segundo os requisitos da classe 12.9 da GB/T 3098.1.
Desempenho de utilização: ensaio de montagem e desmontagem repetida ao binário especificado (simulando a troca de ferramenta), com verificação do desgaste do acionamento e dos danos na rosca; névoa salina segundo a ISO 9227 para o revestimento; se houver galvanoplastia, acrescentar amostragem de pré-carga para hidrogénio (GB/T 3098.17). Só depois destes ensaios se pode afirmar que o parafuso resiste à linha de produção.
Parceiro de otimização do custo total, do protótipo ao pós-venda
Seis serviços técnicos cobrem seleção, amostras, validação e arranque de produção, transformando a pergunta sobre se este parafuso serve numa conclusão de engenharia verificável.
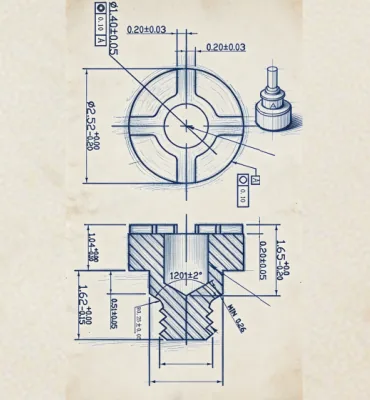
Amostras técnicas rápidas
Formação técnica
Serviços de ensaio
Consultoria de projeto
Otimização contínua de processo
Análise de desmontagem
Do desenho da pastilha ao ensaio de troca
Validar um parafuso de inserto significa simular a troca real: o estado do acionamento e da rosca após montagens repetidas importa mais do que um ensaio de tração isolado.
Verificação da pastilha e do suporte
Com o desenho do escareado e a medida da rosca do suporte, confirmar a forma da cabeça, a rosca e o comprimento, e marcar as posições que exigem adaptação ou reparação.
Seleção de acionamento e medida
Escolher acionamento lobular ou sextavado interior pela frequência de troca e pelo binário; em medidas pequenas, preferir TORX PLUS® contra o deslizamento.
Definição de resistência e revestimento
Confirmar a classe 12.9 e o intervalo HRC, escolher oxidação negra, zincagem ou liga de zinco-níquel conforme o fluido de corte e avaliar a desidrogenação quando necessário.
Ensaio simulado de troca de ferramenta
Montar repetidamente ao binário especificado e verificar o desgaste do acionamento, os danos na rosca e a repetibilidade do posicionamento da pastilha.
Validação de lote e corrosão
Amostragem de dureza e calibração de rosca por lote, névoa salina segundo a ISO 9227 para revestimentos e amostragem de pré-carga de hidrogénio em peças galvanizadas.
Perguntas frequentes sobre a fixação de ferramentas de metal duro
Porque é que o acionamento do parafuso de inserto fica sempre arredondado?
A medida maquinada não pára de variar — será do parafuso?
Os parafusos de inserto classe 12.9 precisam de desidrogenação?
Oxidação negra, zincagem ou liga de zinco-níquel?
A rosca do suporte espanoou — é preciso substituir o suporte completo?
Qual é a diferença entre um parafuso de rosca interior-exterior e uma bucha de rosca interior-exterior?
Continuar a ler
Envie o desenho da pastilha e as condições de corte; especificamos por acionamento
Envie o desenho do escareado da pastilha, a medida da rosca do suporte, a frequência de troca, o tipo de fluido de corte e o binário atual: propomos acionamento, resistência e revestimento, com validação por simulação de troca de ferramenta.