Produkthandbuch: Tangless-Gewindeeinsätze
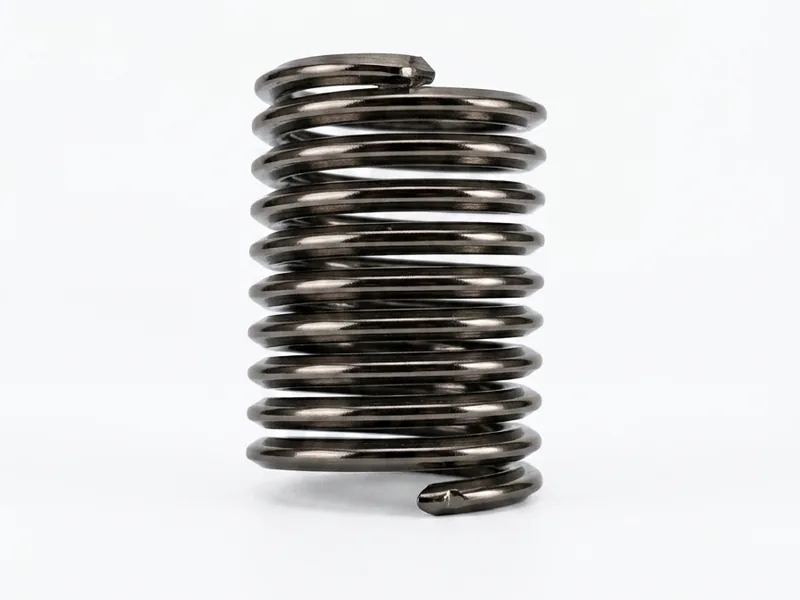
Tangless-Gewindeeinsätze (zapfenlose Drahtgewindeeinsätze) haben keinen Montagezapfen: Nach dem Einsetzen entfällt das Abbrechen des Zapfens, es bleiben keine Späne zurück – ideal für Sackloch-, Sauberkeits- und Automatenmontage; M2–M39 komplett, SUS304/SUS316/Phosphorbronze/INCONEL verfügbar.
Produktüberblick
Wirkprinzip der Gewindeverstärkung und Kenndaten
- Erhöhung der Innengewindefestigkeit in Leichtmetallen: Die Innengewindefestigkeit von Leichtmetallen wie Magnesium und Aluminium lässt sich wirksam auf Güte 12 steigern, sodass Leichtmetallgewindebohrungen hochfeste Schrauben ab Güte 8.8 aufnehmen können;
- Gleichmäßige Lastverteilung: Ohne Einsatz trägt das erste Gewinde etwa 50 % der Kraft; mit Einsatz verteilt sich die Last gleichmäßiger über das Innengewinde, Spannungsspitzen werden vermieden;
- Werkstofffestigkeit: Drahtgewindeeinsätze bestehen üblicherweise aus gehärtetem nichtrostendem Stahl (z. B. SUS304, Härte HRC 43–50), die Zugfestigkeit liegt in der Regel nicht unter 1370MPa – leicht und stark;
- Schwingung und Verschleiß: Das elastische Gewindeprofil absorbiert Schwingungsenergie, das verschleißfeste Gewinde verlängert die Lebensdauer bei wiederholten Montagen deutlich.
Vergleich mit Einsätzen mit Zapfen
| Vergleichspunkt | Drahtgewindeeinsatz mit Zapfen | Tangless-Gewindeeinsatz |
|---|---|---|
| Montageschritte | Nach dem Einschrauben muss der Zapfen mit einer Zapfenbrechvorrichtung abgebrochen werden (zusätzlicher Schritt) | Einschrauben genügt, kein Zapfenbrechen nötig |
| Zapfenbruchspäne | Beim Abbrechen entstehen Späne, die gereinigt und geprüft werden müssen | Keine Späne, keine Reinigung erforderlich |
| Sackloch-Eignung | Der Zapfen beansprucht den Grundboden; bei Sacklöchern muss oft Zapfenraum vorgehalten werden | Das Sackloch kann bis zur maximalen Einschraubtiefe ausgenutzt werden |
| Automatenmontage | Zusätzlicher Prozessschritt Zapfenbrechen nötig | Weniger Schritte, passend für automatisierte Linien |
| Reinheitskritische Anwendungen | Zapfenbruchspäne erfordern strenge Kontrolle | Besser geeignet für saubere Montage in Optik, Hydraulik usw. |
Montageablauf
- 1. Bohren: Kernloch nach dem vom Drahtgewindeeinsatz geforderten Durchmesser bohren, Gegenöhren möglichst vermeiden;
- 2. Gewindeschneiden: Grundgewinde mit dem Spezialgewindebohrer für Drahtgewindeeinsätze schneiden;
- 3. Gewinde prüfen: Das Grundgewinde lässt sich mit Gewindelehren prüfen;
- 4. Montage: Tangless-Gewindeeinsatz mit dem Montagewerkzeug in das Grundgewinde einschrauben; das Ende liegt etwa 1/4 Umdrehung unterhalb der Oberfläche;
- 5. Prüfung: Nach der Montage Gewindedurchgang und Flankendurchmesser erneut prüfen.
Kernloch-Design
- Bohrtiefe: Die minimale Bohrtiefe „S“ muss zwischen Gewindebohrerspitze und Bohrungsboden einen Spänefreiraum von einer Gewindesteilung lassen; bei Spiralpunkt-Gewindebohrern ist die Bohrtiefe weiter zu vergrößern;
- Senkung: Vor dem Gewindeschneiden wird eine 120°-Senkung empfohlen, damit die Führungsgewindegänge des Einsatzes nicht auf scharfen Grat treffen;
- Wenn keine Senkung möglich ist: Vor dem Gewindeschneiden sind Grat oder verformtes Material an der Führungsgewindestelle zu entfernen, um eine reibungslose Montage zu sichern und den Arbeitseinfluss zu reduzieren;
- Bohrerauswahl: Standardmaße werden empfohlen; die Bohrungsmaße sind Richtwerte und nach Probearbeit im jeweiligen Grundmaterial festzulegen.
Produkteigenschaften
| Eigenschaft | Erläuterung |
|---|---|
| Werkstoff | Nichtrostender Stahl SUS304 / SUS316, Phosphorbronze, hochtemperaturfeste Nickellegierung INCONEL |
| Größenbereich | M2–M39, Regel- und Feingewinde |
| Längen | 1D / 1.5D / 2D / 2.5D / 3D – fünf übliche Längen, kundenspezifisch möglich |
| Ausführungen | Standard- und selbstsichernde Ausführung |
| Oberflächenbehandlung | Schmierung, Verzinnen, Verzinken, Versilbern (für hohe Temperaturen) usw. |
| Farbkennzeichnung | Farbmarkierung (rot, grün usw.) auf Anfrage zur Größenunterscheidung auf der Linie |
Lösesicherung und Farbkennzeichnung
Einsatzszenarien
- Sacklöcher: Der Zapfen beansprucht den Grundboden nicht mehr, die Gewindeausnutzung ist höher;
- Reinheits- und Dichtheitsanforderungen: Montagen ohne Metallspäne, z. B. optische Geräte, Hydraulikkomponenten, Medizintechnik;
- Automatisierte Linien: Wegfall des Zapfenbrechens und der Späneentsorgung, schnellere Taktzeiten;
- Reparatur und Verstärkung von Leichtmetallen: Überdrehte Gewinde in Aluminium- und Magnesiumgehäusen reparieren und verstärken.
Häufige Fragen
Q1Wann Tangless-, wann Zapfenausführung?
Bei Sacklöchern, hohen Reinheitsanforderungen und automatisierten Linien empfiehlt sich die zapfenlose Ausführung; bei Durchgangslöchern sind beide möglich, abgewogen nach Linienprozess und Kosten des Zapfenbrechens.
Q2Muss nach der Montage ein Zapfen gebrochen werden?
Nein. Tangless-Gewindeeinsätze haben keinen Montagezapfen; das Einschrauben mit dem Montagewerkzeug schließt die Montage ab, es bleiben keine Späne zurück.
Q3Um wie viel lässt sich die Gewindefestigkeit steigern?
Gleiches System wie bei Drahtgewindeeinsätzen: Die Innengewindefestigkeit in Leichtmetallen lässt sich auf etwa Güte 12 steigern, passend für hochfeste Schrauben ab Güte 8.8; die Zugfestigkeit des gehärteten Stahldrahts liegt in der Regel nicht unter 1370MPa.
Q4Auf was ist beim Kernloch zu achten?
Kernloch nach dem Durchmesser des Spezialgewindebohrers bohren; die minimale Bohrtiefe muss der Gewindebohrerspitze einen Spänefreiraum von einer Steilung lassen; vor dem Gewindeschneiden wird eine 120°-Senkung empfohlen, andernfalls sind Grate an der Führungsgewindestelle zu entfernen.
Q5Wie sind die Lieferzeiten?
Übliche Größen und Längen werden nach Auftragseingang produziert, Kleinmengen-Muster ab 1 Tag; Sonderwerkstoffe (z. B. INCONEL) und Sonderlängen nach Prozessbewertung.
Branchenanwendungen
Produktzusammenfassung
Benötigen Sie Auswahlunterstützung für Tangless-Gewindeeinsätze?
Senden Sie Gewindegröße, Länge und Grundmaterial und erhalten Sie innerhalb eines Arbeitstages Auswahlberatung und Angebot; Kleinmengen-Muster werden ab 1 Tag eingerichtet.