
高強度ファスナーの水素脆性遅れ破壊:成因・リスク・防止
エグゼクティブサマリー
水素脆性による遅れ破壊は、高強度ファスナーで最も見えにくい破壊形態です。破断は組立後数週間から数カ月して前兆なく突然発生します。本稿ではGB/T 3098.17-2022に基づき、発生機構、高リスクとなる工程、見極め方、防止策を体系的に整理し、リスクを源流から除くための考え方を示します。
高強度ファスナーの製造、加工、使用の各過程において、水素脆性による遅れ破壊は極めて見えにくく破壊的な不良形態です。破断は組立後数時間、数週間、あるいは数カ月を経て発生し、目立った前兆がなく、通常の品質検査では事前に発見できません。軽微であれば設備故障、重大であれば人身事故につながります。とくに8.8級以上の高強度ファスナーでは水素脆性のリスクが顕著に高まり、先端製造業のサプライチェーンにおける中核的な管理項目となっています。
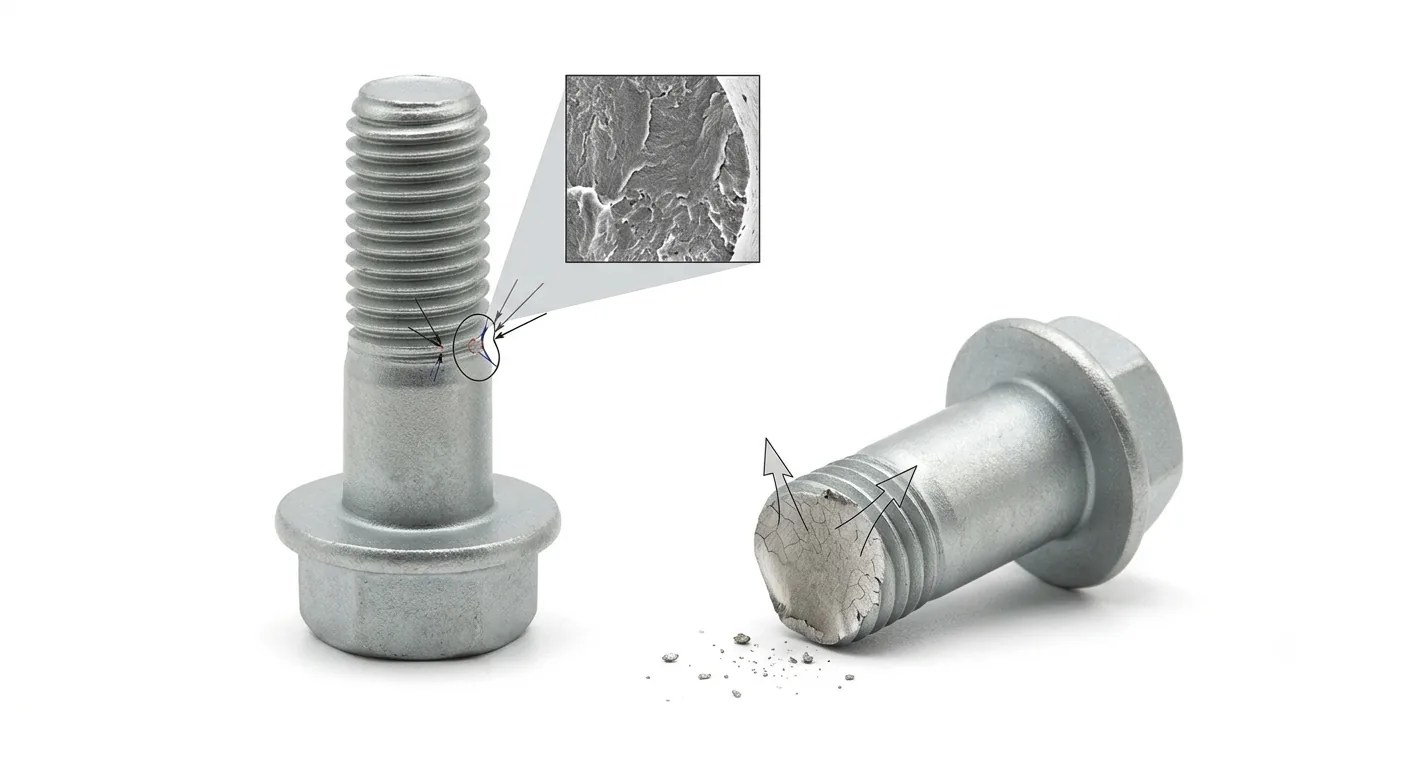
本稿ではGB/T 3098.17-2022「ファスナーの機械的性質-ボルト、ねじ及び植込みボルト-水素脆性試験」の国家標準に沿い、YF Zhichengjiaが高強度ファスナーの製造で培った工程管理の経験を交え、水素脆性遅れ破壊の発生機構、高リスク工程、見極め方、科学的な防止策を詳しく解説します。水素脆性のリスクを源流から排除し、ファスナー締結の安全と信頼性を確保することが目的です。
水素脆性遅れ破壊の本質と影響
水素脆性(Hydrogen Embrittlement)とは、金属材料が特定の工程で水素原子を吸収し、その水素が材料内部を拡散して結晶粒界や欠陥部に集積し、応力の作用下でぜい性破壊を引き起こす現象です。主な特徴と影響は次のとおりです。
1. 主な特徴:第一に遅延性。破断は直ちには起こらず、組立後に潜伏期間を経て、応力をきっかけに突然破断します。第二に突発性。破断前に目立った塑性変形がなく、目視では予測できません。第三に不可逆性。一度水素原子を吸収すると、後処理で完全に除去することはできず、特定の工程でリスクを下げるしかありません。
2. 主な影響:水素脆性による破断は、自動車エンジンのボルト、風力発電のフランジボルト、航空宇宙用ファスナーなど、高強度ファスナーの重要な締結部で多く発生します。ひとたび破壊すれば設備停止や製品リコールに直結し、人身事故を招くこともあります。業界統計によれば、2023年に国内で水素脆性を原因とする自動車ファスナーのリコールは前年比37%増となり、1件あたりの平均損失は100万元以上に達しており、その影響は無視できません。
3. 高リスク対象:GB/T 3098.17-2022の規定では、引張強さ≥1000MPa(8.8級以上)の中高炭素鋼および合金鋼ファスナーが水素脆性遅れ破壊の高リスク対象です。一方、4.8級などの普通強度ファスナーは材料の靱性が高く、水素脆性のリスクは極めて低いため、通常は専用の対策を要しません。
高リスクとなる工程と発生要因
水素脆性は単一の要因で生じるものではなく、「水素原子の吸収+応力によるトリガー」の重畳効果によるものです。水素原子は主にファスナー製造工程の二つの重要プロセスに由来し、そこが対策の重点にもなります。業界の実務経験を踏まえて詳述します。
1. 酸洗・除錆工程(主要な水素源の一つ)
ファスナーの製造では、原材料表面の酸化スケールや錆を除去するため酸洗処理を行い、塩酸や硫酸などの酸洗液を用います。酸洗では陰極反応により大量の水素原子が発生し、その一部が金属素地の内部へ侵入します。工程管理が不適切だと水素原子の過剰な吸収を招きます。
酸洗濃度が高すぎたり時間が長すぎたりすると、水素原子の発生が激しくなり侵入量が増えます。
酸洗液の腐食抑制剤が不足あるいは劣化していると、水素原子の侵入を抑えられず、水素脆性のリスクが大きく高まります。
酸洗後に直ちに水洗・乾燥を行わないと、残留した酸液が水素原子を発生し続け、リスクがさらに深刻になります。
2. 電気めっき工程(最大の水素源)
従来の亜鉛めっきでも、環境対応型の三価クロム亜鉛めっきでも、電解の過程中に陰極(ファスナー側のワーク)の表面で水素発生反応が起こり、生じた水素原子が高強度鋼の素地へ侵入しやすくなります。これが水素脆性の最大の原因です。業界には「環境対応めっきなら十分に安全」という誤解がありますが、三価クロムの環境対応亜鉛めっきでも約15%の水素脆性リスクが残り、安全閾値を大きく上回ります。
また、めっき後のパッシベーション処理のタイミングが不適切だと水素原子の拡散経路が閉じられ、侵入した水素が排出されず、かえってリスクが高まります。これは多くの企業が見落としている重要な点です。
3. 応力によるトリガー(水素脆性破断の必要条件)
水素原子の吸収だけでは破断に至らず、応力によるトリガーが必要です。主な応力源は次のとおりです。
締付応力:組立時の初期締付力、とくに初期締付力が高すぎる場合(公称引張強さの70%以上に近づく場合)は、水素原子の集積とき裂進展の駆動力となります。
加工応力:冷間圧造、冷間引抜き、ねじ加工などの冷間加工で生じる内部応力が、焼戻しで十分に除去されないと水素脆性き裂の起点となります。
使用応力:使用中に受ける交番応力や振動応力は、水素原子の拡散とき裂進展を加速し、遅れ破壊を誘発します。
リスクの見極め方(GB/T標準の試験方法)
ファスナーの水素脆性リスクを正確に見極め、不適合品を市場に出さないためには、GB/T 3098.17-2022の要求に従い、専門的な試験方法と簡易な判定手段を組み合わせて全工程のリスク管理を行います。
1. 専門的な試験方法(ラボ試験)
中核となるのは遅れ破壊試験で、GB/T 3098.17-2022が定める水素脆性検査の中心的な方法です。手順は次のとおりです。
試料準備:高リスクのファスナーの各ロットから無作為に抜き取り、実際の生産と同じ酸洗、めっき、熱処理を施した試料を用いて、結果が実態に即するようにします。
荷重付加:専用装置で試料に耐力の90%の定荷重を加え、実使用時の締付応力を模擬します。
観察・判定:200時間連続で観察し、破断がなければ水素脆性リスクは合格と判定します。200時間以内に破断した場合は、そのロットのリスクが基準を超えているとみなし、全数再加工または廃棄とします。
さらに金属組織の観察を併用し、ファスナー内部の水素の集積や微小き裂を確認して、リスク判定を補助することもできます。
2. 簡易判定(現場での迅速な見極め)
生産現場や使用場面では、次の3点で高リスクのファスナーを迅速に判別できます。
材料と強度:引張強さ≥1000MPa(8.8級以上)で、中高炭素鋼または合金鋼のファスナーは高リスク対象です。
工程の特徴:酸洗や電気めっき(とくに亜鉛めっき)を経て、規定どおりの脱水素ベーキングを行っていないファスナーはリスクが極めて高いです。
使用場面:エンジンやブレーキなど安全上重要な部位、分解できない構造、振動や交番荷重を受ける箇所に使うファスナーは、重点的に点検する必要があります。
製造・使用の全工程における防止策
GB/T 3098.17-2022の要求とYF Zhichengjiaの工程管理経験に基づき、「源流での水素抑制、工程内での脱水素、最終検査」の三つの軸で実行可能な対策を示します。
(一)源流での水素抑制:工程を最適化し、水素の吸収を減らす
1. 酸洗工程の最適化:酸洗の濃度と時間を厳格に管理します。塩酸濃度は15%~20%、硫酸濃度は20%~25%を目安とし、時間はファスナーの寸法に応じて調整します(通常5~10分)。酸洗液には十分な腐食抑制剤を添加して水素の発生と侵入を抑えます。酸洗後は直ちに3回の水洗で残液を除去し、その後すみやかに乾燥します。
2. 水素脆性リスクのない表面処理の採用:8.8級以上の高強度ファスナーでは、水素発生を伴わない表面処理を優先し、源流から水素の吸収を断ちます。推奨するのは次の二つです。
亜鉛ニッケル合金めっき:ニッケルの添加により緻密な合金層が形成され、水素原子の拡散を効果的に遮断します。水素脆性リスクは1%未満で、耐塩水噴霧性にも優れ(200~1000時間)、ASTM F1940の要求に適合します。
ダクロ処理:非電解の塗布型プロセスで、工程全体で水素発生がなく、水素脆性リスクを完全に排除できます。10.9級、12.9級などの超高強度ファスナーに適し、耐塩水噴霧性は720時間以上に達します。
注意:通常の電気亜鉛めっきや有色クロメート亜鉛めっきなどは、8.8級以上の高強度ファスナーには適用できず、厳に避ける必要があります。
(二)工程内での脱水素:規定の脱水素ベーキングで侵入水素を排出
顧客の要望や生産条件により、亜鉛めっきなど水素発生リスクのある工程を採用せざるを得ない場合は、めっき後4時間以内に規定の脱水素ベーキングを行います。これがリスク低減の鍵となる工程で、具体要求は次のとおりです。
ベーキング温度:190~220℃。高すぎるとファスナーの機械的性質に影響し、低すぎると水素を十分に排出できません。
ベーキング時間:8時間以上。ファスナーの肉厚が1mm増えるごとに1時間延長し、素地深部の水素まで確実に排出します。
重要な禁止事項:ベーキング前にパッシベーション処理を行ってはいけません。水素原子の拡散経路が閉じられ、排出できずにかえってリスクが高まります。ベーキング後は徐冷し、新たな内部応力の発生を避けます。
(三)最終検査:標準に沿った検査で不適合品の出荷を防ぐ
1. 全ロット検査の仕組み:8.8級以上の高強度ファスナーは、ロットごとにGB/T 3098.17-2022に基づく遅れ破壊試験を実施し、不適合ロットは出荷を厳禁として、最終段階で品質を担保します。
2. 追加検査項目:硬さ試験や金属組織観察を組み合わせ、工程の不備に起因する水素脆性の懸念を洗い出し、機械的性質と内部品質が基準を満たすことを確認します。
3. 工程トレーサビリティの構築:ロットごとに酸洗、めっき、脱水素ベーキングのパラメータを記録し、万一の破壊時には原因を迅速に特定して工程を速やかに改善できるようにします。
(四)使用段階:組立を適正化し、応力のトリガーを減らす
1. 締付力の管理:GB/T 3098.1-2010に従って締付力を適正に設定し、過大な締付(公称引張強さの70%を超えない)を避けて、応力によるトリガーのリスクを下げます。
2. 組立応力の除去:組立前に低温焼戻しを行い、冷間加工や輸送で生じた内部応力を除去します。
3. 過酷環境の回避:湿潤、塩分、酸アルカリなどの腐食環境では追加の防食処理を施し、腐食由来の応力と水素脆性の重畳による破断の加速を防ぎます。
まとめ
水素脆性遅れ破壊は高強度ファスナーの「静かなる破壊者」です。対策の要点は「源流での水素抑制、工程内での脱水素、最終検査」にあり、GB/T 3098.17-2022を厳守して生産工程を最適化し、検査フローを標準化するとともに、使用段階でも応力を適切に管理することが欠かせません。現在、BYD、広汽、美的などの大手企業は「水素脆性試験報告書」をサプライヤー参入の必須条件に組み込んでおり、水素脆性対策は先端サプライチェーンの必須要件となっています。

