
Fragilización por hidrógeno en tornillería: causas y prevención
Resumen Ejecutivo
La fractura diferida por fragilización por hidrógeno es la forma de fallo más oculta de la tornillería de alta resistencia: la rotura aparece semanas o meses después del montaje. Este artículo revisa, según GB/T 3098.17-2022, el mecanismo, las etapas de proceso de alto riesgo, los métodos de identificación y las estrategias de prevención, para ayudar a eliminar el riesgo desde el origen.
Tabla de Contenidos
En la fabricación, el mecanizado y la aplicación de tornillería de alta resistencia, la fractura diferida por fragilización por hidrógeno es una forma de fallo sumamente oculta y destructiva: la rotura suele producirse horas, semanas o incluso meses después del montaje, sin señales evidentes, y no puede detectarse de antemano con los controles de calidad habituales; en el mejor de los casos provoca una avería del equipo y, en el peor, un accidente de seguridad. En la tornillería de alta resistencia de grado 8.8 o superior el riesgo se eleva de forma notable, hasta el punto de convertirse en un punto de control esencial de la cadena de suministro de la fabricación avanzada.
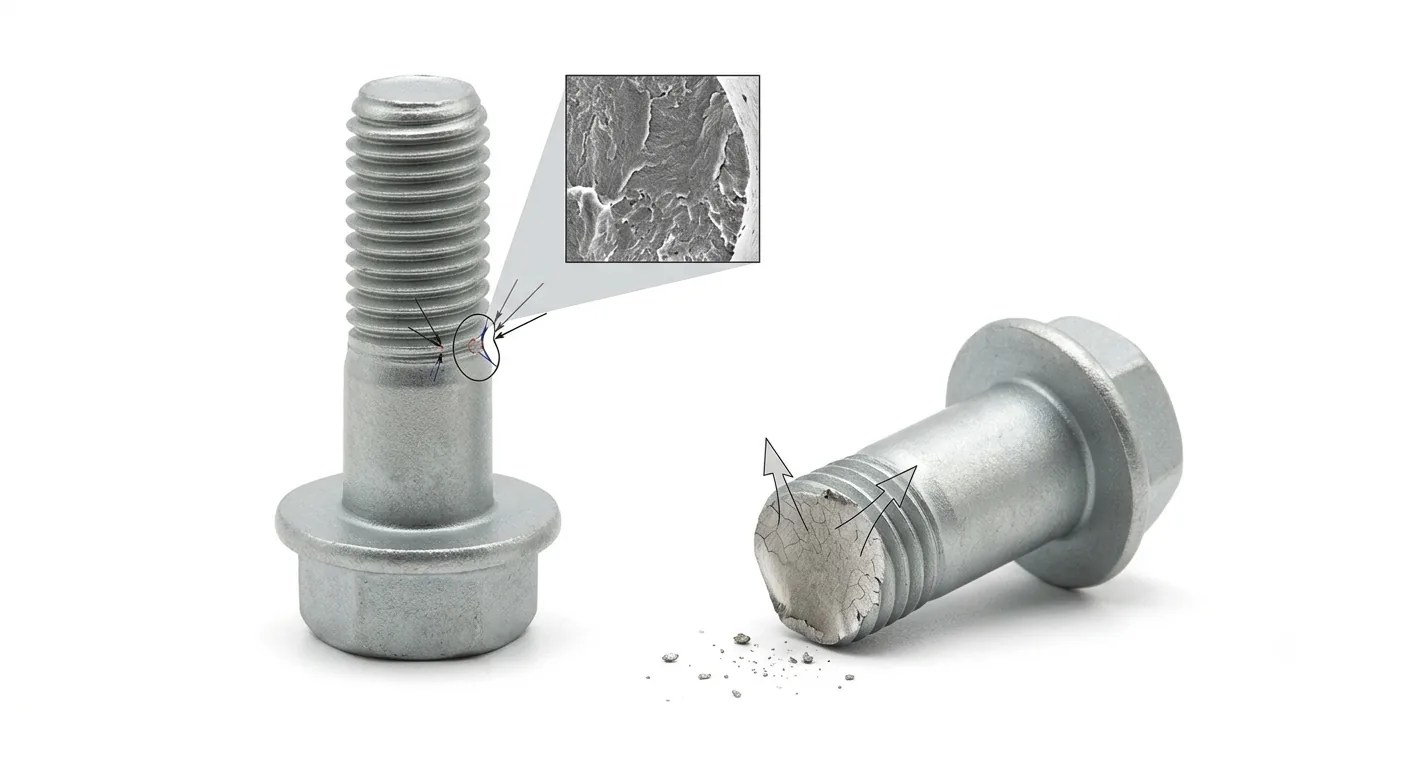
Este artículo, basado en la norma nacional GB/T 3098.17-2022 «Propiedades mecánicas de los elementos de fijación. Ensayo de fragilización por hidrógeno de pernos, tornillos y espárragos» y en la experiencia de YF Zhichengjia en el control de procesos de tornillería de alta resistencia, analiza en detalle el mecanismo de formación, las etapas de alto riesgo, los métodos de identificación y las estrategias de prevención, para ayudar a las empresas a eliminar el riesgo de hidrógeno desde el origen y garantizar uniones seguras y fiables.
1. Concepto clave: naturaleza y riesgos de la fractura diferida por hidrógeno
La fragilización por hidrógeno (Hydrogen Embrittlement) es el fenómeno por el cual un material metálico absorbe átomos de hidrógeno en determinados procesos; estos átomos difunden en el interior del material y se acumulan en los límites de grano o en los defectos, y bajo la acción de tensiones se produce una rotura frágil. Sus características y riesgos principales son los siguientes:
1. Características esenciales: primero, el retardo; la rotura no es inmediata, sino que aparece tras un periodo de incubación después del montaje, desencadenada por la tensión. Segundo, la brusquedad; antes de la rotura no hay deformación plástica apreciable y no puede preverse a simple vista. Tercero, la irreversibilidad; una vez que el material ha absorbido hidrógeno, este no puede eliminarse por completo con un tratamiento sencillo posterior, y solo es posible reducir el riesgo mediante procesos específicos.
2. Riesgos principales: la fractura por hidrógeno se produce sobre todo en uniones críticas de tornillería de alta resistencia, como tornillos de motor de automoción, tornillos de brida para aerogeneradores o fijaciones aeroespaciales; cuando fallan provocan directamente la parada del equipo, retiradas de producto e incluso accidentes personales. Según datos del sector, en 2023 las retiradas de tornillería de automoción por fragilización por hidrógeno crecieron un 37 % interanual, con pérdidas medias superiores al millón de yuanes por caso; su impacto no puede subestimarse.
3. Objetos de alto riesgo: según la norma GB/T 3098.17-2022, la tornillería de acero de medio y alto carbono y de acero aleado con resistencia a la tracción ≥1000 MPa (es decir, grado 8.8 o superior) es el objeto de alto riesgo de fractura diferida por hidrógeno; en cambio, la tornillería de resistencia normal, como la de grado 4.8, presenta un riesgo muy bajo gracias a la mayor tenacidad del material y normalmente no requiere prevención específica.
2. Causas principales (etapas de proceso de alto riesgo)
La fragilización por hidrógeno no se debe a un único factor: su núcleo es el efecto acumulativo de «absorción de hidrógeno + activación por tensión». Los átomos de hidrógeno provienen principalmente de dos procesos clave de la fabricación de tornillería, que son también los puntos centrales de prevención; a continuación se analizan en detalle con la práctica del sector:
1. Decapado ácido (una de las principales fuentes de hidrógeno)
En la fabricación de tornillería, para eliminar la cascarilla de óxido y el óxido superficial de la materia prima se realiza un decapado, habitualmente con disoluciones de ácido clorhídrico o sulfúrico. Durante el decapado, la reacción catódica genera una gran cantidad de átomos de hidrógeno y parte de ellos penetra en la matriz metálica; si el proceso no se controla adecuadamente se produce una absorción excesiva:
Una concentración de ácido demasiado alta o un tiempo demasiado largo intensifican la generación de hidrógeno y aumentan la cantidad que penetra;
Un contenido insuficiente o el agotamiento del inhibidor en la disolución de decapado no frena eficazmente la penetración de hidrógeno y eleva mucho el riesgo de fragilización;
Si tras el decapado no se realizan a tiempo el lavado con agua y el secado, los restos de ácido siguen generando hidrógeno y agravan el riesgo.
2. Galvanoplastia (la principal fuente de hidrógeno)
Tanto en el zincado electrolítico tradicional como en el zincado con cromo trivalente de tipo ecológico, durante la electrólisis se produce una reacción de desprendimiento de hidrógeno en la superficie del cátodo (la pieza), y los átomos generados penetran con facilidad en la matriz de acero de alta resistencia; esta es la causa principal de la fragilización. El error habitual del sector consiste en considerar que «el zincado ecológico ya es suficientemente seguro», cuando en realidad el zincado con cromo trivalente sigue presentando un riesgo de fragilización de aproximadamente el 15 %, muy por encima del umbral de seguridad.
Además, si el pasivado posterior al zincado se realiza en un momento inadecuado, se bloquean los canales de difusión del hidrógeno, los átomos que han penetrado no pueden salir y el riesgo aumenta; este es un detalle clave que muchas empresas pasan por alto.
3. Factores de activación por tensión (condición necesaria para la rotura)
La absorción de hidrógeno por sí sola no basta para provocar la rotura; se necesita además una activación por tensión. Las fuentes de tensión más frecuentes son:
Tensión de pretensado: la fuerza de apriete durante el montaje, especialmente si es demasiado alta (cercana o superior al 70 % de la resistencia a la tracción nominal), aporta la energía necesaria para la acumulación de hidrógeno y la propagación de grietas;
Tensiones de mecanizado: las tensiones internas del conformado en frío, el estirado en frío o el roscado, si no se eliminan por completo con un revenido, se convierten en puntos de iniciación de grietas por hidrógeno;
Tensiones de servicio: las tensiones alternantes y de vibración que soporta la tornillería durante su uso aceleran la difusión del hidrógeno y la propagación de grietas, y desencadenan la fractura diferida.
3. Métodos de identificación del riesgo (métodos de la norma GB/T)
Para identificar con precisión el riesgo de fragilización y evitar que los productos no conformes lleguen al mercado, es necesario aplicar la norma GB/T 3098.17-2022 con métodos de ensayo profesionales, complementados con criterios sencillos de valoración, y cubrir así todo el proceso:
1. Métodos de ensayo profesionales (laboratorio)
El método central es el ensayo de fractura diferida, establecido por la norma GB/T 3098.17-2022 como método principal de detección. El procedimiento es el siguiente:
Preparación de muestras: se toman muestras aleatorias de cada lote de tornillería de alto riesgo; deben someterse a los mismos procesos de decapado, galvanoplastia y tratamiento térmico que la producción real, para que el resultado refleje la situación efectiva;
Aplicación de carga: mediante equipos específicos se aplica a la muestra una carga constante del 90 % del límite elástico, que simula la tensión de pretensado en servicio;
Observación y evaluación: se observa de forma continua durante 200 horas; si la muestra no se rompe, el lote se considera apto frente al riesgo de fragilización; si se rompe dentro de las 200 horas, el riesgo del lote supera el límite admisible y todo él debe reprocesarse o desecharse.
Adicionalmente puede complementarse con análisis metalográfico para observar la acumulación de hidrógeno y las microfisuras en el interior de la pieza y valorar el riesgo.
2. Criterios sencillos de valoración (identificación rápida en planta)
En la planta y en el punto de uso pueden identificarse rápidamente las piezas de alto riesgo con estos tres criterios:
Material y resistencia: la tornillería con resistencia a la tracción ≥1000 MPa (grado 8.8 o superior) fabricada en acero de medio y alto carbono o acero aleado es de alto riesgo;
Características del proceso: la tornillería decapada y galvanizada (especialmente zincada) sin un horneado de deshidrogenación conforme a norma presenta un riesgo muy elevado;
Aplicación: la tornillería destinada a puntos críticos de seguridad (motor, sistema de frenos) o a estructuras no desmontables, o sometida a vibración y cargas alternantes, debe revisarse con especial atención.
4. Medidas de prevención (todo el proceso: fabricación y aplicación)
De acuerdo con la norma GB/T 3098.17-2022 y la experiencia de control de YF Zhichengjia, se presentan estrategias aplicables desde tres ejes —control del hidrógeno en origen, eliminación durante el proceso y verificación final— para eliminar el riesgo:
(1) Control en origen: optimizar los procesos y reducir la absorción de hidrógeno
1. Optimizar el decapado: controlar estrictamente la concentración y el tiempo, con ácido clorhídrico al 15 %-20 % y ácido sulfúrico al 20 %-25 %, y un tiempo de decapado según el tamaño de la pieza (normalmente 5-10 minutos). Añadir inhibidor suficiente a la disolución para frenar la generación y la penetración de hidrógeno; tras el decapado, realizar de inmediato tres lavados con agua para eliminar por completo los restos de ácido y secar rápidamente.
2. Elegir tratamientos superficiales sin riesgo de fragilización: para tornillería de grado 8.8 o superior es preferible un proceso sin desprendimiento de hidrógeno, que evite la absorción desde el origen. Se recomiendan dos:
Zincado con aleación de zinc-níquel: la incorporación de níquel forma una capa de aleación densa que frena la difusión del hidrógeno, con un riesgo de fragilización inferior al 1 % y una excelente resistencia a la niebla salina (de 200 a 1000 horas), conforme a la norma ASTM F1940;
Recubrimiento Dacromet: proceso de recubrimiento no electrolítico, sin reacción de desprendimiento de hidrógeno en todo el ciclo, que elimina el riesgo por completo; apto para tornillería de ultraalta resistencia (grados 10.9 y 12.9), con resistencia a la niebla salina superior a 720 horas.
Nota: el zincado electrolítico convencional y el zincado coloreado no son aptos para tornillería de grado 8.8 o superior y deben evitarse.
(2) Eliminación durante el proceso: horneado de deshidrogenación conforme a norma
Si por requisitos del cliente o limitaciones de producción debe utilizarse un proceso con desprendimiento de hidrógeno, como el zincado, es necesario realizar un horneado de deshidrogenación en las 4 horas siguientes a la galvanoplastia; es el paso clave para reducir el riesgo. Los requisitos son:
Temperatura: entre 190 y 220 °C; por encima se afectan las propiedades mecánicas y por debajo no se elimina el hidrógeno de forma eficaz;
Tiempo: no inferior a 8 horas, con una hora adicional por cada milímetro de espesor de la pieza, para asegurar la salida del hidrógeno presente en la matriz;
Prohibición clave: no debe realizarse el pasivado antes del horneado, ya que bloquearía los canales de difusión e impediría la salida del hidrógeno, agravando el riesgo; tras el horneado, enfriar lentamente para evitar nuevas tensiones internas.
(3) Verificación final: ensayo según norma para evitar que salgan productos no conformes
1. Establecer un control por lote: toda la tornillería de grado 8.8 o superior debe someterse, lote a lote, al ensayo de fractura diferida según GB/T 3098.17-2022, y los lotes no conformes no pueden salir de fábrica;
2. Ensayos complementarios: junto con la medición de dureza y el análisis metalográfico, detectar riesgos derivados de procesos inadecuados y asegurar las propiedades mecánicas y la calidad interna;
3. Trazabilidad de procesos: registrar en detalle los parámetros de decapado, galvanoplastia y horneado de cada lote, de modo que ante un fallo pueda localizarse rápidamente la causa y optimizarse el proceso.
(4) Etapa de aplicación: montaje conforme a norma para reducir la activación por tensión
1. Controlar el pretensado: determinarlo de forma razonable según GB/T 3098.1-2010, evitando valores excesivos (no superar el 70 % de la resistencia a la tracción nominal) que activen la fragilización;
2. Eliminar tensiones de montaje: antes del montaje, aplicar un revenido a baja temperatura para eliminar las tensiones internas del conformado en frío y del transporte;
3. Evitar ambientes agresivos: en entornos húmedos, salinos o ácido-base, aplicar protección anticorrosiva adicional para que la tensión generada por la corrosión no se sume a la fragilización y acelere la rotura.
5. Conclusiones
La fractura diferida por hidrógeno es el «asesino silencioso» de la tornillería de alta resistencia. Su prevención se basa en controlar el hidrógeno en origen, eliminarlo durante el proceso y verificarlo al final, siguiendo estrictamente la norma GB/T 3098.17-2022, optimizando los procesos y los ensayos y controlando las tensiones en la aplicación. Actualmente, empresas líderes como BYD, GAC y Midea ya incluyen el «informe de ensayo de fragilización por hidrógeno» como cláusula obligatoria de admisión de proveedores: el control de la fragilización se ha convertido en un requisito indispensable de la cadena de suministro avanzada.

