
Fissuração diferida por hidrogénio: causas, risco e prevenção
Resumo Executivo
A fissuração diferida por fragilização por hidrogénio é a forma de falha mais insidiosa dos fixadores de alta resistência: a rotura surge semanas ou meses após a montagem. Com base na GB/T 3098.17-2022, este artigo percorre o mecanismo, as etapas de processo de risco, os métodos de identificação e as estratégias de prevenção, ajudando as empresas a eliminar o risco na origem.
Índice
Na produção, transformação e aplicação de fixadores de alta resistência, a fissuração diferida por fragilização por hidrogénio é uma forma de falha extremamente insidiosa e destrutiva: a rotura surge muitas vezes horas, semanas ou mesmo meses após a montagem, sem sinais evidentes, e não é detetável antecipadamente pelos controlos de qualidade convencionais — na melhor das hipóteses provoca uma avaria, na pior um acidente. Nos fixadores de classe 8.8 e superior o risco sobe de forma acentuada, o que tornou o tema um ponto central de controlo nas cadeias de abastecimento da indústria de alta gama.
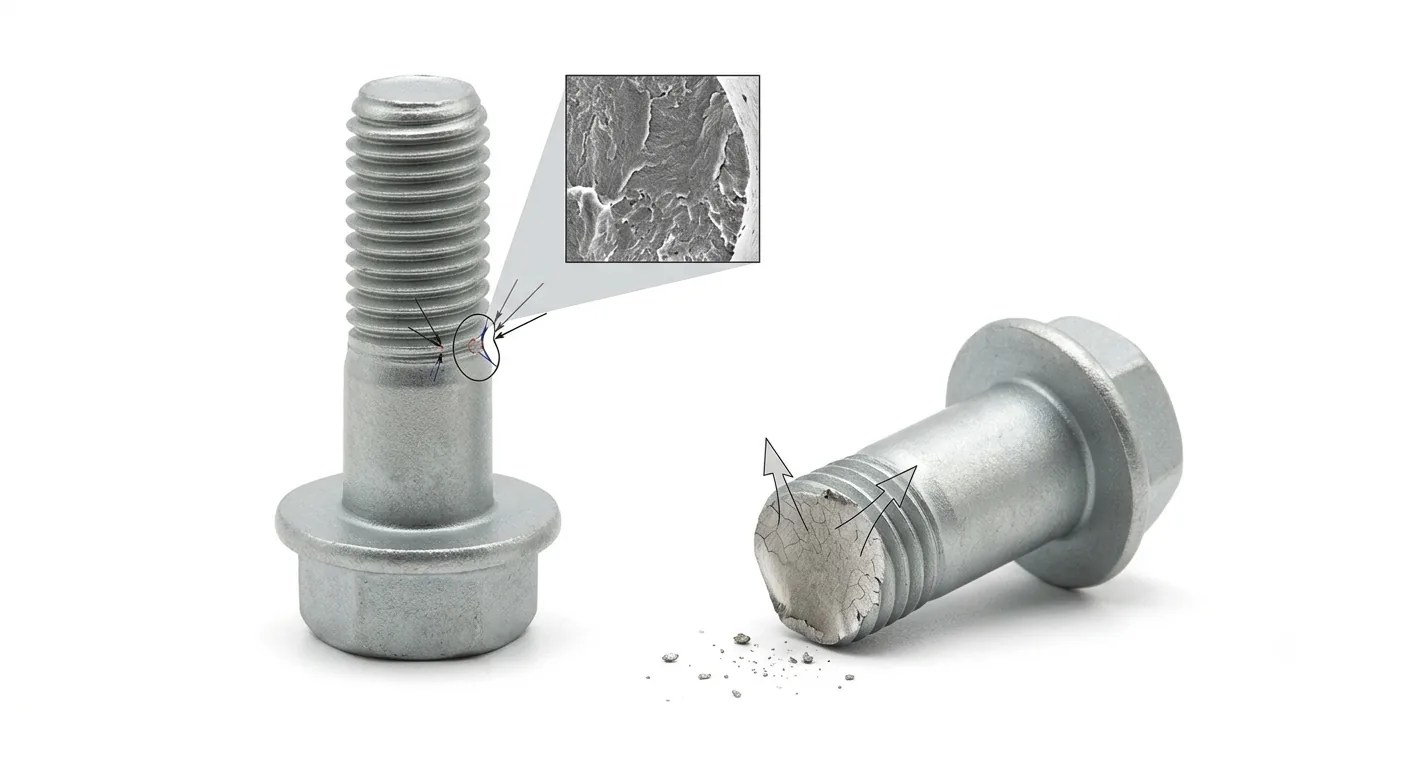
Com base na norma GB/T 3098.17-2022 «Propriedades mecânicas de fixadores — parafusos, pernos e prisioneiros — ensaio de fragilização por hidrogénio» e na experiência de controlo de processo da YF Zhichengjia na produção de fixadores de alta resistência, este artigo detalha o mecanismo de formação da fissuração diferida, as etapas de risco, os métodos de identificação e as estratégias de prevenção, para ajudar as empresas a eliminar o risco na origem e a garantir ligações seguras e fiáveis.
1. Conceitos centrais: natureza e impacto da fissuração diferida
A fragilização por hidrogénio (hydrogen embrittlement) é o fenómeno em que o metal, em determinados processos, absorve átomos de hidrogénio que difundem no interior do material e se acumulam nos limites de grão ou em defeitos, provocando rotura frágil sob tensão. As características e os impactos centrais são os seguintes:
1. Características centrais: primeiro, o diferimento — a rotura não ocorre de imediato, mas após um período de incubação depois da montagem, desencadeada pela tensão; segundo, a subitaneidade — não há deformação plástica visível antes da rotura, pelo que o olho humano não a antecipa; terceiro, a irreversibilidade — uma vez absorvidos os átomos de hidrogénio, não é possível removê-los por completo com tratamentos simples posteriores, apenas reduzir o risco com processos específicos.
2. Impacto central: a rotura por fragilização ocorre sobretudo em ligações críticas de fixadores de alta resistência — parafusos de motores automóveis, parafusos de flange de aerogeradores, fixadores aeronáuticos. Quando falham, provocam paragem de equipamento, recolha de produto e até acidentes pessoais. Segundo dados do setor, em 2023 os casos de recolha de fixadores automóveis por fragilização por hidrogénio cresceram 37% em termos homólogos, com um prejuízo médio superior a um milhão de yuan por caso.
3. Alvos de alto risco: de acordo com a GB/T 3098.17-2022, os fixadores em aço de médio e alto carbono e em aço-liga com resistência à tração ≥1000 MPa (ou seja, classe 8.8 e superior) são os alvos de alto risco; já os fixadores de resistência corrente, como a classe 4.8, apresentam risco muito baixo devido à maior tenacidade do material e normalmente dispensam controlo específico.
2. Causas fundamentais (etapas de processo de alto risco)
A fragilização não resulta de um fator único: o núcleo é o efeito combinado de «absorção de hidrogénio + desencadeamento por tensão». Os átomos de hidrogénio provêm sobretudo de duas etapas-chave da produção, que são também os pontos centrais de prevenção. A análise seguinte baseia-se na prática do setor:
1. Decapagem ácida (uma das principais fontes de hidrogénio)
Para remover a carepa e a ferrugem da superfície da matéria-prima, a produção de fixadores exige decapagem, habitualmente com soluções de ácido clorídrico ou sulfúrico. Durante a decapagem, a reação catódica gera grandes quantidades de átomos de hidrogénio, parte dos quais penetra na matriz metálica; sem controlo adequado do processo, a absorção torna-se excessiva:
Concentração e tempo de decapagem excessivos intensificam a geração de hidrogénio e aumentam a quantidade absorvida;
Inibidor insuficiente ou ineficaz na solução de decapagem não trava a penetração do hidrogénio e eleva muito o risco de fragilização;
Lavagem e secagem tardias após a decapagem deixam resíduos ácidos a gerar hidrogénio, agravando o problema.
2. Galvanoplastia (a principal fonte de hidrogénio)
Quer se trate de zincagem eletrolítica tradicional, quer de zincagem com crómio trivalente de baixo impacto ambiental, durante a eletrólise ocorre desprendimento de hidrogénio na superfície do cátodo (a peça), e os átomos formados penetram facilmente na matriz de aço de alta resistência — é a principal causa do fenómeno. Um erro comum no setor é assumir que «a zincagem ambiental já é suficientemente segura»: na realidade, a zincagem com crómio trivalente mantém cerca de 15% de risco de fragilização, muito acima do limiar de segurança.
Além disso, se a passivação posterior à galvanoplastia for feita no momento errado, fecha os canais de difusão do hidrogénio e impede a sua saída, agravando o risco — um detalhe crítico que muitas empresas ignoram.
3. Fatores de desencadeamento por tensão (condição necessária da rotura)
A absorção de hidrogénio, por si só, não basta para a rotura: é preciso uma tensão que a desencadeie. As fontes mais comuns são:
Tensão de pré-carga: o aperto de montagem, sobretudo quando excessivo (próximo ou acima de 70% da resistência à tração nominal), fornece energia para a acumulação de hidrogénio e a propagação de fendas;
Tensão de transformação: as tensões internas geradas no recalque a frio, no trefilagem e na roscagem, se não forem eliminadas por revenido, tornam-se pontos de iniciação de fendas de fragilização;
Tensão de serviço: as tensões alternadas e de vibração em funcionamento aceleram a difusão do hidrogénio e a propagação de fendas, desencadeando a rotura diferida.
3. Como identificar o risco (métodos da norma GB/T)
Para identificar com precisão o risco de fragilização e evitar que produto não conforme chegue ao mercado, a GB/T 3098.17-2022 prevê métodos de ensaio específicos que, combinados com verificações simples, permitem controlar todo o processo:
1. Ensaio laboratorial específico
O método central é o ensaio de fissuração diferida, previsto na GB/T 3098.17-2022. O procedimento é o seguinte:
Preparação de amostras: recolha aleatória em cada lote de fixadores de alto risco, com as amostras submetidas a decapagem, galvanoplastia e tratamento térmico idênticos aos da produção real, para que o resultado seja representativo;
Aplicação de carga: aplicação de uma carga constante de 90% do limite de escoamento, com equipamento dedicado, simulando a tensão de pré-carga em serviço;
Observação e decisão: observação contínua durante 200 horas; se não houver rotura, o lote é considerado conforme quanto ao risco de fragilização; se ocorrer rotura dentro das 200 horas, o risco do lote excede o limite e todo o lote deve ser retrabalhado ou sucateado.
Complementarmente, a análise metalográfica permite observar a acumulação de hidrogénio e as microfendas no interior do fixador e apoiar a avaliação do risco.
2. Verificação rápida no terreno
No local de produção e nas aplicações, três critérios permitem identificar rapidamente fixadores de alto risco:
Material e resistência: fixadores com resistência à tração ≥1000 MPa (classe 8.8 e superior) em aço de médio/alto carbono ou em aço-liga;
Processo: fixadores decapados e galvanizados (sobretudo zincados) sem cozedura de desidrogenação adequada apresentam risco muito elevado;
Aplicação: fixadores em pontos críticos de segurança (motores, sistemas de travagem), em estruturas não desmontáveis ou sujeitos a vibração e carga alternada exigem verificação prioritária.
4. Medidas de prevenção (produção e aplicação)
Com base na GB/T 3098.17-2022 e na experiência de controlo da YF Zhichengjia, apresentam-se medidas aplicáveis em três frentes — controlar o hidrogénio na origem, removê-lo durante o processo e verificar no fim —, com vista a eliminar o risco:
(1) Controlo na origem: otimizar o processo e reduzir a absorção de hidrogénio
1. Otimizar a decapagem: controlar rigorosamente a concentração e o tempo — ácido clorídrico a 15%-20%, ácido sulfúrico a 20%-25%, tempo ajustado à dimensão da peça (habitualmente 5-10 minutos); adicionar inibidor em quantidade suficiente para travar a geração e a penetração de hidrogénio; lavar três vezes imediatamente após a decapagem para remover todo o resíduo ácido e secar em seguida.
2. Escolher tratamentos de superfície sem risco de fragilização: para classe 8.8 e superior, privilegiar processos sem desprendimento de hidrogénio, que eliminam a absorção na origem. Recomendam-se dois:
Zincagem com liga de zinco-níquel: o níquel forma uma camada de liga densa que bloqueia a difusão do hidrogénio, com risco inferior a 1% e excelente resistência à corrosão em nevoeiro salino (200 a 1000 horas), em conformidade com a ASTM F1940;
Revestimento Dacromet: processo de aplicação não eletrolítico, sem desprendimento de hidrogénio em nenhuma fase, indicado para fixadores de muito alta resistência (classes 10.9 e 12.9), com resistência em nevoeiro salino superior a 720 horas.
Nota: a zincagem eletrolítica comum e a zincagem colorida não são adequadas a fixadores de classe 8.8 ou superior e devem ser evitadas.
(2) Remoção durante o processo: cozedura de desidrogenação
Quando, por exigência do cliente ou limitação das condições produtivas, é inevitável recorrer a um processo com risco de desprendimento de hidrogénio, como a zincagem, a cozedura de desidrogenação deve ser feita nas 4 horas seguintes à galvanoplastia. É o passo decisivo para reduzir o risco:
Temperatura: 190-220 °C; acima deste intervalo afeta as propriedades mecânicas, abaixo não remove eficazmente o hidrogénio;
Tempo: nunca inferior a 8 horas, acrescentando 1 hora por cada milímetro adicional de espessura, para que o hidrogénio retido na matriz saia por completo;
Proibição: não passivar antes da cozedura, pois fecharia os canais de difusão e impediria a saída do hidrogénio, agravando o risco; após a cozedura, arrefecer lentamente para não criar novas tensões internas.
(3) Verificação final: ensaiar conforme a norma e impedir a expedição de produto não conforme
1. Ensaio em todos os lotes: para classe 8.8 e superior, ensaio de fissuração diferida em cada lote segundo a GB/T 3098.17-2022, com proibição de expedição de lotes não conformes;
2. Ensaios complementares: dureza e análise metalográfica, para detetar riscos introduzidos por processo inadequado e garantir o cumprimento das propriedades mecânicas e da qualidade interna;
3. Rastreabilidade do processo: registo detalhado dos parâmetros de decapagem, galvanoplastia e cozedura de cada lote, para localizar rapidamente a origem de uma falha e corrigir o processo.
(4) Aplicação: montagem correta e menos desencadeamento por tensão
1. Controlar a pré-carga: determinar a pré-carga segundo a GB/T 3098.1-2010, sem a tornar excessiva (não acima de 70% da resistência à tração nominal), reduzindo o risco de desencadeamento;
2. Eliminar tensões de montagem: revenido a baixa temperatura antes da montagem, para aliviar as tensões internas do trabalho a frio e do transporte;
3. Evitar ambientes agressivos: em ambientes húmidos, salinos ou ácido-base, aplicar proteção anticorrosiva adicional, para que a tensão de corrosão não se some à fragilização e acelere a rotura.
5. Conclusão
A fissuração diferida por fragilização por hidrogénio é o «assassino silencioso» dos fixadores de alta resistência. A prevenção assenta em três frentes — controlar na origem, remover no processo, verificar no fim —, no cumprimento rigoroso da GB/T 3098.17-2022, na otimização do processo e no controlo da tensão em aplicação. Atualmente, grupos de referência como a BYD, a GAC e a Midea já incluíram o «relatório de ensaio de fragilização por hidrogénio» como cláusula obrigatória de qualificação de fornecedores: a prevenção tornou-se um requisito inegociável das cadeias de abastecimento de alta gama.

