
Водородное охрупчивание крепежа: причины, риски, защита
Краткое резюме
Водородное охрупчивание с замедленным разрушением — самая скрытая форма отказа высокопрочного крепежа: разрушение происходит через недели и месяцы после сборки. В статье по GB/T 3098.17-2022 системно разобраны механизм, наиболее рискованные операции, методы выявления и стратегия защиты, позволяющая исключить скрытую угрозу в источнике.
Содержание
В производстве, обработке и применении высокопрочного крепежа водородное охрупчивание с последующим замедленным разрушением — одна из самых скрытых и разрушительных форм отказа. Разрушение происходит через часы, недели или даже месяцы после сборки, без видимых признаков, и обычный контроль качества его не выявляет: в лучшем случае это отказ оборудования, в худшем — авария с угрозой для людей. Для крепежа класса 8.8 и выше риск существенно возрастает, и этот фактор стал ключевой точкой контроля в цепочках поставок высокотехнологичных производств.
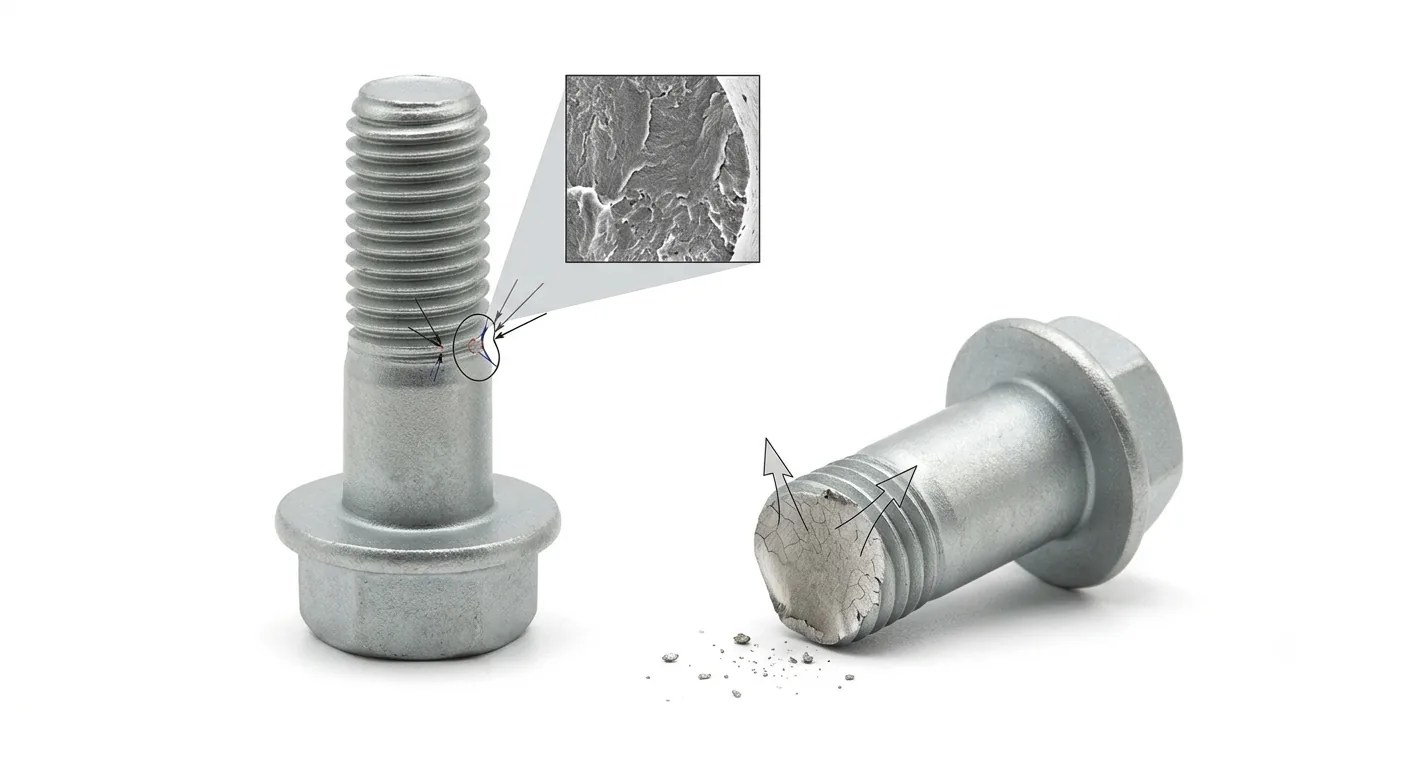
В статье с учётом национального стандарта GB/T 3098.17-2022 «Механические свойства крепежа. Болты, винты и шпильки. Испытание на водородное охрупчивание» и опыта YF Zhichengjia в управлении процессами при выпуске высокопрочного крепежа разобраны механизм образования водородного охрупчивания, наиболее рискованные операции, методы выявления и обоснованная стратегия предотвращения — чтобы исключить скрытую угрозу в самом её источнике и обеспечить надёжность соединений.
Суть явления: водородное охрупчивание и его опасность
Водородное охрупчивание (Hydrogen Embrittlement) — это хрупкое разрушение металла, вызванное тем, что в ходе определённых технологических операций материал поглощает атомы водорода: они диффундируют в объёме материала, скапливаются по границам зёрен и у дефектов и при действии напряжений инициируют разрушение. Основные особенности и опасность явления приведены ниже.
1. Ключевые свойства. Первое — замедленность: разрушение происходит не сразу, а после инкубационного периода под действием напряжений. Второе — внезапность: заметной пластической деформации перед разрушением нет, визуально предсказать его невозможно. Третье — необратимость: поглощённый материалом водород нельзя полностью удалить последующей простой обработкой, риск можно лишь снизить специальными технологиями.
2. Основная опасность. Водородное разрушение чаще всего происходит в ответственных соединениях высокопрочного крепежа — болтах двигателей, болтах фланцев ветроустановок, авиационном крепеже. Отказ напрямую ведёт к остановке оборудования, отзыву продукции и даже к травмам. По отраслевой статистике, в 2023 году число отзывов автомобилей в стране из-за водородного охрупчивания крепежа выросло на 37% в годовом выражении, а средний ущерб от одного случая превысил 1 млн юаней.
3. Объекты высокого риска. Согласно GB/T 3098.17-2022, крепёж из средне- и высокоуглеродистой и легированной стали с пределом прочности ≥1000 МПа (то есть класса 8.8 и выше) относится к объектам высокого риска; для обычного крепежа класса 4.8 и подобного риск крайне низок благодаря высокой вязкости материала, и специальные меры обычно не требуются.
Причины: наиболее рискованные операции
Водородное охрупчивание возникает не из-за одного фактора: в основе лежит наложение «поглощения атомов водорода» и «запуска напряжением». Атомы водорода поступают главным образом из двух ключевых операций производства крепежа, которые и являются основными точками контроля; ниже они разобраны с учётом отраслевой практики.
1. Травление для удаления окалины (один из основных источников водорода)
Для удаления окалины и ржавчины с поверхности исходного материала крепёж подвергают травлению в растворах соляной или серной кислоты. В процессе травления катодная реакция даёт большое количество атомов водорода, часть которых проникает в металлическую матрицу; при недостаточном контроле процесса поглощение водорода оказывается избыточным:
слишком высокая концентрация кислоты и слишком долгое травление усиливают образование водорода и увеличивают его проникновение;
недостаточное количество или потеря свойств ингибитора в травильном растворе не сдерживают проникновение водорода, и риск охрупчивания резко возрастает;
отсутствие своевременной промывки и сушки после травления оставляет остатки кислоты, которые продолжают выделять водород и дополнительно усиливают скрытую угрозу.
2. Гальваническое покрытие (главный источник водорода)
И при традиционном цинковании, и при экологичном цинковании с трёхвалентным хромом на поверхности катода (изделия) в процессе электролиза идёт реакция выделения водорода, и образующиеся атомы легко проникают в матрицу высокопрочной стали — это главная причина охрупчивания. Распространённое заблуждение отрасли состоит в том, что «экологичное цинкование уже достаточно безопасно»: на деле риск при цинковании с трёхвалентным хромом сохраняется на уровне около 15%, что значительно выше безопасного порога.
Кроме того, пассивация после покрытия при неудачном выборе момента перекрывает каналы диффузии водорода, и проникшие атомы не могут выйти, что лишь усиливает риск. Этот момент многие предприятия упускают.
3. Факторы запуска напряжением (обязательное условие разрушения)
Одного поглощения водорода для разрушения недостаточно — нужен запуск напряжением. Обычные источники напряжений:
напряжение предварительной затяжки: усилие при сборке, особенно завышенное (близкое к 70% и более от номинального предела прочности), даёт движущую силу для скопления водорода и роста трещины;
технологические напряжения: внутренние напряжения от холодной высадки, холодного волочения и нарезания резьбы, не снятые полностью отпуском, становятся очагами зарождения трещин;
рабочие напряжения: знакопеременные и вибрационные нагрузки при эксплуатации ускоряют диффузию водорода и рост трещины и запускают замедленное разрушение.
Как выявить риск: методы по стандарту GB/T
Чтобы точно оценить риск и не допустить несоответствующую продукцию на рынок, следует действовать по GB/T 3098.17-2022: применять профессиональные методы испытаний вместе с простыми полевыми критериями и обеспечивать контроль риска на всём протяжении процесса.
1. Профессиональные методы (лабораторные испытания)
Основной метод — испытание на замедленное разрушение, предусмотренное GB/T 3098.17-2022. Порядок следующий:
подготовка образцов: случайная выборка из каждой партии крепежа высокого риска; образцы должны пройти те же операции травления, покрытия и термообработки, что и серийная продукция, чтобы результат соответствовал реальности;
приложение нагрузки: на специальном оборудовании к образцу прикладывают постоянную нагрузку 90% от предела текучести, моделируя напряжение предварительной затяжки;
наблюдение и оценка: наблюдение в течение 200 часов; если разрушения нет, партия считается соответствующей по риску охрупчивания; если разрушение происходит в течение 200 часов, риск партии превышает норму и вся партия подлежит переделке или списанию.
Дополнительно можно применять металлографический анализ: он показывает скопления водорода и микротрещины внутри изделия и помогает оценить риск.
2. Простые критерии (быстрая оценка на месте)
На производстве и у потребителя крепёж высокого риска можно быстро оценить по трём признакам:
материал и прочность: предел прочности ≥1000 МПа (класс 8.8 и выше), материал — средне- или высокоуглеродистая либо легированная сталь;
особенности процесса: травление и гальваническое покрытие (особенно цинкование) без регламентированного обезводороживающего прогрева — риск очень высок;
условия применения: ответственные узлы с элементами безопасности (двигатель, тормозная система), неразборные соединения, работа под вибрацией и знакопеременными нагрузками — такие изделия проверяют в первую очередь.
Меры предотвращения на всём цикле: производство и применение
С учётом требований GB/T 3098.17-2022 и опыта управления производством YF Zhichengjia ниже приведены практические меры по трём направлениям — «контроль водорода в источнике, удаление водорода в процессе, контроль на выходе», — позволяющие исключить риск охрупчивания.
(1) Контроль водорода в источнике: оптимизация процессов и снижение поглощения
1. Оптимизация травления: строго контролировать концентрацию и продолжительность; концентрация соляной кислоты — 15–20%, серной — 20–25%, время травления зависит от размеров изделия (обычно 5–10 минут); в раствор добавлять достаточное количество ингибитора, сдерживающего образование и проникновение водорода; сразу после травления проводить трёхкратную промывку для полного удаления остатков кислоты и затем быструю сушку.
2. Выбор покрытий без риска охрупчивания: для крепежа класса 8.8 и выше предпочтительны покрытия без выделения водорода, исключающие его поглощение в источнике. Рекомендуются два варианта:
цинк-никелевое покрытие: никель образует плотный легированный слой, который эффективно блокирует диффузию водорода; риск охрупчивания менее 1%, коррозионная стойкость в соляном тумане высокая (от 200 до 1000 часов), соответствует требованиям ASTM F1940;
покрытие дакромет: неэлектролитическая технология, на всём протяжении без реакции выделения водорода, что полностью исключает риск; применяется для сверхпрочного крепежа (класс 10.9 и 12.9), стойкость в соляном тумане — от 720 часов и выше.
Следует учитывать: обычное цинкование, радужное цинкование и подобные процессы для крепежа класса 8.8 и выше неприменимы и должны быть исключены.
(2) Удаление водорода в процессе: регламентированный обезводороживающий прогрев
Если по требованию заказчика или из-за производственных ограничений приходится применять процессы с выделением водорода, например цинкование, обезводороживающий прогрев необходимо провести в течение 4 часов после покрытия — это ключевой шаг снижения риска. Требования:
температура: 190–220 °C; выше — пострадают механические свойства крепежа, ниже — водород не будет удалён эффективно;
продолжительность: не менее 8 часов, при увеличении толщины изделия на каждый 1 мм время прогрева увеличивается на 1 час, чтобы водород вышел из глубины матрицы;
важное ограничение: до прогрева нельзя проводить пассивацию — она перекроет каналы диффузии, водород не выйдет, и риск только возрастёт; после прогрева требуется медленное охлаждение, чтобы не возникли новые внутренние напряжения.
(3) Контроль на выходе: испытания по стандарту и недопуск несоответствующей продукции
1. Построить систему проверки каждой партии: для крепежа класса 8.8 и выше каждая партия проходит испытание на замедленное разрушение по GB/T 3098.17-2022; несоответствующие партии не отгружаются.
2. Дополнительные проверки: измерение твёрдости и металлографический анализ для выявления скрытых дефектов, связанных с нарушениями процесса, и подтверждения механических свойств и внутреннего качества.
3. Создать систему прослеживаемости: фиксировать параметры травления, покрытия и обезводороживающего прогрева по каждой партии, чтобы при отказе быстро найти первопричину и скорректировать процесс.
(4) Этап применения: регламентированная сборка и снижение напряжений
1. Контроль предварительной затяжки: назначать усилие по GB/T 3098.1-2010 и не допускать завышения (не более 70% от номинального предела прочности), снижая риск запуска разрушения напряжением.
2. Снятие напряжений сборки: перед сборкой проводить низкотемпературный отпуск крепежа для снятия внутренних напряжений от холодной обработки и транспортировки.
3. Защита от агрессивной среды: во влажной, солевой, кислотной и щелочной среде требуется дополнительная антикоррозионная обработка, чтобы коррозионные напряжения не накладывались на водородное охрупчивание и не ускоряли разрушение.
Итоги
Водородное охрупчивание — «молчаливый убийца» высокопрочного крепежа. Основой предотвращения служит триада «контроль водорода в источнике, удаление водорода в процессе, контроль на выходе»: необходимо строго следовать GB/T 3098.17-2022, оптимизировать технологию, регламентировать испытания и разумно ограничивать напряжения на этапе применения. Сегодня такие компании, как BYD, GAC и Midea, уже включили «протокол испытаний на водородное охрупчивание» в обязательные условия допуска поставщиков: предотвращение охрупчивания стало жёстким порогом для входа в высокотехнологичные цепочки поставок.

