
Wasserstoffversprödung an Verbindungselementen: Ursachen und Schutz
Zusammenfassung
Der wasserstoffinduzierte Spätbruch ist die verdeckteste Ausfallform hochfester Verbindungselemente; der Bruch erfolgt oft Wochen bis Monate nach der Montage. Der Beitrag ordnet nach GB/T 3098.17-2022 Mechanismus, Risikoprozesse, Nachweis und Vorbeugung – damit Unternehmen das Risiko an der Quelle vermeiden.
Inhaltsverzeichnis
Bei der Herstellung, Weiterverarbeitung und Anwendung hochfester Verbindungselemente ist der wasserstoffinduzierte Spätbruch eine besonders verdeckte und schadensintensive Ausfallform. Der Bruch tritt häufig Stunden, Wochen oder Monate nach der Montage auf, ohne erkennbare Vorzeichen, und lässt sich durch die übliche Qualitätskontrolle nicht vorab erkennen. Die Folgen reichen von Anlagenstillstand bis zu Sicherheitsvorfällen. Besonders bei Verbindungselementen der Klasse 8.8 und höher steigt das Risiko deutlich; die Wasserstoffversprödung gilt damit als zentraler Steuerungspunkt in den Lieferketten der Hochtechnologiefertigung.
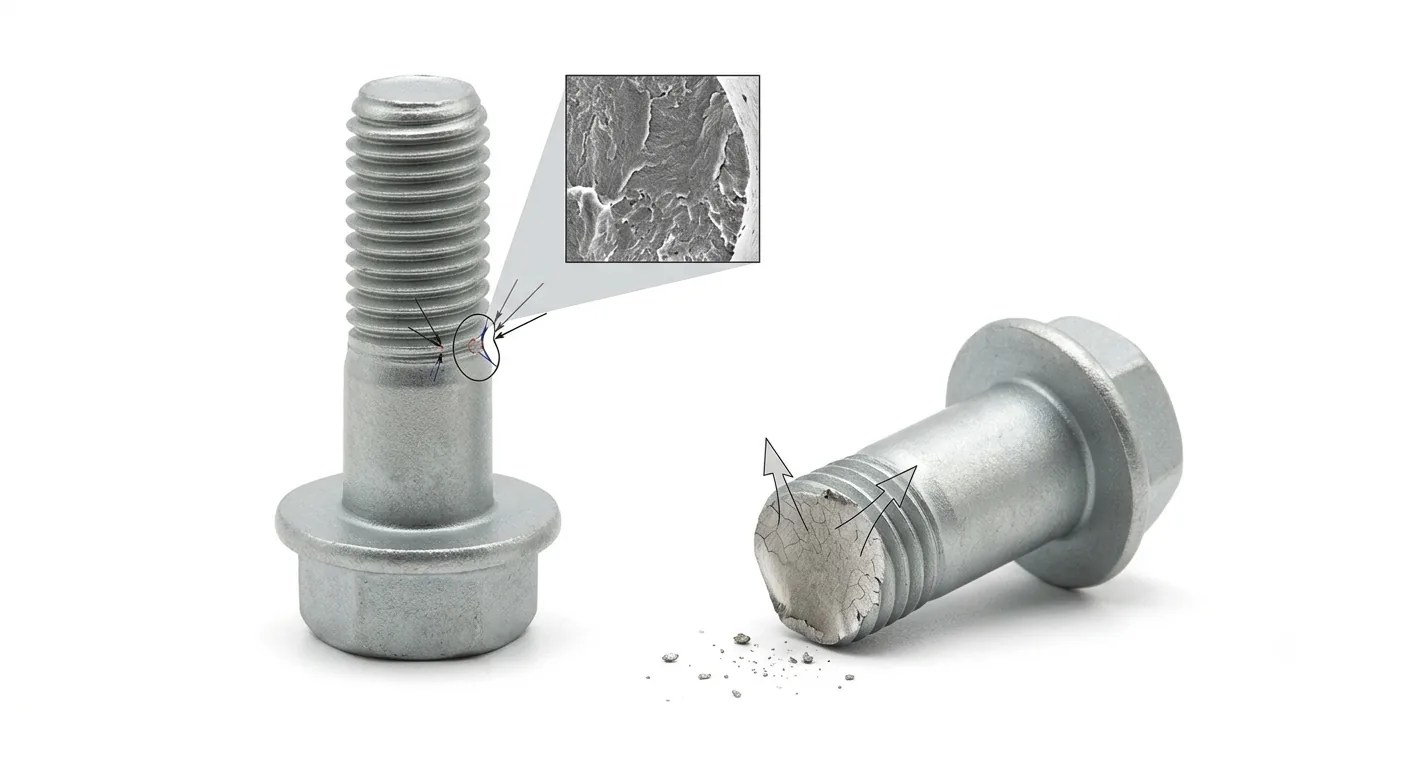
Der Beitrag stützt sich auf die nationale Norm GB/T 3098.17-2022, Mechanische Eigenschaften von Verbindungselementen – Schrauben, Muttern und Bolzen – Wasserstoffversprödungsprüfung, sowie auf die Prozesserfahrung von YF Zhichengjia in der Fertigung hochfester Verbindungselemente. Erläutert werden Entstehungsmechanismus, Prozessschritte mit hohem Risiko, Nachweisverfahren und wirksame Vorbeugung, damit Unternehmen Wasserstoffrisiken an der Quelle vermeiden und die Verbindungssicherheit gewährleisten.
1. Grundlagen: Wesen und Schadenswirkung des wasserstoffinduzierten Spätbruchs
Wasserstoffversprödung (Hydrogen Embrittlement) bezeichnet die Aufnahme von Wasserstoffatomen in ein Metall während bestimmter Prozessschritte. Die Atome diffundieren im Werkstoff, sammeln sich an Korngrenzen oder Fehlstellen und lösen unter Spannung einen Sprödbruch aus. Merkmale und Folgen:
1. Merkmale: Erstens die Verzögerung – der Bruch erfolgt nicht sofort, sondern nach einer Inkubationszeit unter Last; zweitens die Plötzlichkeit – vor dem Bruch zeigt sich keine nennenswerte plastische Verformung, mit bloßem Auge ist nichts vorhersehbar; drittens die Irreversibilität – aufgenommener Wasserstoff lässt sich durch einfache Nachbehandlung nicht vollständig entfernen, nur gezielte Verfahren senken das Risiko.
2. Schadenswirkung: Wasserstoffbrüche treten überwiegend an tragenden Verbindungsstellen hochfester Elemente auf, etwa an Motorverschraubungen, Flanschverbindungen von Windkraftanlagen oder Luftfahrtverbindungselementen. Ein Ausfall führt zu Anlagenstillstand, Produktrückrufen und im Extremfall zu Personenschäden. Branchenstatistiken zufolge lag die Zahl der Rückrufe von Automobil-Verbindungselementen wegen Wasserstoffversprödung 2023 um 37 % über dem Vorjahr; der durchschnittliche Schaden pro Fall übersteigt eine Million Yuan.
3. Risikogruppe: Nach GB/T 3098.17-2022 gelten Verbindungselemente aus mittel- und hochgekohltem Stahl sowie aus legiertem Stahl mit einer Zugfestigkeit ≥ 1000 MPa (Klasse 8.8 und höher) als Hochrisikogruppe. Elemente normaler Festigkeit wie Klasse 4.8 weisen aufgrund höherer Zähigkeit ein sehr geringes Risiko auf und benötigen in der Regel keine gesonderte Vorbeugung.
2. Zentrale Ursachen: die Prozessschritte mit hohem Risiko
Die Wasserstoffversprödung entsteht nicht aus einer Einzelursache, sondern aus dem Zusammenspiel von Wasserstoffaufnahme und Spannungsauslösung. Der Wasserstoff stammt überwiegend aus zwei kritischen Fertigungsschritten, die zugleich Schwerpunkte der Vorbeugung sind:
1. Beizen (eine der Hauptquellen)
Um Zunder und Rost von der Oberfläche des Vormaterials zu entfernen, werden Verbindungselemente gebeizt, üblicherweise in Salzsäure- oder Schwefelsäurelösung. Dabei entstehen an der Kathode große Mengen Wasserstoffatome, von denen ein Teil in die Metallmatrix eindringt. Bei unzureichender Prozessführung kommt es zu überhöhter Aufnahme:
Zu hohe Konzentration und zu lange Beizdauer verstärken die Wasserstoffbildung und erhöhen die Eindringmenge;
Ein zu geringer oder erschöpfter Inhibitor in der Beizlösung kann das Eindringen nicht wirksam hemmen, wodurch das Risiko deutlich steigt;
Fehlendes Spülen und Trocknen unmittelbar nach dem Beizen lässt Säurereste weiter Wasserstoff bilden und verschärft das Risiko.
2. Galvanisches Beschichten (wichtigste Quelle)
Ob klassische Verzinkung oder umweltfreundliche Glanzverzinkung auf Basis von dreiwertigem Chrom – in beiden Fällen läuft an der Kathode, also am Werkstück, eine Wasserstoffentwicklung ab. Die entstehenden Atome dringen leicht in die hochfeste Stahlmatrix ein; dies ist die Hauptursache der Versprödung. Ein verbreiteter Irrtum: Viele Unternehmen halten umweltfreundliche Verzinkung für ausreichend sicher. Tatsächlich bleibt auch bei dreiwertigem Chrom ein Risiko von etwa 15 %, deutlich über dem Sicherheitsgrenzwert.
Hinzu kommt: Eine Passivierung zum falschen Zeitpunkt verschließt die Diffusionswege des Wasserstoffs. Der eingedrungene Wasserstoff kann nicht entweichen, das Risiko steigt – ein häufig übersehenes Detail.
3. Spannungsauslösung (notwendige Bedingung)
Die reine Wasserstoffaufnahme genügt nicht; erst die Spannung löst den Bruch aus. Typische Quellen:
Vorspannung: die Vorspannkraft bei der Montage, besonders wenn sie hoch liegt (über etwa 70 % der Nennzugfestigkeit), liefert die Triebkraft für Wasserstoffansammlung und Rissausbreitung;
Bearbeitungsspannungen: Eigenspannungen aus Kaltumformung wie Kaltstauchen, Kaltziehen oder Gewindefertigung wirken als Keimstellen, wenn sie nicht durch Anlassen beseitigt werden;
Betriebsspannungen: Wechsel- und Schwingungsspannungen im Einsatz beschleunigen Diffusion und Risswachstum und lösen den Spätbruch aus.
3. Nachweis von Wasserstoffrisiken (Verfahren nach GB/T)
Um das Risiko treffsicher zu erkennen und fehlerhafte Produkte vom Markt fernzuhalten, sind nach GB/T 3098.17-2022 fachliche Prüfverfahren mit einfachen Einschätzungen zu kombinieren – über den gesamten Prozess hinweg:
1. Laborprüfung
Kern ist der Spätbruchversuch, das von GB/T 3098.17-2022 vorgegebene Prüfverfahren:
Probenvorbereitung: Zufallsstichprobe aus jeder Charge risikobehafteter Verbindungselemente; die Proben durchlaufen Beizen, Beschichten und Wärmebehandlung wie in der Serienfertigung;
Lastaufbringung: Mit einer geeigneten Vorrichtung wird eine konstante Last von 90 % der Streckgrenze aufgebracht, um die Vorspannung im Einsatz nachzubilden;
Bewertung: 200 Stunden Beobachtung. Bleiben die Proben unversehrt, gilt das Risiko als unbedenklich; treten innerhalb von 200 Stunden Brüche auf, liegt die Charge über dem Grenzwert und muss vollständig nachgearbeitet oder verschrottet werden.
Ergänzend macht eine metallografische Analyse Wasserstoffansammlungen und Mikrorisse im Inneren sichtbar und stützt die Bewertung.
2. Einfache Einschätzung (Schnellprüfung vor Ort)
In Fertigung und Anwendung lassen sich risikobehaftete Elemente an drei Punkten schnell eingrenzen:
Werkstoff und Festigkeit: Zugfestigkeit ≥ 1000 MPa (Klasse 8.8 und höher), Werkstoff mittel- oder hochgekohlter Stahl beziehungsweise legierter Stahl;
Prozessmerkmale: gebeizt und galvanisch beschichtet, besonders verzinkt, ohne geregeltes Entgasungstempern – sehr hohes Risiko;
Anwendung: sicherheitskritische Stellen wie Motor oder Bremssystem, unlösbare Strukturen oder schwingend und wechselnd belastete Verbindungen – hier ist eine gezielte Prüfung erforderlich.
4. Wirksame Vorbeugung über Fertigung und Anwendung
Aus den Anforderungen von GB/T 3098.17-2022 und der Prozesserfahrung von YF Zhichengjia ergeben sich drei Ansatzpunkte: Wasserstoffeintrag an der Quelle begrenzen, Wasserstoff im Prozess austreiben, am Ende prüfen.
(1) Quelle: Prozesse optimieren, Aufnahme reduzieren
1. Beizen optimieren: Konzentration und Dauer streng führen, Salzsäure 15–20 %, Schwefelsäure 20–25 %, Beizdauer je nach Bauteilgröße (in der Regel 5–10 Minuten); ausreichend Inhibitor zusetzen, um Bildung und Eindringen von Wasserstoff zu hemmen; nach dem Beizen sofort dreistufig spülen, Säurereste vollständig entfernen und zügig trocknen.
2. Oberflächenverfahren ohne Versprödungsrisiko wählen: Für Klasse 8.8 und höher sind wasserstofffreie Verfahren zu bevorzugen. Zwei Varianten haben sich bewährt:
Zink-Nickel-Legierungsbeschichtung: Das Nickel bildet eine dichte Legierungsschicht, die die Diffusion wirksam blockiert; das Risiko liegt unter 1 %, die Salzsprühbeständigkeit ist hoch (200–1000 Stunden), die Anforderungen nach ASTM F1940 werden erfüllt;
Dacromet-Beschichtung: ein nichtelektrolytisches Verfahren ohne Wasserstoffentwicklung, geeignet für ultrahochfeste Elemente (Klasse 10.9 und 12.9), Salzsprühbeständigkeit über 720 Stunden.
Wichtig: Klassische Verzinkung und Gelbverzinkung sind für Klasse 8.8 und höher nicht geeignet und strikt zu vermeiden.
(2) Prozess: geregeltes Entgasen
Muss aus Kundenvorgaben oder Fertigungsgründen dennoch verzinkt werden, ist innerhalb von 4 Stunden nach dem Beschichten ein geregeltes Entgasungstempern durchzuführen – der entscheidende Schritt zur Risikominderung:
Temperatur: 190–220 °C; zu hoch beeinträchtigt die mechanischen Eigenschaften, zu niedrig treibt den Wasserstoff nicht aus;
Dauer: mindestens 8 Stunden, je zusätzlichem Millimeter Bauteildicke eine Stunde länger, damit auch tiefer eingedrungener Wasserstoff entweicht;
Wichtige Einschränkung: Vor dem Tempern darf nicht passiviert werden, sonst sind die Diffusionswege verschlossen; nach dem Tempern langsam abkühlen, um neue Eigenspannungen zu vermeiden.
(3) Ende: normgerecht prüfen, keine fehlerhaften Produkte ausliefern
1. Chargenprüfung etablieren: Klasse 8.8 und höher wird jede Charge nach GB/T 3098.17-2022 im Spätbruchversuch geprüft; nicht bestandene Chargen dürfen nicht ausgeliefert werden;
2. Zusatzprüfungen: Härteprüfung und metallografische Analyse ergänzen die Suche nach prozessbedingten Risiken und sichern mechanische Eigenschaften und Innenqualität ab;
3. Prozessrückverfolgbarkeit: Parameter für Beizen, Beschichten und Entgasen jeder Charge dokumentieren, um bei einem Schadensfall die Ursache schnell zu finden und den Prozess nachzusteuern.
(4) Anwendung: montagegerecht fügen, Spannungsauslösung begrenzen
1. Vorspannung begrenzen: Nach GB/T 3098.1-2010 sinnvoll festlegen und 70 % der Nennzugfestigkeit nicht überschreiten;
2. Montagespannungen abbauen: Vor der Montage niedrig anlassen, um Eigenspannungen aus Kaltumformung und Transport zu beseitigen;
3. Raue Umgebungen meiden: In feuchter, salzhaltiger oder säure- und laugenhaltiger Atmosphäre zusätzlichen Korrosionsschutz vorsehen, damit Korrosionsspannung und Versprödung sich nicht überlagern.
5. Fazit
Der wasserstoffinduzierte Spätbruch ist der stille Killer hochfester Verbindungselemente. Entscheidend sind Wasserstoffkontrolle an der Quelle, Austreiben im Prozess und Prüfung am Ende – nach GB/T 3098.17-2022, mit optimierten Verfahren und geregelten Prüfabläufen, ergänzt um eine spannungsarme Montage. Führende Unternehmen wie BYD, GAC und Midea haben den Nachweis zur Wasserstoffversprödung bereits als Pflichtkriterium in die Lieferantenfreigabe aufgenommen; die Beherrschung des Themas ist damit eine harte Eintrittshürde in hochwertige Lieferketten.

