
6061-T6アルミボルトの冷間圧造割れ:三つの原因と対策
エグゼクティブサマリー
アルミボルトの技術的なハードルは「600MPaを達成すること」ではなく、冷間圧造で割れを出さないこと、そして量産の中でねじ精度を保ち続けることです。この二つは互いに制約し合い、取り組み方も異なります。
難しさは強度ではなく成形にある
アルミボルトの技術的なハードルは、業界の外からは「600MPaを達成すること」と受け取られがちです。実際の生産でより難しいのは二点、冷間圧造で割れを出さないことと、ねじ精度を量産の中で安定させることです。アルミは鋼より延性が低く、同じ金型形状と同じ変形量でも、鋼は成形できてアルミは割れます。
業界でよく挙がる難点は三つあります。材料の延性と強度のバランス、ミクロン級公差の量産安定性、表面処理が組付精度に与える影響です。この三者は互いに制約します。強度を上げようと合金添加量を増やすと延性が落ち、割れ率が上がります。
材料:状態は材料記号より重要
当社は6061-T6系のカスタム棒材を用い、マグネシウムとケイ素の比率および熱処理条件を調整することで、引張強さ600MPa級以上、耐力500MPa以上を実現しています。ただし成否を決めるのはこの数値ではなく、受入れ材の状態の均一性です。同一ロット内で硬さのばらつきが一定範囲を超えると、冷間圧造のパラメータも追随して調整する必要があります。そうしなければ最初の100個は良品でも、300個目から割れ始めます。
そのため受入検査では成分だけでなく、硬さ分布と金属組織も確認しています。
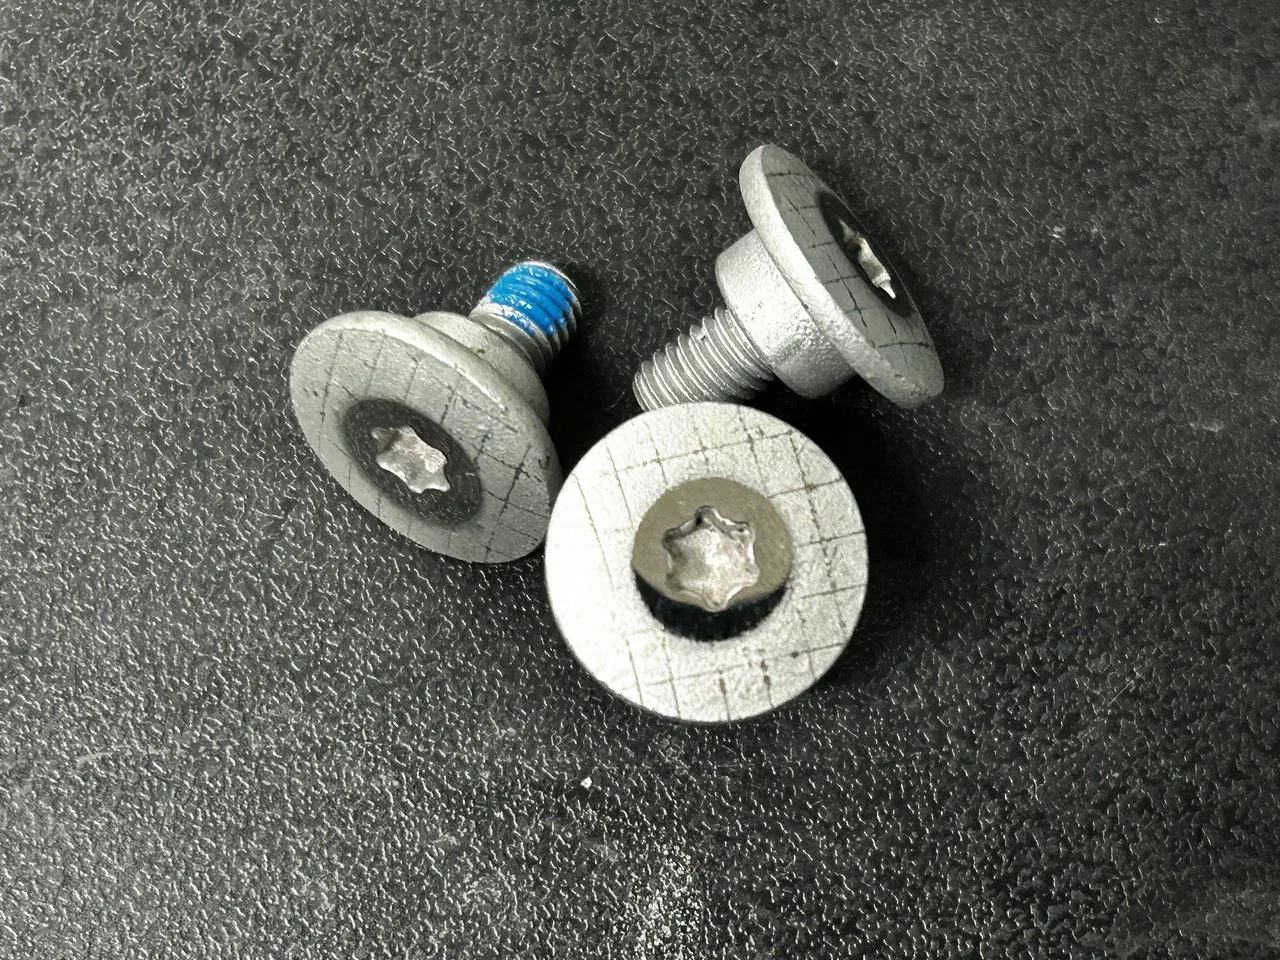
実写
金型:変形量を分散させる
冷間圧造の割れは多くが頭部成形の第2、第3工程で発生し、原因は一度の変形量が大きすぎることです。解決策は複雑ではありません。総変形量をより多くの工程に分割し、途中で一度焼なましを入れて加工硬化を一部解放してから続けます。
代償は工程数の増加と金型コストの上昇です。そのためこの方法は、大ロットで、かつ割れ率がどうしても下がらない品物にのみ採算が合います。小ロットでは予成形形状を変え、形状によって変形の均一性を得る方法が一般的で、金型投資はむしろ抑えられます。
表面処理:5-8μmのトレードオフ
アルミには亜鉛めっきの考え方は使えません。当社は乾膜潤滑皮膜を採用し、膜厚を5-8μmに管理しています。薄すぎると耐食性と摩擦係数が安定せず、厚すぎるとねじの通りゲージが通りません。
中性塩水噴霧(NSS)試験では960時間以上を実測でき、同時に電食も回避できます。この膜厚範囲は計算で導いたものではなく、組付側からのフィードバックで決まったものです。顧客が自動締付設備を使う場合、トルクのばらつきが主要な判断指標となり、膜厚はその主要な変数の一つです。
量産後に残る課題
現在、この種の製品の月産能力は1500万個規模です。能力が上がると、課題は「作れるか」から「ロット間で同じにできるか」へ移ります。同じ図面、同じ工程でも、炉ごとの材料の摩擦係数の差が、最終的には締付トルクに表れます。
ここが次の主な取り組みです。摩擦係数を受入れ材と完成品の日常監視に組み込み、報告書に書くだけの項目にしないことです。

