
Pernos 6061-T6: tres causas del agrietamiento en forja en frío
Resumen Ejecutivo
El umbral técnico de un perno de aleación de aluminio no es «llegar a 600 MPa», sino no agrietarse al forjar en frío y mantener la tolerancia de rosca a lo largo de la serie. Ambas cosas se condicionan mutuamente y se abordan de forma distinta.
Tabla de Contenidos
Lo difícil no es la resistencia, sino la conformación
Quien no conoce el sector suele pensar que el umbral técnico de un perno de aleación de aluminio es «llegar a 600 MPa». En la producción real lo difícil son dos cosas: que no aparezcan grietas en la forja en frío y que la tolerancia de rosca se mantenga estable en serie. La aleación de aluminio tiene menos ductilidad que el acero: con la misma geometría de matriz y el mismo grado de deformación, el acero se conforma y el aluminio se agrieta.
En el sector se repiten tres dificultades: el equilibrio entre ductilidad y resistencia, la estabilidad en serie de tolerancias micrométricas y el efecto del tratamiento superficial sobre la precisión de montaje. Las tres se condicionan entre sí: para ganar resistencia se sube el contenido de aleantes, baja la ductilidad y aumenta la tasa de agrietamiento.
Material: el estado importa más que la designación
Trabajamos con barra a medida del sistema 6061-T6 y, ajustando la proporción de magnesio y silicio y el régimen de tratamiento térmico, alcanzamos una resistencia a la tracción superior a 600 MPa y un límite elástico no inferior a 500 MPa. Pero lo que decide el resultado no es esa cifra, sino la homogeneidad del estado de entrada: si la dureza de un mismo lote oscila más de un rango determinado, los parámetros de forja hay que reajustarlos, porque de lo contrario las primeras cien piezas salen bien y a partir de la trescientas empiezan las grietas.
Por eso, en la inspección de recepción no miramos solo la composición, sino también la distribución de dureza y la microestructura.
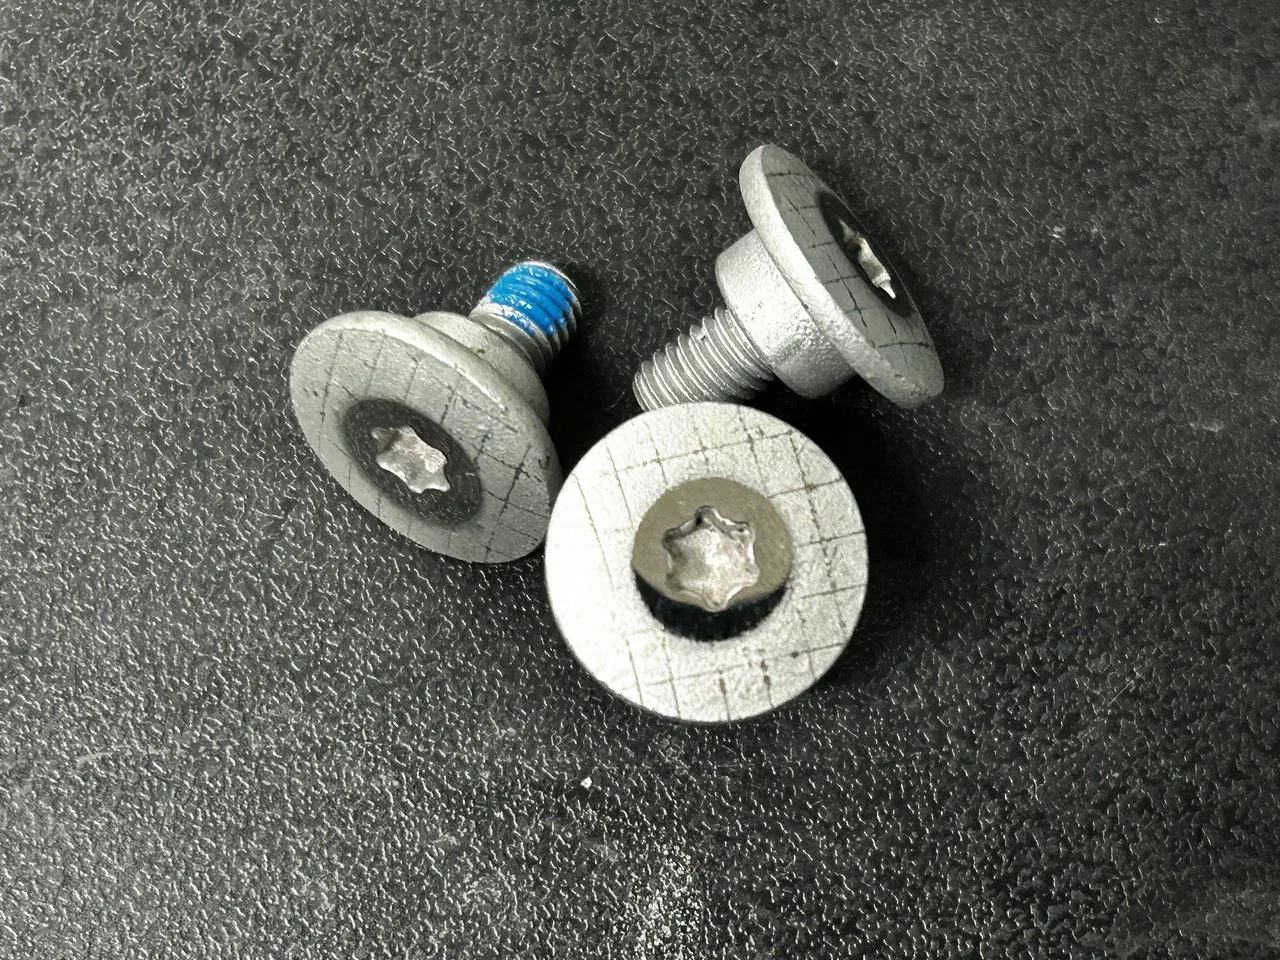
Fotografía real
Matriz: repartir la deformación
La mayoría de las grietas de forja en frío aparecen en la segunda y la tercera estación de conformación de la cabeza, normalmente porque la deformación en un solo paso es excesiva. La solución no es complicada: repartir la deformación total entre más estaciones e intercalar un recocido que libere parte del endurecimiento por deformación antes de continuar.
El precio es un proceso más largo y un coste de matriz mayor, por lo que solo compensa en piezas de gran serie cuya tasa de grietas no baje de otra forma. En series pequeñas es más habitual modificar la forma de preconformado: se cambia forma por uniformidad de deformación y la inversión en matriz resulta incluso menor.
Tratamiento superficial: el compromiso de 5-8 μm
El aluminio no admite el esquema del zincado. Empleamos un recubrimiento lubricante de película seca con un espesor controlado entre 5 y 8 μm: si es demasiado fino, no se sostienen la resistencia a la corrosión ni el coeficiente de fricción; si es demasiado grueso, el calibre pasa-roscas no entra.
En niebla salina neutra (NSS) se superan las 960 horas y además se evita la corrosión galvánica. Ese intervalo de espesor no sale de un cálculo, sino de la respuesta del montaje: cuando el cliente aprieta con equipos automáticos, la dispersión del par es el criterio principal y el espesor de película es una de sus variables dominantes.
Los problemas que llegan con la serie
Actualmente la capacidad mensual de este tipo de producto está en el orden de 15 millones de piezas. Cuando el volumen sube, el problema deja de ser «si se puede fabricar» y pasa a ser «si todas las series salen iguales»: con el mismo plano y el mismo proceso, la diferencia de coeficiente de fricción entre coladas acaba apareciendo en el par de montaje.
Eso es justamente lo que abordamos en la siguiente etapa: incorporar el coeficiente de fricción al control rutinario de recepción y de producto acabado, y no solo al informe.

