
6061-T6-Aluminiumschrauben: drei Ursachen für Kaltstauchrisse
Zusammenfassung
Die technische Hürde bei Aluminiumschrauben ist nicht, 600 MPa zu erreichen, sondern beim Kaltstauchen nicht zu reißen und die Gewindegenauigkeit in der Serie zu halten. Beides bedingt sich gegenseitig, und die Wege dorthin sind unterschiedlich.
Inhaltsverzeichnis
Schwer ist nicht die Festigkeit, sondern die Umformung
Die technische Hürde bei Aluminiumschrauben halten Außenstehende oft für die Frage, ob 600 MPa erreicht werden. In der Praxis sind zwei andere Dinge schwieriger: beim Kaltstauchen nicht zu reißen und die Gewindegenauigkeit in der Serie zu halten. Aluminium ist weniger duktil als Stahl – bei gleicher Werkzeuggeometrie und gleichem Umformgrad lässt sich Stahl umformen, Aluminium reißt.
Drei Schwierigkeiten sind in der Branche verbreitet – die Balance zwischen Duktilität und Festigkeit, die Serienstabilität mikrometergenauer Toleranzen und der Einfluss der Oberflächenbehandlung auf die Montagegenauigkeit. Diese drei bedingen sich gegenseitig: Wer für mehr Festigkeit den Legierungsanteil erhöht, verliert Duktilität, und die Rissrate steigt.
Werkstoff: der Zustand zählt mehr als die Werkstoffnummer
Wir arbeiten mit kundenspezifischem Stangenmaterial des Systems 6061-T6 und erreichen über die Abstimmung von Magnesium-Silicium-Verhältnis und Wärmebehandlung eine Zugfestigkeit von über 600 MPa bei einer Streckgrenze von mindestens 500 MPa. Entscheidend ist aber nicht diese Zahl, sondern die Konstanz des Anlieferungszustands – schwankt die Härte innerhalb einer Charge über einen bestimmten Bereich, müssen die Kaltstauchparameter angepasst werden; sonst sind die ersten hundert Teile gut und ab dem dreihundertsten beginnt der Riss.
Deshalb prüfen wir bei der Wareneingangskontrolle nicht nur die Zusammensetzung, sondern auch die Härteverteilung und das Gefüge.
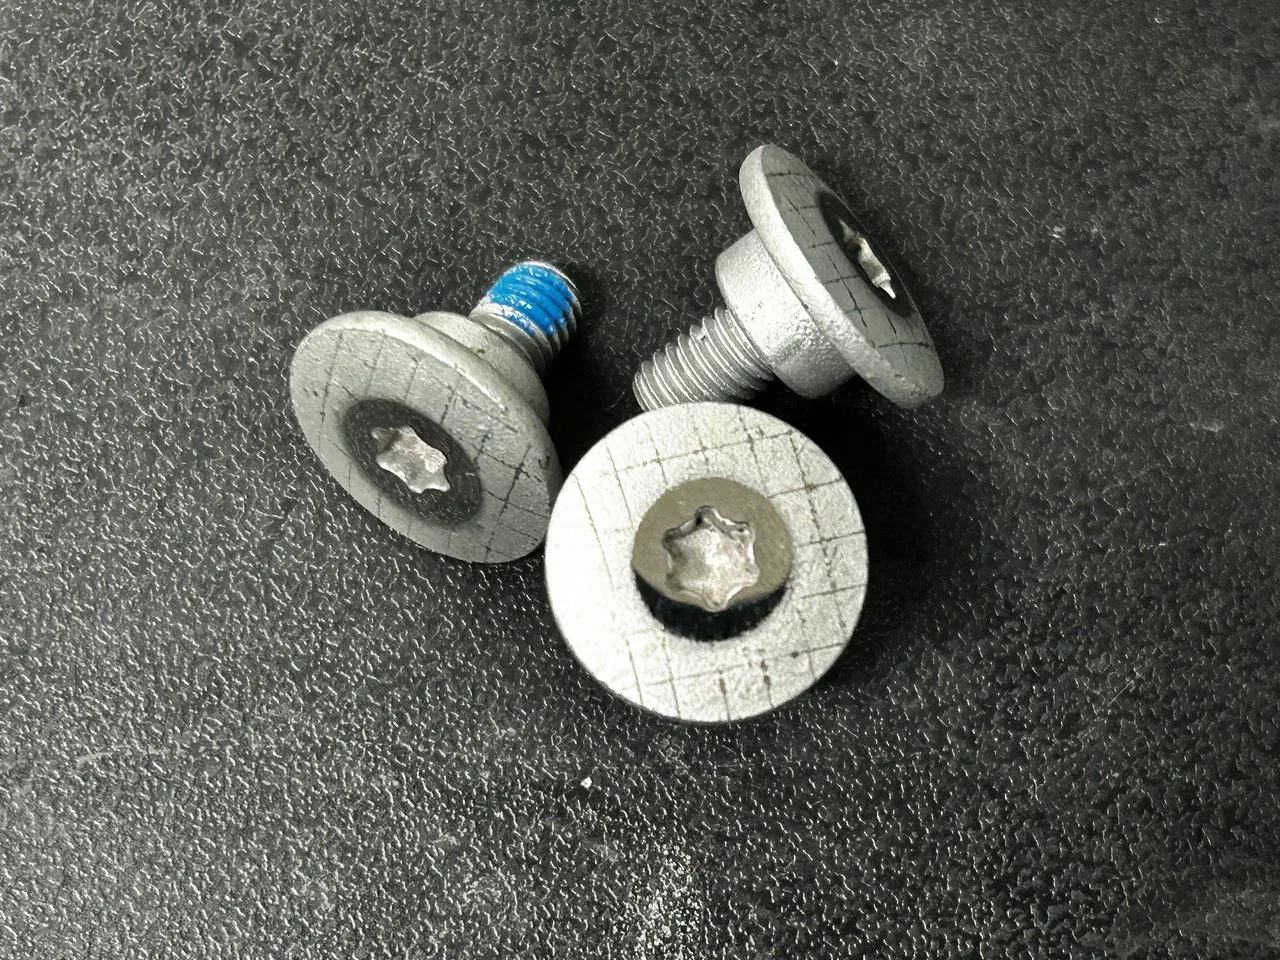
Produktaufnahme
Werkzeug: den Umformgrad aufteilen
Kaltstauchrisse entstehen meist an der zweiten und dritten Stufe der Kopfumformung, Ursache ist häufig ein zu großer Umformgrad in einem Schritt. Die Lösung ist unspektakulär – den Gesamtumformgrad auf mehr Stufen verteilen und dazwischen einmal weichglühen, damit sich ein Teil der Kaltverfestigung abbaut, bevor weiter umgeformt wird.
Der Preis dafür sind mehr Arbeitsschritte und höhere Werkzeugkosten. Sinnvoll ist dieser Weg daher nur bei großen Serien, bei denen sich die Rissrate anders nicht drücken lässt. Bei kleinen Serien ist es üblicher, die Vorformgeometrie zu ändern und über die Form eine gleichmäßigere Umformung zu erreichen – der Werkzeugaufwand ist dabei sogar geringer.
Oberfläche: die Abwägung bei 5-8 μm
Aluminium verträgt keine Verzinkung. Wir setzen eine Trockenfilm-Schmierung ein und halten die Schichtdicke bei 5-8 μm – zu dünn, und Korrosionsbeständigkeit sowie Reibwert lassen sich nicht stabil halten; zu dick, und die Gewindelehrdornprüfung geht nicht durch.
Im neutralen Salzsprühtest (NSS) sind über 960 Stunden erreichbar, gleichzeitig wird Kontaktkorrosion vermieden. Dieses Schichtdickenfenster ist nicht errechnet, sondern aus der Montage zurückgemeldet: Setzen Kunden automatische Anziehsysteme ein, ist die Streuung des Moments das wichtigste Kriterium – und die Schichtdicke eine der wesentlichen Einflussgrößen dabei.
Die Fragen nach der Serie
Derzeit liegt die Monatskapazität für diese Produkte in der Größenordnung von 15 Millionen Stück. Mit steigender Kapazität verschiebt sich die Frage von ob es geht zu ob es von Charge zu Charge gleich bleibt – bei gleicher Zeichnung und gleichem Prozess schlägt sich die Streuung des Reibwerts zwischen verschiedenen Schmelzen am Ende im Montagemoment nieder.
Genau daran arbeiten wir als Nächstes: den Reibwert in die laufende Überwachung von Wareneingang und Fertigprodukt aufzunehmen und nicht nur im Bericht zu führen.

