
6061-T6: porque é que o alumínio racha no recalque a frio
Resumo Executivo
O obstáculo técnico dos parafusos de liga de alumínio não está na resistência: está em recalcá-los a frio sem fissuras e em manter a precisão da rosca ao longo dos lotes. Três variáveis decidem o resultado — material, molde e revestimento.
Índice
O difícil não é a resistência, é a conformação
Para quem está fora do setor, o obstáculo técnico dos parafusos de liga de alumínio parece ser «chegar aos 600 MPa». Na produção real, o mais difícil são duas coisas: não rachar no recalque a frio e manter a precisão da rosca ao longo dos lotes. O alumínio tem menos ductilidade do que o aço: com a mesma geometria de molde e a mesma deformação, o aço conforma-se e o alumínio racha.
No setor há três dificuldades recorrentes — o equilíbrio entre ductilidade e resistência, a estabilidade em série de tolerâncias micrométricas e o efeito do tratamento de superfície na precisão de montagem. As três condicionam-se mutuamente: para aumentar a resistência acrescenta-se teor de liga, a ductilidade baixa e a taxa de fissuração sobe.
Material: o estado importa mais do que a liga
Utilizamos barra personalizada do sistema 6061-T6 e, ajustando a proporção de magnésio e silício e o regime de tratamento térmico, atingimos resistência à tração acima de 600 MPa e limite de escoamento não inferior a 500 MPa. Mas o que decide o resultado não é esse número: é a consistência do estado do material recebido. Se a variação de dureza dentro do mesmo lote ultrapassar um determinado intervalo, os parâmetros de recalque têm de ser ajustados; caso contrário, as primeiras cem peças saem bem e a partir da tricentésima começam a rachar.
Por isso, na inspeção de receção não olhamos apenas para a composição: verificamos também a distribuição de dureza e a estrutura metalográfica.
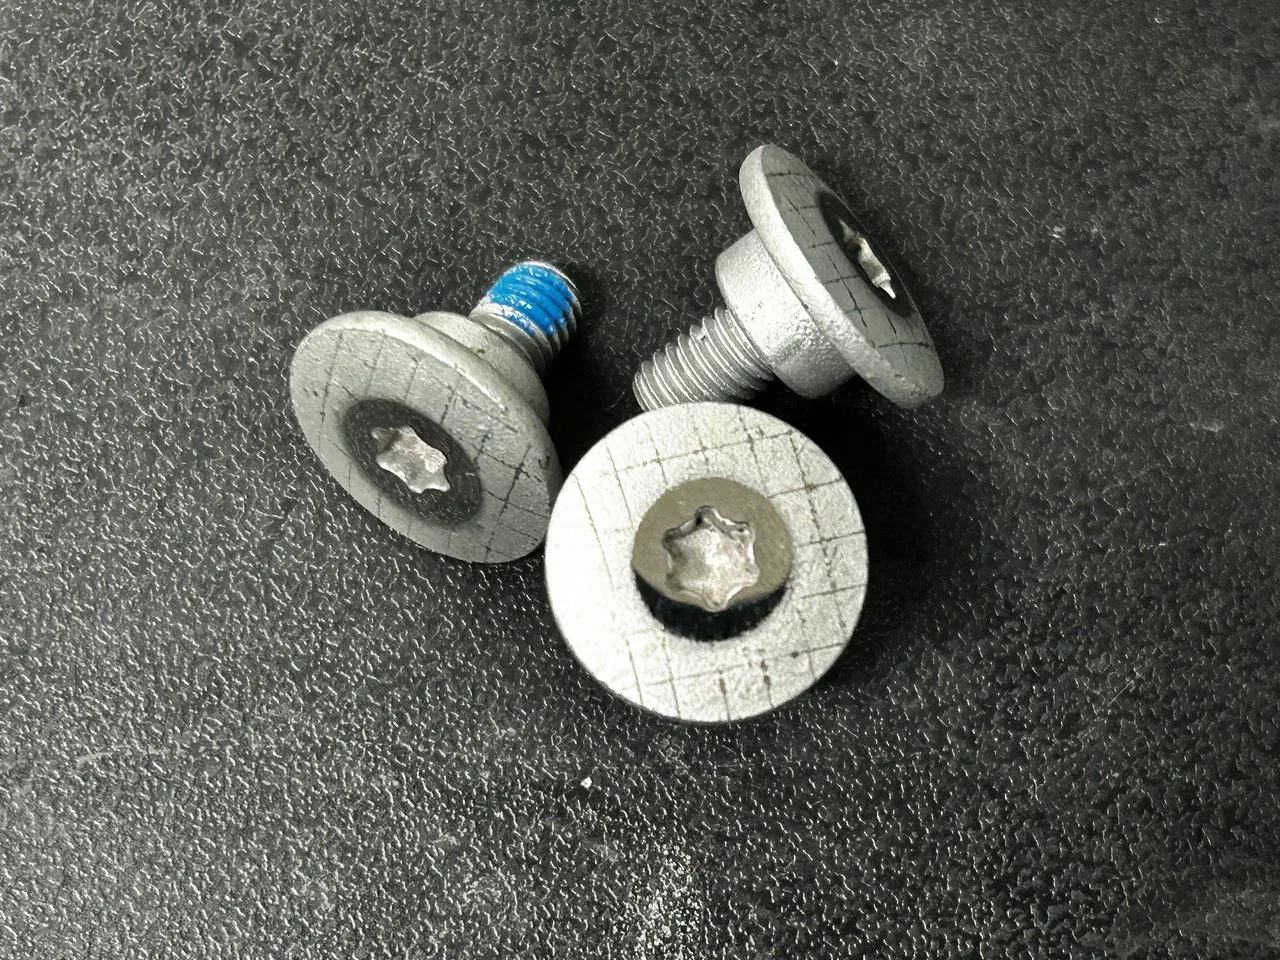
Fotografia do produto
Molde: distribuir a deformação
A fissuração no recalque ocorre sobretudo na segunda e na terceira estação da conformação da cabeça, normalmente por deformação excessiva numa só operação. A solução não é complicada — repartir a deformação total por mais estações e intercalar um recozimento, para libertar parte do encruamento antes de continuar.
O custo é mais operações e molde mais caro. Por isso esta via só compensa em peças de grande série e quando a taxa de fissuração realmente não baixa. Em séries pequenas, o mais comum é alterar a forma de pré-conformação e trocar forma por uniformidade de deformação, o que reduz o investimento em molde.
Revestimento: o compromisso dos 5-8 μm
O alumínio não admite a zincagem convencional. Utilizamos um revestimento lubrificante de película seca, com espessura controlada em 5-8 μm: demasiado fino e nem a resistência à corrosão nem o coeficiente de atrito se mantêm estáveis; demasiado espesso e o calibrador passa-mão já não passa na rosca.
Em nevoeiro salino neutro (NSS) medimos mais de 960 horas, evitando simultaneamente a corrosão galvânica. Este intervalo de espessura não foi calculado: veio do retorno da montagem. Quando o cliente usa equipamento de aperto automático, a dispersão do binário é o critério principal, e a espessura da película é uma das suas principais variáveis.
O problema depois da escala
Atualmente, a capacidade mensal deste tipo de produto é da ordem dos 15 milhões de peças. Com o volume a subir, o problema deixa de ser «conseguimos fazer» e passa a ser «conseguimos fazer igual entre lotes» — mesmo desenho, mesmo processo, e as diferenças de coeficiente de atrito entre corridas de material acabam por aparecer no binário de montagem.
É também nisto que estamos a trabalhar a seguir: incluir o coeficiente de atrito no controlo de rotina da receção e do produto acabado, e não apenas no relatório.

