
Холодная высадка болтов 6061-T6: трещины, три причины и решения
Краткое резюме
Технологический порог алюминиевых болтов — не «достичь 600 МПа», а отсутствие трещин при холодной высадке и стабильная точность резьбы в серии. Эти две задачи тянут друг друга в разные стороны, и решаются они по-разному.
Содержание
Сложность не в прочности, а в формообразовании
Технологический порог алюминиевых болтов непрофессионал обычно видит в достижении 600 МПа. В реальном производстве сложнее другое: не получить трещин при холодной высадке и удержать точность резьбы в серии. Пластичность алюминия ниже, чем у стали: при той же геометрии оснастки и той же степени деформации сталь формуется, а алюминий трескается.
В отрасли обычно выделяют три трудности — баланс пластичности и прочности материала, стабильность микронных допусков в серии и влияние поверхностной обработки на точность сборки. Эти три вещи связаны между собой: чтобы поднять прочность, увеличивают легирование, пластичность падает, и доля трещин растёт.
Материал: состояние важнее марки
Мы используем пруток системы 6061-T6 собственной рецептуры и за счёт соотношения магния и кремния и режима термообработки получаем предел прочности выше 600 МПа при пределе текучести не ниже 500 МПа. Но решает не эта цифра, а стабильность состояния входного материала: если разброс твёрдости в партии выходит за определённый диапазон, параметры высадки приходится подстраивать — иначе первые сто деталей годные, а с трёхсотой начинаются трещины.
Поэтому во входном контроле мы смотрим не только состав, но и распределение твёрдости и микроструктуру.
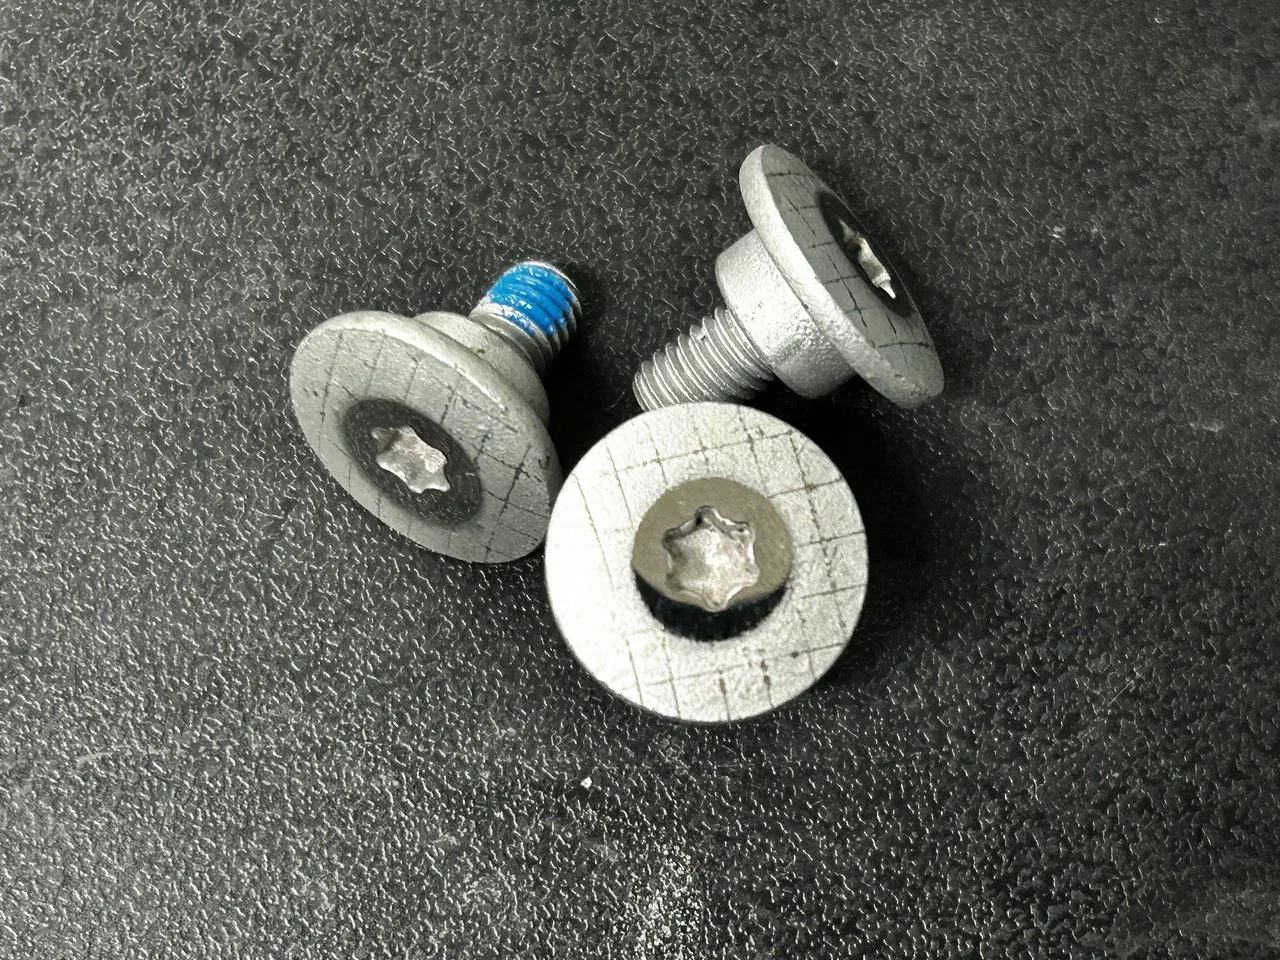
Фото продукции
Оснастка: распределить деформацию
Трещины при холодной высадке чаще всего возникают на второй и третьей позиции формовки головки, причина обычно в слишком большой единичной деформации. Решение несложное: разбить суммарную деформацию на большее число позиций и добавить между ними отжиг, чтобы снять часть наклёпа и продолжить формовку.
Цена — больше операций и рост стоимости оснастки. Поэтому такое решение оправдано только на крупных сериях, где долю трещин действительно не удаётся снизить иначе. Для мелких серий чаще меняют форму предварительной заготовки: форма даёт равномерность деформации, а вложения в оснастку оказываются ниже.
Поверхностная обработка: компромисс 5–8 мкм
Для алюминия не подходит гальваническое цинкование. Мы применяем сухое смазочное покрытие с толщиной плёнки 5–8 мкм: слишком тонко — коррозионная стойкость и коэффициент трения нестабильны; слишком толсто — резьбовой калибр не проходит.
Нейтральный солевой туман (NSS) по факту выдерживается более 960 часов, при этом исключается гальваническая коррозия. Этот диапазон толщины не рассчитан теоретически, а получен по обратной связи от сборки: когда клиент использует автоматическую затяжку, главный критерий — разброс момента, и толщина плёнки в нём одна из основных переменных.
Проблемы после выхода в серию
Сейчас мощность по такой продукции — порядка 15 млн изделий в месяц. Когда объём вырос, вопрос смещается с «можем ли сделать» на «будет ли одинаково от партии к партии»: при тех же чертежах и том же процессе разница коэффициента трения у разных плавок в итоге проявляется в моменте затяжки.
Этим и занимаемся дальше: коэффициент трения включается в регулярный контроль входного материала и готовой продукции, а не только фиксируется в отчёте.

