
Rotura de fijaciones: causas habituales y cómo prevenirla
Resumen Ejecutivo
Un perno roto casi nunca tiene una sola causa: defectos de material, selección inadecuada, apriete excesivo o fatiga por vibración de alta frecuencia pueden ser el origen. Este artículo agrupa las causas en material, selección, montaje y condiciones de trabajo, y propone un ciclo de prevención basado en el ajuste de la selección, el montaje normalizado, el control en origen y el mantenimiento periódico.
Tabla de Contenidos
Cuatro causas habituales de rotura en fijaciones
R: La rotura de una fijación es un fallo frecuente en la producción industrial y sus causas abarcan el material, la selección, el montaje y las condiciones de trabajo. Una rotura no solo provoca la parada del equipo, sino que puede derivar en accidentes y pérdidas económicas. YF Zhichengjia, a partir de su larga experiencia en el sector, ha ordenado las causas habituales de rotura y propone medidas preventivas específicas para que el cliente evite riesgos y asegure un funcionamiento estable del equipo.
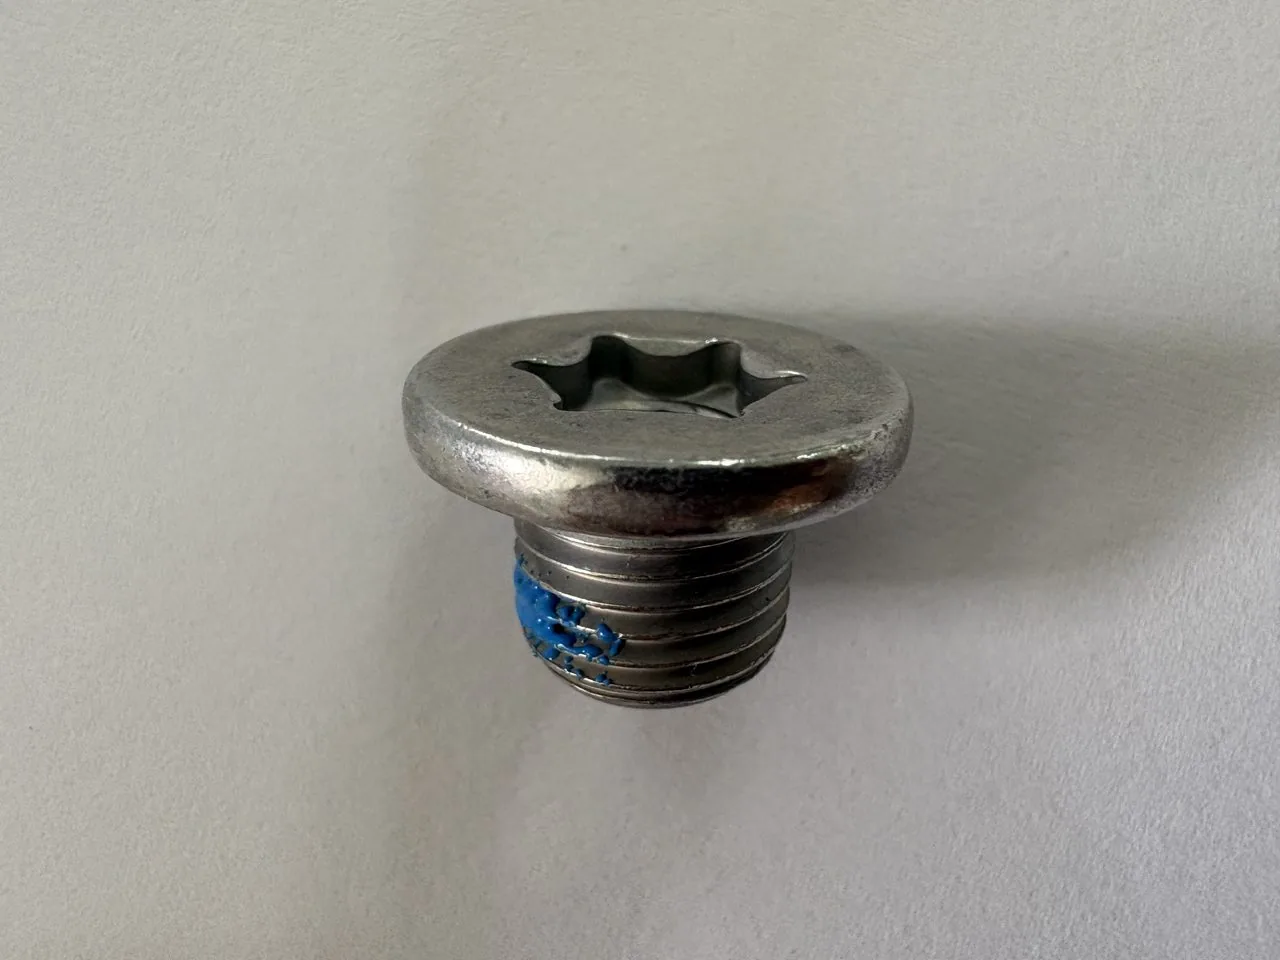
Las causas habituales se agrupan en cuatro grandes categorías. La primera son los defectos de material, un problema de raíz: la materia prima no alcanza la pureza necesaria, contiene inclusiones o fisuras, o el tratamiento térmico no es el adecuado, de modo que la dureza y la tenacidad quedan por debajo de lo exigido y la pieza rompe bajo carga; algunas empresas, para reducir costes, sustituyen el material normalizado por material de baja calidad, con una clase de resistencia insuficiente que no soporta la carga de servicio y acaba en rotura. La segunda es una selección inadecuada: la clase de resistencia, la medida o el material de la fijación no encajan con las condiciones de trabajo; por ejemplo, elegir una fijación de baja clase para cargas pesadas o vibración, o un material común para alta temperatura o ambiente corrosivo, lo que provoca envejecimiento prematuro y rotura; o una medida poco razonable, con tolerancia de rosca o dimensional fuera de norma, que tras el montaje genera carga desigual y concentración local de tensiones que termina en fractura. La tercera es un montaje incorrecto, el factor humano más frecuente: apretar en exceso somete el perno a un pretensado superior al límite elástico del material y produce deformación plástica y rotura; forzar el montaje daña la rosca o dobla el perno, que rompe al recibir carga; no respetar la secuencia normalizada de apriete deja varias fijaciones con carga desigual y algunas sobrecargadas; y usar herramientas no conformes, como una llave dinamométrica con precisión insuficiente, impide controlar bien el pretensado. La cuarta son las condiciones de trabajo: una fijación sometida de forma prolongada a un entorno severo se degrada por agresión ambiental y variación de cargas; por ejemplo, la vibración de alta frecuencia provoca rotura por fatiga, el ambiente corrosivo reduce la resistencia del material y el calor acelera el envejecimiento y baja la tenacidad.
Selección: ajuste preciso a las condiciones de trabajo
Frente a estas causas se puede actuar en cuatro frentes: selección, montaje, material y mantenimiento. En la selección hay que ajustarse con precisión a las condiciones de trabajo, y YF Zhichengjia ofrece asesoramiento técnico: a partir de la carga, la intensidad de vibración, la temperatura y el nivel de corrosión, recomienda la clase de resistencia, el material y la medida adecuados. Por ejemplo, en cargas pesadas, fijaciones de clase 8.8 o superior; en alta temperatura y corrosión, superaleaciones o acero inoxidable; con vibración, fijaciones autoblocantes. Al mismo tiempo se asegura que la medida de la fijación encaje con el sustrato y que la tolerancia de rosca y dimensional cumpla los requisitos de montaje, evitando roturas por una mala selección.
Montaje: seguir la secuencia normalizada
En el montaje debe seguirse estrictamente la norma. Utilice llaves dinamométricas, vasos y demás herramientas con la precisión adecuada y fije un pretensado razonable según la medida y el material de la fijación, evitando tanto el exceso como el defecto; antes de montar, limpie la suciedad y el óxido de la rosca para que el acoplamiento sea fluido y no fuerce la pieza; en uniones con varias fijaciones, apriete en orden simétrico y por pasos para que la carga sea uniforme; tras el montaje, marque las fijaciones de los puntos críticos y registre los parámetros de pretensado para facilitar las inspecciones posteriores. Además, YF Zhichengjia puede ofrecer asistencia en el montaje en planta para normalizar el proceso y evitar riesgos de manipulación.
Material y producción: control de calidad en origen
En material y producción hay que elegir productos con garantía de calidad. YF Zhichengjia utiliza materias primas de primera calidad y verifica su composición con espectrómetro para asegurar la pureza; aplica tratamientos térmicos avanzados que optimizan dureza y tenacidad, y recurre a partículas magnéticas y ultrasonidos para detectar fisuras e inclusiones internas y garantizar la conformidad del producto. Cada lote va acompañado de su informe de ensayo, lo que hace la calidad trazable y evita en origen las roturas por defectos de material.
Mantenimiento: inspección y reapriete periódicos
En el mantenimiento debe establecerse un régimen periódico. Revise las fijaciones con regularidad, prestando especial atención a las sometidas a vibración, carga pesada o corrosión, y compruebe si hay aflojamiento, óxido o deformación; en las que soportan cargas alternantes, reapriete según el ciclo y sustituya las piezas envejecidas; en entornos severos, aplique protección antioxidante de forma periódica, por ejemplo aceite protector o cambio de las arandelas corroídas; durante la puesta en marcha del equipo, acorte los intervalos de mantenimiento para detectar y resolver a tiempo los problemas latentes y prolongar la vida útil de las fijaciones.

