
Cómo evitar el falso apriete al instalar fijaciones
Resumen Ejecutivo
El falso apriete es un fallo oculto de la instalación: el par está en valor, pero la fuerza de apriete efectiva no basta. Estas medidas, de la limpieza de la rosca al apriete por etapas y la verificación final, lo evitan en todo el proceso.
Tabla de Contenidos
¿Qué es el falso apriete?
R: El falso apriete es un fallo oculto del proceso de instalación: el par del elemento de fijación está dentro de valor, pero la fuerza de apriete efectiva es insuficiente. A corto plazo no se manifiesta; sin embargo, ante vibración o cambios de carga provoca con rapidez aflojamiento y fallo, con paradas del equipo e incluso accidentes. Suele deberse a suciedad en la rosca, un método de montaje inadecuado, falta de precisión del utillaje o defectos del propio elemento, y resulta especialmente crítico en aeronáutica, vehículos de nueva energía y robótica. A partir de su experiencia en servicio de montaje, YF Zhichengjia resume medidas preventivas para todo el proceso con las que el cliente evita por completo el riesgo de falso apriete.
Preparación previa: limpieza de rosca y calibración del utillaje
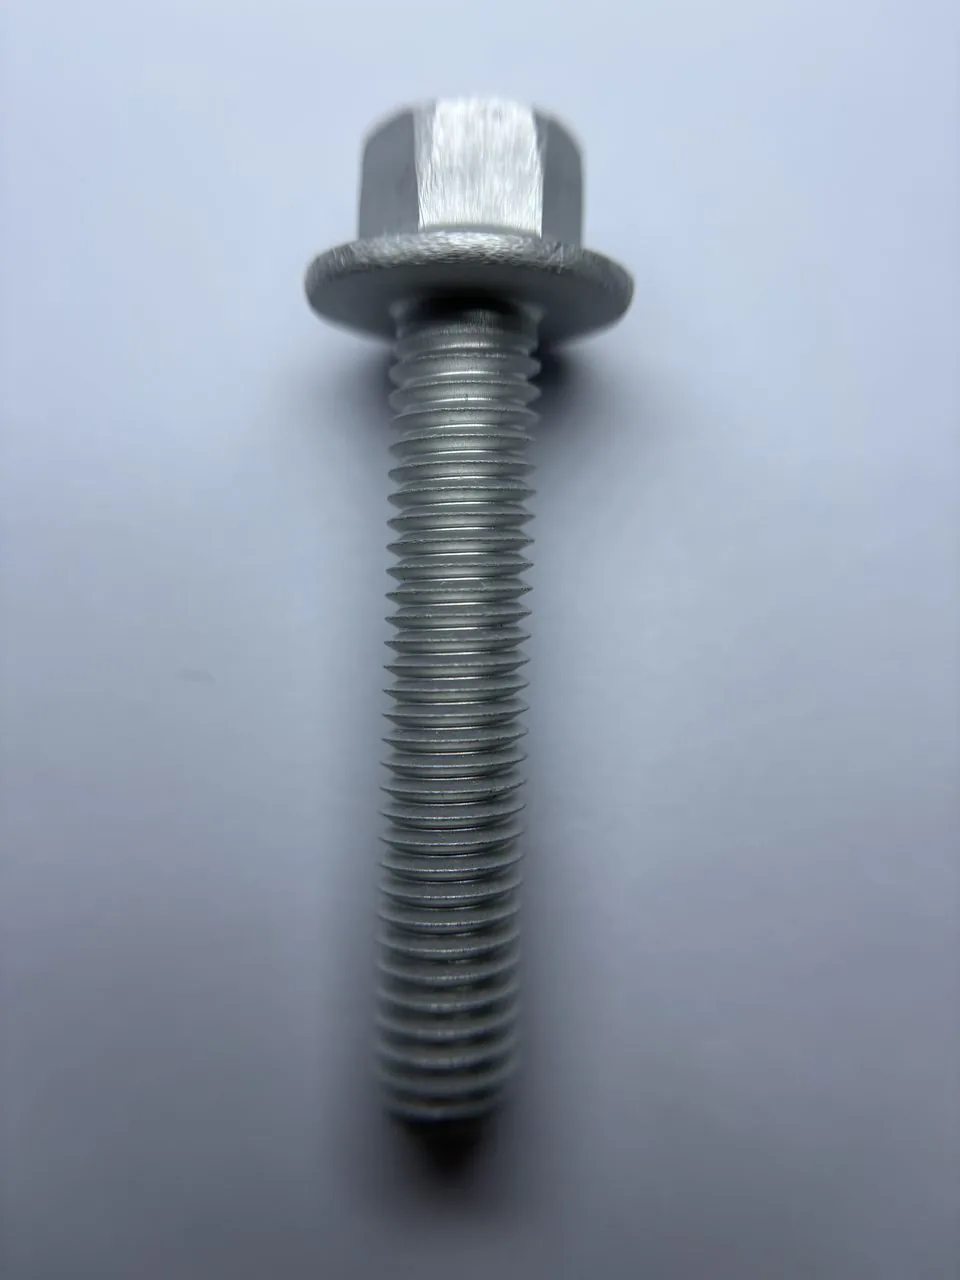
En primer lugar, la preparación previa es la base para prevenir el falso apriete, y su núcleo es garantizar una rosca limpia, elementos conformes y utillaje preciso. En la limpieza de la rosca hay que eliminar por completo la suciedad, el óxido y el aceite del tornillo y del orificio roscado: cepillo de alambre para el óxido, aire a presión, limpieza por ultrasonidos y otros métodos, de modo que el acoplamiento de la rosca sea fluido. Si la rosca presenta daños o deformación, hay que repararla o sustituir la pieza base para evitar un acoplamiento deficiente que reduzca la fuerza de apriete; en los elementos reutilizados, comprobar mediante partículas magnéticas e inspección visual los daños de rosca o fisuras, y no emplear nunca elementos no conformes. En cuanto al utillaje, usar llaves y destornilladores dinamométricos con precisión verificada, con un error dentro de ±3 %, y calibrarlos periódicamente para que el par sea exacto. Antes del montaje hay que calcular y fijar un par razonable según la medida del elemento, el material y la dureza de la pieza base, sin aplicar par a ciegas.
Optimización del proceso: apriete por etapas
En segundo lugar, optimizar el proceso de montaje es el punto central para evitar el falso apriete. Primero, controlar la forma de aplicar el pretensado y no aplicar el par máximo de una vez, sino por etapas: un 30 % del par nominal como apriete inicial, un 70 % como reapriete y un 100 % del par nominal para terminar, de modo que la rosca acople por completo y la fuerza de apriete se transmita de manera uniforme. Segundo, normalizar la operación: mantener la llave dinamométrica alineada con el eje del elemento, sin esfuerzos inclinados que carguen la rosca por un solo lado; en los elementos con arandela, comprobar que esté plana, sin deformación y bien orientada, para evitar presiones desiguales en la superficie de contacto. Tercero, evitar interferencias: no aplicar grasa en exceso sobre la rosca, porque reduce la fricción y hace que el par esté en valor con una fuerza de apriete insuficiente; y no montar en ambiente frío o húmedo, ya que el frío reduce la tenacidad del material y la humedad favorece la corrosión de la rosca.
Estrategias según el tipo de fijación
Cada tipo de elemento y de escenario requiere una estrategia específica. En las roscas de paso fino, con mayor superficie de contacto y capacidad de carga pero más sensibles a la suciedad y a la precisión de montaje, hay que extremar la limpieza y reducir la velocidad de apriete para asegurar el acople. En los tornillos de alta resistencia, usar tuercas y arandelas del mismo grado, sin mezclar niveles, y controlar estrictamente el pretensado para evitar la deformación plástica por sobrecarga y la consiguiente pérdida de fuerza de apriete. En condiciones de vibración, además de un montaje correcto, añadir arandelas de bloqueo o adhesivo de fijación para reforzar la fiabilidad y evitar que un aflojamiento posterior derive en falso apriete.
Comprobación y verificación posteriores
La comprobación posterior al montaje es el medio clave para detectar el falso apriete. Una vez terminado el apriete puede aplicarse un reapriete de control: entre 10 y 15 minutos después, medir de nuevo el par con la llave dinamométrica; si ha caído de forma apreciable, existe falso apriete y hay que limpiar la rosca y apretar de nuevo. En los puntos críticos, medir directamente la fuerza de apriete con medidor de espesores por ultrasonidos o galgas extensométricas para confirmar que cumple el diseño. Además, marcar los elementos montados y registrar la hora, el par y el operario, lo que facilita el seguimiento en mantenimiento.
Fijaciones de alta calidad como garantía de origen
Por último, elegir fijaciones de alta calidad es la garantía de origen frente al falso apriete. Los elementos que fabrica YF Zhichengjia pasan controles de calidad estrictos y cumplen las normas del sector en precisión de rosca, tolerancias dimensionales y propiedades mecánicas, lo que evita la falta de fuerza de apriete por defectos del producto. La empresa ofrece además asesoramiento de montaje: define un plan específico según las condiciones del cliente, desplaza personal técnico para supervisar el montaje y resuelve las incidencias a tiempo, asegurando el resultado en todo el proceso.

