
Почему ломается крепёж: четыре причины и как их предотвратить
Краткое резюме
Болт ломается редко по одной причине: дефект материала, ошибка выбора, перетяжка, усталость от высокочастотной вибрации — виноват может быть любой из факторов. В статье причины разрыва сведены в четыре группы — материал, выбор, монтаж и условия эксплуатации, — и для каждой дан замкнутый контур профилактики: соответствие при подборе, регламент сборки, входной контроль и периодическое обслуживание.
Содержание
Четыре основные причины разрушения крепежа
Разрушение крепежа — распространённый вид отказа в промышленном производстве; его причины лежат в материале, выборе, монтаже и условиях эксплуатации. Разрыв не только останавливает оборудование, но и может привести к аварии и экономическим потерям. YF Zhichengjia на основе многолетнего отраслевого опыта систематизировала типовые причины разрушения крепежа и предложила адресные меры профилактики, помогая клиентам избегать рисков и обеспечивать стабильную работу оборудования.
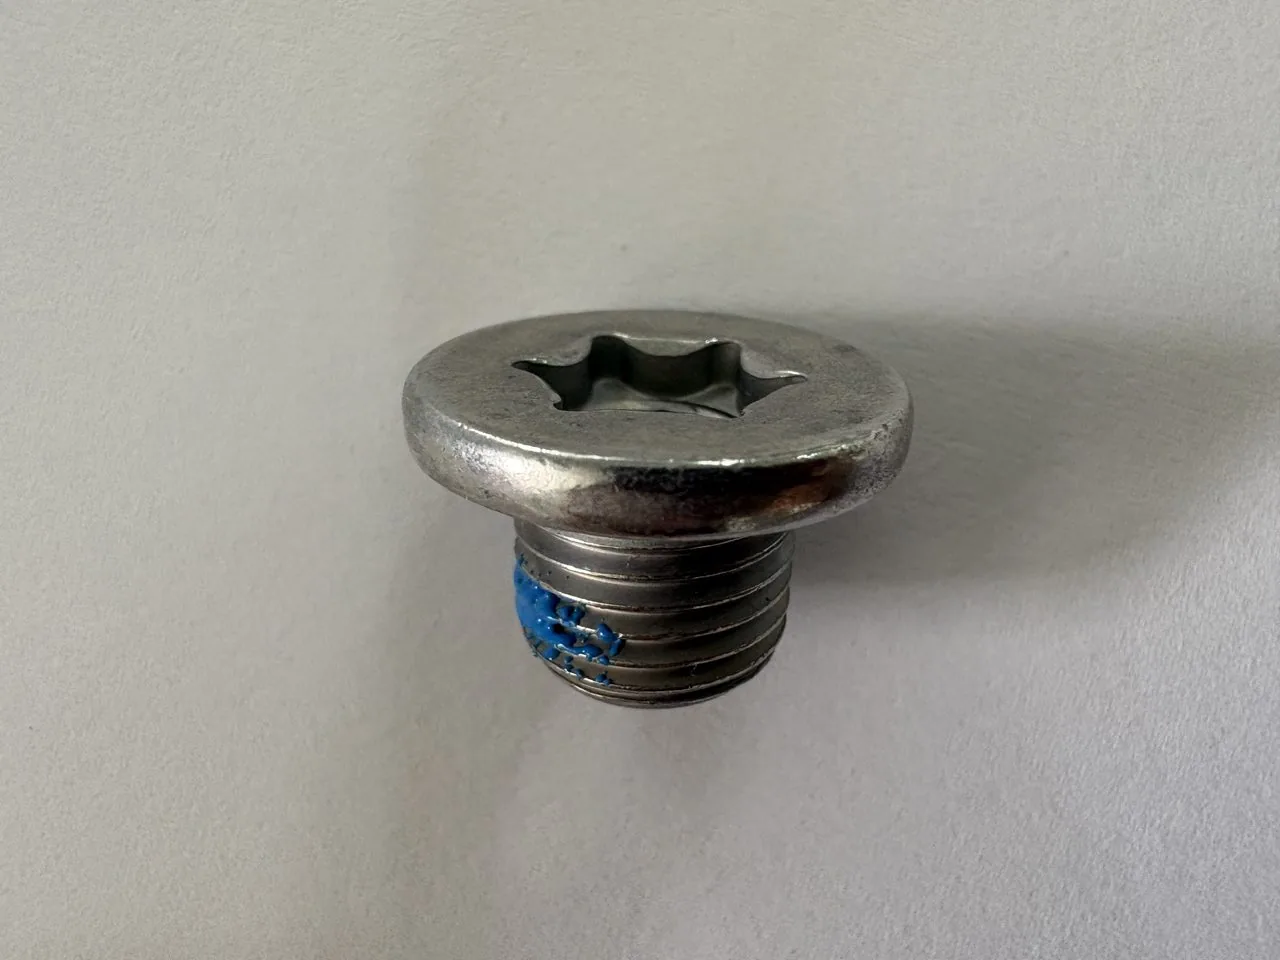
Типовые причины делятся на четыре группы. Первая — дефекты материала, корневая проблема. Недостаточная чистота сырья, примеси и трещины либо неверный режим термообработки: твёрдость и вязкость не отвечают требованиям, и под нагрузкой деталь разрушается. Часть предприятий ради снижения себестоимости применяет некачественный материал вместо стандартного — класса прочности не хватает, нагрузку условий он не держит, возникает разрыв. Вторая — ошибочный выбор: класс прочности, типоразмер и материал не соответствуют условиям. Например, в тяжёлых и вибрационных условиях выбран крепёж низкого класса прочности, а при высокой температуре и коррозии — обычный материал, и крепёж преждевременно стареет и ломается. Неверный типоразмер, несоответствие точности резьбы и допусков размеров дают неравномерное нагружение после сборки и концентрацию напряжений, которая приводит к разрыву. Третья — неправильный монтаж, самый частый человеческий фактор. Перетяжка при сборке создаёт избыточное усилие предварительной затяжки выше предела текучести, вызывает пластическую деформацию и разрыв. Принудительная сборка повреждает резьбу и изгибает болт, и под нагрузкой он ломается. Затяжка не по стандартной последовательности распределяет усилия неравномерно, и часть креплений оказывается перегруженной. Неподходящий инструмент, например динамометрический ключ недостаточной точности, даёт неверное управление усилием затяжки. Четвёртая — условия эксплуатации: крепёж, длительно работающий в жёсткой среде, разрушается из-за средового воздействия и изменения нагрузки. Высокочастотная вибрация вызывает усталостный разрыв, коррозионная среда снижает прочность материала, высокая температура ускоряет старение и падение вязкости.
Этап выбора: точное соответствие условиям
С учётом перечисленных причин меры профилактики принимают по четырём направлениям: выбор, монтаж, материал и обслуживание. На этапе выбора нужно точно соответствовать условиям эксплуатации; YF Zhichengjia оказывает профессиональную поддержку в подборе и по величине нагрузки, интенсивности вибрации, температуре и классу коррозии рекомендует крепёж подходящего класса прочности, материала и типоразмера. Например, для тяжёлых условий — высокопрочный крепёж класса 8.8 и выше, для высоких температур и коррозии — жаропрочные сплавы или нержавеющую сталь, для вибрации — исполнение от самоотвинчивания. Одновременно типоразмер должен соответствовать основе, а точность резьбы и допуски размеров — требованиям монтажа, чтобы ошибка выбора не приводила к разрыву.
Этап монтажа: соблюдать регламент и последовательность
На этапе монтажа строго соблюдают регламент. Применяют динамометрические ключи и головки достаточной точности; усилие предварительной затяжки задают по типоразмеру и свойствам материала, избегая перетяжки и недотяжки. Перед сборкой с поверхности резьбы удаляют загрязнения и продукты коррозии, чтобы резьба сопрягалась свободно и не требовала принудительной сборки. В соединениях с несколькими креплениями затяжку ведут симметрично и в несколько этапов, обеспечивая равномерность усилий. После сборки критичные крепления маркируют и фиксируют параметры затяжки для последующего контроля. Кроме того, YF Zhichengjia может предоставить шеф-монтажную поддержку и регламент сборки, снижая риск ошибок персонала.
Материал и производство: контроль качества у источника
На этапе материала и производства выбирают продукцию с подтверждённым качеством. YF Zhichengjia использует качественное сырьё и проверяет состав спектрометром, подтверждая чистоту; применяет современные режимы термообработки, оптимизируя твёрдость и вязкость, и выявляет внутренние трещины и включения магнитопорошковой и ультразвуковой дефектоскопией, обеспечивая соответствие продукции требованиям. Каждая партия сопровождается протоколом контроля качества и прослеживается, что исключает разрыв из-за дефектов материала у источника.
Этап обслуживания: периодический контроль и подтяжка
На этапе обслуживания выстраивают периодический регламент. Крепёж проверяют регулярно, в первую очередь в условиях вибрации, тяжёлых нагрузок и коррозии: контролируют ослабление, коррозию и деформацию. Крепления, длительно воспринимающие знакопеременную нагрузку, периодически подтягивают, а изношенные элементы заменяют. В жёстких средах крепёж регулярно защищают от коррозии — наносят антикоррозионное масло, меняют корродировавшие шайбы. В начальный период пусконаладки интервалы обслуживания сокращают, чтобы вовремя выявлять и устранять скрытые проблемы и продлевать ресурс крепежа.

