
スレッドインサート タップ不要のめねじ成形とねじ山の修復
308型タッピンインサート
製品写真
実写写真、レンダリング画像ではありません
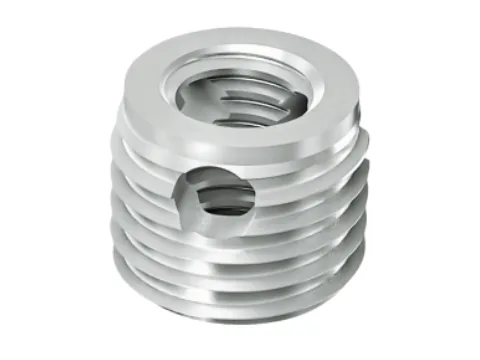
図の説明
図は本仕様の実物です。表面処理や頭部形状により外観は異なりますので、実際の納入品を基準とします。
画像は外観および構造の参考用です。寸法と公差は、本ページの仕様パラメータおよび適用規格に基づきます。
製品説明
以下は本サイトの当製品に関する既存技術説明の整理です
308形タッピンインサート(3円孔タイプ)は本体に3つの切削用円孔があります。ねじ込み時に穴位置の切削刃が母材に係合ねじを切削するため、予めタップ加工せずに取付できます。軟質材料や鋳物に適し、ねじ強度と耐摩耗性を大幅に向上させ、損傷したねじ穴の補修にもよく使用されます。
仕様パラメータ
本ページに記載のパラメータは、出荷検査および適用規格に基づきます。記載のない項目は、お客様図面またはご注文時の取り決めに従うものとし、既定の保証はいたしません。
| 材質 | 炭素鋼 / ステンレス鋼 |
|---|---|
| 取付方法 | 直接ねじ込み |
| 型式 | 308 型 |
| 表面処理 | 亜鉛めっき / 不動態化(選択可) |
| 規格 | 顧客図面/企業規格による(308形3円孔タッピンインサート)。ねじ GB/T 196、GB/T 197 |
| 代表的な用途 | タップ不要のめねじ成形とねじ山の修復 |
選定検索
お客様の使用条件から、本シリーズ9型式の中を直接検索できます。フロントエンドのみの絞り込みで、遷移やアドレス変更は行いません
絞り込み結果は各型式ページに公開されている仕様項目に基づくものであり、一次選定の参考です。最終的な選定は、実際の荷重、板厚および組立工程を考慮して確認してください。
図面と資料
公式カタログとマニュアルは直接ダウンロードできます。特注図面はプロジェクトごとに対応します
製造プロセス
本製品群の標準的な工程です。実際の工程は図面およびご注文の要件に従います。
- 形材 / 線材成形断面および外形の成形
- 巻き成形または旋削内外ねじの加工
- 熱処理ワイヤインサートと金属インサートによる強化
- 表面処理亜鉛めっき / 不動態化 / アルマイト処理
- 通り止まりゲージによる全数検査ねじの通り止まり検査と取付トルクの検証
生産能力と納期
会社が公開している生産能力と認証の情報に基づくもので、検証されていない約束は含みません。
よくあるご質問
本型式の材質、規格、表面処理、取付の要点をまとめています。データの出所は、本ページの仕様表および回答に記載の国家規格です。
Q1「308型タッピンインサート」の材質は何ですか。強度はどのレベルに達しますか。
本ページの規格表の記載は次のとおりです。材質は炭素鋼/ステンレス鋼。材質証明書および機械特性検査報告書は納入時に同梱できます。ロット検収は上記の記載に従って実施します。
Q2「308型タッピンインサート」にはどのような表面処理がありますか。どのように選べばよいですか。
本ページの規格表に記載の表面処理は次のとおりです。亜鉛めっき/不動態化処理(選択可)。めっきの種類によって外観、耐食性、コストの特徴が異なります。使用環境と注文の取り決めに応じて選択してください。
Q3「308型タッピンインサート」はどのような用途に適していますか。
本ページの製品説明に記載の代表的な用途は次のとおりです。プラスチック・複合材部品。アルミ・亜鉛合金鋳物。鋳鉄・ダイカスト部品。損傷したねじ穴の補修。概要は以下のとおりです。308形タッピンインサート(3円孔タイプ)は本体に3つの切削用円孔があり、ねじ込み時に穴位置の切削刃が母材に係合ねじを切削するため、予めタップ加工せずに取付できます。
Q4「308型タッピンインサート」の取付方法と注意点を教えてください。
本ページの規格表の記載は次のとおりです。取付方法は直接ねじ込み。穴径と板厚は各型式の推奨値に合わせ、量産前に試組みでの確認をお勧めします。
Q5「308型タッピンインサート」のようなタッピンインサートはどのように取り付けますか。
両者ともタッピン型スレッドインサートです。まず型式の要求に従って下穴を予め開け、専用の取付工具でインサートを端面が面一になるまでねじ込み、インサート自身のねじ山により下穴にねじを切削・転造成形します。下穴の直径と深さは各型式の推奨値に従い、無理にねじ込まないでください。本項は機構の説明であり、検証方法は GB/T 196、GB/T 197 を参照してください。本型式のデータは本ページの規格表によります。(本型式「308形タッピンインサート」に適用。)
関連型式
同シリーズの代替規格、およびよく併用される他シリーズの締結部品
スレッドインサート
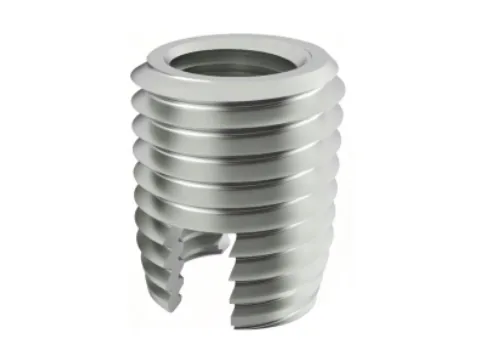
302型スリット付きタッピンインサート
302形スロット付きタッピンインサートはステンレス鋼または炭素鋼製で、スロット構造により自攻でめねじを形成でき、母材のねじ強度補強に使用されます。...
スレッドインサート
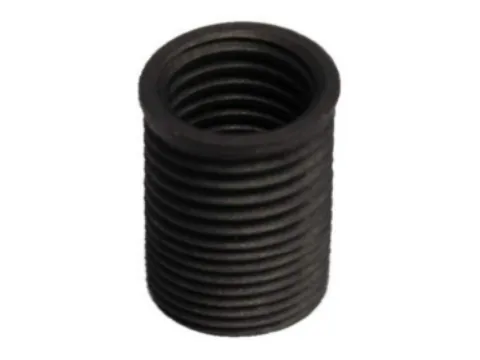
内外ねじ薄肉インサート
内外ねじスプリングインサートは炭素鋼またはステンレス鋼製で、内外ともにねじが切られており、アルミ・マグネシウムなどの軽合金のねじ穴強度を高め、8級・10級の強度に達します。...
スレッドインサート
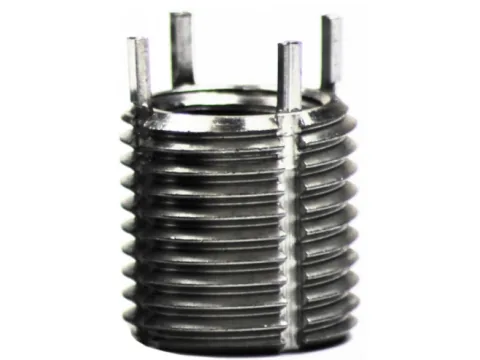
キーロックインサート
キーロックインサートは炭素鋼またはステンレス鋼製で、キー構造によりねじ接合強度を高め、軽合金のねじ穴の補強に適し、接合の信頼性を向上させます。...
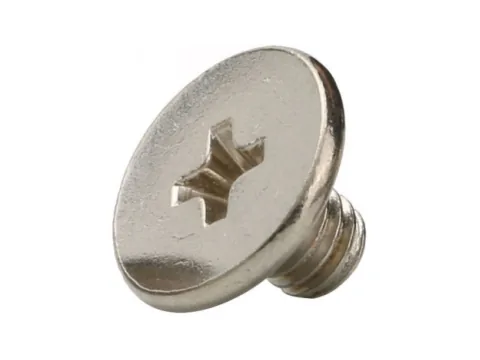
精密ねじ
0.6mm CM 十字穴 超薄型・超短・大頭マイクロねじ
0.6mm の超薄型大頭設計により、空間の利用限界に挑み、接触面積を効果的に増やして板材の突き抜けを防ぎます。精密な十字穴と極短いねじ部の加工を採用しています。
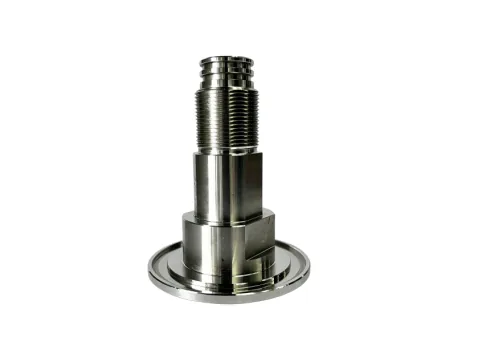
高強度アルミ合金部品
6061アルミ吊り上げスリーブ
6061 アルミニウム合金製の吊り上げスリーブは、新エネルギー車のバッテリーパックに欠かせない精密構造部品であり、主にバッテリーパックの組立工程での吊り上げに使用します。

