
Línea de Producción Automatizada de Conformado en Frío: Configuración de Equipos desde la Alimentación hasta la Inspección
Resumen Ejecutivo
Una línea de producción automatizada de encabezado en frío encadena juntamente desbobinado, enderezado, alimentación, conformado, laminado de rosca, tratamiento térmico, limpieza, inspección y embalaje; la estabilidad de cualquier eslabón individual determina la tasa de ciclo y rendimiento de toda la línea. Siguiendo el orden del proceso, este explica la configuración de equipo de cada etapa, parámetros clave, el valor del monitoreo de carga en línea y clasificación de inspección 100%, y el problema de coincidencia de tasa de ciclo más fácilmente subestimado en el diseño de línea.
Tabla de Contenidos
- El Valor de una Línea Automatizada es Estabilidad, No Velocidad
- Pasos 1–3: Desbobinado, Enderezado y Alimentación
- Paso 4: la Máquina de Conformado Multi-Estación
- Paso 5: Laminado de Rosca y Mecanizado Secundario
- Paso 6: Tratamiento Térmico y Tratamiento Superficial
- Paso 7: Inspección, Clasificación y Embalaje
- Conclusión: la Certeza del Proceso
El valor de una línea automatizada es la estabilidad, no la velocidad
Un encabezador en frío hace 200 piezas por minuto, y una máquina antigua de alimentación manual puede hacer 150: si solo mira la velocidad, la ventaja de la automatización no es espectacular. La verdadera brecha es la estabilidad: una línea automatizada puede funcionar continuamente durante 20 horas sin desviación en la consistencia del producto y con una tasa de desperdicio establemente en el rango de unas pocas por mil.
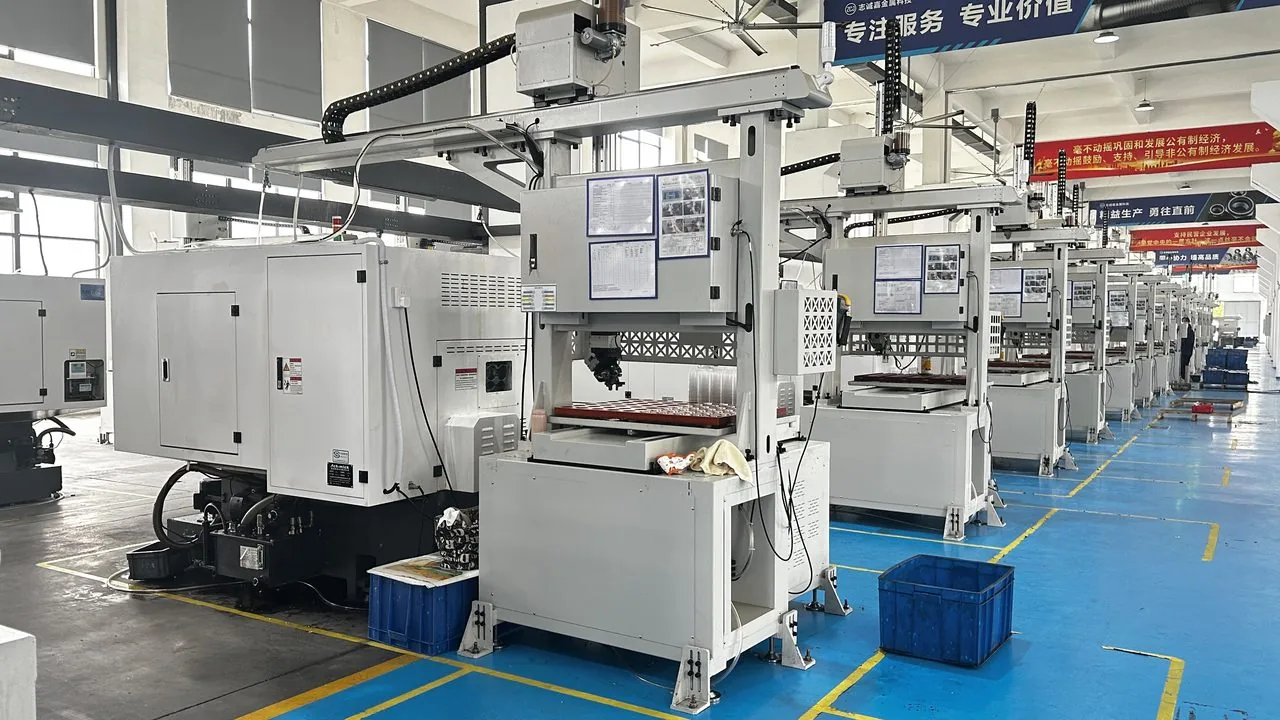
Los elementos de fijación son productos típicos de bajo valor y alto volumen; el beneficio por pieza es pequeño, y cualquier fluctuación se amplifica por la producción. El proceso de encabezado en frío en sí es solo un eslabón en esta cadena; lo que realmente determina la calidad de entrega y el coste es la configuración de toda la línea desde la carga del alambrón hasta el embalaje del producto terminado.
Pasos 1–3: desbobinado, enderezado y alimentación
Desbobinado
El alambrón se suministra en rollos, y un desbobinador tira continuamente del alambre del rollo. Puntos clave de control:
- Control de tensión: demasiada estira el alambre y afecta al peso de corte; muy poca afloja el rollo y causa enredo. Se utilizan comúnmente brazos tensores mecánicos o sistemas de control de tensión por servos.
- Anti-enredo: el desbobinador debe girar automáticamente a medida que se extrae el alambre, evitando dobleces que causen parada de máquina.
- Eficiencia de cambio de rollo: las líneas premium están equipadas con dispositivos de cambio rápido de rollo de doble posición para reducir la parada.
Enderezado
El alambrón tiene curvatura y tensión residual y debe corregirse con un enderezador de múltiples rodillos. Los rodillos de enderezado se configuran normalmente como 5~9 rodillos, con el diámetro de rodillo y la separación elegidos por el diámetro del alambre. Un enderezado deficiente causa fluctuación de la longitud de corte y excentricidad de conformado.
Alimentación
El mecanismo de alimentación es el punto de partida de la cadena de precisión. La alimentación mecánica (tipo leva) y la alimentación por servos son los dos métodos principales.
| Método de alimentación | Precisión de longitud de corte | Velocidad de ciclo aplicable | Notas |
|---|---|---|---|
| Alimentación mecánica por leva | ±0.10~±0.20 mm | Alta velocidad (≤400 golpes/min) | Estructura simple; el error inercial varía con la velocidad |
| Alimentación por servos | ±0.02~±0.05 mm | Velocidad media-alta | Alta precisión, programable, cambio rápido |
Paso 4: la máquina de conformado de varias estaciones
La máquina de conformado es el corazón de la línea. Por método de accionamiento y estructura puede dividirse en varios tipos:
| Tipo de equipo | Medida típica | Productos adecuados | Velocidad de ciclo |
|---|---|---|---|
| Encabezador en frío de estación única | Φ3~Φ16 mm | Piezas simples conformadas por cabeza | 200~500 golpes/min |
| Encabezador en frío de dos estaciones | Φ4~Φ16 mm | Piezas estándar con escalones | 150~350 golpes/min |
| Encabezador en frío de tres estaciones | Φ4~Φ16 mm | Piezas con escalones de vástago / embutición ligera | 120~300 golpes/min |
Configuraciones clave de la máquina
- Potencia del motor principal: ajustada a la fuerza máxima de conformado, comúnmente 15~75 kW;
- Fuerza de conformado (tonelaje): comúnmente 60~500 toneladas;
- Sistema de transferencia: transfiere las piezas en blanco entre estaciones; la precisión de posicionamiento afecta directamente a la concentricidad;
- Refrigeración de la matriz: canales de refrigeración de la cavidad de la matriz o refrigeración externa por soplado;
- Monitorización de carga: monitoriza la fuerza de estampación en cada estación mediante sensores de presión y se detiene automáticamente ante anomalías (un dispositivo clave para prevenir la explosión de la matriz).
Paso 5: laminado de roscas y mecanizado secundario
Las piezas de vástago liso conformadas entran en la laminadora de roscas para formar las roscas. En una línea automatizada, la etapa de laminado de roscas normalmente está enlazada en línea con la máquina principal, con alimentación automática mediante mecanismos de transporte.
| Equipo | Función | Velocidad de ciclo | Control clave |
|---|---|---|---|
| Rosca por matriz plana | Formar roscas estándar | 150~400 piezas/min | Diámetro de pieza en blanco, desgaste de la placa de matriz |
| Laminadora de roscas por matriz cilíndrica | Roscas de alta precisión / largas | 30~150 piezas/min | Concentricidad del rodillo, presión |
| Máquina chaflanadora | Chaflanado de extremos | 200~500 piezas/min | Ángulo y profundidad del chaflán |
Paso 6: tratamiento térmico y tratamiento superficial
Tratamiento térmico
Los tornillos por encima de la clase 8.8 normalmente requieren tratamiento de temple y revenido (templado + revenido a alta temperatura). Las líneas automatizadas normalmente configuran el tratamiento térmico como una sección de proceso independiente, equipada con:
- Horno continuo de cinta de malla: adecuado para piezas pequeñas y medianas de alto volumen, permitiendo temple y revenido continuos;
- Atmósfera protectora (por ejemplo, craqueo de metanol, atmósfera a base de nitrógeno): previene la descarburización y oxidación; clave para el control de la descarburización;
- Medio de templado: temple al agua, aceite de temple, elegido por la templabilidad del material;
- Clasificación de dureza en línea: clasifica cada pieza por dureza mediante corriente de Foucault o inducción magnética, eliminando piezas no conformes.
Tratamiento superficial
Configurado según los requisitos anticorrosión: líneas de recubrimiento (zinc, zinc-níquel), recubrimiento (zinc-aluminio, Dacromet), fosfatizado o ennegrecido. La transferencia automática entre procesos, el diseño de los utillajes y la coincidencia de la velocidad de ciclo del proceso son clave para asegurar la uniformidad del recubrimiento.
Paso 7: inspección, clasificación y embalaje
Una línea automatizada puede lograr una inspección del 100% en lugar de muestreo, lo cual es un salto sustancial en la capacidad de calidad.
| Equipo de inspección | Partida de inspección | Método | Capacidad |
|---|---|---|---|
| Clasificador óptico de visión | Dimensiones de la cabeza, defectos de aspecto, material mezclado | Imagen CCD de alta velocidad + algoritmos de imagen | Cientos a más de mil piezas/min, inspección del 100% |
| Clasificador de corriente de Foucault / inducción magnética | Dureza, material mezclado, grietas | Inducción electromagnética | Inspección del 100%, rápida |
| Clasificador de longitud / dimensión | Longitud total, longitud del vástago, altura de la cabeza | Sensado láser o por contacto | Inspección del 100% |
El valor de un clasificador óptico de visión es que convierte "encontrar problemas por muestreo" en "atrapar cada problema por inspección del 100%". El muestreo tradicional juzgado por AQL 1.0 permite 1 defecto por 100; la inspección del 100% combinada con clasificación puede mantener la tasa de defectos en decenas de partes por millón (PPM). Para los clientes downstream en automoción, electrónica y médico, este es un verdadero umbral de entrada.
Conclusión: la certeza del proceso
Una línea de producción automatizada completa de encabezado en frío es una cadena de certeza que vincula seis etapas: material, conformado, roscado, tratamiento térmico, tratamiento superficial e inspección. La fluctuación en cada etapa se amplifica aguas abajo, y la estabilidad en cada etapa se hereda aguas abajo.
El verdadero valor del equipo automatizado no es cuánta mano de obra ahorra, sino que convierte las operaciones que dependían de la experiencia y el tacto en un proceso gobernado por parámetros y sensores. Cuando la precisión de alimentación, la carga de la matriz, la curva de temperatura del horno y los umbrales de clasificación están todos fijados y son trazables, la calidad de las piezas encabezadas en frío cambia de "suerte" a "datos".

