
Linha Automatizada de Recalcagem: Configuração de Equipamentos da Alimentação à Inspeção
Resumo Executivo
Uma linha moderna de recalcagem não é só a prensa: ela conecta desbobinadeira, prensa multi-estágio, tratamento térmico contínuo, laminação de rosca, ensaios e acabamento em um fluxo automatizado. Este parte apresenta a configuração típica de equipamentos da alimentação à inspeção, com os pontos de integração que mais afetam o rendimento da linha.
Índice
- O Valor de uma Linha Automatizada É Estabilidade, Não Velocidade
- Passos 1–3:Desbobinamento, Endireitamento e Alimentação
- Passo 4:A Máquina de Conformação Multieixos
- Passo 5:Laminação de Rosca e Usinagem Secundária
- Passo 6:Tratamento Térmico e Tratamento Superficial
- Passo 7:Inspeção, Classificação e Embalagem
- Conclusão:A Certeza do Processo
O Valor de uma Linha Automatizada É Estabilidade, Não Velocidade
Um cabeçote a frio faz 200 peças por minuto, e uma máquina antiga com alimentação manual faz 150 — se você só olha a velocidade, a vantagem da automação não é dramática. A verdadeira lacuna é a estabilidade: uma linha automatizada pode rodar continuamente por 20 horas sem desvio na consistência do produto e com uma taxa de refugo estável na faixa de poucos por mil.
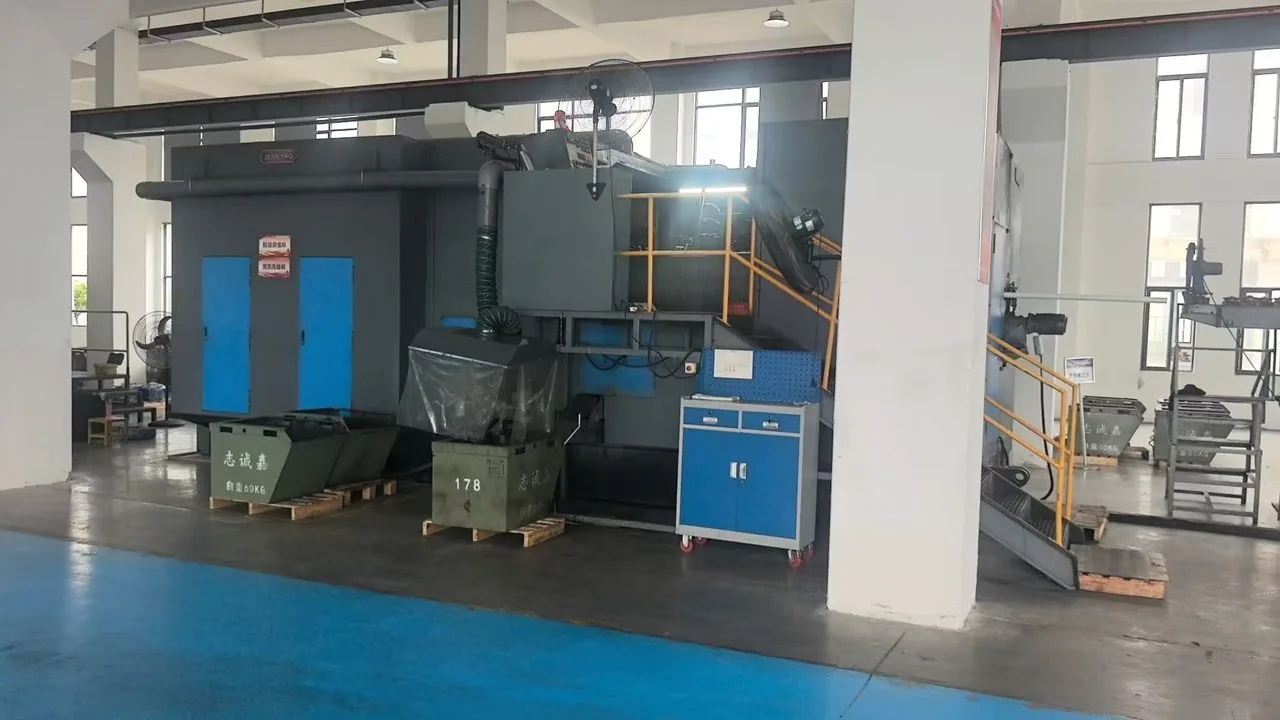
Fixadores são produtos típicos de baixo valor e alto volume; o lucro por peça é pequeno, e qualquer flutuação é amplificada pela produção. O próprio processo de cabeçote a frio é apenas um elo nesta cadeia; o que verdadeiramente determina a qualidade da entrega e o custo é a configuração de linha inteira desde o carregamento do fio-máquina até a embalagem do produto acabado.
Passos 1–3:Desbobinamento, Endireitamento e Alimentação
Desbobinamento
O fio-máquina é fornecido em rolos, e um desbobinador puxa continuamente o fio do rolo. Pontos-chave de controle:
- Controle de tensão: muito grande estica o fio e afeta o peso de corte; muito pouco afrouxa o rolo e causa emaranhamento. Comumente se usam braços de tensão mecânicos ou sistemas de controle de tensão servo.
- Anti-emaranhamento: o desbobinador deve girar automaticamente à medida que o fio é puxado, evitando dobras que causam parada.
- Eficiência de troca de rolo: linhas premium são equipadas com dispositivos de troca rápida de rolo de posição dupla para reduzir a parada.
Endireitamento
O fio-máquina tem curvatura e tensão residual e deve ser corrigido por um endireitador de múltiplos rolos. Os rolos endireitadores são geralmente configurados como 5~9 rolos, com diâmetro de rolo e espaçamento escolhidos pelo diâmetro do fio. Endireitamento pobre causa flutuação do comprimento de corte e excentricidade de conformação.
Alimentação
O mecanismo de alimentação é o ponto de partida da cadeia de precisão. A alimentação mecânica (tipo came) e a alimentação servo são os dois métodos mainstream.
| Método de Alimentação | Precisão do Comprimento de Corte | Taxa de Ciclo Aplicável | Notas |
|---|---|---|---|
| Alimentação mecânica por came | ±0.10~±0.20 mm | Alta velocidade (≤400 cursos/min) | Estrutura simples; o erro inercial varia com a velocidade |
| Alimentação servo | ±0.02~±0.05 mm | Média-alta velocidade | Alta precisão, programável, troca rápida |
Passo 4:A Máquina de Conformação Multieixos
A máquina de conformação é o coração da linha. Por método de acionamento e estrutura ela pode ser dividida em vários tipos:
| Tipo de Equipamento | Tamanho Típico | Produtos Adequados | Taxa de Ciclo |
|---|---|---|---|
| Cabeçote a frio de estação única | Φ3~Φ16 mm | Peças simples conformadas na cabeça | 200~500 cursos/min |
| Cabeçote a frio de duas estações | Φ4~Φ16 mm | Peças padrão com degraus | 150~350 cursos/min |
| Cabeçote a frio de três estações | Φ4~Φ16 mm | Peças com degraus no corpo / extrusão leve | 120~300 cursos/min |
Configurações-Chave da Máquina
- Potência do motor principal: compatível com a força máxima de conformação, comumente 15~75 kW;
- Força de conformação (tonelagem): comumente 60~500 toneladas;
- Sistema de transferência: transfere blanks entre estações; a precisão de posicionamento afeta diretamente a concentricidade;
- Resfriamento da matriz: canais de resfriamento da cavidade da matriz ou resfriamento externo por sopro;
- Monitoramento de carga: monitora a força de estampagem em cada estação via sensores de pressão e para automaticamente por anormalidade (um dispositivo-chave para prevenir a ruptura da matriz).
Passo 5:Laminação de Rosca e Usinagem Secundária
As peças conformadas de corpo liso entram na laminadora de rosca para formar roscas. Em uma linha automatizada, a etapa de laminação de rosca geralmente é ligada em linha com a máquina principal, com alimentação automática via mecanismos de transporte.
| Equipamento | Função | Taxa de Ciclo | Controle-Chave |
|---|---|---|---|
| Rosqueadora em matriz plana | Formar roscas padrão | 150~400 peças/min | Diâmetro do blank, desgaste da placa da matriz |
| Laminadora de rosca em matriz cilíndrica | Roscas de alta precisão / longas | 30~150 peças/min | Concentricidade dos rolos, pressão |
| Máquina de chanfro | Chanfro de ponta | 200~500 peças/min | Ângulo e profundidade do chanfro |
Passo 6:Tratamento Térmico e Tratamento Superficial
Tratamento Térmico
Parafusos acima da classe 8.8 geralmente exigem tratamento de têmpera e revenimento (têmpera + revenimento de alta temperatura). Linhas automatizadas geralmente configuram o tratamento térmico como uma seção de processo independente, equipada com:
- Forno contínuo de correia metálica: adequado para peças pequenas a médias de alto volume, permitindo têmpera e revenimento contínuos;
- Atmosfera protetora (p. ex. craqueamento de metanol, atmosfera à base de nitrogênio): previne descarbonetação e oxidação; chave para o controle da descarbonetação;
- Meio de têmpera: aquecimento à base de água, óleo de têmpera, escolhido pela hardenabilidade do material;
- Classificação de dureza em linha: classifica cada peça por dureza via corrente parasita ou indução magnética, removendo peças não conformes.
Tratamento Superficial
Configurado pelos requisitos anti-corrosão: deposição (zinco, zinco-níquel), revestimento (zinco-alumínio, Dacromet), fosfatização ou linhas de oxidação preta. A transferência automática entre processos, o design dos dispositivos e a compatibilidade da taxa de ciclo do processo são chave para garantir a uniformidade do revestimento.
Passo 7:Inspeção, Classificação e Embalagem
Uma linha automatizada pode alcançar inspeção 100% em vez de amostragem, o que é um salto substantivo na capacidade de qualidade.
| Equipamento de Inspeção | Item de Inspeção | Método | Capacidade |
|---|---|---|---|
| Classificador por visão óptica | Dimensões da cabeça, defeitos de aparência, material misturado | Imagem CCD de alta velocidade + algoritmos de imagem | Centenas a mais de mil peças/min, inspeção 100% |
| Classificador por corrente parasita / indução magnética | Dureza, material misturado, trincas | Indução eletromagnética | Inspeção 100%, rápida |
| Classificador de comprimento / dimensão | Comprimento total, comprimento do corpo, altura da cabeça | Sensor a laser ou de contato | Inspeção 100% |
O valor de um classificador por visão óptica é que ele transforma "encontrar problemas por amostragem" em "capturar todo problema por inspeção 100%". A amostragem tradicional julgada por AQL 1.0 significa 1 defeito por 100 permitido; a inspeção 100% combinada com a classificação pode manter a taxa de defeitos em dezenas de partes por milhão (PPM). Para clientes a jusante nos setores automotivo, eletrônico e médico, este é um verdadeiro limiar de entrada.
Conclusão:A Certeza do Processo
Uma linha de produção automatizada de cabeçote a frio completa é uma cadeia de certeza que liga seis estágios — material, conformação, rosqueamento, tratamento térmico, tratamento superficial e inspeção. A flutuação em cada estágio é amplificada a jusante, e a estabilidade em cada estágio é herdada a jusante.
O verdadeiro valor do equipamento automatizado não é quanto trabalho ele economiza, mas que ele transforma operações que dependiam de experiência e tato em um processo governado por parâmetros e sensores. Quando a precisão de alimentação, a carga da matriz, a curva de temperatura do forno e os limiares de classificação estão todos fixos e rastreáveis, a qualidade da peça de cabeçote a frio muda de "sorte" para "dados".

