
Neun Sonderoberflächen für Verbindungselemente im Vergleich
Zusammenfassung
Verbindungselemente sind die zentrale Verbindung in Maschinenbau, Fahrzeugtechnik, Windkraft und Präzisionsgeräten. Ihre Lebensdauer, Stabilität und Sicherheit hängen nicht allein vom Grundwerkstoff ab – die Oberflächenbehandlung entscheidet über Korrosionsschutz, Verschleißfestigkeit, Schmierung, Hochtemperaturbeständigkeit und Sicherheit gegen Losdrehen und Fressen.
Inhaltsverzeichnis
- 1. LC-Beschichtung: organischer Verbundtrockenfilm für Isolierung und stabile Drehmomente
- 2. DLC-Beschichtung: harter Vakuum-Kohlenstofffilm mit höchster Verschleißfestigkeit und niedriger Reibung
- 3. PVD-Beschichtung: superharte Präzisionsschicht für Verschleißschutz
- 4. CVD-Beschichtung: harte Schicht für Schwerlast, Hochtemperatur und starke Korrosion
- 5. Vorbeschichtete Klebstoffsicherung: Funktionsbeschichtung für Losdrehsicherung und Dichtheit
- 6. Zink-Lamellen-Beschichtung (Dacromet / chromfrei): Langzeitkorrosionsschutz für hochfeste Teile
- 7. Zink-Nickel-Elektroplattierung mit trivalenter Versiegelung: hochwertiger Korrosionsschutz
- 8. PTFE-Verbundbeschichtung: reibungsarm, antihaftend und korrosionsbeständig
- 9. Graphit-Schmierstoffbeschichtung: leitfähig, schmierend, hochtemperaturfest
- Fazit
Verbindungselemente sind die zentrale Verbindung in Maschinenbau, Fahrzeugtechnik, Windkraft und Präzisionsgeräten. Ihre Lebensdauer, Stabilität und Sicherheit hängen nicht allein vom Grundwerkstoff ab: Die Oberflächenbehandlung entscheidet über Korrosionsschutz, Verschleißfestigkeit, Schmierung, Hochtemperaturbeständigkeit sowie Sicherheit gegen Losdrehen und Fressen. Mit dem Aufstieg der industriellen Fertigung reichen klassische Verfahren wie Verzinkung und Brünierung für anspruchsvolle Bedingungen nicht mehr aus. LC-Beschichtung, DLC-Beschichtung, PVD, CVD, vorbeschichtete Klebstoffsicherung, Zink-Lamellen-Beschichtung, Zink-Nickel-Elektroplattierung, PTFE-Beschichtung und Graphit-Schmierstoffbeschichtung sind heute die neun am breitesten eingesetzten und praktikabelsten Sonderoberflächentechniken. Dieser Beitrag erläutert Prinzip, Kernmerkmale, Einsatzbereiche und Grenzen jedes Verfahrens, damit Konstrukteure sie sicher unterscheiden und die passende Auswahl treffen können.
1. LC-Beschichtung: organischer Verbundtrockenfilm für Isolierung und stabile Drehmomente
Die LC-Beschichtung für Verbindungselemente ist ein organischer Polymer-Verbundtrockenfilm und gehört einem völlig anderen technischen System an als die harte DLC-Vakuumbeschichtung. Das Verfahren arbeitet mit Sprühimprägnierung und Niedertemperatur-Aushärtung; die Schicht ist extrem dünn, gleichmäßig dick und haftfest und verändert nach der Applikation weder Gewindeabmessungen noch Montagetoleranzen. Sie ist damit die zentrale Mehrfunktionsbeschichtung für Isolierung, Schmierung und Korrosionsschutz bei Verbindungselementen in der Elektromobilität, in präziser Elektromechanik und in Automatisierungsanlagen – besonders für Verbindungen, die elektrische Trennung, Kriechstromschutz und Wirbelstromfreiheit erfordern.
Kernvorteile der LC-Beschichtung: Isolierleistung im Zentrum, dazu konstante Drehmomente, Korrosionsschutz, hohe Adaptierbarkeit und ein gutes Kosten-Nutzen-Verhältnis
1. Hervorragende Isolierwirkung: Nach dem Aushärten entsteht ein dichter, stabiler, inerter organischer Trockenfilm mit stabilem Isolationswiderstand. Er trennt Verbindungselement und Bauteil elektrisch, verhindert Kriechstrom, Wirbelströme und Übersprechen und schließt das Leitrisiko direkter Metallkontakte aus – ideal für isolierte Montagen in der Elektromobilität und in präziser Leistungselektronik.
2. Präzise und stabile Drehmomente, hohe Montagegleichmäßigkeit: Die integrierte Trockenfilmschmierung steuert den Gewindereibwert gezielt und verringert die Drehmomentstreuung in Serienmontagen deutlich. Klemmen, Fressen und instabile Drehmomente werden zuverlässig vermieden, was Präzision und Stabilität automatisierter Großserienmontagen sichert.
3. Hoher Korrosions- und Witterungsschutz für komplexe Bedingungen: Die dichte, chemisch inerte Schicht blockiert Salznebel, Feuchte, kondensierende Luft sowie schwache Säuren und Laugen und bietet dauerhaften Korrosionsschutz mit langer Bauteillebensdauer.
4. Niedertemperaturprozess ohne Schädigung hochfester Grundwerkstoffe: Die Aushärtung erfolgt durchgängig bei niedriger Temperatur – kein Risiko der Wasserstoffversprödung, keine Verformung, keine Werkstoffschädigung. Hochfeste Verbindungselemente der Klassen 10.9 und 12.9 lassen sich zuverlässig beschichten, ohne die mechanischen Eigenschaften zu beeinträchtigen.
Insgesamt vereint die LC-Beschichtung elektrische Isolierung, präzise Drehmomentstabilität, dauerhaften Korrosionsschutz und Werkstoffschonung in einem Verfahren; das Kosten-Nutzen-Verhältnis ist sehr gut, sie ist die universelle Standardlösung für präzise, isolierte Verbindungen.
Grenzen des Verfahrens: Als organischer, flexibler Trockenfilm ist die Oberflächenhärte relativ gering; maximale Verschleißfestigkeit, Hochtemperaturbeständigkeit und Widerstand gegen hochintensive Reibung bleiben hinter harten Vakuumbeschichtungen wie DLC und PVD zurück. Für dauerhaft hochbeanspruchte Wechselreibung und extreme Temperaturen ist das Verfahren nicht geeignet; sein Schwerpunkt liegt auf Isolierschutz und Präzisionsmontage.
Typische Einsatzbereiche: anspruchsvolle Präzisionsmontagen mit elektrischer Trennung, vor allem Verbindungselemente für Batteriekontakte in der Elektromobilität, Strukturteile der Leistungselektronik, präzise elektromechanische Geräte, Automatisierungs- und Steuerungstechnik, isolierende Schrauben an Präzisionsformen sowie präzise elektrische Strukturteile im Fahrzeug. Damit passt das Verfahren genau zu Anforderungen wie Kriechstromschutz, Wirbelstromfreiheit, stabilen Drehmomenten und mittlerem Korrosionsschutz.
2. DLC-Beschichtung: harter Vakuum-Kohlenstofffilm mit höchster Verschleißfestigkeit und niedriger Reibung
DLC steht für diamond-like carbon, also diamantähnlichen Kohlenstoff. Es handelt sich um einen harten Kohlenstofffilm aus der Vakuumabscheidung – er zählt zur Familie der PVD-Vakuumbeschichtungen, ist in seinen Eigenschaften jedoch eigenständig und im oberen Leistungssegment positioniert. Hochreiner Kohlenstoff bildet eine Mikrostruktur aus diamant- und graphitartigen Anteilen; das Ergebnis ist die Spitzenbeschichtung für Verschleißschutz und Schmierung in der Verbindungselementbranche, ohne Verwandtschaft zur organischen LC-Beschichtung.
Die DLC-Beschichtung vereint drei Kernmerkmale: höchste Härte, extrem niedrige Reibung und starke chemische Inertheit. Die Härte liegt deutlich über konventioneller Galvanik und klassischen PVD-Metallkeramikschichten, die Verschleißfestigkeit ist hervorragend. Der Reibwert ist so niedrig, dass eine trockene Selbstschmierung möglich wird; Fressen und Fressspuren durch dauerhafte Wechselreibung werden ausgeschlossen. Die Schicht ist dicht und stabil, beständig gegen Säuren, Laugen und Salznebel sowie alterungsfest – Korrosionsschutz, Verschleißfestigkeit und Schmierung erreichen gemeinsam Spitzenniveau. Das Niedertemperatur-Vakuumverfahren verursacht keine Wasserstoffversprödung und mindert die Festigkeit hochfester Schrauben nicht.
Grenzen: hohe Kosten und lange Durchlaufzeiten; die Haftung hängt von Haftvermittlerschichten ab, die Schichtdicke ist begrenzt; die Temperaturobergrenze ist limitiert, für dauerhaft sehr hohe Temperaturen ist das Verfahren nicht geeignet.
Einsatzbereiche: hochwertige Präzisionsgewinde in Antrieben, präzise Verbindungselemente in oszillierender Bewegung, Kernkomponenten der gehobenen Fahrzeugtechnik, Präzisionsinstrumente sowie verschleißbeanspruchte Verbindungen mit häufiger Demontage.
3. PVD-Beschichtung: superharte Präzisionsschicht für Verschleißschutz
PVD steht für physikalische Gasphasenabscheidung und ist ein Niedertemperatur-Vakuumverfahren. Im Vakuum werden Titan, Chrom oder Keramikverbindungen durch Ionenbeschuss und Aufdampfen auf die Werkstückoberfläche abgeschieden und bilden eine nanometergenaue Hartstoffschicht, üblicherweise Titannitrid oder Titancarbid. Der Prozess ist umweltfreundlich und hinterlässt keine chemischen Rückstände.
Die Kernvorteile sind extrem dünne, spurlose Schichten, sehr hohe Härte, hohe Verschleißfestigkeit und Verformungsfreiheit bei niedriger Temperatur. Die Schicht liegt im Mikrometerbereich und beeinträchtigt die Gewindepassung nicht; die Verschleißfestigkeit übertrifft die klassischer Galvanik deutlich, der Oxidations- und Fressschutz ist gut, die Haftung hoch und ein Abplatzen selten. Die niedrige Prozesstemperatur schont die mechanischen Eigenschaften des Grundwerkstoffs, Wasserstoffversprödung tritt nicht auf.
Grenzen: Bei Hochtemperatur- und starker Korrosionsbeanspruchung ist das Verfahren dem CVD unterlegen; für extreme Schwerlastbedingungen ist die Eignung begrenzt.
Einsatzbereiche: Schrauben an Präzisionsformen, Verbindungselemente an hochwertigen Werkzeugmaschinen, Mikroverbindungen in der Luft- und Raumfahrt sowie Präzisionsgewindepaarungen mit dauerhafter Wechselreibung – Schwerpunkt sind hochpräzise, verschleißfeste Anwendungen mit sauberer Optik.
4. CVD-Beschichtung: harte Schicht für Schwerlast, Hochtemperatur und starke Korrosion
CVD steht für chemische Gasphasenabscheidung und ist ein Hochtemperatur-Vakuumverfahren auf Basis chemischer Reaktionen. Anders als beim physikalischen PVD entsteht durch die Reaktion gasförmiger Ausgangsstoffe bei hoher Temperatur eine dichte, harte Verbindungsschicht auf der Oberfläche des Verbindungselements, die auch tiefe Bohrungen, unregelmäßige Gewinde und schwer zugängliche Stellen gleichmäßig bedeckt.
Härte, Hochtemperaturbeständigkeit, Erosionsfestigkeit sowie Beständigkeit gegen Säuren und Laugen erreichen Spitzenwerte unter den gängigen Verfahren. Die Schicht widersteht dauerhafter Hochtemperaturoxidation und stark korrosiven Medien; Dichtheit und Strukturstabilität sind sehr hoch, was sie für extreme Schwerlastbedingungen prädestiniert.
Grenzen: Die Prozesstemperatur ist sehr hoch, bei hochfesten Schrauben der Klassen 10.9/12.9 ist Vorsicht geboten, da Anlassen und Festigkeitsverlust des Grundwerkstoffs drohen; zudem hohe Kosten und lange Durchlaufzeiten.
Einsatzbereiche: Hochtemperatur-Verbindungselemente an Motoren, Turbinenanlagen, chemische Schwerlastmaschinen und Verbindungen an Hochtemperaturöfen – für hohe Temperaturen, Schwerlast und starke Korrosion.
5. Vorbeschichtete Klebstoffsicherung: Funktionsbeschichtung für Losdrehsicherung und Dichtheit
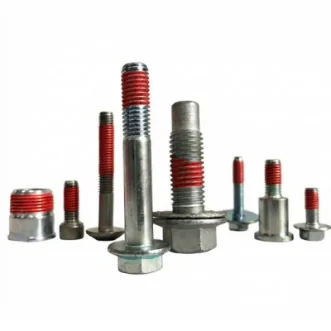
Die vorbeschichtete Klebstoffsicherung ist eine werkseitig aufgebrachte Funktionsbeschichtung speziell für Verbindungselemente. Anders als Korrosions- oder Verschleißschutzschichten dient sie der Losdrehsicherung und der Abdichtung. Auf das Gewinde wird anaerober Klebstoff bzw. Dichtmittel vorab aufgebracht und zu einem Film ausgehärtet; bei Raumtemperatur ist die Ware lagerstabil, beim Anziehen wird die Verkapselung aktiviert und der Klebstoff härtet aus.
Die Vorteile: kein Klebstoffauftrag in der Montage, hohe Montageeffizienz, Losdrehsicherung und Dichtheit in einem Schritt, wirksamer Schutz gegen hochfrequente Schwingungen, Füllung der Gewindezwischenräume gegen Wasser, Öl und Staub. Je nach Wartungsbedarf sind lösbare und dauerhaft sichernde Varianten verfügbar.
Grenzen: begrenzte Lagerfähigkeit; bei hohen Temperaturen und starker Korrosion kann die Klebstoffschicht versagen; Verschleiß- oder Korrosionsschutz bietet sie nicht.
Einsatzbereiche: Verbindungselemente an Fahrzeugunterböden, Hausgeräten, Hydraulikleitungen und schwingungsbeanspruchten Anlagen – die standardisierte industrielle Losdrehsicherung.
6. Zink-Lamellen-Beschichtung (Dacromet / chromfrei): Langzeitkorrosionsschutz für hochfeste Teile
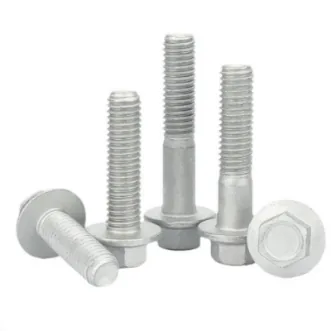
Die Zink-Lamellen-Beschichtung, umgangssprachlich Dacromet, existiert als klassische und als umweltfreundliche chromfreie Variante und ist eine elektrolytfreie Verbundbeschichtung speziell für hochfeste Schrauben. Basis sind plättchenförmige Zink- und Aluminiumpigmente, die mit Additiven aufgesprüht und ausgehärtet werden und eine dichte Schutzschicht bilden.
Der größte Vorteil: keinerlei Risiko der Wasserstoffversprödung, wodurch Sprödbruch hochfester Schrauben nach galvanischer Behandlung ausgeschlossen ist – für hochfeste Verbindungselemente ein Muss-Verfahren. Die Salzsprühbeständigkeit ist mit 500–1500 h sehr gut, die Witterungsbeständigkeit hoch, Weißrost und Rost treten kaum auf, die Lebensdauer liegt deutlich über der einfacher Verzinkung; die chromfreie Variante erfüllt Umweltstandards für den Export.
Grenzen: Die Oberfläche ist relativ weich, die Verschleißfestigkeit durchschnittlich, für Reibwechselbeanspruchung ungeeignet; die elektrische Leitfähigkeit der Oberfläche ist mäßig.
Einsatzbereiche: hochfeste Schrauben der Klassen 10.9/12.9, Windkraftanlagen, Photovoltaik-Gestelle, Stahlkonstruktionen im Freien und sichtbare Verbindungselemente am Fahrzeugunterboden – das führende Verfahren für dauerhaften Korrosionsschutz im Außenbereich unter Schwerlast.
7. Zink-Nickel-Elektroplattierung mit trivalenter Versiegelung: hochwertiger Korrosionsschutz
Zink-Nickel-Legierungsabscheidung mit trivalenter Chromatierung und Versiegelung ist heute das gängige hochwertige und umweltfreundliche Galvanikverfahren. Durch elektrochemische Abscheidung entsteht eine Zink-Nickel-Schicht, die zusammen mit trivalenter Passivierung und Versiegelung ein zweistufiges Schutzsystem bildet und die Belastung durch klassisches sechswertiges Chrom vermeidet.
Die Schicht ist dicht, gleichmäßig und haftfest; der Korrosionsschutz liegt beim Vier- bis Achtfachen einer einfachen Verzinkung, die Salzsprühbeständigkeit erreicht über 700 h. Die Tieftemperatureigenschaften sind stabil, das Risiko der Wasserstoffversprödung beherrschbar, die Gewindegenauigkeit gut – passend für präzise sichtbare Verbindungselemente. In der Elektromobilitätsbranche ist dies der Standard-Korrosionsschutz.
Grenzen: nicht hochtemperaturbeständig; bei Hitze verblasst die Optik und der Korrosionsschutz lässt nach; für Verschleiß- oder Leitfähigkeitsanwendungen ungeeignet.
Einsatzbereiche: Batteriepakete in Elektrofahrzeugen, sichtbare Schrauben an der Karosserie, präzise Verbindungselemente im Fahrzeug sowie Verbindungen an präzisen Geräten im Freien.
8. PTFE-Verbundbeschichtung: reibungsarm, antihaftend und korrosionsbeständig
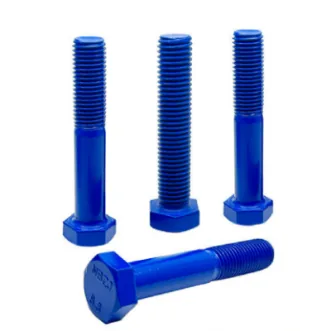
Die PTFE-Verbundbeschichtung ist ein organischer Trockenfilm für Schmierung und Korrosionsschutz, der durch Sprühen und Hochtemperatursintern entsteht. Dank extrem niedriger Oberflächenenergie und sehr guter Selbstschmierung ist sie die universelle Industriebeschichtung gegen Fressen, Anhaften und Korrosion.
Kernvorteile: extrem niedriger Reibwert, der Fressen und Klemmen im Gewinde beseitigt und wiederholte Demontagen ermöglicht; beständig gegen Säuren, Laugen, Lösemittel und Alterung, wasser- und feuchteabweisend; hohe Drehmomentstabilität in der Montage und sehr breite Eignung.
Grenzen: geringe Härte und durchschnittlicher Verschleißwiderstand; bei sehr hohen Temperaturen carbonisiert die Schicht und fällt aus.
Einsatzbereiche: Leitungen an E-Motoren, chemische Anlagen, präzise Dichtverbindungen, Gewindepaarungen mit häufiger Demontage sowie Verbindungselemente in korrosiven, anhaftungsgefährdeten Umgebungen.
9. Graphit-Schmierstoffbeschichtung: leitfähig, schmierend, hochtemperaturfest
Die Graphit-Schmierstoffbeschichtung ist eine funktionale Einbrennschicht auf Basis hochreinen Graphits. Sie ist eine der wenigen Verbindungselement-Beschichtungen, die gleichzeitig hohe Leitfähigkeit, Selbstschmierung und Fressschutz bei hohen Temperaturen bietet, und unterscheidet sich damit von gewöhnlichen Schmierstoffbeschichtungen.
Der Schichtwiderstand ist niedrig und die Leitfähigkeit stabil, was zuverlässige Kontakte an elektrischen Verbindungsstellen sichert und Erwärmung durch Oxidation vermeidet. Die Schmierung ist hervorragend, der Reibwert niedrig, die Fressfestigkeit hoch: Gewinde setzen bei hohen Temperaturen und großen Drehmomenten nicht fest. Damit ist das Verfahren für Schwerindustrie, Energietechnik und Hochtemperaturanlagen zentral.
Grenzen: Der Korrosionsschutz ist durchschnittlich; die Hauptfunktion ist Schmierung und Leitfähigkeit, als primäre Korrosionsschutzschicht ist das Verfahren nicht gedacht.
Einsatzbereiche: Hochspannungsanlagen, Anschlussklemmen in der Energietechnik, leitfähige Verbindungselemente, hochfeste Schrauben in Windkraftanlagen und Verbindungen an Hochtemperaturleitungen – Schwerpunkt sind leitfähige Schmierung, Fressschutz bei hohen Drehmomenten und Hochtemperaturanwendungen.
Fazit
Die neun gängigen Sonderbeschichtungen erfüllen jeweils klar abgegrenzte Aufgaben: Die organische LC-Beschichtung deckt universelle Präzisionsmontage, stabile Drehmomente und Wirtschaftlichkeit ab; DLC steht für höchste Verschleißfestigkeit, minimale Reibung und dauerhafte Präzision im oberen Segment; PVD und CVD bedienen präzisen Verschleißschutz bzw. extreme Hochtemperatur- und Schwerlastanwendungen; die Klebstoffsicherung konzentriert sich auf Losdrehsicherung und Dichtheit unter Schwingung; Zink-Lamelle und Zink-Nickel sind die beiden zentralen Korrosionsschutzlösungen für hochfeste Teile und für Elektromobilitätskomponenten; PTFE zielt auf Reibungsarmut, Antihaftwirkung und Korrosionsbeständigkeit; die Graphitbeschichtung ist die spezifische Lösung für Leitfähigkeit und Fressschutz bei hohen Temperaturen. Bei der Auswahl sollten Einsatztemperatur, Korrosionsumgebung, Montagepräzision sowie Anforderungen an Losdrehsicherung und Verschleiß mit dem jeweiligen Verfahren abgeglichen werden – das erhöht Stabilität und Sicherheit der Verbindung und die Lebensdauer der gesamten Maschine.

