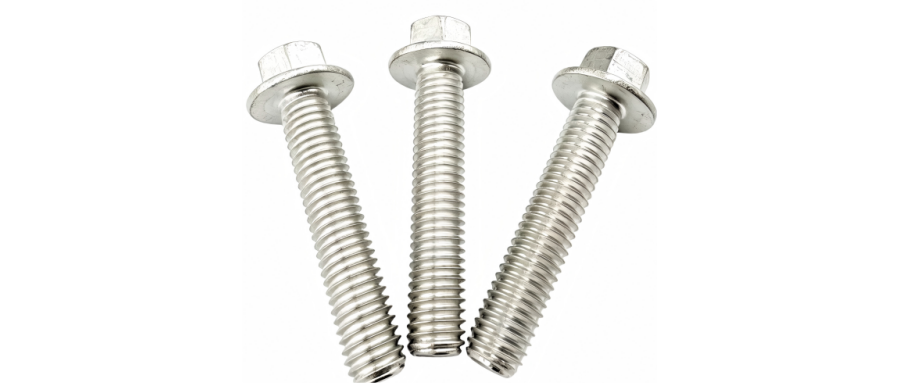
铝合金壳体上攻了一个 M6 螺纹孔。装配线上,螺栓拧了三遍——第三遍的时候听见「咔」的一声,牙没了。
孔还在,螺纹废了。如果是压铸件,整个壳体跟着报废。
软金属做螺纹,最大的敌人不是螺栓,是基体本身太软。而解决它其实有一个非常成熟的方案,只是很多设计选型阶段没有想到——在螺纹孔里,装一件「钢丝铠甲」。
一、软金属螺纹的三个「死穴」
第一扣承担一半载荷
在没有嵌件的普通攻丝孔里,旋合载荷并不是均匀分布的——第一扣牙往往吃掉约 50% 的总载荷。这意味着其余各牙还没出力,第一牙已经接近极限。轻合金本身硬度低,这一扣更容易被压溃。
拆装几次就滑丝
铝合金、镁合金、工程塑料基体的螺纹,可重复拆装次数非常有限。售后维修、产线返修、调试阶段的反复拆装,很容易把孔「用废」。
一孔报废,可能整件报废
压铸壳体、铝合金结构件通常是高价值单件。一个螺纹孔滑丝,修复成本高,很多时候只能整体报废。
二、钢丝螺套:给螺纹孔加一层高强度内衬
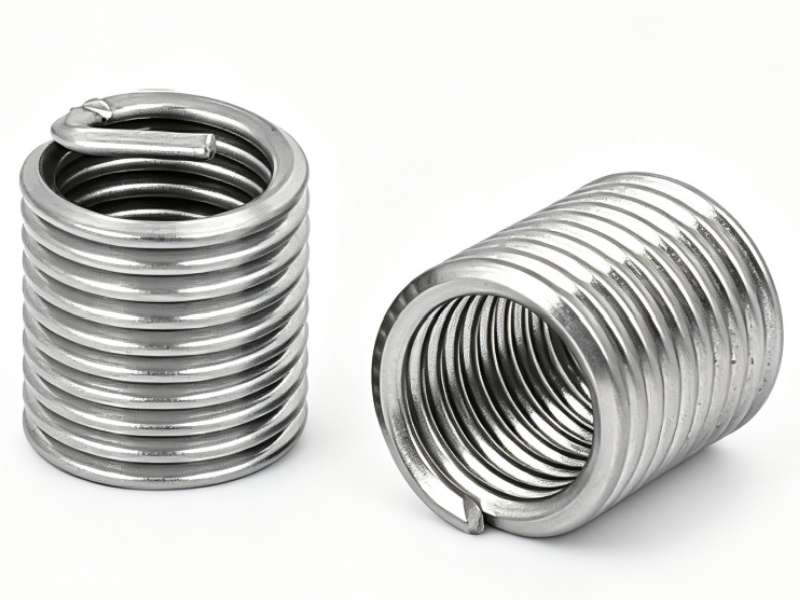
螺纹嵌件(Thread Insert),是用高强度不锈钢丝精密绕制成的螺旋状内螺纹衬套。
安装路径很直接:在基体上按规格钻底孔 → 攻专用螺纹 → 把嵌件旋入 → 去掉安装尾 → 完成。
装好之后,原本由软金属承担的内螺纹,变成由经过硬化的不锈钢丝承担。基体只需要提供固定嵌件的外螺纹,载荷通过嵌件均匀地传递到更多的牙上。
打个形象的比方:不是把墙体加厚,而是往孔里嵌一根钢管,让螺栓去拧那根钢管。
三、把数字摆出来:这套嵌件的硬指标
材料
标准型采用硬化 304 不锈钢;另可选 316、磷青铜、Inconel 镍基合金,覆盖高防腐、导电、高温等特殊需求。
力学性能
· 材料硬度 HRC 43–50
· 抗拉强度不低于 1370 MPa
核心收益
· 轻合金(镁、铝)内螺纹强度可提升至 12 级
· 消除应力集中,把载荷从「第一扣独占 50%」变成全牙分担
· 加固后的轻合金螺纹孔,可承载 8.8 级及以上高强度螺栓
规格覆盖
· 尺寸:M2 – M39
· 长度:1D、1.5D、2D、2.5D、3D、5D,非标长度可定制
· 功能型:自由型(Free Running)与锁紧型(Screw Locking,自带防松)
· 安装型:有尾型与无尾型(Tangless,免去去尾工序,适合自动化装配与不可见位置)
· 表面处理:干膜润滑、锡 / 锌 / 银镀层
四、不只是「加固」:修复与转换
除了新设计中的强度提升,螺纹嵌件还有两个被低估的价值。
修复
已经滑丝、溃牙的螺纹孔,不必报废。扩孔后装入对应规格的嵌件,即可恢复到高于原设计的螺纹强度。对高价值压铸件、进口设备上的螺纹孔,这一条往往是唯一可行的修复方案。
转换
需要把英制螺纹改成公制、或把细牙改成粗牙时,通过嵌件可以实现螺纹标准的便捷转换,而不必更换整个基体零件。
抗振抗磨、可重复拆装
在需要定期维护、频繁拆装的设备上,嵌件让螺栓反复拆装而不损伤基材,同时抵抗磨损、延长使用寿命。配合锁紧型嵌件与涂层方案,还能进一步优化防松性能。
五、从钻孔到终检:六道工序保证装对
嵌件是「半成品」,装得好不好决定最终性能。标准工艺流程是这样六步——
1. 钻孔:按规格表控制底孔直径与钻孔深度。
2. 攻丝:使用专用丝锥,齿距与嵌件严格匹配。
3. 螺纹检测:用螺纹塞规确认攻丝质量。
4. 安装:把嵌件装到专用安装工具上,垂直于工件旋入至规定深度(通常低于表面一个螺距 1P)。
5. 去尾:去除安装尾。
6. 终检:最终检验。
其中最容易出问题的是「角度偏差」:安装工具一旦不垂直于工件,嵌件就会歪斜,直接影响后续螺栓的旋入与承载。这也是我们建议使用专用安装工具、而不是手工硬拧的原因。
六、执行标准与典型应用
执行标准
· GB/T 24425.1-2009(公制粗牙钢丝螺套)
· GJB 119.4A-2001
规格表同时给出底孔直径、钻孔深度、螺纹深度、自由状态圈数、安装后长度等全套参数,可直接用于设计选型与图纸标注。
典型应用
· 新能源汽车:铝合金电池托盘、电驱壳体、压铸结构件的螺纹强化
· 消费电子:轻薄化设备中的小规格螺纹(M2–M4)
· 工业电子与 EMS:频繁拆装的机箱、模块化结构
· 航空航天与高端装备:高振动、重载荷、要求螺纹可重复使用的场合
关于盈锋志诚嘉
盈锋志诚嘉,深耕精密紧固件制造,服务消费电子、新能源汽车、工业电子、HPC AI 服务器、低空经济、具身智能、轻合金压铸等行业,提供从原型设计、专业设计咨询、专业拆解分析到持续工艺优化的全流程支持。
我们相信一个朴素的道理:一颗紧固件的采购成本,只占其全生命周期成本的 15%;剩下 85% 藏在设计选型、装配效率、质量返工与售后环节里。所以我们做的不只是供货,而是帮你把这 85% 一起算清楚。
小零件,大担当。