装配线上最容易出错的,往往不是强度不够的零件,而是零件太多的结构。
一个安装点,可能要一颗螺柱、一个衬套、一片垫片、再加一道压装工序。零件每多一件,累积公差就多一层,装配节拍就慢一拍,供应链就复杂一分。
盈锋志诚嘉的精密铝套管,做的是一门「减法」生意:用冷镦近净成形,把本来要好几颗零件凑齐的结构,压成一件。
一、先认识它:套类零件,为什么是冷镦的地盘
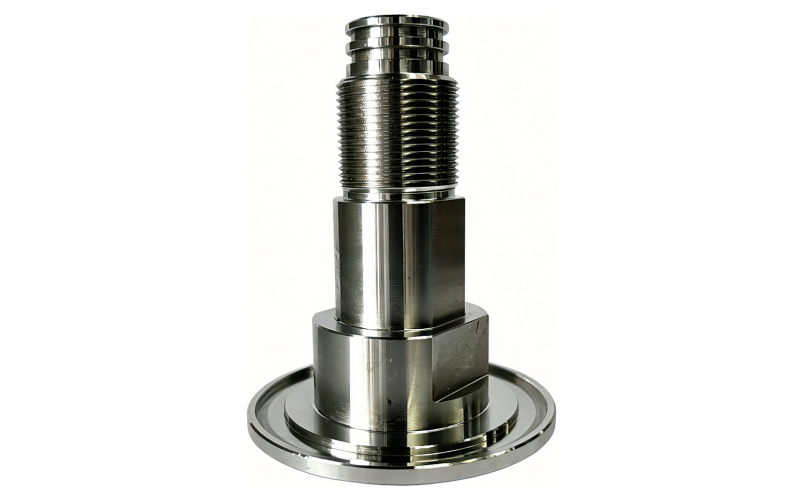
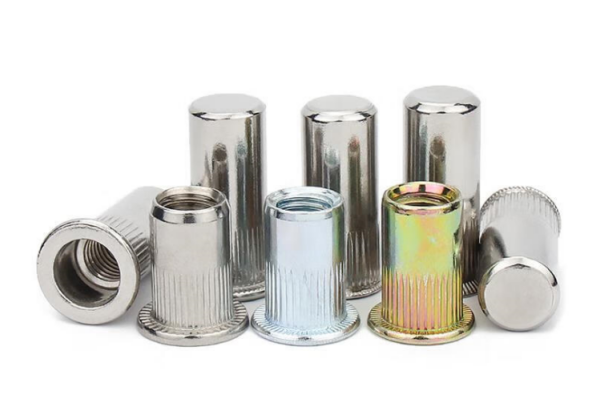
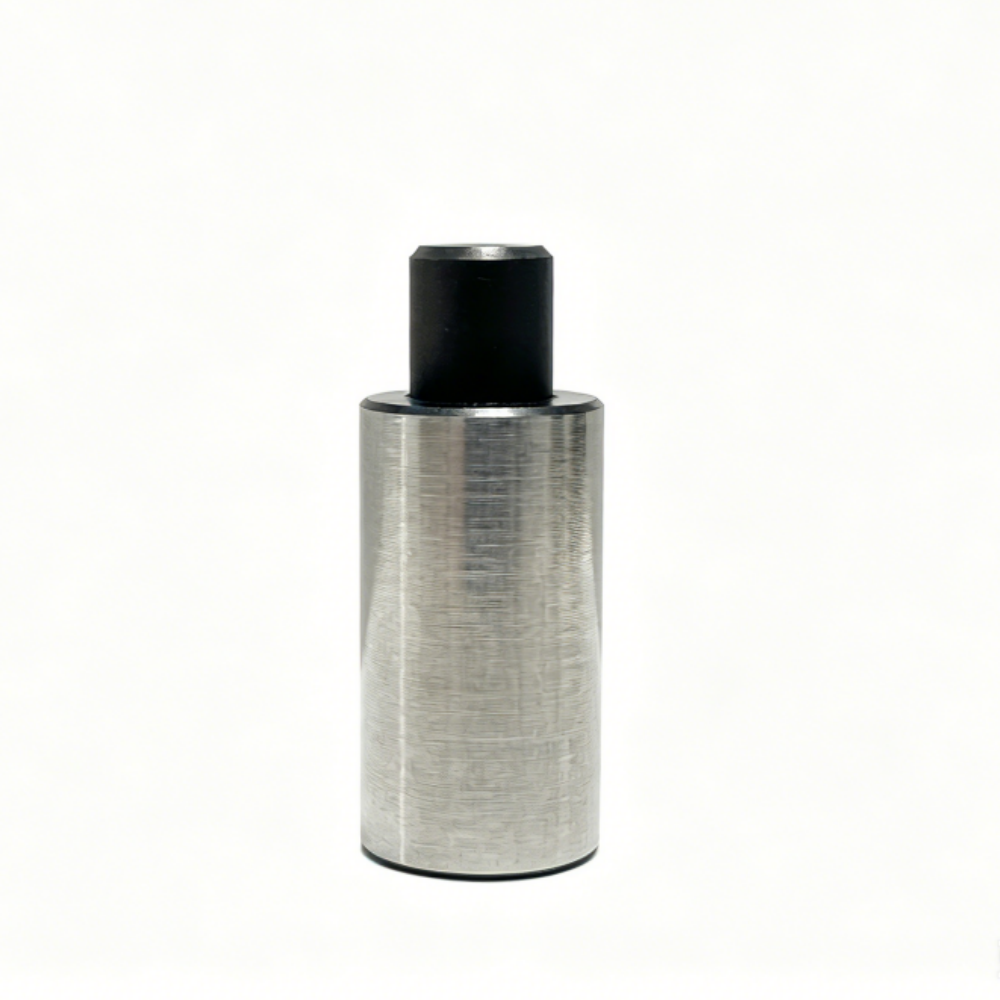
套类零件(Aluminum Sleeve)是结构连接里的「关节」:螺柱套筒、衬套、安装点套筒、非标螺纹嵌件,本质上都是在一颗金属柱体上,同时完成定位、承载与连接。
这类零件的传统做法是棒料机加——一根铝棒上数控机床,一刀一刀车出来。可靠是可靠,但慢、贵、料耗大,而且切削会切断金属内部的自然纹理。
冷镦(多工位冷成形)给出的是另一条路径:让金属在高压下「流动」成型,而不是被「切」掉。
二、多件合一:一颗套筒,替代一个组件
这是铝套管最有价值、也最容易被忽略的能力——
典型形态
· 螺柱套筒(Stud Sleeve):套筒与螺柱一体
· 衬套 + 安装点套筒(Bushing & Mounting Point Sleeve):衬套与安装点合为一体
· 非标螺纹嵌件(Non-standard Thread Insert):按需定制螺纹结构
整合意味着什么
· 减少零件数量:原来要配齐的螺柱、垫片、衬套,压成一件
· 减少装配工序:一次装配替代多次压装与锁附
· 降低累积公差:零件越少,位置精度越可控
· 简化供应链:少一个外购件,就少一道来料检验、一份库存与一个断料风险
对客户来说,这不只是「换个零件」,而是一次结构性降本——同样的功能,用更少的件实现。
三、冷镦近净成形:三笔看得见的收益
材料利用率高,大批量成本优势明显
冷成形几乎不产生切削废料,材料浪费显著低于机加工。批量越大,这笔账越明显。
强度与可靠性更好
冷成形使金属流线连续、沿零件轮廓分布,并带来加工硬化效应——疲劳强度与整体可靠性优于传统机加工件。对反复受力的套类件,这一点直接决定寿命。
尺寸精度与表面质量高
近净成形使表面光洁度高、二次机加需求大幅减少,公差可控。该省的工序,都省在了成形阶段。
四、冷镦之后:一台机器干完十二道工序
冷镦负责「成形」,精密机加负责「到位」。盈锋志诚嘉配备多型先进机加设备,单台设备可在一颗零件上完成多达 12 道工序——车削、切槽、钻孔等。
把多道工序集中在同一台设备上,除了效率,还有两个好处:一是重复装夹次数少,累计误差小;二是综合加工成本低于分散的多道二次加工。
工艺链是标准四步:精密送料 → 切断与预成形 → 多工位冷挤压成形 → 终成形。前段成形、后段精修,各干各的强项。
五、材料:轻与耐蚀,天生一对
铝合金做套类件,优势来自材料本身:
· 轻量化:显著降低零件重量,帮助整机节能与性能提升
· 耐腐蚀:抗腐蚀性能突出,延长产品使用寿命
这也是为什么新能源整车、航空航天、高端电子与精密工业,都在把关键套类结构件从钢件换成铝件——重量省下来的是续航和载荷,耐蚀省下来的是售后。
六、从图纸到量产:我们参与的是整条链
铝套管不是一个「拿来即用」的标准件,而是一套可定制的工程能力。盈锋志诚嘉提供从协同设计、模具开发、材料选型与工程、精密冷成形、热处理、表面处理到综合二次加工的全流程服务。
这意味着两件事——
· 你可以在图纸早期就把我们拉进来:把安装点的受力、空间、批量和成本目标一起过一遍,往往能少走一轮试模
· 如果你的结构里有一组「多件拼装」的安装点,可以拿来做一次整合评估:我们来看能不能压成一件、省下哪些工序
如果手里正好有这样的图纸,发过来看看。评估不要钱,省下来的可能是一整道工序。
关于盈锋志诚嘉
盈锋志诚嘉,深耕精密紧固件制造,服务消费电子、新能源汽车、工业电子、HPC AI 服务器、低空经济、具身智能、轻合金压铸等行业,提供从原型设计、专业设计咨询、专业拆解分析到持续工艺优化的全流程支持。
我们相信一个朴素的道理:一颗紧固件的采购成本,只占其全生命周期成本的 15%;剩下 85% 藏在设计选型、装配效率、质量返工与售后环节里。所以我们做的不只是供货,而是帮你把这 85% 一起算清楚。
小零件,大担当。