
Стопорение резьбы Стопорение болтов вибронагруженного оборудования
Винт с шестигранным фланцем, насечкой, стопорением и клеевым покрытием
Фото изделия
Реальные фото, не 3D-визуализация
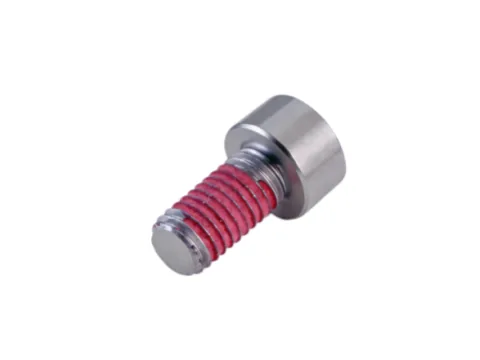
Пояснение к изображению
На фото показано реальное изделие данного исполнения; внешний вид зависит от обработки поверхности и формы головки, определяющим является поставленная деталь.
Изображения приведены для справки по внешнему виду и конструкции; размеры и допуски определяются спецификациями и действующими стандартами на этой странице.
Описание продукта
Ниже — сводка имеющегося на сайте технического описания данного изделия
Винт с шестигранной головкой и фланцем, стопорной насечкой и предварительно нанесённым клеем имеет под фланцевой головкой радиальную насечку; при затяжке насечка внедряется в соединяемую поверхность и образует механическое зацепление, которое вместе с клеем на резьбе даёт двойное стопорение «по поверхности и по резьбе». Фланец одновременно увеличивает опорную площадь, снижает давление на опорной поверхности и сдерживает просадку мягких оснований, поэтому винт подходит для стабильных соединений в условиях сильной вибрации.
Технические параметры
Параметры, приведённые на этой странице, определяются приёмочным контролем и действующими стандартами; не указанные позиции выполняются по чертежу заказчика или договору заказа и по умолчанию не гарантируются.
| Материал | Высокопрочная легированная сталь |
|---|---|
| Привод | Шестигранник с фланцем |
| Тип головки | Шестигранник с фланцем |
| Обработка поверхности | Чернение / цинкование / сплав цинк-никель (опционально) |
| Стандарт | Болты с шестигранной головкой и фланцем, серия GB/T 16674; механические свойства GB/T 3098.1 (ISO 898-1) |
| Типичное применение | Стопорение болтов вибронагруженного оборудования |
Подбор по параметрам
Подберите напрямую среди 21 модели этой серии по вашим условиям эксплуатации — фильтрация только на стороне браузера, без переходов и изменения адреса
Результаты фильтрации основаны на опубликованных на страницах моделей параметрах и служат только предварительным отбором; окончательный выбор необходимо подтвердить с учётом фактической нагрузки, толщины листа и технологии сборки.
Чертежи и индивидуальное изготовление
Для этой серии открытый каталог отсутствует; запросы с чертежом рассматриваются в рамках проекта.
Изготовление по чертежу / копирование по образцу
Для оценки достаточно 2D-чертежа или физического образца; после подтверждения мы выпускаем чертёж, изготавливаем образцы, получаем одобрение первой детали и переходим к серийному производству. Чертежи и информация о проекте обрабатываются конфиденциально.
Технология производства
Обычный технологический маршрут для данного семейства изделий; фактические операции определяются чертежом и требованиями заказа.
- Формование основной частиХолодная высадка или точение
- Обработка стопорных конструкцийНасечка, прорезь, нейлоновая вставка или клей
- Сборка узлаВинт, шайба и гайка объединены в одну деталь
- Термическая обработкаУлучшенный металлический корпус
- Проверка моментаВыборочный контроль затяжки и сопротивления отвинчиванию
Мощности и поставки
Основано на открытых данных компании о производственных мощностях и сертификации; непроверенные обещания не включены.
Частые вопросы
Материал, стандарты, обработка поверхности и особенности монтажа для данного исполнения; источник данных — таблица характеристик на этой странице и национальные стандарты, указанные в ответах.
Q1Из какого материала изготавливается винт с шестигранной головкой и фланцем, зубчатой опорной поверхностью и предварительно нанесённым клеем, и какой уровень прочности достигается?
Указано в таблице характеристик на этой странице: материал — высокопрочная легированная сталь. Сертификат на материал и отчёт об испытаниях механических свойств могут поставляться вместе с товаром; приёмка партии выполняется по указанным данным.
Q2Какие виды обработки поверхности доступны для винта с шестигранной головкой и фланцем, зубчатой опорной поверхностью и предварительно нанесённым клеем, и как их выбрать?
В таблице на этой странице указаны покрытия: чернение / цинкование / сплав цинк-никель (опционально). Разные покрытия различаются по внешнему виду, коррозионной стойкости и стоимости; выбор в зависимости от условий эксплуатации и договорённостей по заказу.
Q3Где применяется винт с шестигранной головкой и фланцем, зубчатой опорной поверхностью и предварительно нанесённым клеем?
Типичные применения, указанные в описании продукта на этой странице: зона двигателей и коробок передач; шарниры и основания промышленных роботов; вибрирующие узлы строительной техники; узлы электропривода электромобилей. Краткое описание: винт с шестигранной головкой и фланцем, стопорной насечкой и предварительно нанесённым клеем имеет под фланцевой головкой радиальную насечку; при затяжке насечка внедряется в соединяемую поверхность и образует механическое зацепление, которое вместе с клеем на резьбе даёт двойное стопорение «по поверхности и по резьбе».
Q4Каковы тип головки, тип привода и конструкция винта с шестигранной головкой и фланцем, зубчатой опорной поверхностью и предварительно нанесённым клеем?
В таблице спецификаций на этой странице указано: тип головки — шестигранник с фланцем; тип привода — шестигранник с фланцем. Детали конструкции — по чертежу.
Q5В чём принцип стопорения деталей с предварительно нанесённым клеем, таких как винт с шестигранной головкой и фланцем, зубчатой опорной поверхностью и предварительно нанесённым клеем?
На резьбовом участке предварительно нанесён вязкоупругий клеевой слой. После ввинчивания слой заполняет зазоры между витками и создаёт постоянное демпфирование и адгезию в резьбовой паре, препятствуя обратному провороту. После разборки сохраняется остаточная стопорящая способность, однако она снижается с числом циклов сборки. Процесс предварительного нанесения выполняется по стандарту предприятия; резьба — GB/T 196, GB/T 197 6g. (Относится к данному типоразмеру: «винт с шестигранной головкой и фланцем, стопорной насечкой и предварительно нанесённым клеем».)
Похожие модели
Взаимозаменяемые исполнения той же серии, а также крепёж из других серий, обычно применяемый совместно
Стопорение резьбы
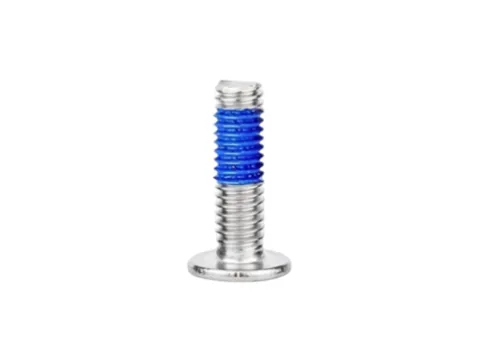
Микровинт с ультратонкой головкой
Конструкция с ультранизкой головкой CM значительно уменьшает толщину головки и подходит для предельно стеснённых монтажных пространств. На резьбу предварительно нанесён высокоэффективный нейлоновый стопорящий клей
Стопорение резьбы
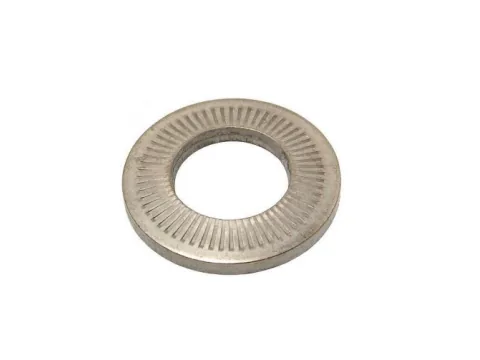
Цельный винт с круглой головкой и
Изделие соответствует французскому стандарту NFE 25-511 и изготавливается из специальной пружинной стали. Особая коническая форма обеспечивает длительное компенсирующее предварительное натяжение
Стопорение резьбы
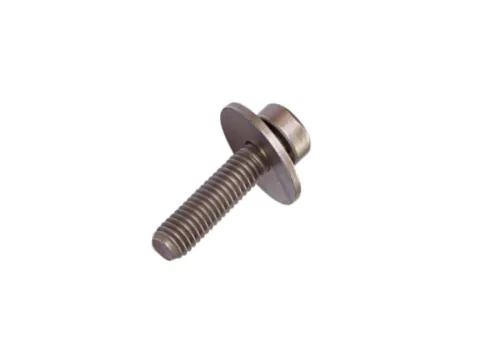
Винт Torx, двухдетальный узел
Винт Torx с двухкомпонентной сборкой: привод Torx, сборка под головкой, стопорение предварительно нанесённым клеем или уплотнительной конструкцией, для крепления прецизионного оборудования. ...
Герметизация
Потайная шестигранная заклёпочна
Заклёпка Тип 69 с предварительно нанесённым герметиком использует технологию предварительного нанесения; после клёпки герметик отверждается и образует уплотнение, обеспечивая защиту от воды и самостопорение, закрепляется клёпкой
Винты для инструмента
Винты для инструмента TORX PLUS
Высокопрочная легированная сталь класса 12.9

