
Evolução da Conformação a Frio: dos Parafusos de Precisão para Celulares à Conexão Automotiva
Resumo Executivo
A capacidade de processo de um fabricante de fixadores está frequentemente escondida na história de evolução de seus produtos. A YF Zhichengjia ingressou em 2008 na cadeia de suprimento de parafusos de precisão para celulares e desenvolveu o controle de tolerâncias micrométricas; em 2017, por otimização de processo, trocou a usinagem CNC pela conformação a frio nas buchas de liga de alumínio e ingressou na cadeia de veículos de nova energia. Este artigo traça essa trajetória de avanço tecnológico, das peças pequenas de precisão para eletrônica de consumo até a conexão automotiva conformada a frio.
Índice
- Ponto de partida: tolerâncias micrométricas forjadas nos parafusos de celular
- A virada de 2017: buchas de alumínio do CNC para a conformação a frio
- Conformação a frio vs CNC: comparação em custo, resistência e eficiência
- Da eletrônica de consumo ao grau automotivo: a atualização da lógica de qualidade
- Próxima estação da evolução da conformação a frio
Ponto de partida: tolerâncias micrométricas forjadas nos parafusos de celular
Em 2008, a YF Zhichengjia ingressou no negócio de celulares de um cliente líder e, a partir daí, integrou-se plenamente à cadeia de suprimento de primeira linha do setor de celulares. O espaço interno dos celulares é extremamente compacto, e os parafusos utilizados são em sua maioria microparafusos de precisão de M0.5 a M2, com exigências elevadas de tolerância de rosca, de coaxialidade da cabeça e de qualidade superficial — um desvio de apenas 0,05 mm na cabeça pode comprometer a montagem do conjunto. Foi justamente nesse campo de treinamento da eletrônica de consumo, de "alta frequência, alta precisão e alto rendimento", que a empresa consolidou sua capacidade de produção em massa e de medição de parafusos pequenos de precisão.
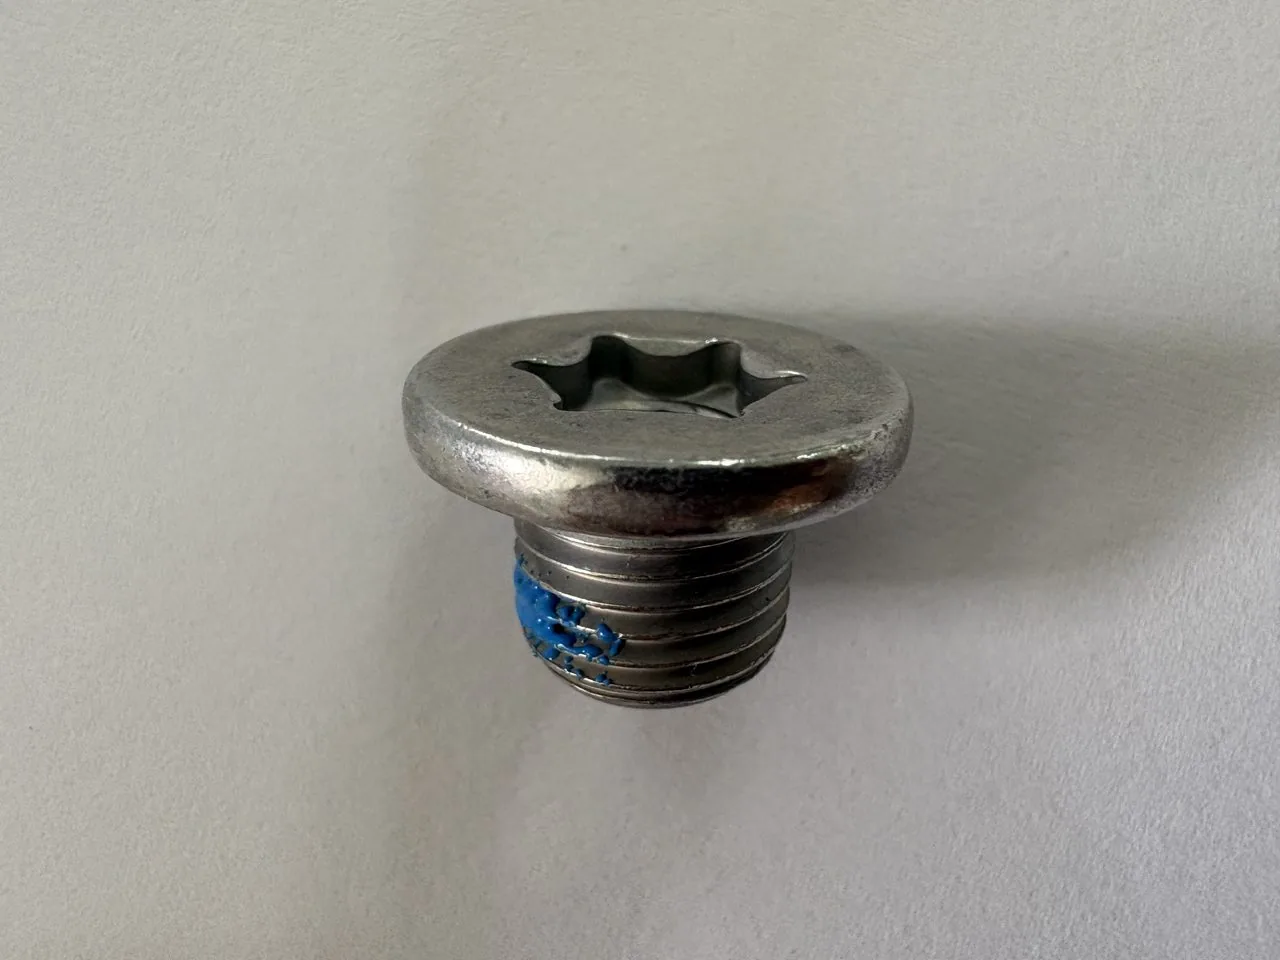
Essa experiência deixou para a empresa dois ativos fundamentais: primeiro, o domínio do controle de processo para tolerâncias de dimensões muito pequenas; segundo, o layout de linha de produção integrado à medição automatizada e à seleção óptica. Essas capacidades tornaram-se depois a base subjacente para a evolução da empresa para setores de maior exigência.
A virada de 2017: buchas de alumínio do CNC para a conformação a frio
2017 foi o divisor de águas da rota de processo da empresa. Antes disso, produtos como as buchas de liga de alumínio dependiam principalmente da usinagem CNC: uma barra de alumínio era levada ao torno e, corte a corte, gerava o diâmetro externo, o furo interno e a rosca, com baixo aproveitamento de material, ritmo lento e alto custo por peça. Por otimização de processo, a empresa passou a produzir esses produtos por conformação a frio (forjamento a frio): arames de aço ou de alumínio são forjados a frio, em múltiplas estações e em uma única operação, em formas quase líquidas, e depois recebem rosqueamento/laminação e usinagem complementar.
O resultado direto dessa mudança foi o ingresso bem-sucedido da empresa na cadeia de veículos de nova energia. As peças conformadas a frio apresentam fluxo metálico contínuo e grãos densos, com resistência à fadiga e ao impacto superiores às peças cortadas; ao mesmo tempo, o aproveitamento de material sobe substancialmente, o ciclo por peça encurta e o custo cai de forma expressiva. A empresa passou a aplicar e aprofundar essa rota em produtos como buchas de içamento de liga de alumínio e parafusos de liga de alumínio de alta resistência.
Conformação a frio vs CNC: comparação em custo, resistência e eficiência
A conformação a frio e a usinagem CNC não se substituem mutuamente; cada uma tem seu limite de aplicação. Entender as diferenças entre as duas é a chave para compreender por que a empresa fez essa transição em 2017.
| Dimensão de Comparação | Usinagem CNC | Conformação a Frio |
|---|---|---|
| Aproveitamento de material | Baixo (remove grande quantidade de material por corte) | Alto (forma quase líquida, com pouco ou nenhum corte) |
| Ciclo por peça | Lento (usinagem sucessiva) | Rápido (múltiplas estações em uma operação) |
| Resistência e fadiga | O fluxo metálico é interrompido pelo corte | Fluxo metálico contínuo, grãos densos |
| Custo em lote | Pouca margem de redução à medida que o lote cresce | Economia de escala acentuada; custo unitário baixo |
| Formas adequadas | Complexas, não-axisimétricas, pequenos lotes | Revolucionárias, axisimétricas, lotes médios a grandes |
| Investimento em ferramental / equipamento | Baixo; equipamentos universais | Alto; matrizes específicas e máquinas de conformação a frio |
Para peças como as buchas de içamento de pacotes de bateria de veículos de nova energia — axisimétricas, de lote médio a grande e alta exigência de resistência à fadiga — a conformação a frio é quase sempre a melhor solução; já para amostras multifamília, pequeno volume e estruturas não-axisimétricas, a CNC e a amostragem rápida continuam insubstituíveis. A linha da empresa mantém simultaneamente a capacidade de conformação a frio e de CNC, escolhendo a rota de processo de acordo com o perfil do pedido.
Da eletrônica de consumo ao grau automotivo: a atualização da lógica de qualidade
A passagem dos parafusos de celular para a conexão de veículos de nova energia não mudou apenas as dimensões dos produtos, mas toda a lógica de qualidade. A falha de um parafuso de celular costuma resultar em "retrabalho"; a falha de um fixador automotivo pode resultar em "acidente de segurança". Isso exige que a empresa evolua seu sistema e seu controle de processo.
- Atualização de sistema: a empresa obteve em 2013 a certificação IATF 16949 do sistema de gestão da qualidade automotiva, pavimentando o caminho para a posterior entrada na cadeia automotiva e de nova energia.
- Controle de processo: introdução das ferramentas centrais automotivas APQP, FMEA, SPC, MSA e PPAP; as dimensões críticas são monitoradas por controle estatístico de processo.
- Capacidade de medição: microscópio metalográfico, durômetro, sistema de medição por vídeo, máquina universal de ensaio, câmara de neblina salina, medidor de coeficiente de atrito, entre outros, cobrindo composição, dimensões, mecânica e durabilidade ambiental.
- Rastreabilidade: registro completo desde o lote de forno até o lote de entrega, atendendo aos requisitos de rastreabilidade de lote dos clientes automotivos.
É justamente esse conjunto de capacidades, sedimentado na manufatura de precisão da eletrônica de consumo e depois atualizado para o grau automotivo, que sustenta a posterior expansão da empresa para mercados de médio e alto padrão como veículos de nova energia, servidores IA e robôs humanoides.
Próxima estação da evolução da conformação a frio
O processo de conformação a frio na YF Zhichengjia não parou nas buchas de liga de alumínio. Seguindo a rota "conformação a frio + atualização de material + tratamento superficial", a empresa está se estendendo para direções de maior resistência, menor bitola e estruturas mais complexas:
- Parafusos de ultra-alta resistência de passo fino: parafusos de passo fino de grau 14.9+ conformados a frio, aplicados em automóveis, geradores, motocicletas e motores aeronáuticos.
- Conexão de junta sem manutenção de alta resistência M1 a M4: voltada para juntas de robôs humanoides, motores de núcleo oco, redutores e mãos hábeis, levando a precisão da conformação a frio para a micronização.
- Proteção contra corrosão galvânica multimaterial: combinação de adesivos específicos com parafusos de liga de alumínio grau 8.8 para resolver a corrosão de contato entre metais diferentes em automóveis, motocicletas e comunicações.
Do pequeno parafuso de 0,5 mm dentro de um celular, à bucha de içamento conformada a frio no pacote de bateria de um veículo de nova energia, até o microparafuso de alta resistência na junta de um robô humanoide — o avanço da capacidade de processo é, em essência, o resultado da evolução sincronizada do controle de tolerâncias, da compreensão de materiais e da gestão de sistemas.
Conclusão
A evolução da conformação a frio na YF Zhichengjia segue um caminho claro: "treinamento na eletrônica de consumo – troca de processo – atualização para o grau automotivo". Em 2008, os parafusos de precisão para celulares consolidaram a capacidade de tolerâncias micrométricas; em 2017, a troca das buchas de liga de alumínio de CNC para conformação a frio abriu a porta da cadeia de veículos de nova energia; a certificação IATF 16949, obtida em 2013, forneceu a base sistêmica para essa travessia. A conformação a frio não é um único processo adquirido de uma só vez, mas uma capacidade sistêmica que integra material, ferramental, controle de processo e sistema de qualidade.

