
Rebarbação e Limpeza: Processos-Chave que Afetam a Limpeza dos Fixadores
Resumo Executivo
Rebarbas e resíduos de usinagem são a causa mais negligenciada de falhas em equipamentos de precisão: uma partícula alojada na rosca danifica flancos e bloqueia passagens. Rebarbação e limpeza não são acabamento cosmético — são controle de contaminação. Este parte aborda os processos de remoção de rebarba, desengraxe e jateamento, e os pontos que definem a limpeza técnica da peça.
Índice
Quanto Dano Uma Rebarba Pode Fazer
Na indústria de equipamentos de precisão, o problema de contaminação trazido pelos fixadores está sendo levado cada vez mais a sério. Uma cena típica: na linha de montagem de um redutor de precisão, uma pequena lasca de metal carregada da crista da rosca por um parafuso entra na pista do rolamento com o sistema de lubrificação, forma desgaste abrasivo ao longo da operação de longo prazo, e finalmente causa ruído anormal e vida encurtada da máquina inteira.
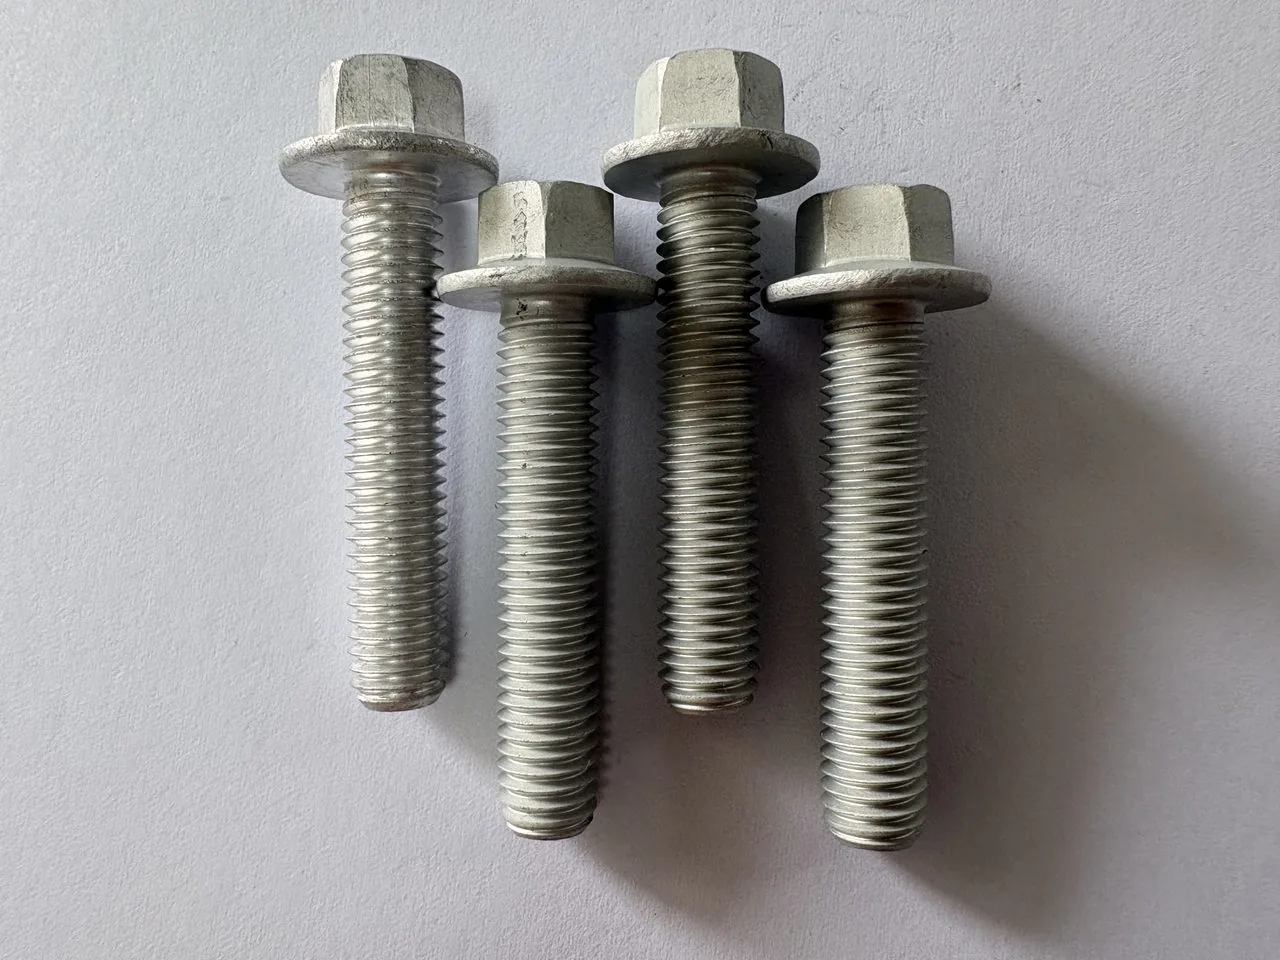
A marca registrada de tais problemas é que a causa-raiz é extremamente minúscula enquanto a consequência é extremamente cara. Ela não aparece no laudo dimensional do fixador nem no laudo de dureza, mas apenas no laudo de limpeza — e a limpeza é precisamente o item mais facilmente ignorado no passado.
Rebarbar e limpar são o portão final que transforma fixadores após o cabeçote a frio, laminação de rosca e tratamento térmico em algo "pronto para entregar diretamente a uma linha de montagem limpa".
De Onde Vêm as Rebarbas
A geração de rebarbas em fixadores cobre quase todas as operações de usinagem:
| Processo | Tipo de Rebarba | Local | Perigo |
|---|---|---|---|
| Aparagem no cabeçote a frio | Fuligem residual | Borda da flange da cabeça | Afeta o assento, risca |
| Laminação de rosca | Dobramento da crista, rebarbas nas pontas da rosca | Ambas as pontas da rosca e cristas | Interferência de montagem, liberação de partículas |
| Furação / puncionamento | Rebarba de saída | Ambos os lados do furo | Desvio dimensional, fonte de contaminação |
Processos Mainstream de Rebarbação
| Processo | Princípio | Vantagens | Limitações |
|---|---|---|---|
| Escova mecânica | Escovas de nylon / arame giram para remover | Baixo custo, alto volume | Difícil alcançar dentro das roscas, possíveis riscos secundários |
| Lixamento vibratório (tumbling) | Meios abrasivos e peças se esfregam em uma tigela vibratória | Processamento em lote de formas complexas, superfície uniforme | Roscas podem ser arredondadas, o tempo deve ser controlado |
| Lixamento centrífugo / em disco centrífugo | Alta força centrífuga melhora a eficiência do lixamento | Alta eficiência, bom efeito | Investimento em equipamento mais alto |
Princípios de Seleção
- Áreas de rosca: priorizar rebarbação eletroquímica ou escova mecânica com tempo controlado, evitando desgastar o perfil da rosca para que o calibrador GO ainda entre.
- Peças padrão em lote: lixamento vibratório com meio adequado é a melhor solução custo-benefício.
- Peças de precisão (microrrscas, parafusos de ferramenta): rebarbação eletroquímica ou equipamento dedicado de micro-escova.
- Rebarbas de furo interno: rebarbação por energia térmica ou jato de água de alta pressão.
Processos de Limpeza e Meios de Limpeza
A rebarbação deve ser seguida de limpeza para remover resíduo abrasivo, óleo, cavacos de metal e impurezas.
| Método de Limpeza | Princípio | Aplicável | Características |
|---|---|---|---|
| Limpador à base de água + ultrassom | Limpador alcalino / neutro à base de água + cavitação ultrassônica | Geral, mais mainstream | Ecológico, reciclável, adequado para linhas de fluxo |
| Limpeza com solvente | Solvente orgânico dissolve óleo | Peças com óleo pesado | Alta eficiência, emissões de VOC precisam de tratamento |
| Limpeza por aspersão | Impacto de aspersão de alta pressão | Peças de forma simples | Boa remoção de partículas |
Sobre os parâmetros-chave: a temperatura da solução de limpeza é geralmente controlada a 50~70 ℃; a frequência ultrassônica é comumente 28~40 kHz, com 68~120 kHz para peças de precisão; o enxágue deve usar água deionizada com condutividade controlada abaixo de 10 μS/cm. Tempo de limpeza insuficiente leva a limpeza substandard; temperatura muito alta pode danificar o revestimento.
Indicadores Quantitativos de Limpeza Técnica
Limpeza não é "parece limpo"; ela tem um sistema quantitativo claro, geralmente referenciando métodos como ISO 16232 ou VDA 19.
Três Indicadores Centrais
- Massa total de partículas (mg/peça ou mg/100 peças): a soma da massa de todas as partículas residuais.
- Distribuição do tamanho de partícula: estatísticas por classe de tamanho (p. ex. 5~15 μm, 15~50 μm, 50~100 μm, >100 μm, >200 μm), com a contagem em cada classe.
- Tamanho máximo de partícula: o comprimento e a largura da maior partícula única; o indicador de perigo mais direto.
| Classe de Limpeza (ref.) | Massa Total de Partículas | Tamanho Máx. de Partícula | Cenário de Aplicação |
|---|---|---|---|
| Industrial geral | ≤ 10 mg/peça | ≤ 800 μm | Montagem mecânica comum |
| Limpeza média | ≤ 3 mg/peça | ≤ 400 μm | Peças automotivas, eletrodomésticos |
| Alta limpeza | ≤ 1 mg/peça | ≤ 200 μm | Treinamentos de potência, peças hidráulicas |
Pontos de Controle de Processo Completo
Limpeza é o indicador mais facilmente arruinado por "contaminação a jusante", portanto o controle deve cobrir todo o processo:
| Estágio | Risco de Contaminação | Medida de Controle |
|---|---|---|
| Conformação no cabeçote a frio | Cavacos de metal, debris de desgaste da matriz | Limpar as cavidades da matriz a tempo, soprar |
| Laminação de rosca / furação / corte de canal | Cavacos, rebarbas | Sopro em linha, mover a rebarbação a montante |
| Tratamento térmico e tratamento superficial | Carepa, resíduo de banho de deposição, partículas do dispositivo | Controle de atmosfera, enxágue em múltiplos estágios, limpeza do dispositivo |
| Rebarbação / lixamento | Resíduo abrasivo | Peneiramento do abrasivo, limpeza ultrassônica a jusante |
Três Medidas-Chave de Gerenciamento
- Gerenciamento por zonas: produtos limpos entram em uma "zona limpa", fisicamente isolados de produtos não limpos, para evitar contaminação cruzada.
- A embalagem é o terminal: a embalagem de entrega é completada em ambiente limpo, usando embalagem a vácuo ou selada a nitrogênio para evitar contaminação e ferrugem durante o transporte.
- Retenção de lote e verificação periódica: reter laudos de ensaio de limpeza por lote, e periodicamente realizar re-inspeção por terceiros.
Conclusão:Limpeza é um Porteiro para o Mercado Premium
Rebarbar e limpar já foram encarados como "trabalho de acabamento" na produção de fixadores; hoje, em indústrias como veículo elétrico novo, robôs, redutores de precisão, sistemas hidráulicos e equipamentos de semicondutor, isto foi elevado a uma especificação técnica explícita e condição de entrada.
O que é especial nisso é: a limpeza não pode ser alcançada apenas pela etapa final de limpeza; ela deve ser garantida por todo o processo em conjunto — desde a limpeza da matriz no cabeçote a frio, ao sopro em linha na laminação de rosca, ao peneiramento do abrasivo no lixamento, ao controle da qualidade da água na limpeza, à limpeza ambiental na embalagem. Qualquer relaxamento em um estágio aparece nos dados finais de ensaio de limpeza.

