
Как выбрать покрытие крепежа: цинкование, Dacromet, цинк-никель, воронение
Краткое резюме
Покрытие решает две задачи — защиту от коррозии и управление коэффициентом трения. Цинкование дёшево, но легко водородно-хрупкое; Dacromet даёт сотни часов солевого тумана без риска водородного охрупчивания; цинк-никель стал стандартом новой энергетики; воронение — вообще не защита, а лишь антикоррозийная «грязевая» плёнка.
Содержание
- Обзор основных покрытий и уровней коррозионной стойкости
- Гальваническое цинкование: самое массовое и самое рискованное
- Dacromet и цинк-алюминиевые покрытия: выбор для высокопрочных болтов
- Цинк-никелевое покрытие: стандарт новой энергетики
- Воронение и пассивация нержавейки
- Риск водородной хрупкости и рекомендации по выбору
Обзор основных покрытий и уровней коррозионной стойкости
| Покрытие | Толщина | Солевой туман, часы | Водородная хрупкость | Применение |
|---|---|---|---|---|
| Электроцинкование | 5–12 мкм | 48–120 | высокий риск | общий крепёж внутри помещений |
| Горячее цинкование | 45–80 мкм | 300–1000 | низкий | стройка, улица, магистрали |
| Dacromet / Geomet | 6–10 мкм | 500–1000+ | нет | высокопрочные болты, выхлоп, автомобили |
| Цинк-никель | 8–15 мкм | 500–1000+ | низкий после отжига | новая энергетика, шасси, тормоза |
| Воронение (чёрный оксид) | плёнка | 0–12 (с маслом) | нет | внутри масляной среды, интерьер |
| Пассивация нержавейки | плёнка | не применимо | нет | нержавеющий крепёж |
Главное измерение — часы в камере нейтрального солевого тумана (NSS по GB/T 10125-2012, испытания на коррозию в искусственных атмосферах — соляной туман). Ориентир: 48 часов — минимум для внутреннего применения, 240 часов — нормальная уличная защита, 500+ часов — для автомобилей и новой энергетики. Но часы тумана — не срок службы, а сравнительная мера; реальная среда отличается от лабораторного тумана.
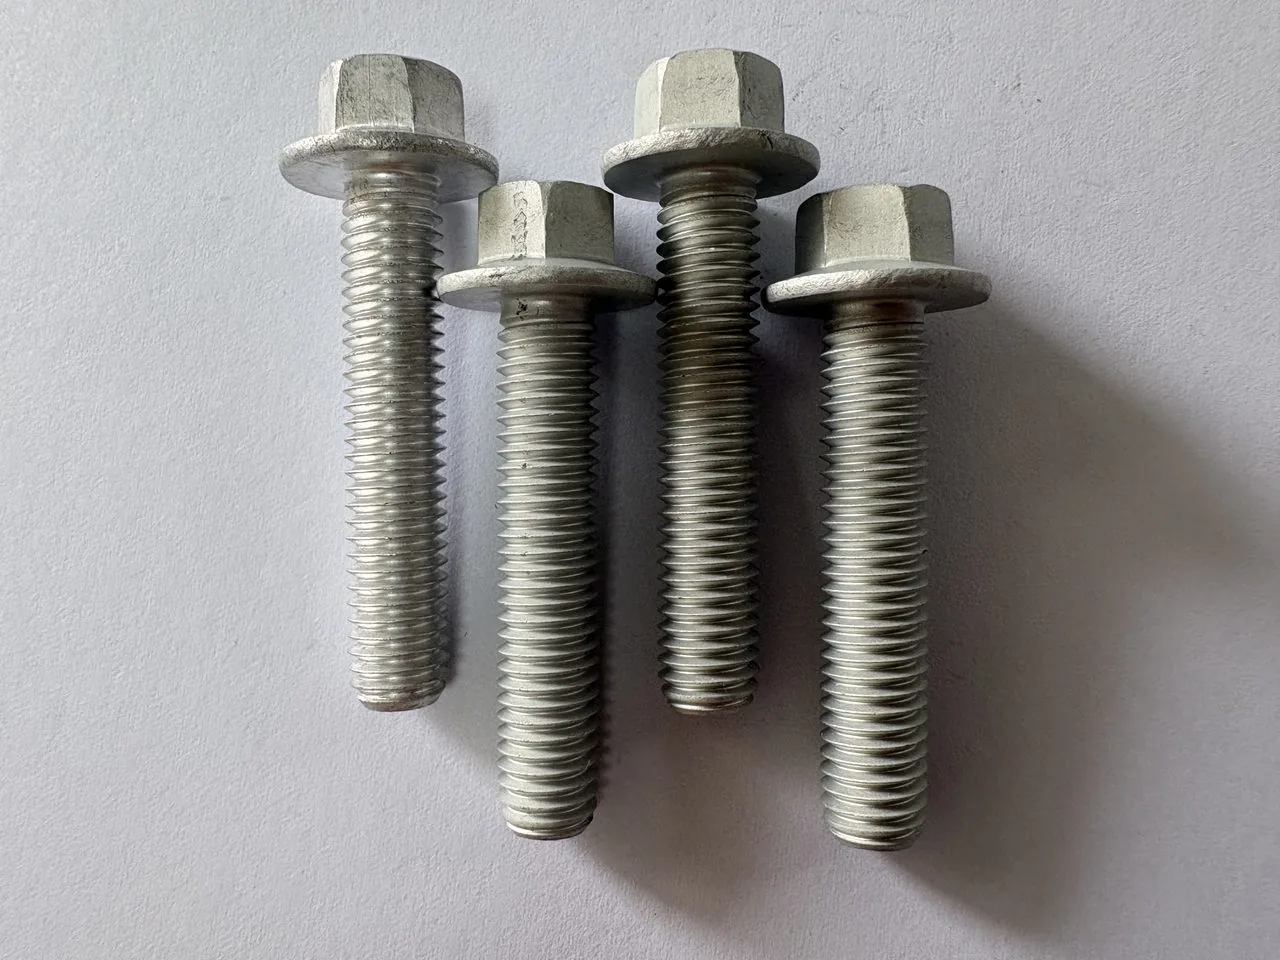
Гальваническое цинкование: самое массовое и самое рискованное
Электроцинкование — самый дешёвый и распространённый способ: на сталь осаждается слой цинка 5–12 мкм, который работает как протектор — сам корродирует, защищая сталь. Цинкование бывает с хроматной пассивацией разных цветов (голубой, радужной, чёрной), и от пассивации зависит, сколько часов продержится деталь в тумане.
Главная опасность цинкования — водородная хрупкость. Во время электролиза в поверхностный слой стали попадает атомарный водород; если болт высокопрочный (10.9 и выше, твёрдость свыше 320 HV), этот водород со временем вызывает хрупкое запаздывающее разрушение — болт внезапно ломается через несколько дней после сборки, без видимой причины. Поэтому для болтов 10.9 и 12.9 простое цинкование запрещено: после него обязателен обезвоживающий отжиг в течение нескольких часов, а часто цинкование вообще заменяют на Dacromet.
Dacromet и цинк-алюминиевые покрытия: выбор для высокопрочных болтов
Dacromet (он же геометриковое покрытие, цинк-ламельное покрытие) — это не гальваника, а покрытие из чешуек цинка и алюминия, наносимое окунанием или распылением и запекаемое при ~300 °C. У него три ключевых преимущества: во-первых, процесс неэлектрохимический, водород не выделяется, поэтому Dacromet — покрытие выбора для высокопрочных болтов 10.9 и 12.9; во-вторых, коррозионная стойкость 500–1000 часов тумана без водородных рисков; в-третьих, покрытие тонкое (~8 мкм), не вызывает значительного водородного наводораживания и почти не искажает посадку резьбы.
Минусы Dacromet — цена выше цинкования и меньшая износостойкость при повторной сборке; кроме того, покрытие «одевает» резьбу, и при проектировании закладывают поле допуска основания под этот зазор. Типичное применение — болты крепления выхлопных систем, шасси, дисков тормозов, высокопрочные соединения автомобилей.
Цинк-никелевое покрытие: стандарт новой энергетики
Цинк-никелевое покрытие (Zn-Ni, typically 12–15 % никеля) — это гальваника, но с высоким содержанием никеля, которая даёт 500–1000 часов нейтрального солевого тумана даже без толстых слоёв. После отжига на водородную хрупкость она контролируется, поэтому Zn-Ni стал де-факто стандартом для крепежа аккумуляторных блоков, корпусов электромобилей и шасси новой энергетики.
По сравнению с Dacromet цинк-никель лучше держит абразивный износ и повторную разборку, но требует обязательного обезводороживания. По сравнению с простым цинкованием — даёт в 5–10 раз больше коррозионной стойкости при сопоставимой толщине. Именно поэтому, когда автопроизводитель пишет «коррозионная стойкость 720 ч NSS без рыжей ржавчины», речь почти всегда о цинк-никеле с пассивацией.
Воронение и пассивация нержавейки
Воронение (чёрный оксид) — это плёнка окислов на поверхности стали, которую получают щёлочами при высокой температуре. Сама по себе она почти не защищает от коррозии — после воронения деталь обязательно промасливают. Её задача — не защита, а внешний вид, противоизносная смазка и лёгкая антикоррозия внутри масляной среды. Воронение применяют для крепёжа, работающего в закрытых узлах, в масле, или там, где нужен чёрный вид без гальваники.
Пассивация нержавеющей стали — наоборот, формирование защитной хромоксидной плёнки на поверхности травлением азотной кислотой; она восстанавливает ту самую пассивную плёнку, которая и делает нержавейку нержавеющей. Пассивация — обязательный шаг после сварки, механической обработки или загрязнения нержавеющих деталей (по GB/T 3098.6 пассивация является обязательной операцией при поставке нержавеющего крепежа), иначе на месте обработки появится пятнистая коррозия.
Риск водородной хрупкости и рекомендации по выбору
- Внутри сухого помещения, корпус, мебель — электроцинкование, 48–96 ч NSS, недорого.
- Улица, стройка, магистрали — горячее цинкование или Dacromet.
- Автомобиль, шасси, выхлоп, новая энергетика — цинк-никель или Dacromet, 500–1000 ч NSS, с обезвоживанием.
- Высокопрочные 10.9/12.9 на улице — Dacromet или Zn-Ni, обычное цинкование исключено.
- Побережье, морская вода, химия — сразу нержавеющая сталь A4-70 (316), не пытаться «дотянуть» углеродистое покрытие.
- Внутри масла, интерьер, чёрный вид — воронение с маслом.
Помимо момента и угла, есть третий метод — измерение удлинения болта. На самых ответственных соединениях (головка блока цилиндров, крепление конструкции) болт после затяжки специально вытягивается на измеренную величину, и это считается самым честным способом задать натяжение. Минус — сложность: нужно мерить длину болта до и после затяжки, что на потоке делают редко. Но когда цена ошибки высока, этот метод оправдан: он не зависит от трения и сразу показывает фактическое натяжение.
Контроль момента — это ещё и вопрос доступности инструмента. Для каждого класса момента нужен свой диапазон ключей, и если у вас на участке только один ключ на 50 Н·м, вы неизбежно перетягиваете маленькие болты и недотягиваете большие. Поэтому перед сборкой проверьте, что у вас есть ключ, покрывающий весь диапазон моментов вашего крепежа, и что ключ откалиброван. Без правильного инструмента даже идеально рассчитанный момент не будет выдержан на практике.
Динамометрический ключ на производстве — расходный инструмент: его пружина со временем устаёт, и ключ начинает врать. Регулярная калибровка — обязательное условие, иначе вы крутите «почти момент», но не сам момент.
Заключение
Выбор покрытия — это тройной компромисс: коррозионная стойкость против цены и риска водородной хрупкости. Дешёвое цинкование годится для общего крепежа, но опасно для высокопрочных болтов; Dacromet и цинк-никель закрывают автомобили и новую энергетику; воронение — это косметика и масляная защита, а не антикор. Правильно подобранное покрытие — половина долгой жизни резьбового соединения.

