За кулисами производственной мощи: полный технологический цикл и система контроля качества при выпуске около 500 миллионов крепежа в месяц
Краткое резюме
Около 500 миллионов штук крепежа в месяц — это не цифра ради цифры, а гарантия стабильной поставки. За ней стоит полный собственный производственный цикл от штампа до упаковки, восемь ключевых переделов, собственный парк измерительного и испытательного оборудования, пять сертифицированных систем менеджмента и непрерывные патентные улучшения автоматизации.
Содержание
Около 500 миллионов в месяц: цифры производственной мощности
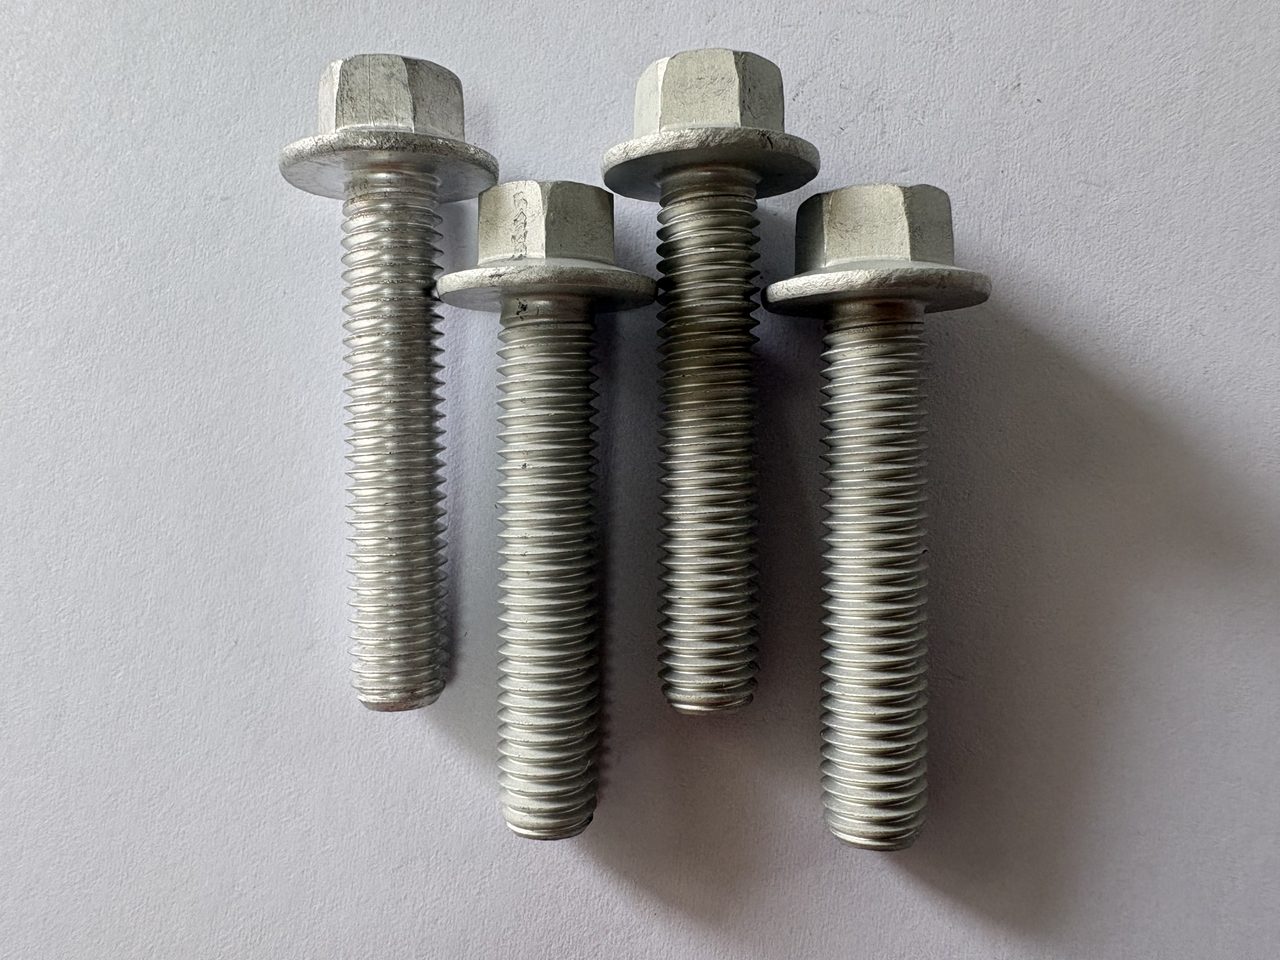
Многие клиенты, впервые слыша «около 500 миллионов штук в месяц», интересуются не самой цифрой, а тем, какая гарантия поставки за ней стоит. По опубликованным операционным данным компании YF Zhichengjia, сегодня в её активе 4 глобальные производственные базы, более 360 сотрудников, 26 действующих патентов, обслуживание более 100 клиентов, а месячный выпуск крепежа составляет около 500 миллионов штук. За этим стоит собственный производственный цикл от штампа до упаковки, а не сборка из покупных комплектующих.
| Ключевой операционный показатель | Значение |
|---|---|
| Глобальные производственные базы | 4 |
| Численность персонала | более 360 человек |
| Действующие патенты | 26 |
| Обслуживаемые клиенты | более 100 |
| Месячная мощность | около 500 миллионов штук крепежа |
| Стажовая структура | 69 % сотрудников со стажем от 3 лет, 30 % — от 10 лет |
Особого внимания заслуживает стабильность команды: доля сотрудников со стажем от 5 лет составляет 46 %, от 10 лет — 30 %, от 15 лет — 14 %, от 20 лет — 2 %. Холодная высадка и накатка резьбы — процессы, сильно зависящие от опыта мастеров, поэтому устойчивая команда и есть та самая основа серийной стабильности.
Полный цикл собственными силами: восемь переделов в одной цепочке
Компания по возможности сосредотачивает ключевые переделы крепежа у себя, выстраивая единую цепочку: штампы → холодная высадка (однопозиционная / многопозиционная) → накатка резьбы → механическая обработка → термообработка → покрытие (PVD) → автоматическая сборка → оптическая сортировка. То, что переделы не выводятся наружу, означает: такт, параметры и качество замыкаются внутри предприятия.
| Передел | Назначение |
|---|---|
| Штампы (Tooling) | собственное проектирование и обслуживание штампов холодной высадки и накатки — источник эффективности и стойкости инструмента |
| Холодная высадка | однопозиционная и многопозиционная высадка за один проход, сохранение линии течения металла |
| Накатка резьбы | холодное формование резьбы, повышение усталостной прочности |
| Механическая обработка | высокоточная вторичная обработка и глубокое сверление |
| Термообработка | закалка, отпуск, старение, управление механическими свойствами |
| Покрытие | PVD и другие покрытия, защита от коррозии и регулирование коэффициента трения |
| Автоматическая сборка | автоматическая сборка komбинированных деталей и упругих осей |
| Оптическая сортировка | сплошной оптический контроль отбраковки по внешнему виду и размерам |
Испытательное оборудование и сертификация систем
Массовая мощность без испытательного «подстраховки» превращает масштаб в риск. Компания оснащена полным парком контрольно-измерительного оборудования: спектрометром материалов, универсальной испытательной машиной, бринелловскими и виккеровскими твёрдомерами, видеоизмерительной системой VMS, контурографом, измерителем коэффициента трения, толщиномером покрытия, камерой постоянного климата и влажности, анализатором RoHS. Парок покрывает химический состав, размеры, механику, коэффициент трения, солевой туман и климатическую стойкость.
Для клиента эта испытательная база означает короткий цикл обратной связи: когда на линии появляется вопрос по размеру, твёрдости или коррозионной стойкости, его можно закрыть протоколом собственной лаборатории, не отправляя образцы в сторонний центр и не тратя недели на ожидание. На входном контроле каждая проволочная катанка проходит спектрометрию и измерение коэффициента трения; в процессе — выборочный контроль размеров видеоизмерительной системой VMS и контурографом; на выходе — сплошная оптическая сортировка внешнего вида. Трёхступенчатый контроль «вход — процесс — выход» позволяет удерживать дефектность на уровне PPM, а ожидаемое снижение затрат на качество при правильной организации производства составляет около 15 %. При подключении наших инженеров на стадии эскиза проектная эффективность клиента растёт примерно на 30 %.
По системам компания прошла сертификацию пяти комплексов: менеджмент качества ISO 9001, автомобильный менеджмент качества IATF 16949, экологический менеджмент ISO 14001, охрана здоровья и безопасность труда ISO 45001, а также управление процессами, связанными с вредными веществами, IECQ QC 080000. Протоколы солевого тумана и климатических испытаний выдаются за 1–2 дня; для постоянных клиентов испытания бесплатны, а для новых — тестовая часть контракта на разработку снижается.
Рост эффективности за счёт патентов на доработку оборудования
Мощность наращивается не «добавлением людей», а continuous-автоматизацией. В арсенале компании — ряд патентов на повышение эффективности оборудования: автоматическая сортировка и упаковка дают +35 % производительности, высокоэффективная обработка глубоких отверстий — +15 %, автоматическая сборка упругих осей — +30 %. Эти доработки напрямую превращаются в сокращение такта поставки и удельной себестоимости.
| Направление автоматизации | Прирост эффективности |
|---|---|
| Автоматическая сортировка и упаковка изделий | +35 % |
| Высокопроизводительная обработка глубоких отверстий | +15 % |
| Автоматическая сборка упругих осей | +30 % |
Быстрые образцы и непрерывное снижение себестоимости
Помимо крупносерийного выпуска, компания делает ставку и на фронтальную реакцию: инженерный образец поставляется быстрее всего за 1 сутки, максимум — за 1 неделю; проектные консультации ведутся по фиксированному циклу, ожидаемый прирост проектной эффективности — около 30 %; в серийных изделиях себестоимость непрерывно снижается за счёт оптимизации процессов — например, переход с CNC на холодную высадку даёт экономию около 20 %. В реальной практике был случай, когда изменение одного параметра дало годовую экономию около 375 000 юаней при снижении цены штуки примерно на 0,75 юаня.
Такой подход к себестоимости коренным образом отличается от простого «выторговывания цены». Инженеры компании совместно с клиентом разбирают конструкцию узла: где достаточно холодной высадки вместо CNC, где более дешёвый материал сохраняет требуемые свойства, где несколько деталей можно объединить в одну многофункциональную. Каждая такая оптимизация фиксируется в карте проекта и переносится в следующие поколения изделий, благодаря чему снижение себестоимости становится постоянным, а не разовым. Именно это имеет в виду компания, когда говорит об «оптимальной совокупной стоимости»: она включает не только цену штуки, но и затраты на освоение, простои линии, рекламации и логистику.
Заключение
За месячным выпуском около 500 миллионов штук стоят собственный полный технологический цикл, полный парк прецизионных испытательных средств, пять сертифицированных систем менеджмента и непрерывные патентные улучшения автоматизации. Для клиента это означает стабильность серийной поставки, скорость реагирования на быстрые образцы и постоянное снижение совокупных затрат по мере роста объёма заказа — именно в этом состоит «умение обслуживать глобальных клиентов оптимальной совокупной стоимостью и сверхбыстрым реагированием». Стабильность серийной поставки, скорость образцов и постоянное снижение затрат — три стороны одной и той же производственной культуры, которую компания выстраивает последние двадцать лет.