PVD-осаждение из газовой фазы: принцип, типы твёрдых покрытий крепежа и сравнение с гальваникой
Итоговое резюме
PVD (Physical Vapor Deposition, физическое газофазное осаждение) — это «зелёный» вакуумный процесс, при котором материал мишени (титан, хром и др.) испаряется и ионизируется, а затем осаждается на деталь в виде нанометровой металлокерамической твёрдой плёнки. В отличие от гальваники, в нём нет водородной хрупкости, он не меняет размер резьбы и даёт намного большую твёрдость; это основной маршрут поверхностного упрочнения винтов пресс-форм, крепёжа станков и авиационных миниатюрных соединений.
Содержание
Принцип PVD: «атомарная одежда» в вакууме
PVD (физическое газофазное осаждение) относится к низкотемпературным вакуумным физическим процессам нанесения покрытий. Его принципиальное отличие от гальваники в том, что гальваника опирается на электрохимическое восстановление и осаждение ионов металла, а PVD физическим способом испаряет и ионизирует твёрдую мишень (титан, хром или керамические соединения) в вакуумной камере, после чего заряженные частицы под действием электрического поля осаждаются на поверхность детали, образуя нанометровую твёрдую плёнку.
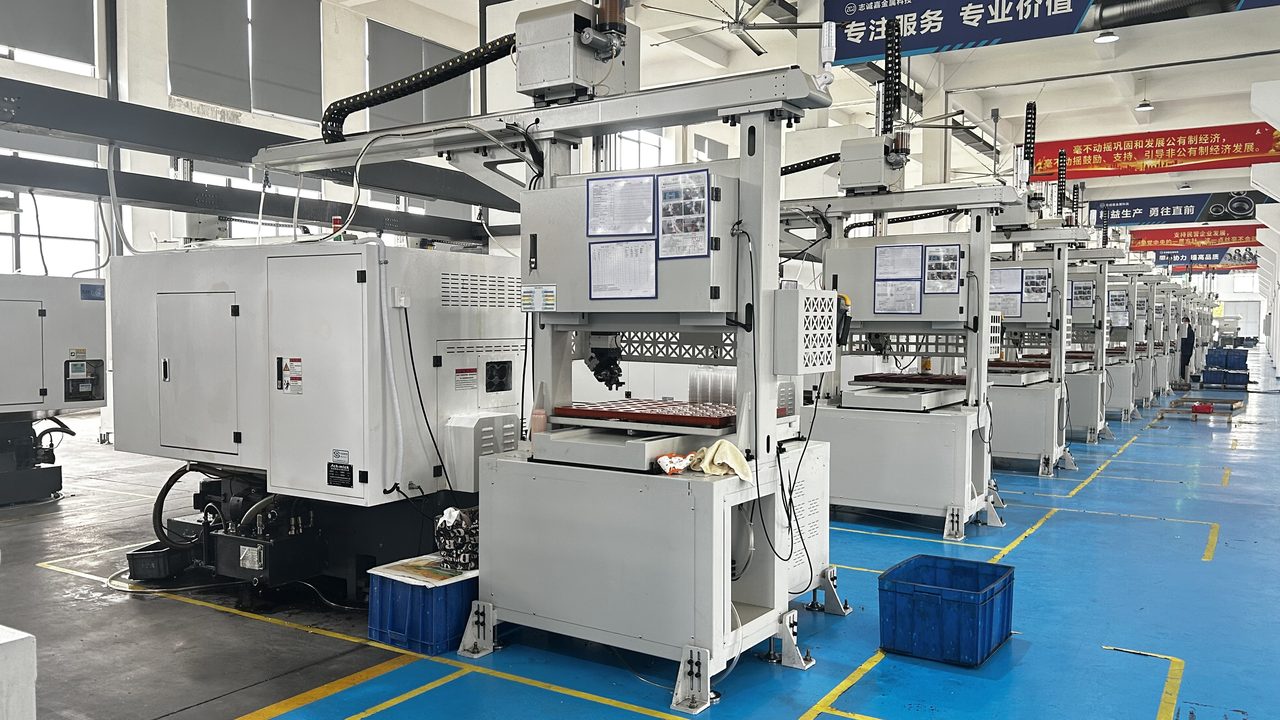
По способу испарения PVD делят на три основных процесса:
- Вакуумное испарение (Evaporation): мишень нагревают до испарения; скорость осаждения высокая, но адгезия средняя.
- Магнетронное распыление (Sputtering): ионы аргона бомбардируют мишень и выбивают из неё атомы; плёнка плотная, равномерная, состав точно контролируется.
- Дуговое ионное покрытие (Arc Ion Plating): электрический разряд на поверхности мишени создаёт плазму с высокой степенью ионизации; адгезия сильная, это основной процесс для твёрдопокрытого крепежа и инструмента.
Весь процесс не использует водные растворы, поэтому он экологичный, без химических остатков и без риска водородной хрупкости; температура обработки значительно ниже, чем у CVD, что сохраняет механические свойства закалённой стали и не меняет момент затяжки резьбы. Ещё одно практическое следствие микронной толщины — покрытие практически не влияет на посадку резьбы: болт и гайка после нанесения TiN или CrN по-прежнему собираются по полям допусков 6g/6h, и не требуется ни увеличивать шаг, ни перерезать резьбу после нанесения. Это принципиально отличает PVD от гальваники, где слой в несколько микрон приходится закладывать в допуск заранее.
Четыре распространённых покрытия: как выбрать TiN/TiCN/TiAlN/CrN
Свойства покрытия PVD определяются материалом мишени и реакционным газом. Подавая азот, метан и другие реакционные газы, ионы металла реагируют с газом и образуют твёрдые соединения. Четыре наиболее распространённых в технике покрытия и их типовые особенности приведены в таблице (твёрдость — типичный инженерный диапазон, фактические значения берут из TDS поставщика):
| Покрытие | Примерный цвет | Типичная твёрдость | Основные особенности | Подходящий сценарий крепежа |
|---|---|---|---|---|
| TiN, нитрид титана | Золотой | ≈2000–2400 HV | Универсальный, декоративный, средняя окалиностойкость | Общая износостойкость, винты с высокими требованиями к внешнему виду |
| TiCN, карбонитрид титана | Сине-серый | ≈2800–3200 HV | Выше твёрдость, хорошая стойкость к абразивному износу | Возвратно-поступательное трение, крепёж станков |
| TiAlN, нитрид титана-алюминия | Фиолетово-серый / чёрный | ≈3000–3500 HV | Отличная высокотемпературная окалиностойкость, горячая твёрдость | Повышенная температура и высокая нагрузка |
| CrN, нитрид хрома | Серебристо-серый | ≈1600–2000 HV | Хорошая коррозионная стойкость, против задиров, вязкая плёнка | Нержавеющая сталь, влажные зоны склонности к задирам |
PVD против традиционной гальваники: размер, водородная хрупкость, экология
| Параметр | PVD, физическое осаждение | Традиционная гальваника (цинк / хром) |
|---|---|---|
| Толщина плёнки | Микронная (≈1–5 мкм), размер практически не меняется | От единиц до десятков микрон, нужно учитывать утолщение при посадке |
| Водородная хрупкость | Нет водорода из водного раствора, риска нет | Водород проникает в высокопрочную сталь; для классов 10.9/12.9 риск замедленного излома, нужна водородная отжиг |
| Твёрдость / износ | 1800–3500 HV, намного выше гальваники | Покрытие мягкое, износостойкость средняя |
| Экология | Сухой процесс, нет стоков шестивалентного хрома | Традиционный шестивалентный хром сильно загрязняет, сейчас переход на трёхвалентный |
| Термостойкость / сильная коррозия | Лучше гальваники, но слабее CVD | Не терпит жара, легко отказывает в сильной коррозии |
| Стоимость / цикл | Выше, такт медленный | Ниже, подходит для массового производства |
Для конструктора высокопрочных болтов главная привлекательность PVD — это отсутствие водородной хрупкости: внедрение ионов водорода в высокопрочную сталь при гальванике — основная причина замедленного разрушения болтов классов выше 10.9, а сухой процесс PVD принципиально исключает этот риск.
Типовое применение PVD на крепеже
- Винты прецизионных пресс-форм, прижимные винты инструмента: высокая твёрдость и износостойкость, выдерживают повторную сборку-разборку и большое усилие зажима, не задирают резьбу.
- Крепёж высококлассных станков и автоматических линий: зоны возвратно-поступательного трения; срок службы повышают TiCN/TiAlN.
- Миниатюрные соединения авиации, точных приборов: микронная плёнка не нарушает посадку миниатюрной резьбы.
- Зоны нержавеющего крепежа, склонные к задирам: покрытие CrN против задиров частично заменяет серебрение.
На практике выбор покрытия почти всегда решается двумя вопросами: какая температура ожидается в узле и есть ли контакт с коррозионной средой. Если узел работает в масле и при комнатной температуре, но циклически нагружен, ключевой выигрыш даёт TiCN — он держит абразивное износостойкость при возвратно-поступательном трении. Если крепёж стоит у выпускного коллектора или в зоне тепловыделения, приоритет за TiAlN, который сохраняет твёрдость при нагреве. Если же деталь сделана из нержавеющей стали и работает в влажной среде, где обычная пара «нержавейка о нержавейку» легко задирается, выигрывает CrN: он вязче, лучше сопротивляется схватыванию и коррозии. Во всех трёх случаях микронная толщина плёнки не требует пересчёта посадки резьбы.
Рекомендации по выбору и ограничения PVD
У PVD есть и слабые места, и при выборе нужно отдавать себе отчёт:
- Термостойкость и стойкость к сильной коррозии слабее CVD: для экстремальных условий с большой нагрузкой, жаром и интенсивным абразивом сразу рассматривайте CVD, а не PVD.
- Ограниченное покрытие глубоких отверстий и внутренних полостей: PVD — это осаждение по прямой видимости; на дне глухого отверстия и у основания внутренней резьбы плёнка тоньше, для деталей с глубокими полостями это нужно проверять заранее.
- Адгезия зависит от предобработки и переходного слоя: если обезжиривание, плазменная активация или переходный слой выполнены плохо, плёнка отслоится; обязательно выбирайте серийного поставщика с протоколами адгезии.
- Декоративные и функциональные требования формулируйте раздельно: золотой TiN красив, но по износостойкости средний; не жертвуйте функциональным покрытием ради внешнего вида.
Вывод: PVD — средний класс твёрдых плёнок «точная износостойкость плюс отсутствие водородной хрупкости»
PVD в вакууме ионизирует титановые и хромовые мишени и осаждает нанотвёрдые плёнки TiN/TiCN/TiAlN/CrN твёрдостью ≈1800–3500 HV, микронной толщины, без изменения резьбы, без водородной хрупкости, экологично и без стоков; это «средний класс» — твёрже и безопаснее гальваники, мягче и дешевле CVD. Нужна сверхтвёрдость — TiCN, термостойкость — TiAlN, коррозия и задиры — CrN. YF Zhichengjia основана в 2005 году в Шэньчжэне, освоила PVD, DLC, гальванику и Dacromet; по условиям задачи подбирает систему покрытия и предоставляет данные по толщине, твёрдости и нейтральному солевому туману (GB/T 10125) по партиям.